Injektorový plynový hořák pro kovářskou výheň svépomocí: návod na výrobu
Princip fungování injekčního hořáku pro malé kovárny je založen na nasávání proudu plynu do tělesa hořáku. Je možné ji koupit v obchodě. Pokud je však injekční plynový hořák pro výheň vyroben vlastníma rukama, bude sloužit stejně dobře.
Řekneme vám, jak nástroj správně zkonstruovat. Hlavní je dodržet všechny požadavky při výrobě. Koneckonců budete mít co do činění s výbušnou směsí plynu a vzduchu.
Obsah článku:
Charakteristiky a druhy injekčních hořáků
Od provedení hořáku výhně závisí míra úbytku kovu při jeho ohřevu pro kování, intenzita tvorby okují na povrchu a celková spotřeba plynu. V uzavřených kovářských výhních se používají hořáky s krátkým plamenem.
Jejich konstrukční provedení zaručuje rychlé promíchání hořlavé směsi, což zajišťuje vysokou účinnost. Produkty spalování jsou z pracovního prostoru výhně odváděny rovnoměrně a maximálně efektivně.
Princip činnosti hořáků
V hořácích tohoto typu dochází ke spalování propanu přiváděného z plynovodu nebo z lahve. Směs plynu se vzduchem vzniká ejekcí, tj. nasáváním vzduchu do hořáku působením energie proudu plynu pod tlakem.
V oblasti, kde dochází k nasávání vzduchu, vzniká podtlak, díky čemuž se vzduch sám pohybuje daným směrem. Po smísení v tělese hořáku pracovní směs uniká pod tlakem a vytváří potřebnou teplotu.
Kvalita práce plynového hořáku závisí na stálosti poměru objemu plynu a vzduchu. Změna hustoty plynu ovlivňuje schopnost hořáku nasávat vzduch.
Všechny změny teploty spalování musí být doprovázeny odpovídajícími změnami přívodu vzduchu potřebného k hoření.
Při nevyváženosti ukazatelů je nutná korekce koeficientu injekce pro dosažení jeho stability. Toho se dosahuje změnou tlaku plynu nebo regulací vzduchové klapky.
Klasifikace hořáků podle hlavních znaků
Klasifikují se podle různých kritérií. Na základě objemu nasávaného primárního vzduchu rozlišujeme hořáky s částečným směšováním a s úplným směšováním. Hlavními charakteristikami prvních jsou součinitel injektáže a násobnost.
Součinitel injektáže je určen poměrem objemů injektovaného vzduchu a vzduchu potřebného pro 100% spalování plynu. Pod výrazem „násobnost injektáže“ se rozumí poměr mezi objemem primárního vzduchu a spotřebou plynu hořákem.
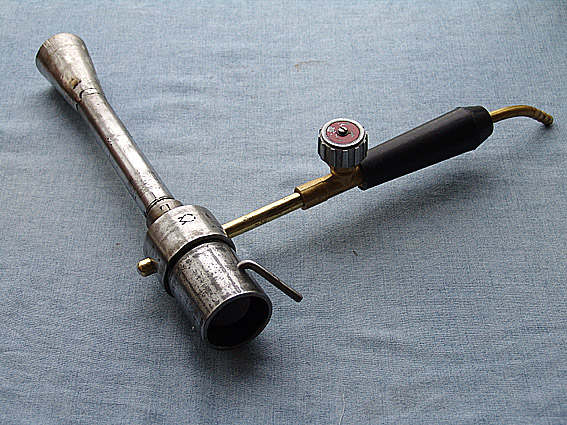
Injektážní hořáky používané v domácích kovárnách jsou nízkotlaké (do 5 kPa) a středotlaké – od 5 kPa do 0,3 MPa. Když je plyn v hořáku pod tlakem 20–90 kPa, sací výkon vzduchu zůstává prakticky nezměněn, a to i v případě, že tlak plynu a podtlak ve výhni podléhají změnám.
Při poklesu tlaku pod tuto hranici se součinitel injektáže zvyšuje, tlak klesá a podtlak ve výhni se zvyšuje. V závislosti na přítomnosti rozdělovacího kolektoru existují hořáky jedno- a víceplamenné.
Existuje rozdělení podle počtu trysek: s jednou tryskou – jednotryskové, s několika – víctryskové. Tyto prvky jsou umístěny uprostřed nebo rozmístěné. Podle tohoto znaku existují hořáky s centrální tryskou a obvodovou tryskou.
Domácí injekční hořák
K samostatně vyrobenému hořáku standardní konstrukce je plyn přiváděn z lahve speciální hadicí, obvykle se jedná o propan. Není potřeba redukční ventil, protože přívod plynu je regulován pracovním ventilem umístěným na lahvi.
Otevření a uzavření přívodu plynu se provádí pomocí uzavíracího kohoutu, ostatní nastavení hořáku se provádějí pomocí pracovního kohoutu. Plynová hadice, kterou plyn protéká, se připojuje ke speciálnímu nástavci s vsuvkou.
To umožňuje nastavit velikost a rychlost plamene. Vsuvka a trubka jsou umístěny v kovovém kalíšku. Zde dochází k nasycení propanu kyslíkem z přiváděného vzduchu.
Z kovového kalíšku proudí hořlavá směs do spalovacího prostoru tryskou pod tlakem. Aby byl proces kontinuální, jsou v trysce speciální otvory, které plní roli dodatečného větrání.
Pro vlastní výrobu bude potřeba výkres plynového hořáku pro výheň a také sada nástrojů a materiálů:
- kusy trubek, spojovací materiál;
- úhlová bruska;
- půlkulatý nebo kulatý pilník;
- vrtačka, pokud není, lze nahradit ruční vrtačkou;
- svařovací poloautomat;
- závitník, závitnice, vrták, kartáč na kov, kladivo, kombinačky;
- kotouče – brusný, řezací;
- plech o tloušťce 1, 2, 3 mm;
- ochranné prostředky pro provádění svařování.
Veškerá práce na výrobě zařízení pro spalování paliva se skládá z pěti etap.
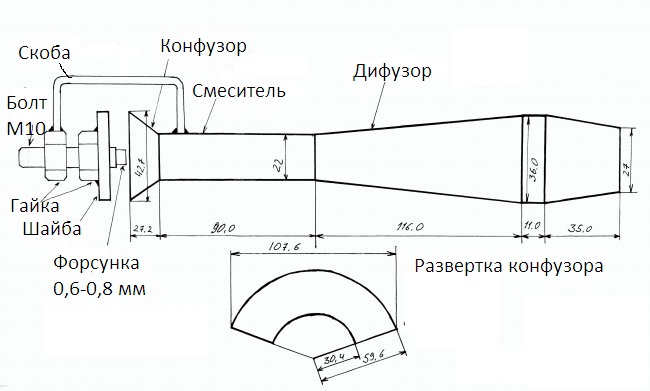
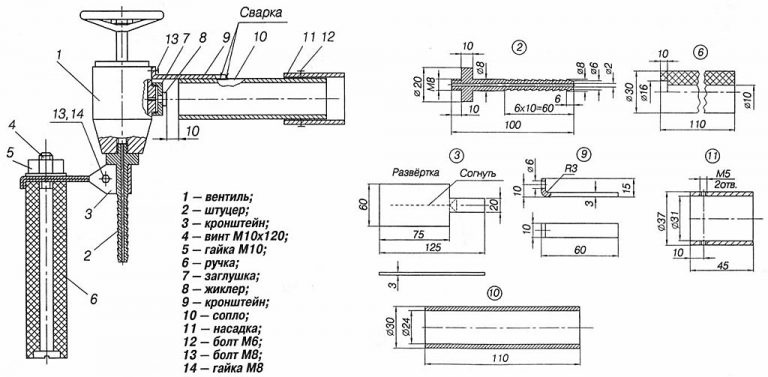
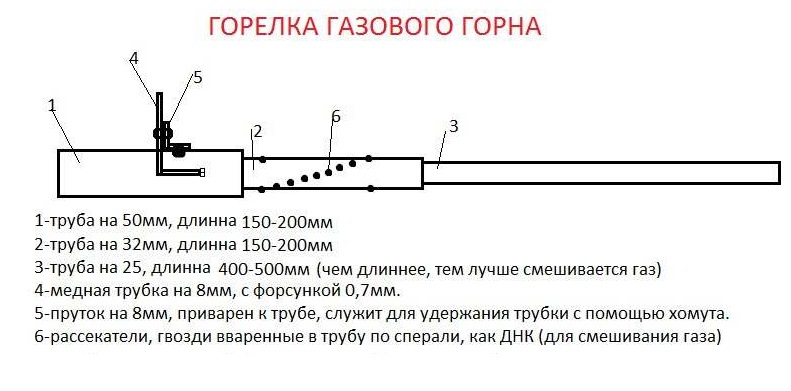
V první fázi se vyrábí difuzor. Jako výchozí materiál lze použít kus trubky vhodného průměru. Například tlumič z nerezové oceli nebo vodovodní trubka.
Podél trubky pomocí úhlové brusky se provedou zářezy na potřebnou délku. Na trubku se nasadí kroužek z ložiska s vhodným průměrem. Totéž se opakuje z druhé strany.
Zářezy se svaří, poté se vezme lamelový kotouč a povrch se opracuje do úplné hladkosti. Svaří a začistí se všechny póry a nesvařená místa. Pomocí kulatého nebo půlkruhového pilníku se uvnitř dílu odstraní otřepy.
Dalším krokem je výroba směšovače a konfuzoru. První má tvar trubičky. Postačí vodovodní trubka o průměru asi 2 cm a délce 9 cm. Trubička se přivaří k difuzoru a k ní konfuzor – kužel pro přívod vzduchu.
Přířez pro něj lze vystřihnout z plechu o tloušťce 1,2 mm. Poté se ohne, svaří se šev a hotový díl se přivaří ke směšovači. Z čela se vytvoří plocha pro dosednutí regulační podložky. Zmenšováním/zvětšováním mezery mezi konfuzorem a podložkou se provádí regulace přiváděného proudu vzduchu.
Dále se přistupuje k výrobě mechanismu podávání složek plyno-vzdušné směsi. V této fázi bude potřeba šroub s dlouhým závitem M10. Hlavička se odstřihne, poté se z čela provrtá průchozí otvor o průměru 5 mm a nařeže se závit M6.
Pro vytvoření trysky lze použít hrot pro přívod svařovacího drátu z poloautomatu. Jelikož má značnou délku, je třeba ho zkrátit. Přitom by po závitu mělo zbýt přibližně 3–4 mm. Ze zbývající části bude možné vyrobit ještě jednu trysku.
Pro další práci bude potřeba podložka s vnějším průměrem 43 mm. Lze ji koupit nebo vyrobit samostatně z plechu. Ve středu podložky se provrtá otvor o průměru 1,2 cm. K hotové podložce se přivaří matice M10.
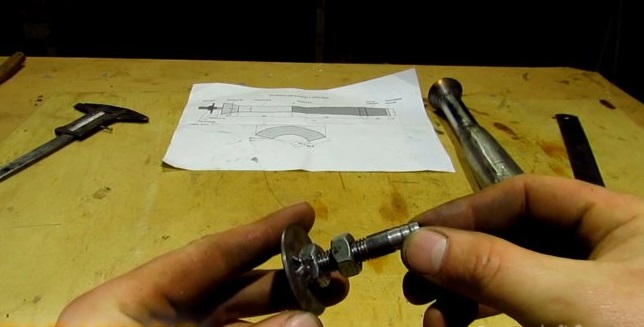
Než začnete s montáží, musíte vyrobit upevnění sestavy k tělesu ve formě spony. Lze ji vystřihnout z plechu. Beze změny polohy sestavy se přiloží ke směšovači, přistaví se spona a přivaří se k matici a tělesu. Místo svaru není příliš důležité, ale konstrukce musí být tuhá.
Otáčením šroubu dovnitř a ven se reguluje stupeň ejekce. Jak ukazuje praxe, optimálního výsledku se dosáhne, když tryska vstupuje do směšovače do hloubky asi dvou mm. Množství vstupujícího vzduchu se nastavuje podložkou.
Závěrečnou fází je testování. Na šroub se nasadí hadice. Na regulátoru se nastaví tlak 0,2 kg/cm². S touto hodnotou lze experimentovat, ale je třeba mít na paměti, že při vysoké spotřebě plynu může láhev, zejména o objemu 5 l, rychle namrznout. V tomto případě je vhodnější tryska o průměru 0,6 mm.
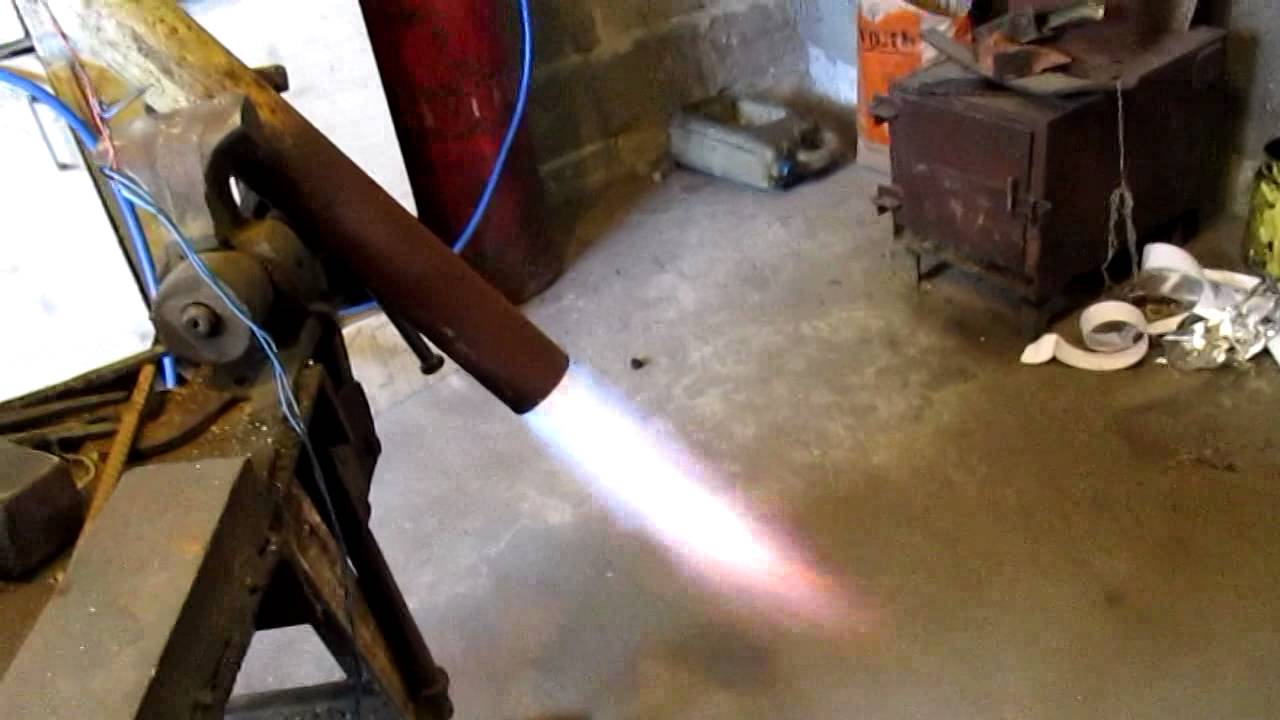
Před zapálením musí být podložka zcela uzavřena nebo ponechána malá mezera. Po zapálení plynu se postupně zvyšuje přívod vzduchu. Plamen bude stále sytěji modrý a postupně se bude vzdalovat od trysky hořáku. Zvláštností provozu hořáku v otevřené výhni je, že při dalším zesílení proudu vzduchu se plamen oddělí od hořáku a dojde k jeho uhasnutí.
Aby se zabránilo tomuto jevu, je v dráze plamene umístěna překážka (rozsékač) nebo se hořák používá v uzavřeném prostoru. V tomto případě oheň vycházející z trysky zapálí plyn a hoření bude udržováno.
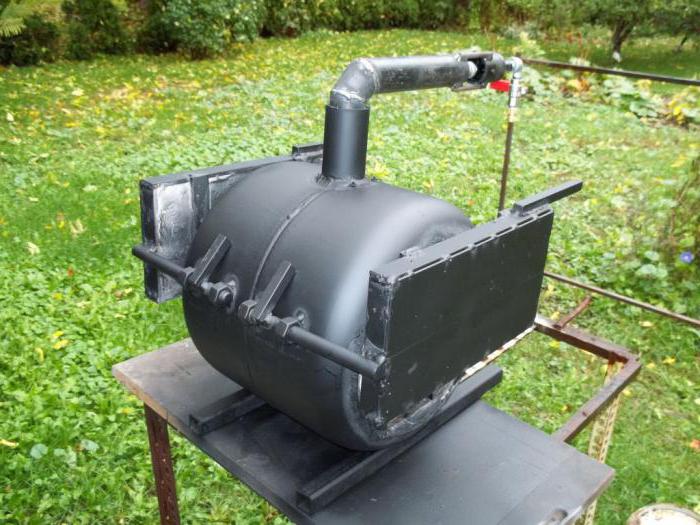
Pokud hořák pracuje na zemní plyn, v ideálních podmínkách by jeho plamen měl být jasně modrý. Pokud je zdrojem plynu láhev naplněná směsí propan-butanu, hořlavá směs má podobu žlutých jazyků.
Takový injekční hořák výborně funguje v uzavřeném prostoru. Pokud je dobře nastaven, lze dosáhnout teploty až 1200⁰. Tyto podmínky jsou vhodné pro kování polotovarů z pilníků, žíhání čepelí, tavení neželezných kovů.
Plyn se přivádí k hořáku ze sítě nebo z lahve, proces se řídí regulátorem. Pro kontrolu nastavení a tlaku se provede zkušební spuštění plynu nebo plynové směsi, přičemž se sleduje zápach.
Výhody a nevýhody injekčního hořáku
Použití kvalitního plynového hořáku pro kovářskou výheň má řadu výhod:
- využití plynové energie pro vstřikování vzduchu;
- dobré míchání vzduchu s plynem;
- možnost regulace objemového poměru plyn / vzduch při změně teplotního režimu hořáku;
- pohodlí při použití;
- úspornost;
- jednoduchost konstrukce.
Vedle výhod existují i některé nevýhody. Jednodýzové hořáky, vzhledem k tepelnému výkonu, jsou poměrně dlouhé. Je nutné zajistit přesné souosí trysky a hořáku. Během provozu vydávají mnoho hluku.
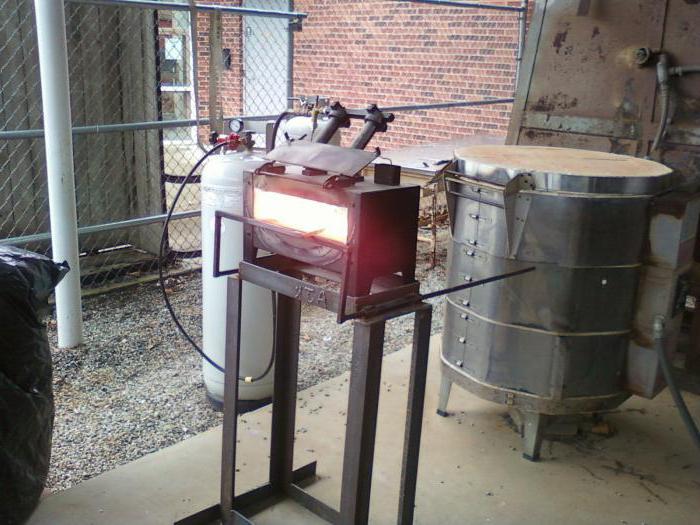
Značné nevýhody hořáků nízkého tlaku — velká délka plamene a také závislost rychlosti přiváděného sekundárního vzduchu na ředění v topeništi.
S variantami plynových hořáků pro saunová kamna a metodami jejich instalace seznámí následující článek, který by si měli přečíst všichni majitelé venkovských pozemků s vlastními saunami.
Závěry a užitečné video k tématu
Zvláštní oblibě se těší injekční hořák vyvinutý Alexandrem Kuzněcovem. V tomto videu vysvětluje, z čeho se konstrukce skládá a jak ji sestavit:
Příklad provozu injekčního hořáku:
Správně navržený a vlastnoručně vyrobený v souladu s požadavky se injekční hořák stane na dlouhou dobu spolehlivým pomocníkem. Toto zařízení nahradí drahé nástroje tovární výroby. S jeho pomocí lze vyřešit mnoho domácích problémů, aniž byste museli vyhledat pomoc profesionálů.
Chcete vyprávět o tom, jak jste sestavovali injekční hořák pro kovářské práce vlastníma rukama? Máte užitečné informace k tématu článku? Zanechte prosím komentáře v blokovém formuláři níže, pokládejte otázky, vkládejte fotografie.
 Plynový hořák z pájecí lampy vlastníma rukama: průvodce výrobou a provozem
 Plynový hořák vlastníma rukama na propan: podrobné pokyny pro montáž domácích hořáků
 Plynový hořák pro saunová kamna vlastníma rukama: jak vyrobit domácí zařízení
 Plynový sporák vlastníma rukama: nejlepší varianty vlastnoručních vařičů z dostupných materiálů
 Plynová rampa pro lahve: konstrukce + příklad výroby svépomocí
 Oprava přenosného plynového hořáku s piezozapalováním vlastníma rukama: běžné poruchy a jejich odstranění
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky