Lis na palivové brikety: možnosti výroby zařízení pro lisování pilin vlastníma rukama
Topit pilinami nebo hoblinami – běžná věc pro obyvatele naší země, převzatá z evropských zemí. Jejich popularita je dána nízkou cenou suroviny a její dobrou měrnou výhřevností při spalování. Vytvořením vlastnoručně vyrobeného lisu na brikety lze získat kvalitní palivo prakticky zadarmo.
Povíme si o tom, jak vyrobit jednoduchý a levný stroj na výrobu briketovaného paliva. V námi navrženém článku je uvedena konstrukce, jsou dány rady pro montáž. Je uvedena technologie výroby a požadavky na výchozí dřevěný materiál.
Obsah článku:
Technologie výroby briket
Výroba metodou lisování pelet a briket z odpadů dřevozpracujícího průmyslu – dávno osvědčený proces. Proto při vytváření vlastnoručně vyrobeného stroje na získávání kvalitních “eurobriket” není třeba nic vymýšlet, ale lze použít již existující poznatky.
Popis fyziky procesu
Použití sypkého dřevěného materiálu k vytápění nachází své uplatnění v malých kotelnách a pecích. Piliny poskytují stejnou energii jako dřevo o stejné hmotnosti a vlhkosti, avšak jejich skladování v přirozeném stavu vede k vytváření nečistot a prachu. Proto se takové odpady lisují do briket různých tvarů.
S určitými předpoklady lze říci, že dřevo se skládá z celulózy a pojiva – ligninu. Každý exemplář pilin a hoblin si zachovává svou celistvost díky tomuto polymeru. Aby se vytvořily pevné vazby mezi jednotlivými kousky, je také nutné je slepit.
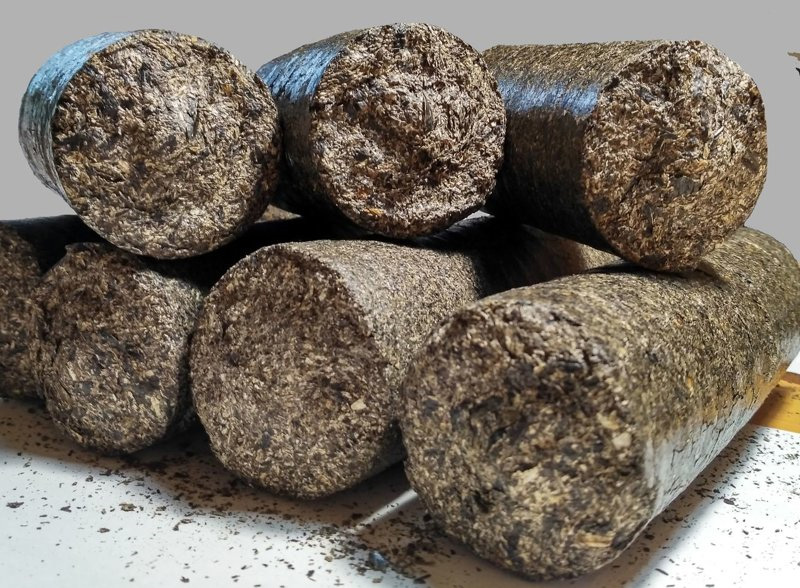
Během lisování je na piliny vyvíjen silný tlak, v důsledku čehož se z nich uvolňuje lignin a spojuje materiál ve formě. Tato vazba samozřejmě není tak pevná jako v celém dřevě, ale je dostatečná k tomu, aby se výsledná briketa nerozpadla.
Množství ligninu ve dřevě vzhledem k suché hmotnosti závisí na druhu dřevin:
- jedle: 30 %;
- borovice: 27 %;
- smrk: 27 %;
- osika: 22 %;
- bříza: 19 %.
Čím vyšší je procento obsahu ligninu, tím menší tlak je potřeba k jeho uvolnění. Proto je snazší vyrábět brikety z pilin z jedle než z břízy.
Kromě klasického lisu pro výrobu paliva ze sypkých materiálů existuje také extrudér. Podstata jeho práce spočívá v tom, že působením šneku prochází látka postupně se zužujícím kanálem.
V důsledku toho vzniká velmi vysoký tlak. Realizace této varianty v domácích podmínkách je však složitá a vyžaduje specifické znalosti, proto je lepší se zaměřit na modely s lisovací formou.
Použití lepidla
Při průmyslové výrobě lisovaného paliva se používají stroje k vytváření tlaku v rozmezí 500 – 3000 atm. U některých výrobců (například německá firma “RUF”) dochází k formování brikety kombinací stlačení silou 2000 atm a zahřátím suroviny na teplotu 150°C. Hustota těchto výrobků dosahuje 1.2 kg/dm3.
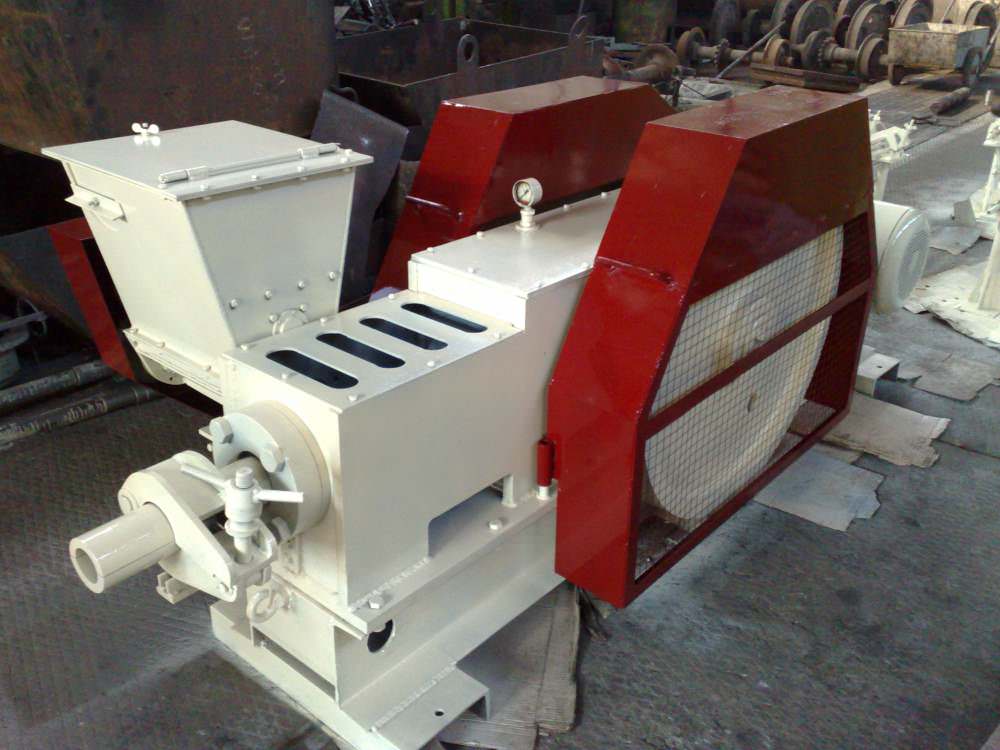
Pokud si vyrobíte lis na brikety svépomocí z dostupného materiálu, takových vlastností dosáhnout nelze. Výrobky proto budou mít jednoznačně nižší hustotu a budou se vyznačovat zvýšenou tendencí k rozpadání.
Nedostatečné uvolňování ligninu lze kompenzovat a dosáhnout větší pevnosti briket z pilin přidáním vnějšího pojiva, jako je:
- Tekutý jíl. Požadovaný hmotnostní podíl tohoto ve vodě rozpuštěného pojiva činí 5 až 10 % celkové hmotnosti.
- Mokrý vlnitý karton.
- Nejlevnější tapetové lepidlo rozmíchané ve vodě.
Procentuální poměr vlnitého kartonu nebo lepidla se určuje experimentálně, protože závisí na hrubosti pilin, jejich vlhkosti a vytvářeném tlaku ve formě.
Požadavek na používanou surovinu
I při použití průmyslového zařízení je obtížné získat kvalitní brikety nebo pelety z dřevního odpadu, pokud je jeho tloušťka větší než 4 mm. Pro domácí zařízení musí být hrubost materiálu menší. Je to způsobeno nižším tlakem a absencí ohřevu suroviny.
Ideálně by průměr pilin a tloušťka třísky neměly být větší než 2 mm. Drtivá většina dřevního odpadu těmto parametrům vyhovuje.
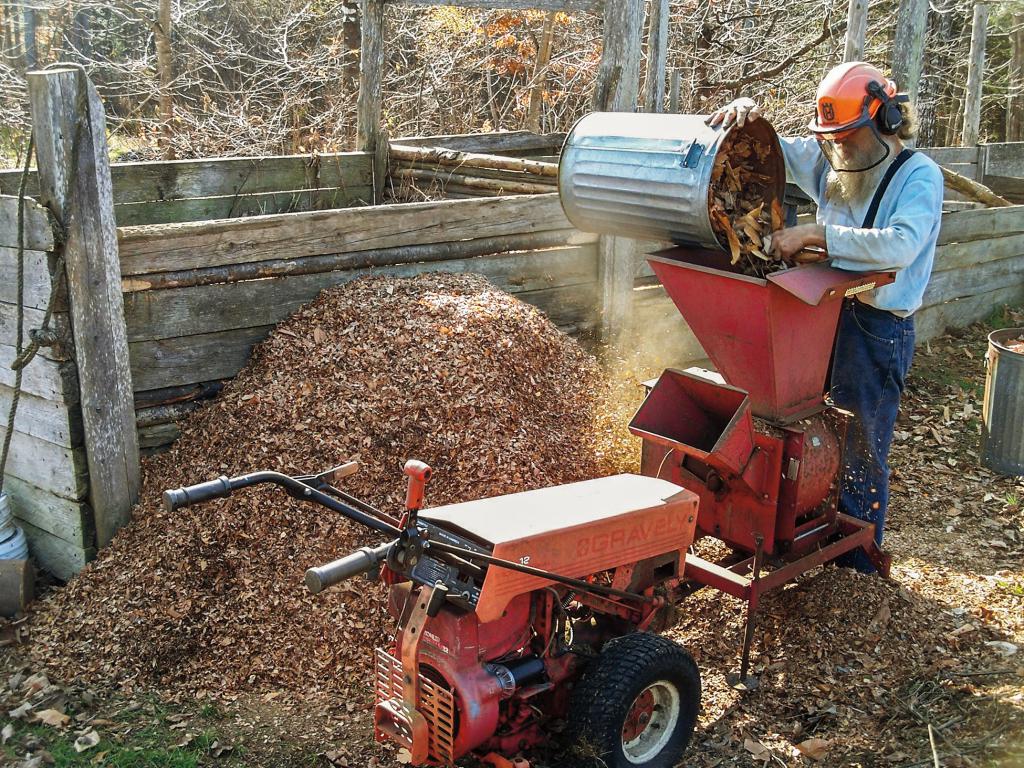
Ale existují případy, kdy je surovina znečištěna drobnými větvemi, štěpkou nebo obzolem (kousky kůry). Pak je před lisováním pro získání homogenní hmoty nutné provést předběžnou přípravu – materiál rozdrtit, propustit ho drtičem.
Pro dosažení dobré hustoty brikety je třeba se vyvarovat surovin znečištěných trávou, pískem nebo půdou. Půdně-vegetační vrstva na rozdíl od jílu nemá pojivové vlastnosti, proto se lisovaný výrobek bude snadno rozpadat.
Rovněž je třeba dodržet podmínku procentuálního poměru množství kůry – její podíl nesmí překročit 5 %. Změřit to nelze, ale vizuálně piliny s významným podílem kůry vypadají tmavší. Piliny musí být suché. Zvýšená vlhkost vede k větší sypkosti brikety a snížení její měrné výhřevnosti.
Surovinu lze sušit v létě na slunci nebo ve větrané místnosti. V zimě je třeba sušení provádět na verandě nebo v jiné hospodářské místnosti s mírně kladnou teplotou. Pro intenzivnější odpařování lze použít nucené větrání.
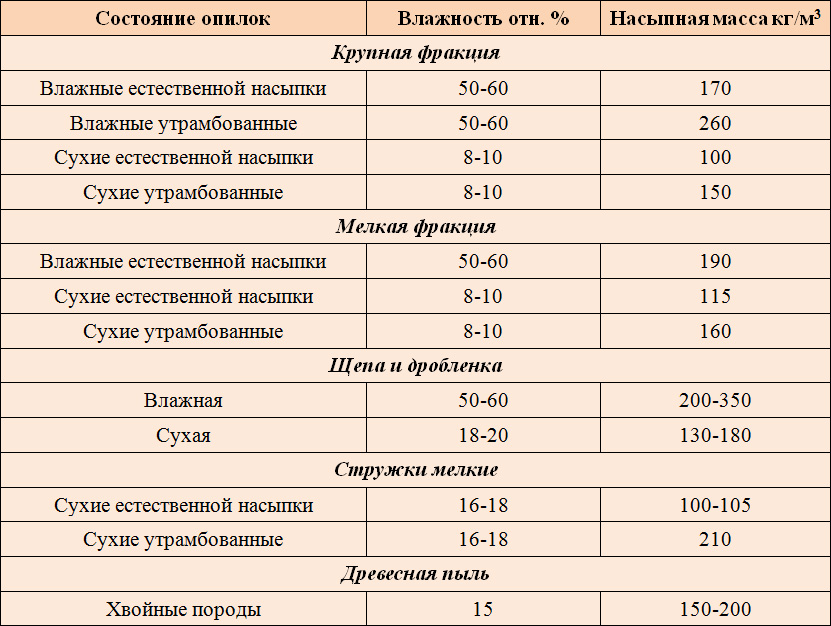
Pokud tlak v domácím lisu na výrobu briket z pilin nebude dostatečný k uvolnění ligninu, surovina se nesuší, ale naopak se spolu s přídavným pojivem namáčí ve vodě. V tomto případě se při míchání dosáhne lepší homogenity a přebytečná vlhkost bude odstraněna při dusání.
Hlavní součásti lisu
Hlavními prvky běžného lisu jsou lisovací forma (nádoba, do které se vkládá sypká hmota), píst a mechanismus vytvářející tlak. Vyrobit je svépomocí není obtížné, protože jsou typické pro briketovací stroje.
Uspořádání lisovací formy
Nádoba, do které se nasypou piliny nebo hobliny, se nazývá lisovací forma nebo komora. Od její geometrie budou záviset parametry brikety.
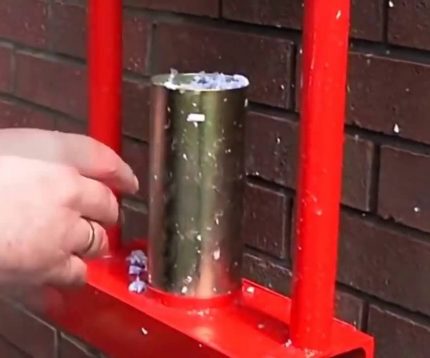
Obvykle se komora zhotoví z odřezku ocelové kruhové nebo profilové trubky. Základ pístu, který vstupuje do nádoby, se vyřízne z tlustostěnné desky (o tloušťce nejméně 3 mm).
Při výrobě lisovací formy je třeba zohlednit poměr následujících veličin:
- plocha průřezu lisovací formy (s, cm2);
- přiváděný tlak na píst (u, kp);
- měrný tlak na surovinu (p, kp/cm2);
Tyto veličiny jsou svázány vztahem:
p = u / s
Brikety s použitím dalšího pojiva dobře drží tvar, pokud jsou formovány při měrném tlaku vyšším než 150 atm. (1 atm. ≈ 1 kgf/cm2). Na základě možného vytvářeného tlaku pístem se vypočítá plocha průřezu komory.
Například, pokud je k dispozici hydraulický zvedák o síle 10 tun, pak:
s < u / p = 10000 / 150 = 67 cm2.
Pro tyto podmínky se hodí profilová čtvercová trubka s délkou strany 80 mm nebo kruhová trubka s průměrem jmenovité světlosti do 90 mm.
Délka výsledné brikety (l) závisí na výšce lisovací formy (h), hustotě suroviny v původním suchém (q1) a briketovaném (q2) stavu:
l = h * (q1 / q2)
Kromě toho po prvním stlačení lze do formy opět nasypat hobliny a postup opakovat. Tímto způsobem lze délku výsledného výrobku přiblížit téměř k výšce lisovací komory.
Během stlačování pilin dochází k uvolňování vlhkosti z brikety. Aby mohla volně odcházet, je komora perforována malými, ale hustě rozmístěnými otvory.
Po vytvoření brikety je nutné ji vyjmout z formy. Použití pružiny a falešného dna, jak se často doporučuje na internetu, je nepraktické. Vysoký tlak pružinu zcela stlačí, v důsledku čehož se časem deformuje a ztrácí své vlastnosti.
Proto je třeba buď vyrobit odnímatelné dno lisovací formy a briketu vytlačit, nebo sestrojit rozebíratelnou formu. V druhém případě bude nutné pro ni vyrobit dodatečný plášť z tyče.
Dostupné způsoby vytvoření tlaku
Existují tři běžné způsoby dosažení tlaku, které se dobře hodí pro vlastnoručně vyrobený lis na výrobu palivových briket: použití páky, hydraulického zvedáku nebo šroubu. Každý z nich je svým způsobem dobrý a jejich realizace v praxi není příliš složitá.
Použití svalové síly a páky
Obvykle se jako páka používá kovová trubka. Ta by se neměla ohýbat působením lidské svalové síly. Například se dobře hodí zesílená vodovodní trubka o průměru 40 nebo 50 mm s tloušťkou stěny 4–4,5 mm.
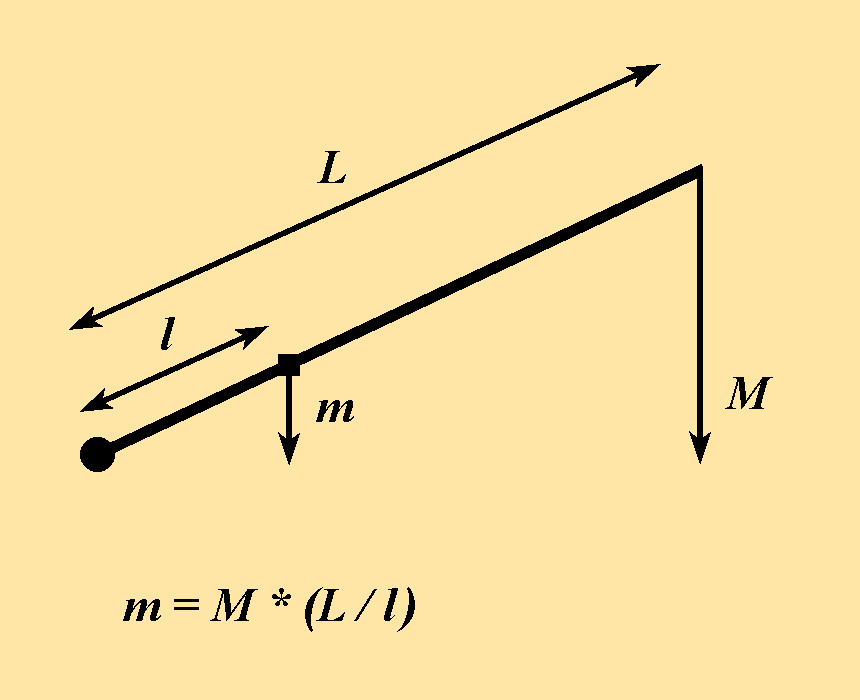
Délka páky a vzdálenost od bodu opory k spojení s pístem se volí nejen s ohledem na dosažení potřebného tlaku. Dalším důležitým parametrem je hloubka ponoření pístu do formy (h, cm).
Vypočítá se podle vzorce:
h = R * (l / L)
Zde R (cm) – výška, do které klesne konec páky.
Je vhodné navrhnout konstrukci tak, aby hloubka ponoření pístu byla dostatečná pro formování brikety bez opětovného stlačení s předběžným dosypáním materiálu. To výrazně zvýší tempo výroby.
Požadovanou hloubku ponoření pístu (h, cm) lze vypočítat, známe-li původní suchou (q1) a briketovanou (q2) hustotu suroviny a výšku nádoby (H):
h = H * (1 – q1 / q2)
Pokud z nějakého důvodu došlo k chybě (obvykle kvůli nesprávnému určení hodnoty původní hustoty suroviny) a hloubka ponoření pístu není dostatečná pro dosažení požadované tvrdosti výrobku, není nutné přestavovat celou konstrukci.
Lze buď snížit výšku nádoby, nebo přidáváním pilin lisovat jednu briketu ve dvou nebo třech průchodech.
Použití hydraulického zvedáku
K vytvoření silného tlaku se používají hydraulická zařízení, jako jsou běžné láhvové zvedáky. Zpravidla v domácnosti, kde je auto nebo jiná technika, takové hydraulické agregáty jsou, ale jejich nosnost může být nedostatečná.
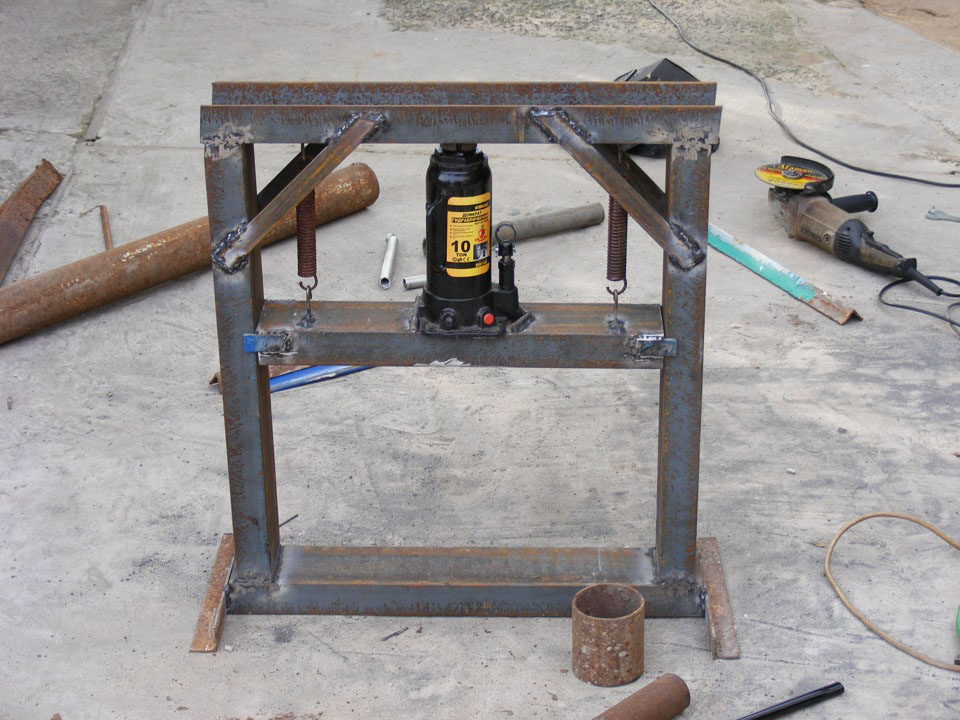
Zvedáky nejsou drahé. Například modely určené pro 30-40 tun lze pořídit za méně než 1 000 Kč. A s takovými parametry už lze získat brikety velkého průřezu nebo rovnou několik (3-5) kusů běžné velikosti.
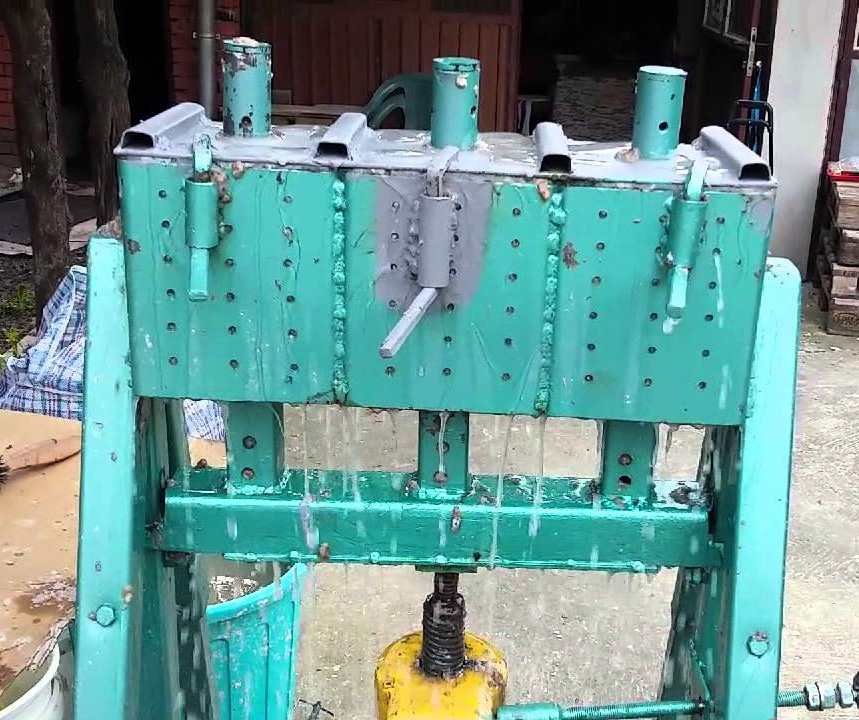
Pro získání několika briket současně se potřebný počet lisovacích forem umístí do řady. Střední pohyblivý rám musí být pevný, aby se časem neprohnul. Nejlépe jej vyrobit z I-nosníku nebo silnostěnné profilové trubky.
Samotný proces lisování trvá déle než při použití pákové konstrukce. Avšak použití výkonného hydraulického zvedáku umožňuje dosáhnout mnohem většího měrného tlaku na polotovar. Brikety jsou rovnější a hustší a mají již atraktivní prodejní vzhled.
Šroubový mechanismus lisování
Princip činnosti ručního šroubového lisu je podobný pákovému, pouze působící síla se přenáší pod úhlem 90°. Čím větší je průměr rukojeti a menší stoupání závitu, tím větší je koeficient zvýšení tlaku.
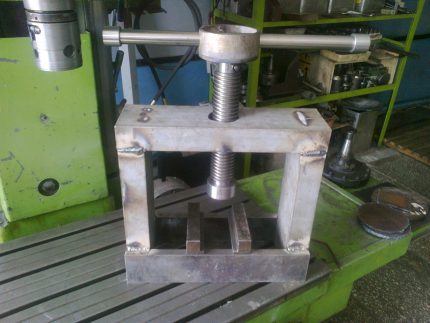
Tato konstrukce také umožňuje vytvářet větší tlak než stroj založený na pákovém mechanismu. Její významnou nevýhodou je nejpomalejší rychlost práce ze všech uvedených variant.
K výhodám však lze zařadit:
- jednoduchost konstrukce;
- možnost koupit takový lis za malé peníze s nepatrnými úpravami pro potřeby briketování;
- malý rozměr.
Při práci se šroubovým lisem by se neměl používat “až do krajnosti”, když už fyzické síly nestačí k otočení mechanismu. V tomto případě na závit působí z jedné strany síla vyvíjená člověkem a z druhé (pod 90°) síla odporu vznikající brikety. To povede k rychlému opotřebení závitu nebo k jeho stržení.
Aby se nepřehnalo úsilí a nedošlo k poškození mechanismu, je třeba dosáhnout dostatečného výsledku na zkušebních vzorcích a buď nainstalovat fixátor, nebo udělat fixem značku na závitu označující jeho maximální přípustnou polohu.
Závěry a užitečné video k tématu
Vytvoření domácího pákového lisu. Výroba hlavních součástí a popis principu fungování:
Úprava konstrukce stroje a samotný proces lisování briket:
Stroj pro současné získání několika briket na bázi hydraulického zvedáku:
Vyrobit si svépomocí stroj na briketování pilin není obtížné. Na výběr lze použít pákový, hydraulický nebo šroubový princip vytváření tlaku. Je však třeba mít na paměti, že kvalita vyrobených výrobků bude záviset nejen na sestaveném mechanismu, ale také na přípravě suroviny.
Správně nastavený proces pomůže zajistit vaši domácnost kvalitním a levným palivem a dokonce zorganizovat jeho prodej.
Chcete se podělit o to, jak jste si sami vyrobili brikety na topení? Máte cenné rady k tématu článku, které jste ochotni sdílet s návštěvníky webu? Napište prosím komentáře do bloku níže, zde také publikujte fotografie a pokládejte dotazy.
 Rozdělovací kolektor topení vlastníma rukama: schémata a specifika montáže
 Okno pro plynovou kotelnu rodinného domu: zákonné normy pro zasklení místnosti
 Bezpečnostní skupina pro topení: konstrukce, princip činnosti, pravidla výběru a montáže
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky