Jak vybrat sklolamínové trubky: specifika výroby a přehled předních výrobců

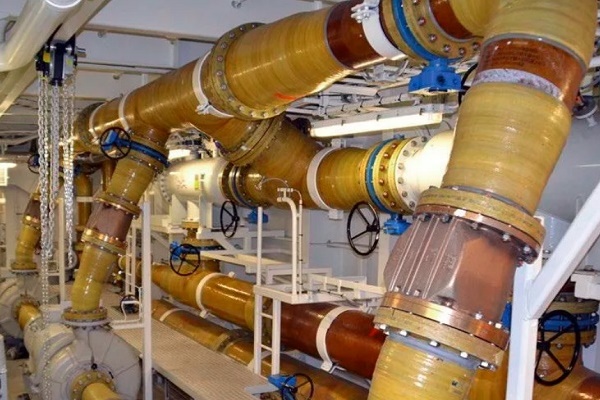
Díky kombinaci pozitivních vlastností skla a polymerů získaly sklolaminátové trubky prakticky neomezené perspektivy použití – od vybavení ventilačních kanálů až po pokládku petrochemických tras.
V tomto článku se podíváme na základní vlastnosti trubek ze sklolaminátu, označení, technologie výroby polymerního kompozitu a složení pojivových složek, které určují oblast použití kompozitu.
Rovněž uvedeme důležitá kritéria výběru, přičemž se zaměříme na nejlepší výrobce, neboť významnou roli v kvalitě výrobku hrají technické kapacity a pověst výrobce.
Obsah článku:
Obecné vlastnosti sklolaminátu
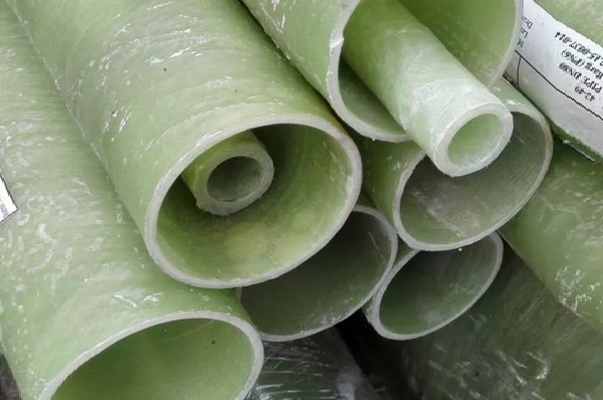
Sklolaminát je plastický materiál, který obsahuje skleněná vlákna a pojivové plnivo (termoplastické a reaktivní polymery). Vedle relativně nízké hustoty se sklolaminátové výrobky vyznačují dobrými pevnostními vlastnostmi.
V posledních 30-40 letech se sklolaminát masově používá k výrobě potrubí různého určení.
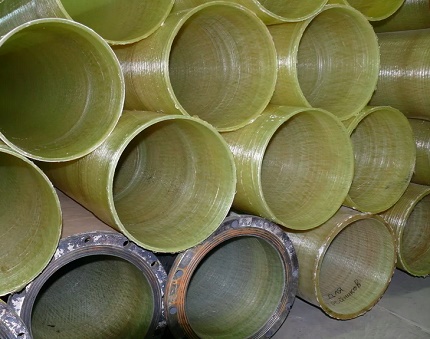
Potrubí kombinují vlastnosti skla a polymerů:
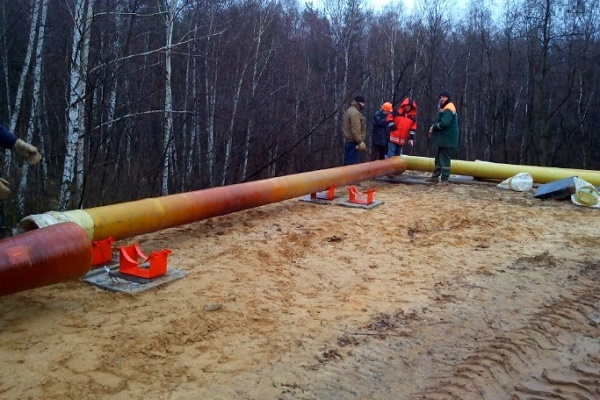
- Nízká hmotnost. Průměrná hmotnost sklolaminátu je 1,1 g/cm³. Pro srovnání, stejný parametr u oceli a mědi je mnohem vyšší – 7,8 a 8,9. Díky nízké hmotnosti se usnadňují montážní práce a přeprava materiálu.
- Odolnost proti korozi. Složky kompozitu mají nízkou reaktivitu, a proto nepodléhají elektrochemické korozi ani bakteriálnímu rozkladu. Tato vlastnost je rozhodujícím argumentem ve prospěch sklolaminátu pro podzemní inženýrské sítě.
- Vysoké mechanické vlastnosti. Absolutní pevnost kompozitu je nižší než u oceli, ale parametr měrné pevnosti výrazně převyšuje termoplastické polymery (PVC, HDPE).
- Odolnost vůči povětrnostním vlivům. Rozsah mezních teplot (-60 °C až +80 °C), ošetření trubek ochrannou vrstvou z gelcoatu zajišťuje odolnost vůči UV záření. Kromě toho je materiál odolný vůči větru (limit – 300 km/h). Někteří výrobci deklarují seismickou odolnost potrubních armatur.
- Žáruvzdornost. Nehořlavé sklo je hlavní složkou sklolaminátu, proto je materiál obtížně vznětlivý. Při hoření se neuvolňuje jedovatý plyn dioxin.
Sklolaminát má nízkou tepelnou vodivost, což vysvětluje jeho tepelně izolační vlastnosti.
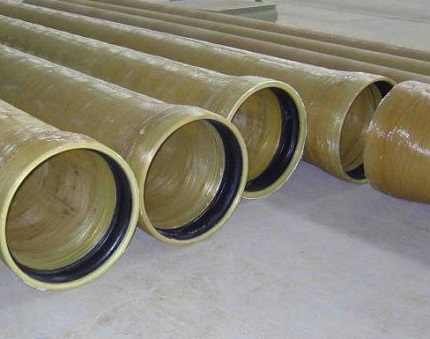
Při odírání vnitřních stěn se obnažují a lámou vlákna – částice se mohou dostat do dopravovaného média.
Technologie výroby sklolaminátových trubek
Fyzikálně-mechanické vlastnosti hotového výrobku závisí na výrobní technice. Kompozitní armatura se vyrábí čtyřmi různými metodami: extruzí, pultruzí, odstředivým litím a navíjením.
Technologie #1 — extruze
Extruze je technologický proces založený na nepřetržitém protlačování pastovitého nebo vysoce viskózního materiálu přes tvarovací nástroj. Pryskyřice se míchá s drceným skelným vláknem a plastickým tužidlem, a poté je podávána do extrudéru.
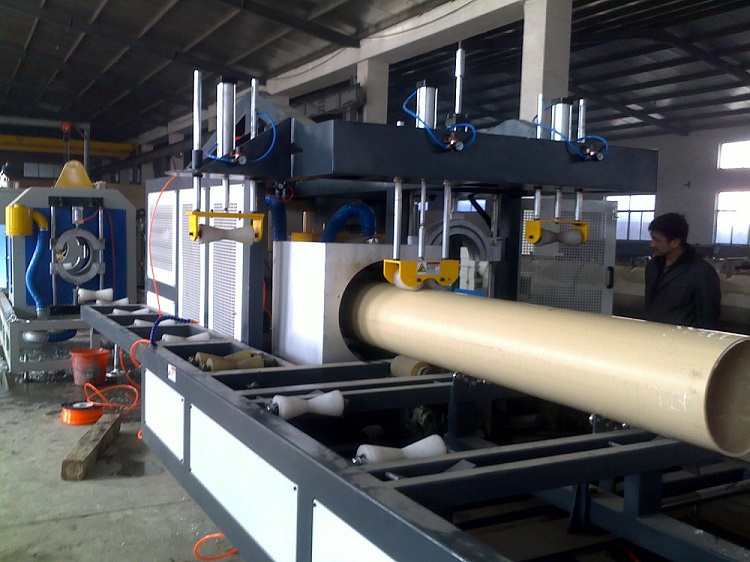
Vysoce výkonná extruzní linka umožňuje získat bezrámovou kompozitní produkci za nízkou cenu, avšak poptávka po ní je omezená kvůli nízkým mechanickým vlastnostem. Základem polymerní matrice je polypropylen a polyethylen.
Technologie #2 — pultruze
Pultruze je technologie výroby kompozitních dlouhých prvků malého průměru s nezměnným průřezem. Při průchodu horkou tvarovací tryskou (+140 °C) se „vytahují“ díly ze skelné tkaniny impregnované termosetovou pryskyřicí.
Na rozdíl od extruzního procesu, kde rozhodujícím působením je tlak, v pultruzním zařízení tuto roli plní tahové působení.
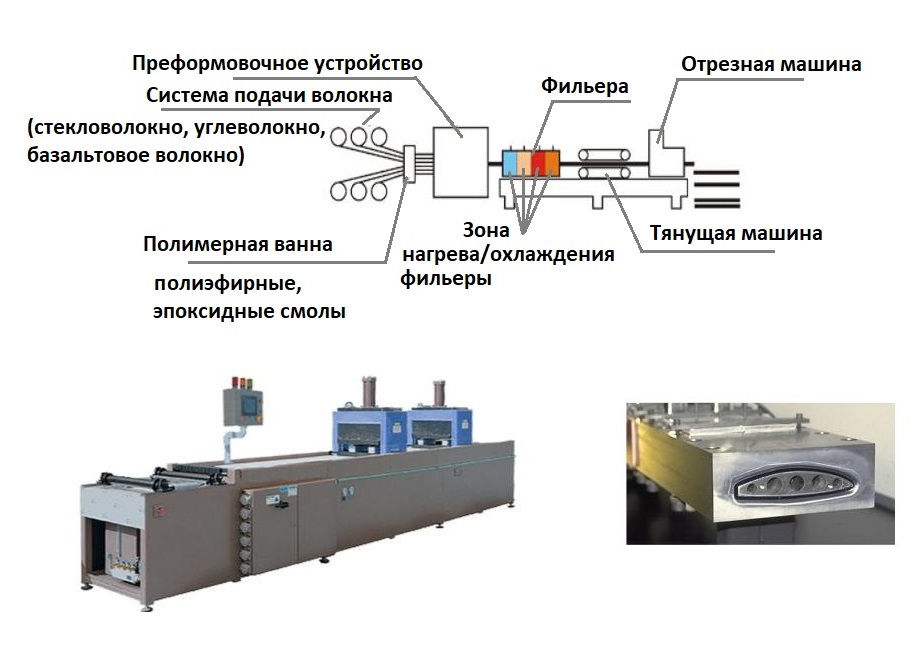
Technologický proces:
- Vlákenné nitě z cívek jsou podávány do polymerové lázně, kde jsou impregnovány termoplastickými pryskyřicemi.
- Zpracovaná vlákna procházejí předtvarovacím zařízením – nitě se vyrovnávají a získávají potřebný tvar.
- Neztuhlý polymer vstupuje do trysky. Díky několika ohřívačům je vytvořen optimální režim pro polymeraci a zvolena rychlost tažení.
Vytvrzený produkt je vytahován tažným strojem a rozřezáván na segmenty.
Charakteristické rysy pultruzní technologie:
- přípustné polymery ke zpracování – epoxidové, polyesterové pryskyřice, vinylové;
- rychlost tažení – použití inovativních optimalizovaných „pultruzních“ polymerů umožňuje zrychlit tažení na 4-6 m/min. (standard – 2-3 m/min.);
- rozpětí pracovní oblasti: minimum – 3,05 × 1 m (síla tažení do 5,5 t), maximum – 1,27 × 3,05 m (síla – 18 t).
Na výstupu se získá trubka s dokonale hladkými vnějšími a vnitřními stěnami, na vysoké úrovni jsou i pevnostní ukazatele.
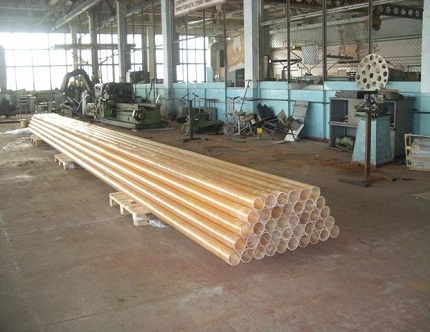
Nevýhody metody se netýkají kvality výchozího produktu, ale samotné technologie. Argumenty „proti“: vysoká cena a dlouhá doba výrobního procesu, nemožnost výroby trubek velkého průměru určených pro značné zatížení.
Technologie #3 — odstředivé lití
Švýcarská společnost Hobas vyvinula a patentovala techniku odstředivého tvarování. V tomto případě se výroba provádí od vnější stěny trubky k vnitřní pomocí rotující formy. Složení potrubí zahrnuje: drcené skleněné prameny, písek a polyesterové pryskyřice.
Surovinové složky jsou přiváděny do rotující matrice – vytváří se struktura vnějšího povrchu potrubí. Během výroby se do tekuté pryskyřice přimíchávají pevné složky, plnivo a skleněné vlákno – působením katalyzátoru probíhá polymerace rychleji.
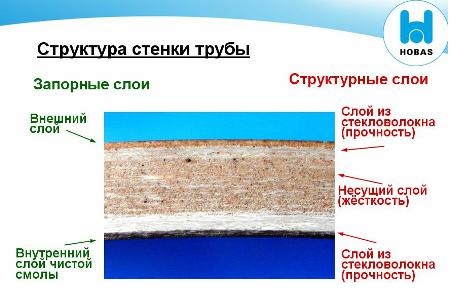
Další výhody:
- vysoká přesnost rozměrů výchozího produktu (vnitřní průřez rotující formy odpovídá vnějšímu průměru hotového výrobku);
- možnost odlít stěnu libovolné tloušťky;
- vysoká kruhová tuhost polymerního kompozitu;
- dosažení hladkého povrchu zvenčí i zevnitř trubkového armatury.
Nevýhodou odstředivé výroby skloplastových trubek je energetická náročnost a vysoká cena konečného výrobku.
Technologie #4 — postupné navíjení
Nejpopulárnější technikou je kontinuální navíjení. Trubka se vytváří střídavým navíjením trnu skelným vláknem s polymery a procesy chlazení. Výrobní metoda má několik poddruhů.
Spirálově-kroužková technika
Ukladačem vláken je speciální kroužek, po jehož obvodu jsou umístěny matrice s nitěmi.
Pracovní prvek se kontinuálně pohybuje podél osy pohybujícího se trnu a rozmístí vlákna podél šroubovicových linií.
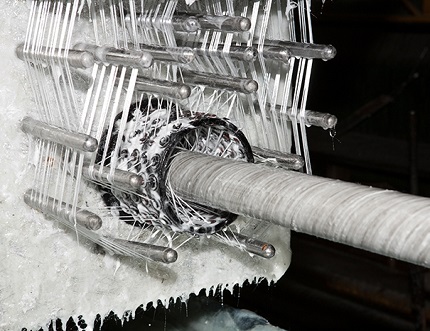
Hlavní výhody metody:
- rovnoměrná pevnost po celém povrchu potrubí;
- vynikající snášení tahových zatížení – vyloučení trhlin;
- výroba výrobků s proměnným průměrem a průřezy složité konfigurace.
Tato technika umožňuje získat vysoce pevné trubky určené pro provoz pod vysokým tlakem (čerpací a kompresorové inženýrské sítě).
Spirálově-páskové navíjení
Technika je obdobná předchozí, rozdíl – ukladač podává úzký pás z vláken. Hustá vyztužující vrstva se dosahuje zvýšením počtu průchodů.
Při výrobě se používá levnější zařízení než u spirálově-kroužkové metody, ale 'páskové' navíjení má několik závažných nedostatků:
- omezená produktivita;
- volné ukládání vláken snižuje pevnost potrubí.
Spirálově-pásková metoda je aktuální při výrobě potrubních tvarovek pro nízký, mírný tlak.
Podélně-příčná metoda
Provádí se kontinuální navíjení – kladeč umisťuje podélná a příčná vlákna současně. Chybí reverzní pohyb.
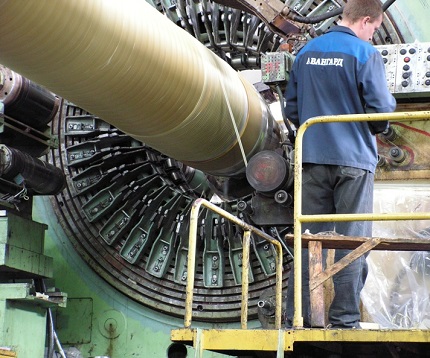
Charakteristiky metody:
- používá se převážně při vytváření trubek s průřezem do 75 mm;
- je možnost napínání osových nití, čímž se dosahuje pevnosti jako u spirálové metody.
Podélně-příčná technologie je vysoce produktivní. Stroje umožňují měnit poměr osové a kruhové výztuže v širokém rozsahu.
Šikmovrstvá příčně-podélná technologie
Vývoj charkovských inženýrů je žádaný mezi domácími výrobci. Při šikmovrstvém navíjení kladeč vytváří 'roušku' sestávající ze svazku pojivých nití. Páska je přiváděna na trn pod nepatrným úhlem s přesahem přes předchozí závit – vzniká kruhová výztuž.
Po dokončení zpracování celého trnu se vlákna převalují válečky – zbytky pojivých polymerů se odstraňují, vyztužující povlak se zhutňuje.
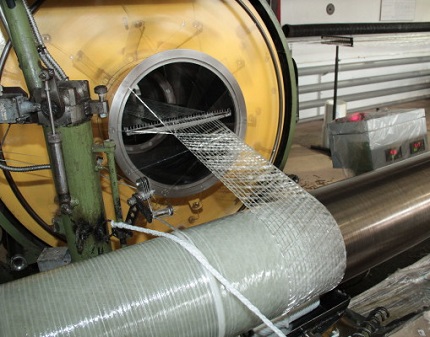
Vlastnosti šikmovrstvého válcování:
- hustota přilnutí skelných vláken;
- neomezený průměr vyráběných trubek;
- vysoké dielektrické vlastnosti díky absenci souvislé výztuže podél osy.
Modul pružnosti 'šikmovrstvého' sklolaminátu je nižší než obdobný parametr jiných technik. Kvůli riziku vzniku mezivrstvových trhlin není metoda realizovatelná při vytváření potrubí pod vysokým tlakem.
Parametry výběru sklolaminátových trubek
Výběr sklolaminátových trubek je založen na následujících kritériích: tuhost a návrhový tlak, typ pojivé složky, konstrukční vlastnosti stěn a způsob spojování. Významné parametry jsou uvedeny v průvodních dokumentech a na každé tubě – zkrácené značení.
Tuhost a jmenovitý tlak
Tuhost sklolaminátu určuje schopnost materiálu odolávat vnějším zatížením (tíze půdy, dopravě) a tlaku na stěny zevnitř. Podle normalizace ISO se trubní armatury klasifikují do několika tříd tuhosti (SN).
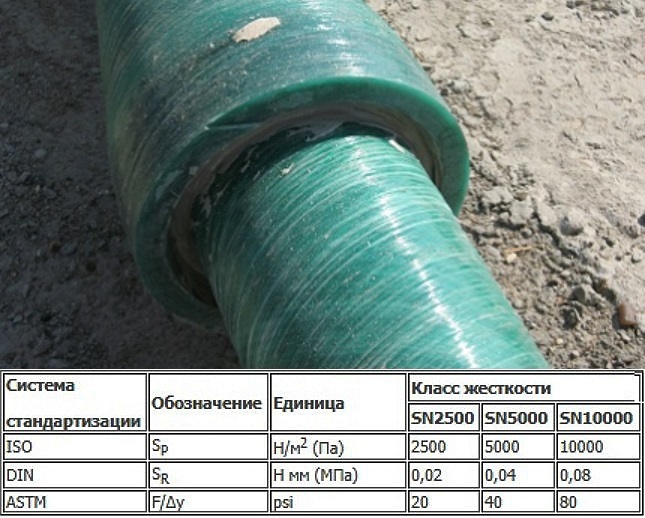
Stupeň tuhosti se zvyšuje s rostoucí tloušťkou stěny sklolaminátového potrubí.
Klasifikace podle jmenovitého tlaku (PN) zobrazuje stupnici výrobků vzhledem k bezpečnému tlaku kapaliny při teplotě +20 °C po celou dobu životnosti (přibližně 50 let). Jednotkou měření pro PN je MPa.
Někteří výrobci, například Hobas, uvádějí kombinované charakteristiky podle dvou parametrů (tlaku a tuhosti) zlomkem. Trubky s provozním tlakem 0,4 MPa (třída PN – 4) se stupněm tuhosti (SN) 2500 Pa budou označeny – 4/2500.
Typ pojivového materiálu
Provozní vlastnosti trubky do značné míry závisí na typu pojivové látky. Ve většině případů se používají polyesterová nebo epoxidová aditiva.
Vlastnosti PEF pojiv
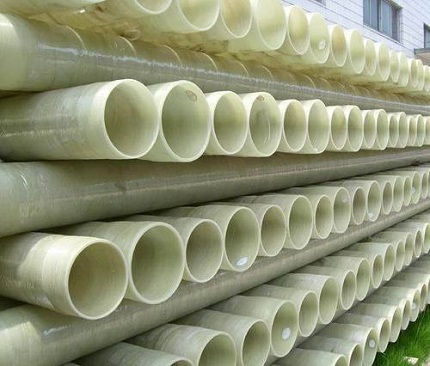
Stěny jsou tvořeny z reaktivních polyesterových pryskyřic, vyztužených skelnými vlákny a pískovými přísadami.
Použité polymery mají důležité vlastnosti:
- nízká toxicita;
- vytvrzování za pokojové teploty;
- spolehlivé spojení se skelnými vlákny;
- chemická inertnost.
Kompozitní trubky s PEF polymery nepodléhají korozi a působení agresivních prostředí.
Charakteristiky epoxidové pryskyřice
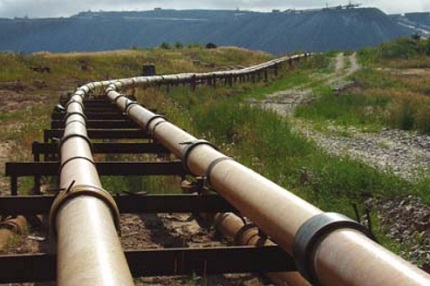
Pojivo dodává materiálu zvýšenou pevnost. Teplotní limit kompozitů s epoxidy do +130 °C, maximální tlak – 240 atmosfér.
Další výhodou je prakticky nulová tepelná vodivost, proto smontovaná potrubí nevyžadují dodatečnou tepelnou izolaci.
Konstrukce stěn kompozitních trubek
Podle konstrukčního provedení rozlišujeme: jednovrstvé, dvouvrstvé a třívrstvé sklolaminátové trubky.
Charakteristiky jednovrstvých výrobků
Trubky nemají ochranný vyložený povlak, díky čemuž se vyznačují nízkou cenou. Vlastnosti trubkových armatur: nemožnost použití v regionech s členitým terénem a drsným klimatem.
Tato výrobky také vyžadují šetrnou montáž – vykopání velkého výkopu, vytvoření pískového „lože“. Ale kvůli tomu se odhad instalačních prací zvyšuje.
Vlastnosti dvouvrstvých trubek
Výrobky jsou zevnitř vyloženy fóliovým povlakem – polyethylenem vysokého tlaku. Ochrana zvyšuje chemickou odolnost a zlepšuje těsnost potrubí při vnějších zatíženích.
Provoz armatur v ropných průmyslových potrubích však odhalil slabé stránky dvouvrstvých modifikací:
- nedostatečná adheze mezi konstrukční vrstvou a vyložením – narušení celistvosti stěn;
- zhoršení elasticity ochranné fólie při mínusových teplotách.
Při přepravě médií obsahujících plyn může dojít k odlupování vyložení.
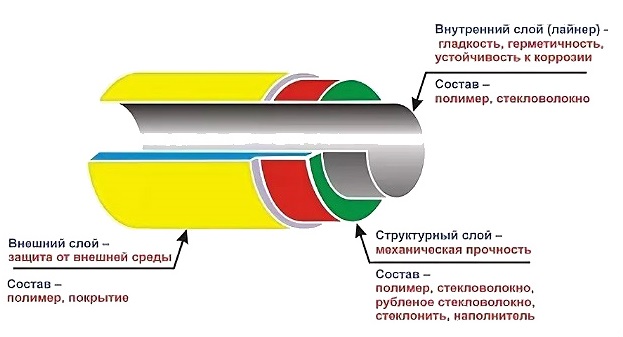
Parametry třívrstvé trubky
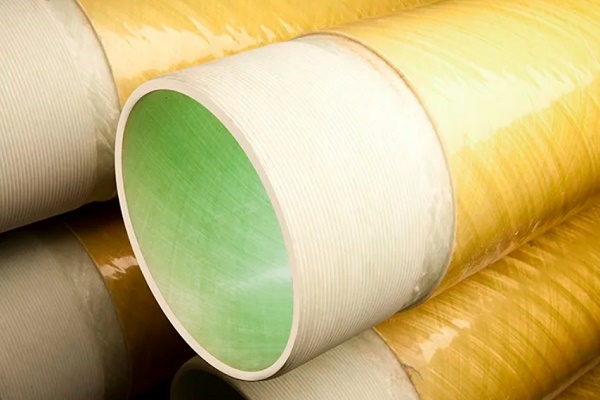
Struktura skleněné laminátové trubky:
- Vnější polymerová vrstva (tloušťka 1-3 mm) – zvýšení mechanické a chemické odolnosti.
- Konstrukční vrstva – konstrukční mezivrstva odpovědná za pevnost výrobku.
- Liner (tloušťka 3-6 mm) – vnitřní plášť ze skleněného laminátu.
Vnitřní vrstva zajišťuje hladkost, těsnost a vyhlazuje cyklické kolísání vnitřního tlaku.
Metoda spojování sklolaminátového potrubí
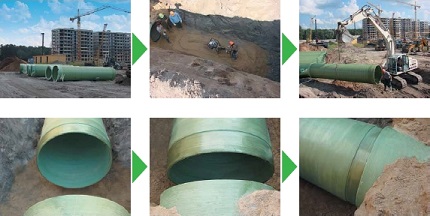
Podle způsobu spojení se sortiment trubkových armatur z kompozitu dělí do 4 skupin.
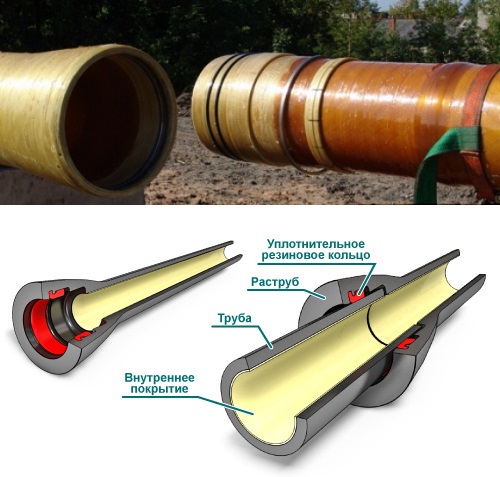
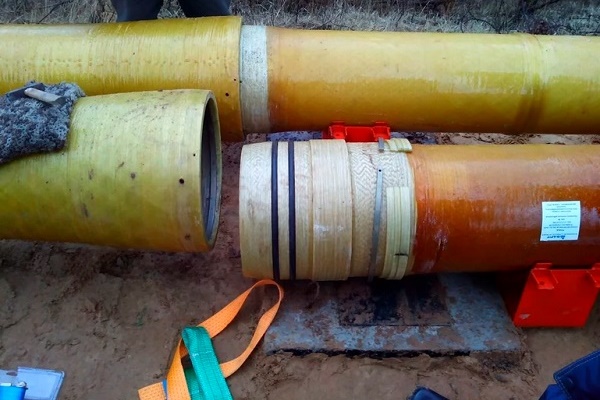
Skupina č. 1 – hrdlové a čepové spojení
Pružné gumové těsnění se montují do protilehlých drážek na koncových čepech trubek. Usazovací kroužky jsou tvarovány na zařízení s elektronickým řízením, což zajišťuje přesnost jejich umístění a rozměrů.
Skupina č. 2 – hrdlové a čepové s těsněním a zarážkou
Při budování nadzemního potrubí je nutné kompenzovat účinek osových sil na potrubí. Za tímto účelem je kromě těsnění umístěna zarážka. Prvek je vyroben z kovového lana, polyvinylchloridu nebo polyamidu.
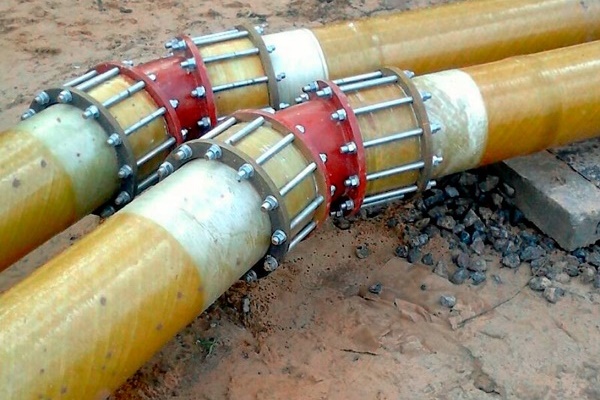
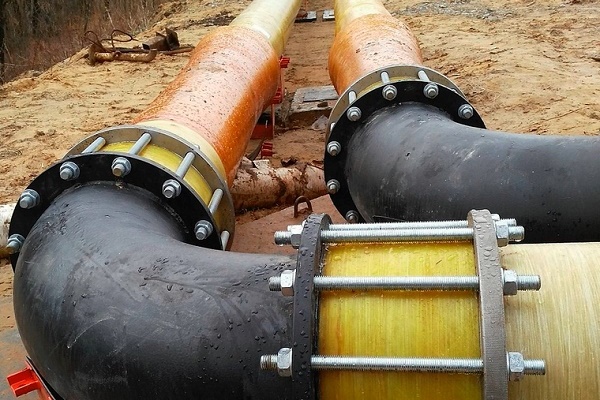
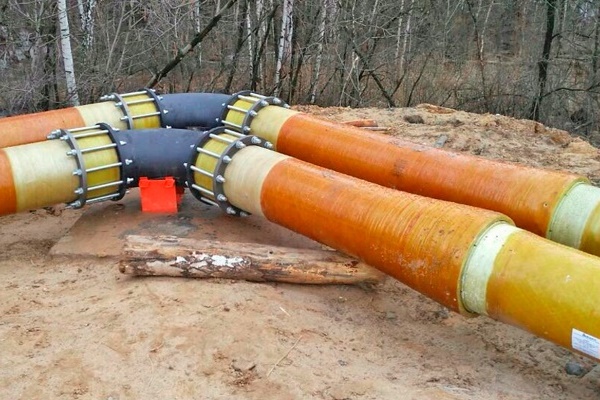
Skupina č. 3 – přírubové spojení
Spojování kompozitního potrubí s tvarovkami nebo kovovými trubkami. Připojovací rozměry sklolaminátových přírub jsou stanoveny normou GOST 12815-80.
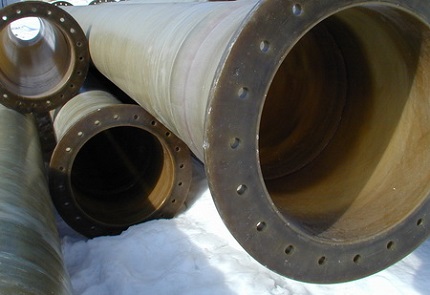
Skupina č. 4 – lepené upevnění
Nerozebíratelný způsob spojení – na zakončení se nanáší směs z vyztužujících skleněných materiálů s přídavkem polyesterové složky pro „studené“ vytvrzování. Tento způsob zajišťuje pevnost a těsnost potrubí.
Označení ochranné vnitřní vrstvy
Výrobní metodika trubkových výrobků umožňuje vyrábět produkty s různým složením vnitřní vrstvy, která určuje odolnost potrubí vůči dopravovanému médiu.
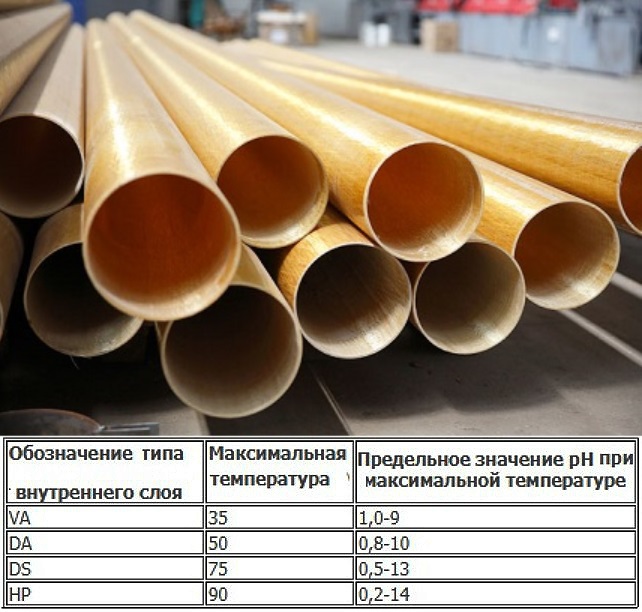
Tuzemští výrobci používají následující označení ochranných povlaků.
Písmenné označení zobrazuje přípustnou oblast použití:
- A – doprava kapaliny s abrazivy;
- P – přívod a odvod studené vody, včetně pitné;
- CH – použití v chemicky agresivním plynném a kapalném prostředí;
- G – systémy teplé vody (limit 75 °C);
- S – jiné kapaliny, včetně těch se zvýšenou kyselostí.
Ochranný povlak se nanáší vrstvou až 3 mm.
Přehled výrobků předních výrobců
V rozmanitosti nabízených produktů jsou autoritativní značky s dlouholetou pozitivní reputací. Patří mezi ně výrobky společností: Hobas (Švýcarsko), Sklokompozit (Rusko), Amiantit (koncern ze Saúdské Arábie s výrobními kapacitami v Německu, Španělsku, Polsku), Ameron International (USA).
Mladí a perspektivní výrobci kompozitních sklolaminátových trubek: Poliek (Rusko), Arpipe (Rusko) a Závod sklolaminátových trubek (Rusko).
Výrobce #1 — značka HOBAS
Továrny obchodní značky se nacházejí v USA a mnoha evropských zemích. Produkty skupiny Hobas si získaly celosvětové uznání díky vynikající kvalitě. GRT trubky s polyesterovým pojivem jsou vyrobeny technikou odstředivého lití ze skelných vláken a nenasycených polyesterových pryskyřic.
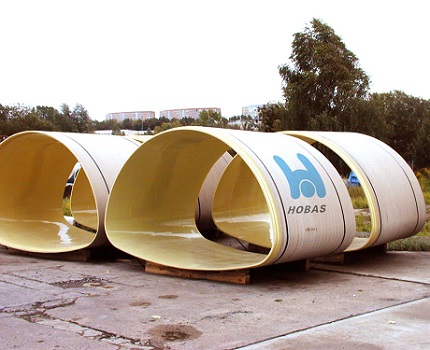
Charakteristiky kompozitních trubek Hobas:
- průměr – 150-2900 mm;
- třída tuhosti SN – 630-10 000;
- úroveň tlaku PN – 1-25 (PN1 – beztlakové potrubí);
- přítomnost vnitřního obložení proti korozi;
- odolnost vůči kyselému prostředí v širokém rozmezí pH.
Je zavedena výroba tvarovek: kolen, redukcí, přírubových hrdel a T-kusů.
Výrobce #2 — společnost Steklokompozit
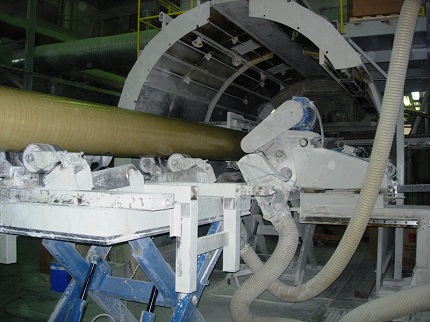
Společnost Sklokompozit zavedla linku na výrobu sklolaminátových trubek Flowtech, výrobní technikou je kontinuální navíjení.
Je použito zařízení s dvojitým podáváním pryskyřičných látek. Vysoce technické pryskyřice jsou podávány na vnitřní vrstvu, zatímco levnější směs je na strukturální vrstvu. Tato metoda umožňuje racionalizovat spotřebu materiálu a zlevnit výrobu.
Výrobce #3 — značka Amiantit
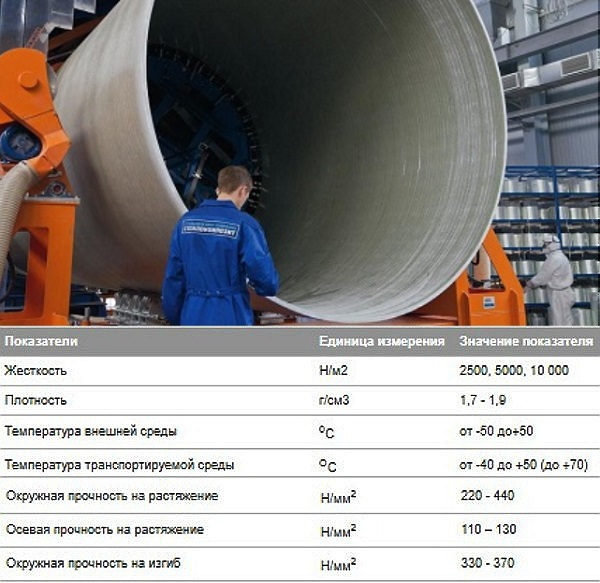
Hlavní komponenty trubek Flowtite od Amiantit: skleněná vlákna, polyesterová pryskyřice, písek. Použitá technika – kontinuální navíjení, které zajišťuje vytvoření vícevrstvého potrubí.
Struktura sklolaminátu zahrnuje šest vrstev:
- vnější navíjení z netkané pásky;
- vrstva pevnosti – stříhaná skleněná vlákna + pryskyřice;
- střední vrstva – skleněná vlákna + písek + polyesterová pryskyřice;
- opakovaná vrstva pevnosti;
- podšívka skleněných vláken a pryskyřice;
- ochranný povlak z netkaného skelného vlákna.
Provedené výzkumy ukázaly vysokou odolnost proti oděru – za 100 000 cyklů zpracování štěrkem činily ztráty ochranného povlaku 0,34 mm.
Výrobce #4 — společnost Polijek
Společnost Poliek s.r.o. vyrábí různé modifikace trubkových výrobků Fpipes ze sklolaminátu. Výrobní technika (kontinuální šikmé podélně-příčné navíjení) umožňuje vytvářet třívrstvé trubky o průměru až 130 cm.
Polymerní kompozitní materiály se používají při výrobě pažnicových trub, článků vodárenských sloupů, vodovodních potrubí a topných systémů.
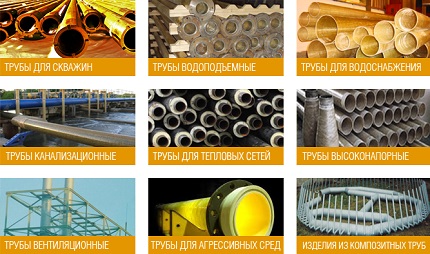
Kromě trub ze sklolaminátu je na trhu k dispozici mnoho výrobků z jiných materiálů – oceli, mědi, polypropylenu, kovoplastu, polyethylenu atd. Ty jsou díky své dostupnější ceně aktivně používány v různých oblastech pro domácí účely – montáž topných systémů, vodovodů, kanalizací, větrání a podobně.
Se seznámit s charakteristikami trub z různých materiálů můžete v následujících našich článcích:
- Metaloplastové trubky: druhy, technické parametry, zvláštnosti montáže
- Polypropylenové trubky a tvarovky: druhy PP výrobků pro montáž potrubí a způsoby spojování
- Plastové ventilační trubky pro odsávání: typy, jejich charakteristiky, použití
- Měděné trubky a fitinky: typy, značení, zvláštnosti zařízení měděného potrubí
- Ocelové trubky: druhy, sortiment, přehled technických vlastností a montážních nuancí
Závěry a užitečné video k tématu
Technologie výroby a vhodnost použití sklolaminátových trub:
Srovnání techniky kontinuálního a přerušovaného navíjení vlákna:
V soukromé bytové výstavbě se sklolaminátové trubky používají poměrně zřídka. Hlavním důvodem je vysoká cena ve srovnání s plastovými alternativami. Avšak v průmyslové sféře byly vlastnosti kompozitu oceněny a hromadně se vyměňují opotřebované kovové trasy za sklolaminátové.
Po přečtení našeho článku máte otázky? Pokládejte je v bloku komentářů – naši odborníci se pokusí poskytnout vyčerpávající odpověď.
Nebo snad chcete doplnit uvedený materiál o aktuální údaje nebo příklady z osobní zkušenosti? Napište prosím svůj názor pod tento článek.
 Měděné trubky pro vytápění: druhy, specifika označení + zvláštnosti použití
 Trubky pro zavlažování na chatě: srovnávací přehled různých druhů trubek
 Jak skrýt trubky v koupelně: přehled nejlepších způsobů maskování potrubí
 Vodovodní měděné trubky: označení sortimentu, oblast použití, výhody
 Metaloplastové trubky: druhy, technické parametry, zvláštnosti montáže
 Topný kabel pro kanalizační trubky: druhy, jak vybrat a správně provést montáž
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Svého času jsem si nesprávně vybral sklolaminátové trubky pro vodovod a samozřejmě mi způsobily mnoho problémů. Stěžovali si na částice neznámého původu ve vodě, ale neustále tekly.