Vše o ocelových trubkách: přehled technických vlastností a montážních nuancí

V průmyslu a domácnosti se ocelová trubka používá velmi široce. Používá se při pokládání uzavřených a otevřených komunikací, které dodávají plyny a kapaliny do distribučních stanic. Pomocí ocelových výrobků se chrání silové a signální kabely v leteckém a automobilovém průmyslu.
Ocelové trubky v řadě oblastí plní funkci konstrukčních a dekorativních prvků. V domácnostech se z nich sestavují systémy vodovodu a vytápění. Výrobky mají vysoké fyzikální vlastnosti, vydrží značné provozní zatížení a spolehlivě slouží po mnoho let.
Obsah článku:
Značky oceli pro výrobu
Při výrobě ocelových trubek v průmyslové výrobě se používají tyto druhy surovin:
- uhlíková ocel St 3, St 10-20, St17G1S-U – pro elektrosvařované univerzální trubky všeobecného použití;
- ocel 20-10 – pro výrobu válcovaných za tepla trubek beze švu;
- ocel 20 – pro trubkový materiál tvářený za studena;
- korozivzdorná ocel 12Ch18N12T, 12Ch18N10T, 08Ch18N10T – pro trubky používané v energetice a chemickém průmyslu.
Nízkolegované druhy oceli mají dobré mechanické vlastnosti a dostupnou cenu. Legující přísady pozitivně ovlivňují fyzikální vlastnosti oceli, zlepšují houževnatost a tvárnost, činí materiál pevnějším a odolnějším vůči vysokým teplotám a atmosférickým korozním projevům.
Nicméně cena legované oceli je poněkud vyšší a trubky z ní vyrobené jsou vždy o něco dražší. Podle stupně legování se ocel dělí do tří tříd.
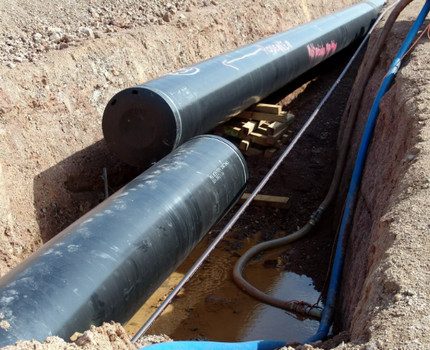
Nízkolegovaný materiál ve složení obsahuje nejvýše 2,5 % různých přísad. U středně legovaných druhů se tento ukazatel pohybuje v rozmezí 2,5–10 %. U vysoce legovaných jakostí činí množství komponentů, které zlepšují základní vlastnosti kovu, 10 až 50 %.
Celkem existuje 14 typů vysoce legovaných ocelových slitin s různými vlastnostmi. K nejžádanějším patří materiály, které vykazují dobrou odolnost vůči různým korozním jevům a jsou schopny efektivně pracovat bez porušení struktury za extrémně vysokých teplot.
Výroba ocelových trubek: základní metody
Trubky z oceli se vyrábějí několika způsoby.
Nejběžnějšími variantami výroby jsou:
- elektricky svařované s přímým švem;
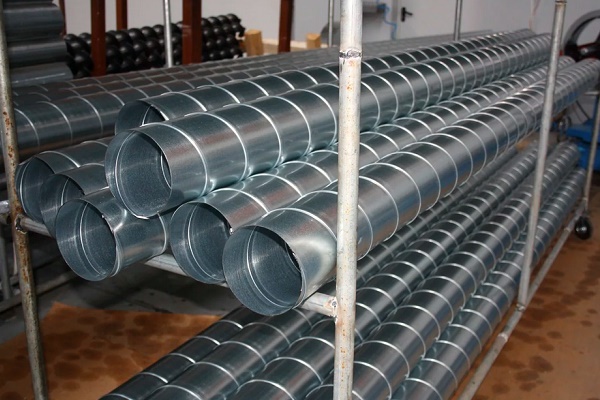
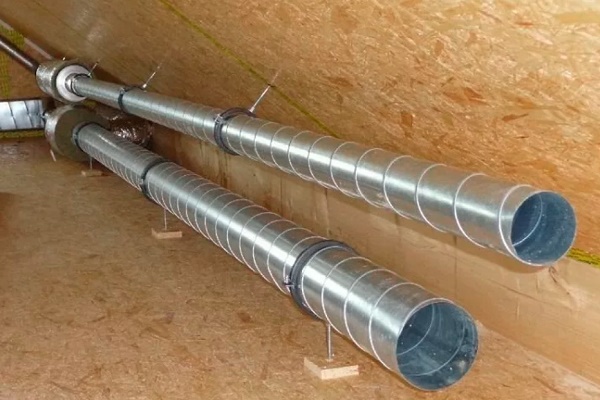
- elektricky svařované se spirálovým švem;
- za tepla tvářené beze švu;
- za studena válcované beze švu.
Výběr vhodného způsobu zpracování kovu závisí na kvalitě suroviny a zařízení, které má výrobce k dispozici.
Zvláštní normou se řídí trubky pro vodovod a plyn. To však není proto, že by pro tento materiál existoval zvláštní způsob výroby, ale pouze z hlediska oblasti použití.
V podstatě jsou trubky tohoto typu univerzálním elektrosvařovaným výrobkem s rovným švem. Obvykle se tento druh používá v komunikačních systémech s mírným tlakem.
Jak se vyrábějí elektrosvařované výrobky s rovným švem?
Ocelový plech (strip) svinutý do těsné role se odvíjí a řeže na podélné pásy požadované délky a šířky. Získané fragmenty se svařují do nekonečného pásu, čímž je zajištěna kontinuita výroby.
Poté se pás deformuje ve válcích a obrobek se přemění na výrobek kruhového průřezu s otevřenými okraji. Spojovací šev se svařuje obloukovým způsobem, indukčními proudy, plazmou, laserem nebo elektronovými paprsky.
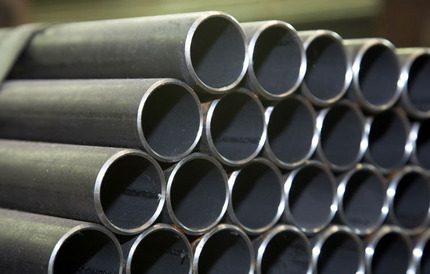
Po všech manipulacích se kruhová ocelová trubka kalibruje ve válcích a provádí se jemná nedestruktivní kontrola pevnosti a celistvosti švu ultrazvukem nebo vířivými proudy. Pokud během testování nejsou zjištěny žádné chyby, obrobek se rozřeže na fragmenty plánované délky a odešle se do skladu.
Výroba elektrosvařovaných typů se spirálovým švem
Výroba ocelových spirálově švových trubek probíhá na stejném principu jako u trubek s rovným švem, jen se při výrobě používají jednodušší mechanismy. Hlavní rozdíl spočívá v tom, že nařezaný ocelový pás se pomocí válců svinuje nikoli do trubky, ale do spirály. To zajišťuje vysokou přesnost spojení ve všech fázích.
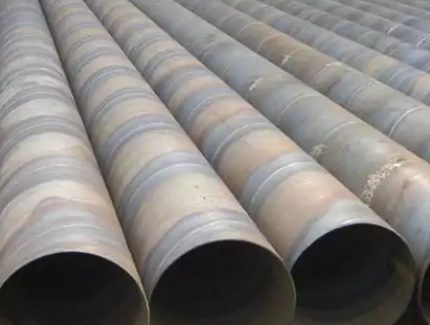
Spirálový šev je považován za spolehlivější a dodává trubce zvýšenou pevnost v tahu. Mezi nevýhody patří zvětšená délka švu, která vyžaduje dodatečné náklady na svařovací materiály a více času na spojení.
Výroba za tepla tvářených bezešvých výrobků
Jako polotovar pro vytvoření bezešvé (celistvě tažené) ocelové trubky metodou tváření za tepla se používá monolitní polotovar válcového tvaru.
Při vysoké teplotě se zahřeje v průmyslové peci a prožene se přes průtlačný lis. Agregát přemění výrobek na pouzdro (dutý válec) a následné zpracování několika válci dodá prvku požadovanou tloušťku stěny a vhodný průměr.
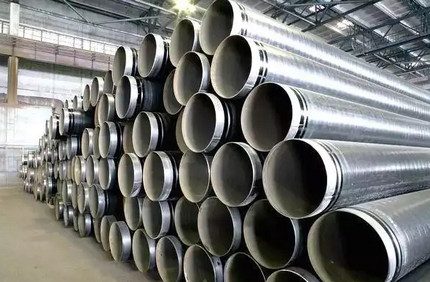
V poslední fázi se horká ocelová trubka ochladí, rozřeže podle zadaných parametrů a předá se do skladu hotových výrobků.
Zvláštnosti výroby za studena tvářených trubek
Počáteční fáze výrobního procesu bezšvových ocelových trubek metodou tváření za studena je identická s „horkou“ variantou. Po průchodu propichovacím strojem se však pouzdro okamžitě ochladí a všechny další operace se provádějí v chladném prostředí.
Když je trubka plně vytvarována, je nutné ji žíhat, nejprve zahřát na teplotu rekrystalizace oceli a poté znovu ochladit. Po těchto opatřeních se zvyšuje viskozita struktury a samotný kov opouštějí vnitřní napětí, která nevyhnutelně vznikají během tváření za studena.
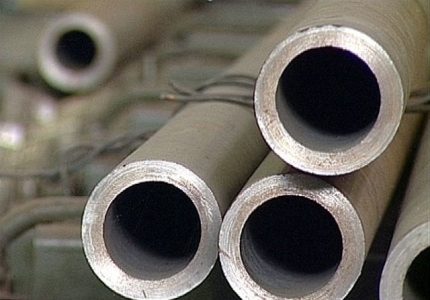
V současné době jsou na trhu k dispozici bezšvové za studena válcované trubky s tloušťkou stěny od 0,3 do 24 mm a průměrem 5–250 mm. Mezi jejich přednosti patří vysoká úroveň těsnosti a schopnost odolávat vysokému tlaku.
Druhy průřezu a povrchové úpravy
Podle typu příčného průřezu se ocelové trubkové prvky dělí na kruhové a profilové. Kruhové patří k univerzálnímu typu, mají nejširší stupnici podle průměru otvoru a tloušťky stěn. Vyrábějí se pouze v průmyslových podmínkách z ocelových slitin a různých přísad, které zesilují fyzikální vlastnosti materiálu.
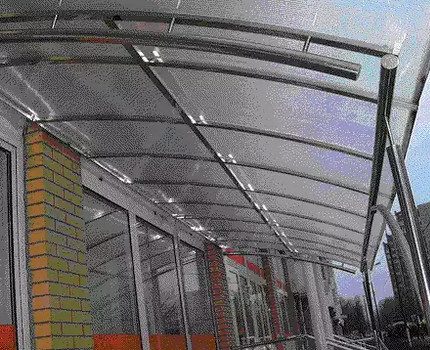
Spektrum použití zahrnuje téměř všechny průmyslové a domácí oblasti. Kruhové ocelové trubky různých průměrů se používají pro přepravu ropy a plynu, pro zařízení spolehlivé izolace komunikačních systémů jakékoli složitosti a velikosti, pro vytváření lehkých konstrukcí a různých prvků vnějšího i vnitřního dekoru.
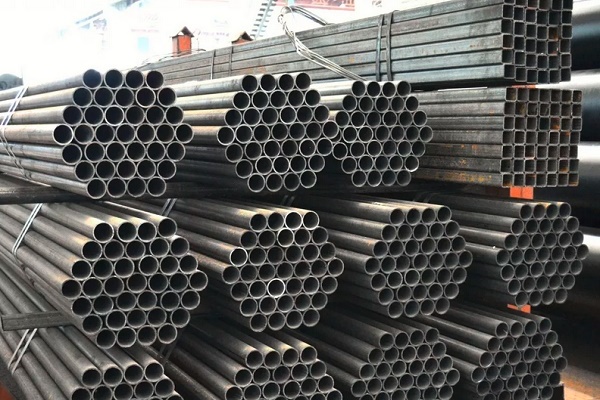
Profilové trubky jsou progresivním typem stavebního kovového válcovaného materiálu s oválným, čtvercovým nebo obdélníkovým průřezem. Vyrábějí se z nízkolegované a uhlíkové oceli, méně často z nerezové oceli, tvářením za studena nebo za tepla z přímé svarové kruhové kalibrované elektrosvařované předvalky.
Tvarování se provádí průchodem součásti přes válce, které zajišťují požadovaný průřez.
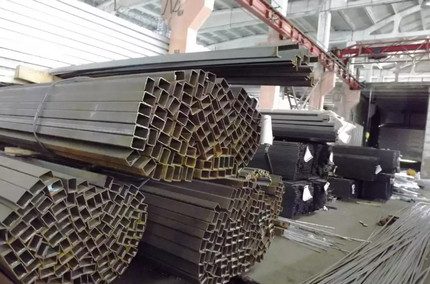
Hotové ocelové trubky se kontrolují na celistvost svaru a podrobují se dodatečnému tepelnému zpracování, které odstraňuje vnitřní mechanické napětí. Poté se nařežou podle požadovaných rozměrů. Pro zlepšení fyzikálních vlastností ocelových trubek se na ně nanáší ochranný povlak.
K nejžádanějším typům patří:
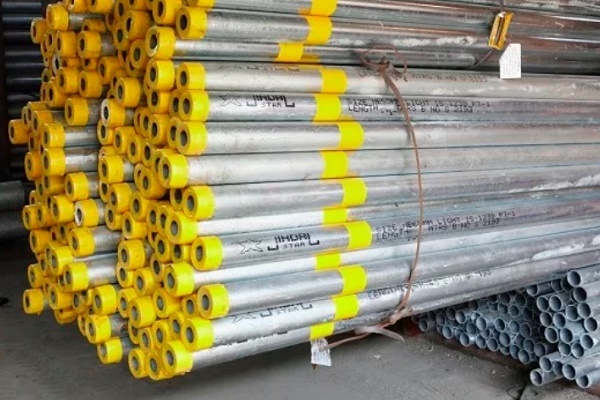
- zinkový (studený nebo horký);
- polyethylenový vícevrstvý nebo extrudovaný;
- epoxidovo-bitumenový;
- cemento-pískový.
Zinkový chrání trubky před korozí, polyethylenový vytváří na povrchu hustou, nepropustnou vrstvu a zabraňuje narušení struktury kovu, bitumenovo-epoxidový snižuje vliv bludných proudů a cemento-pískový chrání vnitřní povrch před biologickým nárůstem.
Normy a rozměry ocelových trubek
Pro ocelové trubky existují speciální normy a GOST. Tyto parametry popisují způsob výroby výrobku, jeho základní rozměry, průřez a tloušťku stěny. Na základě těchto informací se určuje oblast použití daného dílu.
Parametry pro svařované výrobky s rovným švem
Výroba elektrosvařovaných trubek s přímým svarem je regulována normou GOST 10704-91. Podle jejích údajů je vnější průměr výrobku 10–1420 milimetrů a tloušťka stěn se pohybuje od 1 do 32 milimetrů.
Armatura o průměru nepřesahujícím 426 milimetrů má měrnou a neměrnou délku. Ve zvláštních případech se vyrábějí trubky s pevnějším, zesíleným svarem, ale pro ně existuje samostatná zvláštní norma – GOST 10706.
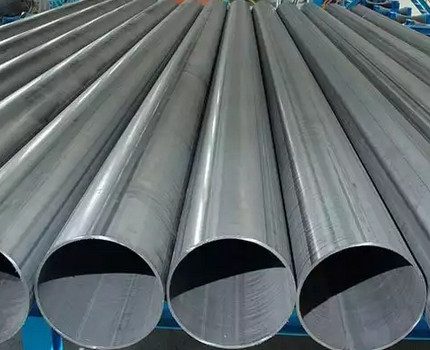
Trubky tohoto typu se nejčastěji používají pro pokládku technologických komunikačních systémů se středním tlakem a pro vytváření praktických, pohodlných a lehkých kovových konstrukcí různého určení.
Předpisy pro elektrosvařované trubky se spirálovým švem
Výroba elektricky svařovaných trubek se spirálovým švem probíhá podle GOST 8696-74. Vnější průměr těchto výrobků je 159–2520 milimetrů, tloušťka stěn se pohybuje od 3,5 do 25 milimetrů a délka je 10–12 metrů.
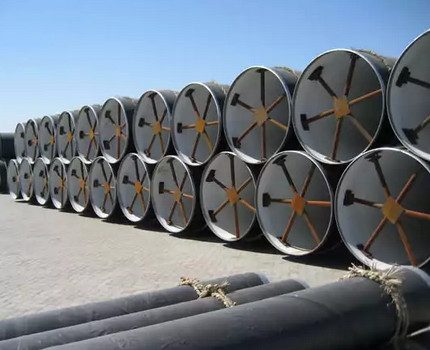
Trubky vyrobené tímto způsobem se vyznačují větší odolností a schopností snášet vysoký tlak. Norma umožňuje jejich použití jak pro domácí účely, tak pro průmyslové, k vytvoření spolehlivých, těsných a provozně stabilních komunikačních systémů.
Požadavky na bezešvé výrobky tvářené za tepla
Normy pro bezešvé trubky tvářené za tepla jsou popsány v GOST 8732-78. Tloušťka jejich stěn je 2,5–75 milimetrů a průměr se pohybuje od 20 do 550 milimetrů. Délka, jak měřená, tak neměřená, se pohybuje od 4 do 12,5 metru.
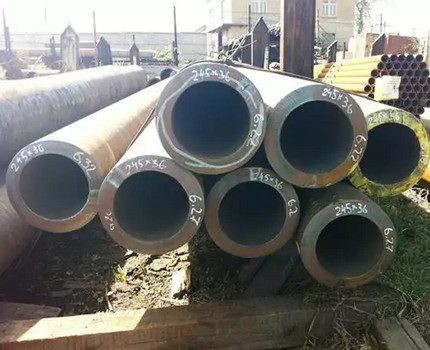
Trubky tohoto typu se používají pro přepravu vysoce toxických látek v chemické výrobě. Absence švu zaručuje nemožnost vzniku úniku a pronikání škodlivých látek do půdy nebo atmosféry.
Schopnost snadno odolávat trvalému vysokému tlaku činí bezešvé trubky vhodnými pro ropný a plynárenský průmysl.
Normy pro za studena tvářené bezešvé trubky
Ocelové trubky válcované za studena se vyrábějí podle GOST 8734-75. Vnější průměr trubek se pohybuje od 5 do 250 milimetrů a tloušťka stěn je 0,3–24 milimetru. Výrobky se vyrábějí v neměřené délce od 1,5 do 11,5 metru a v měřené délce od 4,5 do 9 metru.
Bezešvé ocelové trubky vyrobené metodou studené deformace vykazují vysokou pevnost, provozní stabilitu a spolehlivost po celou dobu používání.
Zvláštnosti a charakteristiky vodovodních a plynovodních výrobků
Plynové a vodovodní trubky se vyrábějí podle normy GOST 3262-75. Do samostatné normy je tento druh válcovaného kovu zařazen pouze kvůli užší oblasti použití.
Vnější průměr výrobku je 10,2–165 milimetrů a tloušťka stěn se pohybuje v rozmezí 1,8–5,5 milimetrů. Rozsah rozměrů pro neměřenou a měřenou délku je stejný – od 4 do 12 metrů.
Norma stanoví výrobu nejen běžných, ale také pozinkovaných vodovodních a plynovodních trubek.
Montáž ocelových potrubí: základní metody
Proces montáže spolehlivého, pevného a správně fungujícího komunikačního systému z ocelových trubek vyžaduje značné úsilí, velké množství času a přítomnost specifických profesionálních nástrojů.
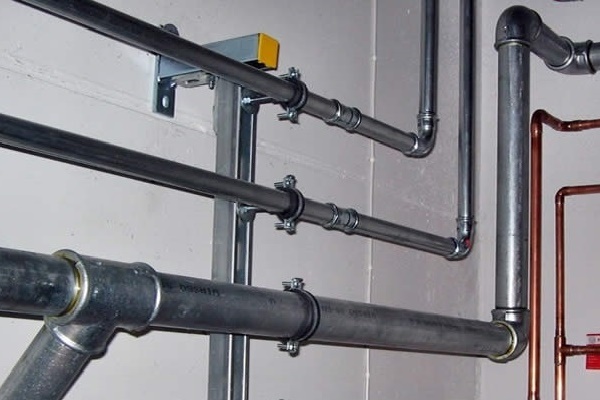
Dělení materiálu na požadované délky se provádí pomocí řezaček trubek. Spojení se obvykle provádí třemi způsoby: svařováním, závitem a přírubami.
Spojení metodou svařování
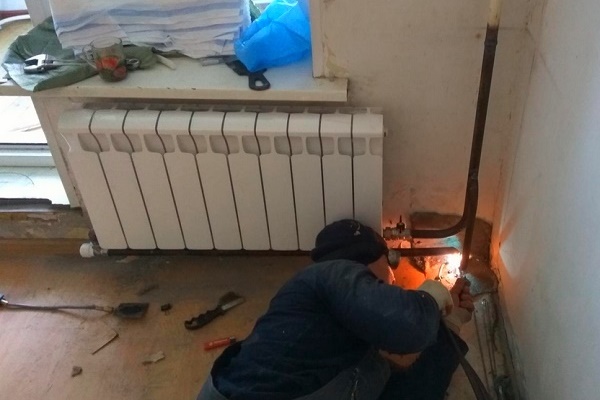
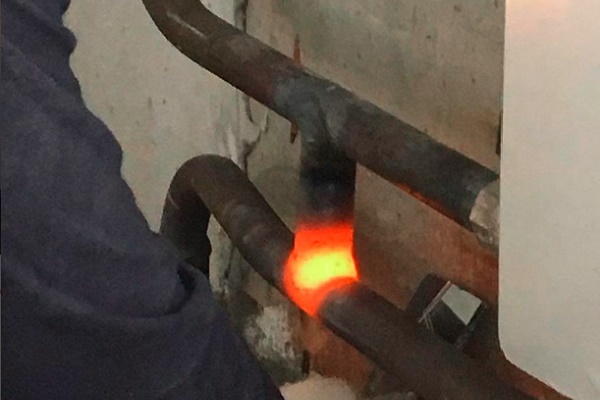
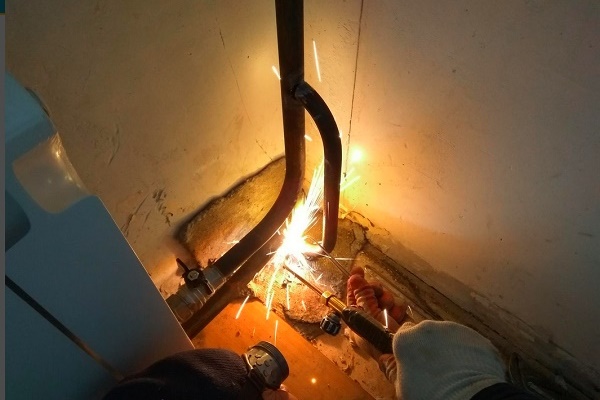
Instalace trubek s následným spojením všech dílů pomocí plynového nebo jiného svařování je považována za maximálně jednoduchou, praktickou a dostupnou metodu montáže.
Takto vybavený systém se vyznačuje vysokou úrovní těsnosti, odolává značnému provoznímu a vibračnímu zatížení, nevyžaduje náročnou údržbu a v případě problému se snadno opravuje.
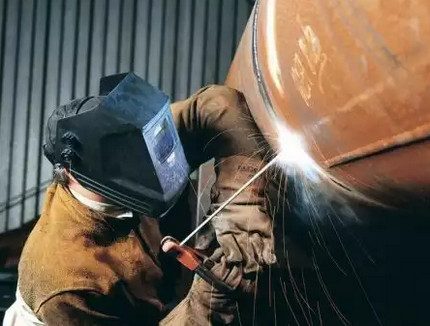
Pokud se pokládka komunikací provádí v náročných podmínkách nebo na těžko přístupných místech a svařovací práce jsou fyzicky nemožné, používá se závitový (fitinkový) nebo přírubový způsob spojení potřebných dílů.
Osazení na závit
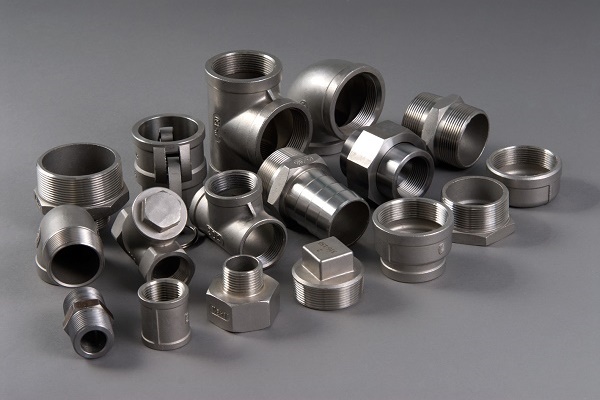
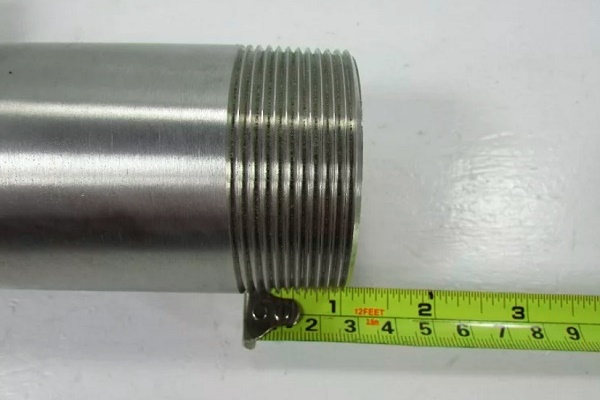
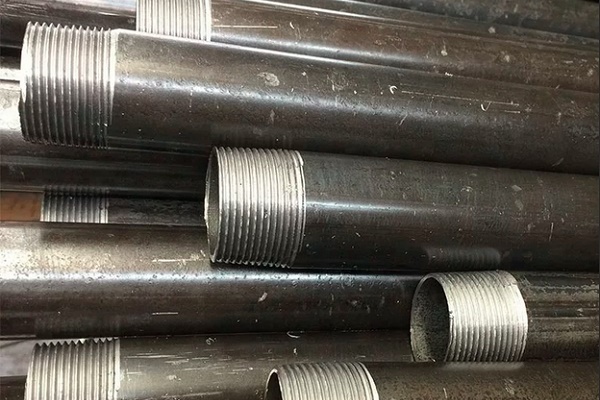
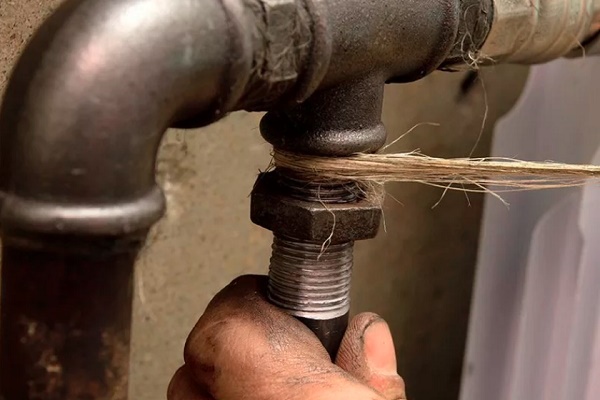
Při této variantě se trubky našroubují na závit pomocí fitinků různých druhů a určení. To umožňuje v budoucnu provádět lokální opravy a odstraňovat poruchu na konkrétním místě, aniž by bylo nutné demontovat celý komunikační systém.
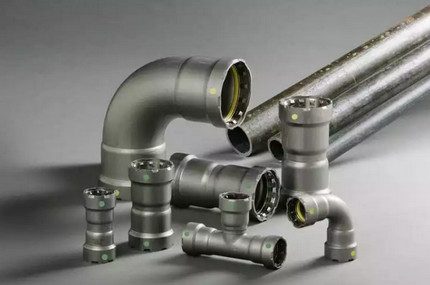
Hlavní výhodou závitového způsobu montáže topného systému nebo vodovodu je jeho jednoduchost a dostupnost. K vytvoření požadované konstrukce z ocelových trubek a fitinků není potřeba speciální vybavení, odborné znalosti ani velké zkušenosti s opravami.
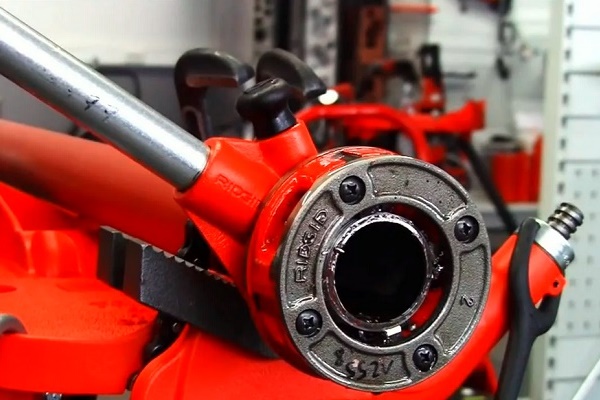
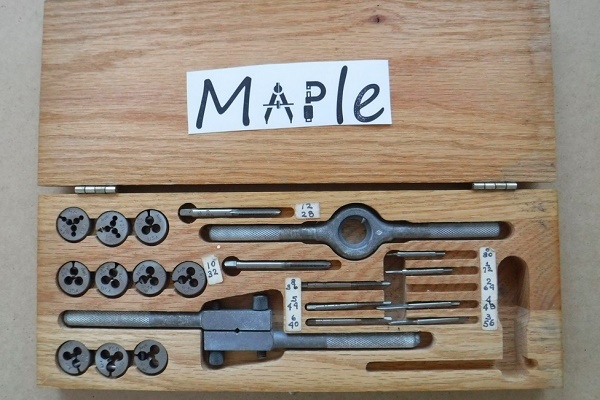
Celá práce je intuitivní a snadno proveditelná i lidmi bez odpovídající kvalifikace. Závit na ocelové trubce lze nařezat vlastnoručně. S technologií seznámí doporučený článek.
Výstavba systému pomocí přírub
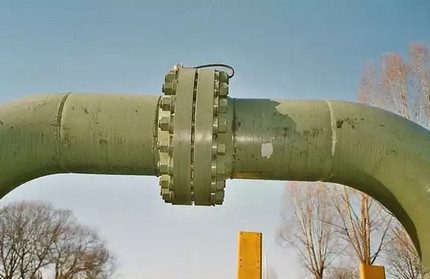
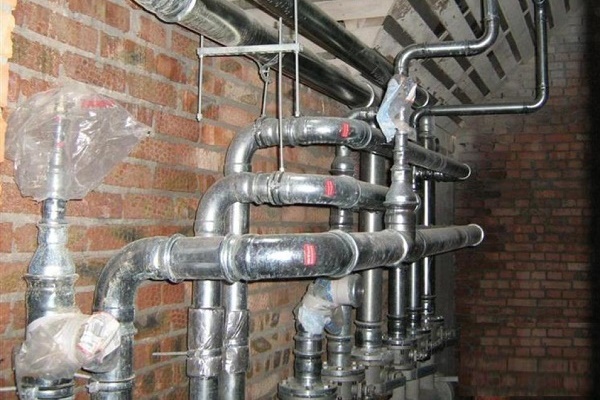
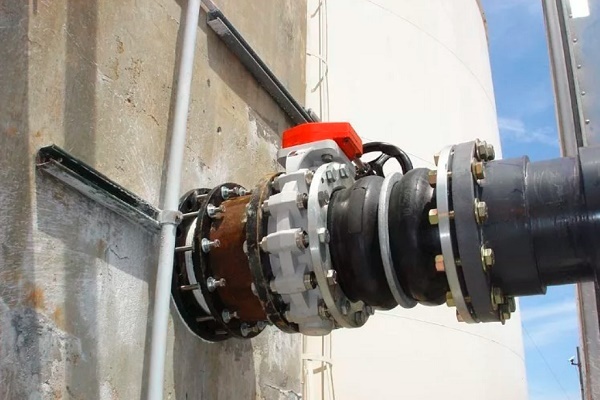
Další způsob spojení ocelových trubek do společného komunikačního komplexu spočívá v použití přírub různých tvarů a konfigurací (křížové kusy, úhelníky, spojky atd.). Tyto části se přivaří ke koncům trubek, do otvorů se vloží šrouby vhodné velikosti a na ně se našroubují matice, čímž se dosáhne přesného upevnění.
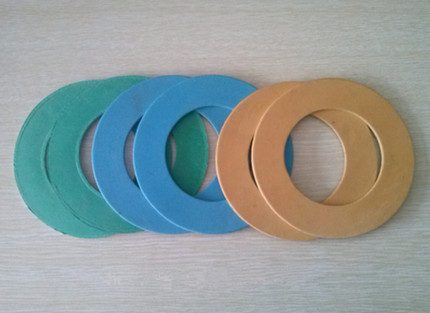
Mezi matici a šroub se vždy vkládá těsnění. Pro systém zajišťující přívod teplé a studené vody (maximální teplota do 100 stupňů) se používají těsnění z tlustého (asi 3 mm) kartonu.
Nejprve se díl namočí vodou a osuší do sucha. Poté se na 25–30 minut impregnuje zahřátým fermežem. Po tomto postupu získá těsnění požadovanou strukturu a dlouho vydrží i v podmínkách intenzivního provozu.
Pro komunikace dopravující teplonosné médium o zvýšené teplotě (až 450 stupňů) a základním tlaku do 5 MPa se používá těsnicí materiál z paronitu. Pro systémy přepravující páru s tlakem do 0,15 MPa se k utěsnění používá tlustý (asi 3–6 mm) azbestový karton s hustou strukturou a dobrou pružností.
Aby azbestové těsnění vydrželo déle, předem se potáhne grafitovou směsí vyrobenou na bázi přírodního fermeže.
Pro správné utažení přírubového spoje umístěte hlavy všech pracovních šroubů na jednu stranu a pečlivě dbejte na to, aby konce šroubů vyčnívaly z matic nejvýše o polovinu průměru šroubu.
Šrouby a matice utahujte běžným klíčem nebo francouzským klíčem. Konstrukci demontujte těmito stejnými nástroji, postupně vyšroubovávejte matice a šrouby. Pokud některý díl zrezivěl a nejde uvolnit, vyklepněte jej kladivem.
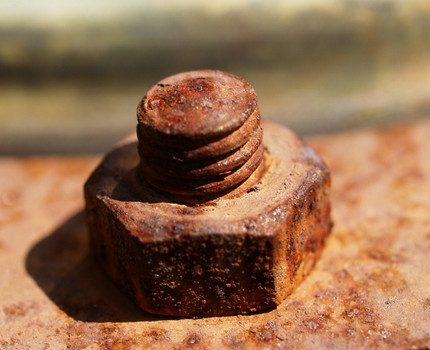
Poškozené těsnění během provozu odsekněte pomocí dláta a na jeho místo nasaďte nový díl. Při demontáži pracujte velmi opatrně a pozorně, aby díl, který zůstal bez upevnění, nespadl na pracovníka a nezpůsobil mu zranění.
Závěry a užitečné video k tématu
Základní návod pro práci s ocelovými trubkami pro začátečníky. Užitečné tipy a triky pro montáž.
Ve videu je podrobně ukázáno, jak správně svařovat ocelové trubky v různých polohách. Tajemství a principy práce sdílejí profesionální svářeči.
Různé způsoby spojování ocelových trubek: zajímavé nuance a doporučení pro domácí kutily.
Pokud přesně znáte sortiment ocelových trubek nabízených na trhu, můžete snadno vybrat varianty výrobků, které jsou ideálně vhodné pro vytvoření potřebného komunikačního systému.
Chcete nám říci, jak jste vybírali trubky z ocelových slitin pro stavbu komunikací ve svém domě/bytě? Máte informace, které by se hodily návštěvníkům webu? Pište prosím komentáře do bloku níže, pokládejte otázky, vkládejte fotografie k tématu článku.
 Polypropylenové nebo kovoplastové trubky: srovnávací přehled a výběr nejlepší varianty
 Jak postavit ohýbačku profilových trubek vlastníma rukama: přehled nejlepších domácích výrobků
 Výpočet parametrů trubky: jak správně vypočítat hmotnost a objem trubky
 Měděné trubky a fitinky: typy, značení, zvláštnosti zařízení měděného potrubí
 Lepidlo na PVC trubky: přehled nejlepších složení a návod k použití
 Fitinky pro kovoplastové trubky: druhy, použití, přehled nejlepších výrobců
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
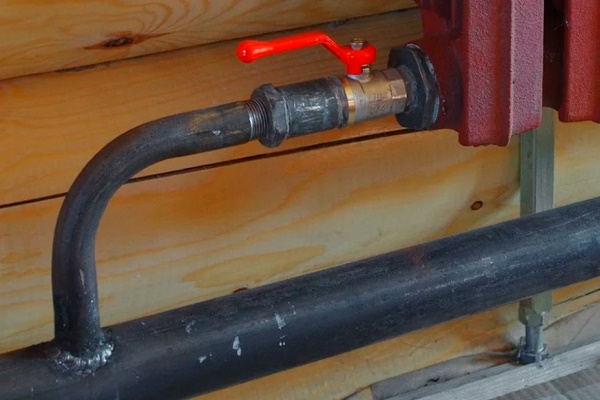
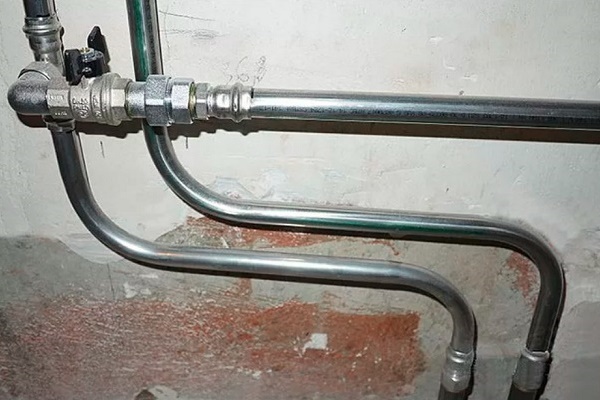
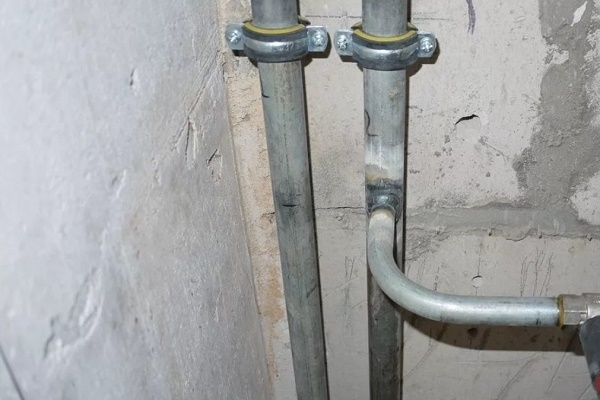
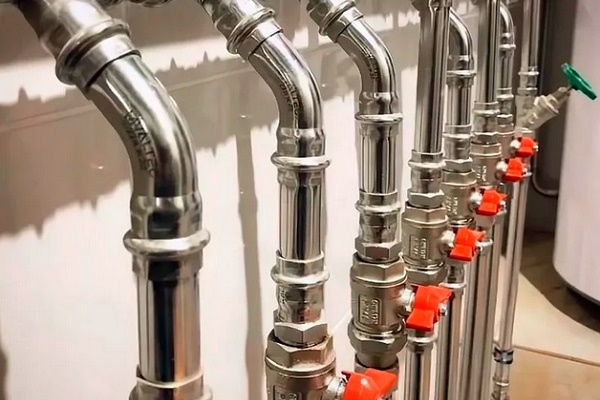
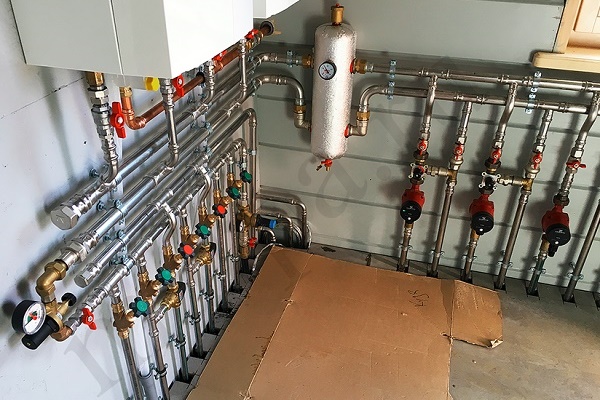
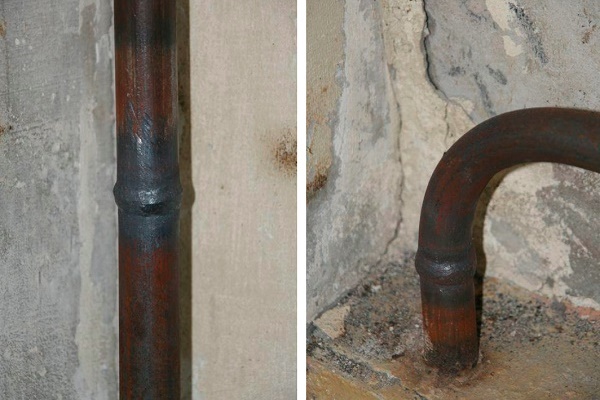
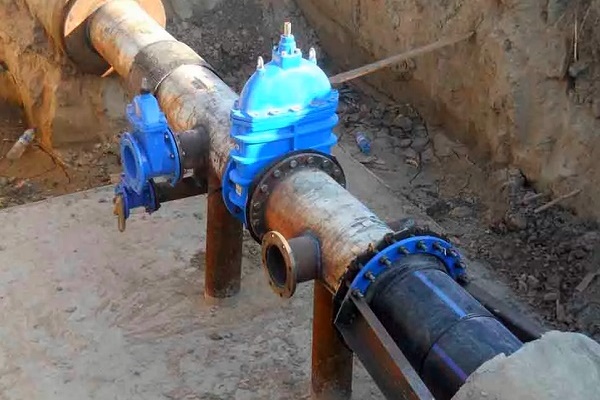
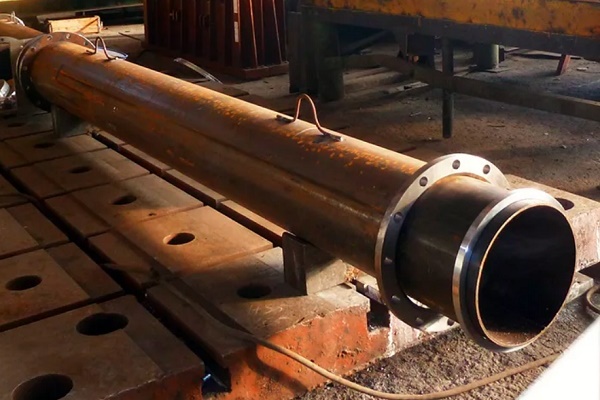
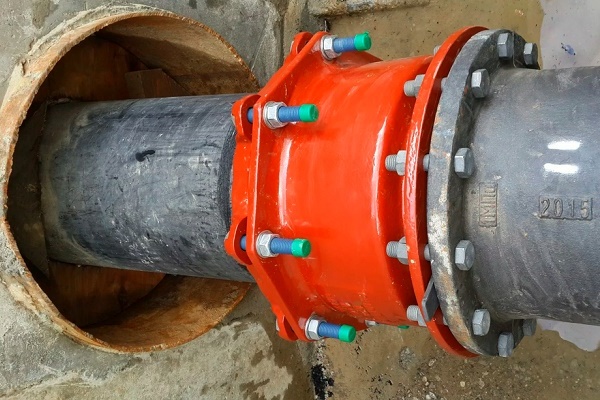
V domácnosti ocelové trubky postupně ustupují plastovým, se kterými se mnohem lépe pracuje. Ale ocel má také své výhody – dlouhá životnost, pevnost, ohnivzdornost, odolnost proti korozi.
Odolnost proti korozi? Opravdu? Možná jste si to spletl s PVC?