Jak řezat závit na trubce: podrobný přehled základních způsobů

Máte rádi, když si práce na úpravě domova děláte sami, bez přizvání různých řemeslníků? Samostatná montáž nebo oprava nejen šetří peníze za volání specialistů, ale také výrazně zvyšuje pocit vlastní hodnoty, že?
V procesu montáže komunikací často vzniká potřeba přípravy závitů na trubkách. Je třeba hledat způsoby, jak výrobek nepoškodit.
My Vám řekneme, jak vyřezávat závit pomocí různých nástrojů, kterou metodu je v dané situaci vhodnější použít. V článku jsou popsány způsoby přístupné pro nekvalifikovaného pracovníka. Jsou objasněny zvláštnosti řezání různých typů závitů a zařízení používané při tom.
Prezentovaný materiál je vybaven názornými fotografiemi s obrázky nástrojů pro provádění práce. A videoklip s doporučeními pomůže podrobně se seznámit se všemi nuancemi tohoto procesu.
Obsah článku:
Klasifikace trubkového závitu
Termín 'trubkový' má privilegované postavení v oblasti sanitární techniky. Tento termín se klasifikuje s ohledem na skupinu norem, které definují kritéria spojení různých prvků sanitárních konstrukcí.
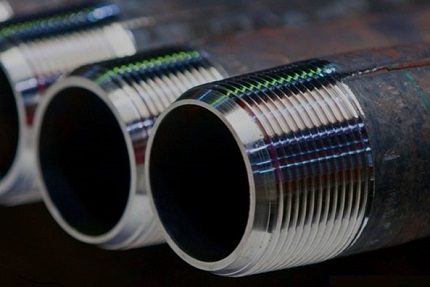
Například velikost trubkového závitu se označuje číselnou hodnotou, která udává standard průměru průchodu trubky, nikoli fyzický průměr závitu.
V praxi se používají trubkové závity:
- válcové (G/BSPP),
- kuželové (R/BSPT),
- kruhové pro uzavírací sanitární armatury (Kr),
- palcové válcové (americký standard NPSM),
- palcové kuželové (americký standard NPT).
Instalatérovi, jehož hlavním pracovištěm je domácnost, se doporučuje vzít za základ orientační rozdělení trubkového závitu na dva hlavní typy:
- válcový (G),
- kuželový (R).
Právě s těmito dvěma typy se nejčastěji setkává domácí instalatér, který obsluhuje domácí sanitární zařízení a provádí pokládku trubek vodovodu nebo topení.
Řezání trubky se provádí v následujících případech:
Základní způsoby řezání
Závit na trubkách lze řezat jedním ze dvou způsobů:
- automatickým – na strojích, elektrickým nářadím;
- ručně – pomocí ručního nástroje.
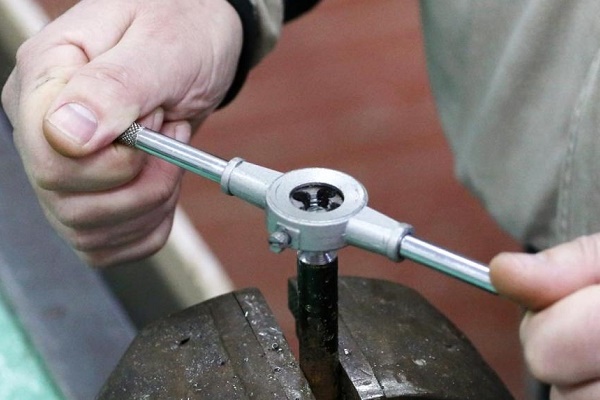
Pro domácí podmínky je samozřejmě aktuálnější ruční technika. Řezání závitu na vodovodních nebo jiných trubkách ručně se často provádí pomocí průvlečné čelisti.
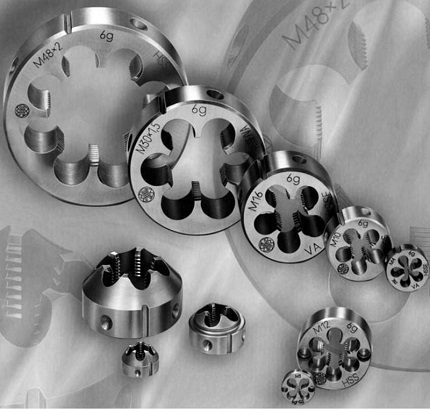
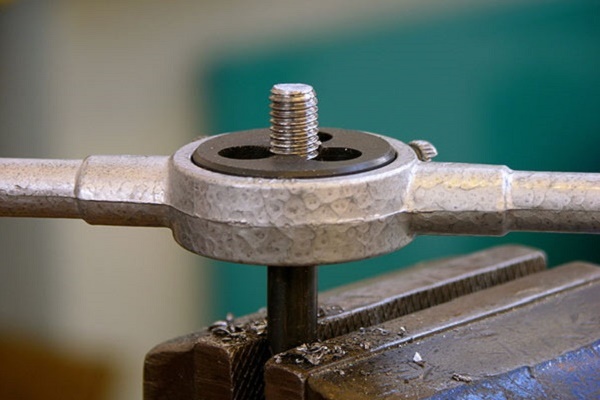
Průvlečná čelist je jednoduché zařízení pro řezání závitů na trubkách v domácích podmínkách. Stejný nástroj se úspěšně používá i na průmyslových strojích.
Přípravek vypadá jako disk, na jehož vnitřním průměru je vyvrtáno několik axiálních otvorů. Okraje těchto otvorů tvoří několik řezných břitů (obvykle 8-10). Materiálem pro průvlečné čelisti je legovaná ocel nebo jiné tvrdé slitiny.
Existuje několik druhů těchto přípravků:
- celistvé;
- pružinové (dělené);
- klupové (posuvné).
Podle provedení se průvlečné čelisti vyrábějí ve tvaru kruhu, čtverce, šestihranu, hranolu. Nejčastěji se vyskytují diskové (kruhové) nástroje. Používají se pro řezání závitů na vodovodních trubkách do průměru 36 mm.
Pro pohodlí práce s průvlečnými čelistmi se používají:
- jednoduchá vratidla s fixačními šrouby – ruční nástroj;
- závitořezná sklíčidla na soustruzích.
Řezání závitů (metrických, kuželových) nejlepší kvality na trubkách v ručním režimu nebo na strojích poskytují celistvé průvlečné čelisti.
Avšak tento druh nástroje má díky tuhosti své konstrukce své negativní stránky. Řezné břity se rychle opotřebovávají.
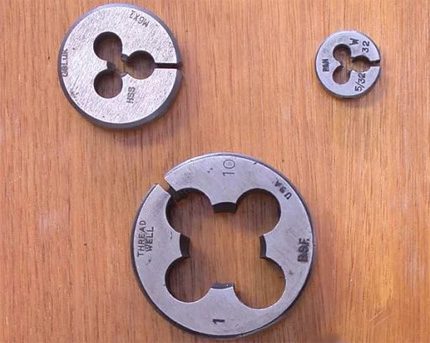
Pružinové (dělené) závitníky mají méně tuhou konstrukci, což umožňuje řezat závity na trubkách a zároveň měnit průměr závitu v rozmezí 0,1–0,3 mm.
Takové nástroje se vyznačují zvýšenou odolností řezných hran proti opotřebení, ale nezajišťují vysokou přesnost a čistotu řezání závitů.
Roztahovací závitníky se skládají ze dvou pracovních částí. Jsou určeny k instalaci do upínacího modulu – závitořezu.
Upevnění v závitořezu je prováděno mechanismem složeným z přítlačného šroubu a stavěcího šroubu. Šroubem se reguluje velikost průměru pro řezání závitu. Obvykle je závitořez dodáván se sadou závitníků pro několik různých průměrů.
Způsob #1 — výroba trubkového závitu plackami
Proces vytváření závitu na trubce pomocí závitníku nebo závitořezu vyžaduje, aby zámečník provedl několik přípravných úkonů:
- Povrch trubky v oblasti řezání je třeba pečlivě očistit.
- Čelní část trubky je třeba opracovat pilníkem (vytvořit vstupní zkosení).
- Naneste na obráběný povrch mazivo pro snížení odporu.
Pokud je to možné, je vhodné upevnit trubku svisle, například do zámečnického svěráku, a ponechat volný přístup k horní části – oblasti řezu. Je třeba správně vypočítat sílu upnutí, aby nedošlo k deformaci těla trubky.
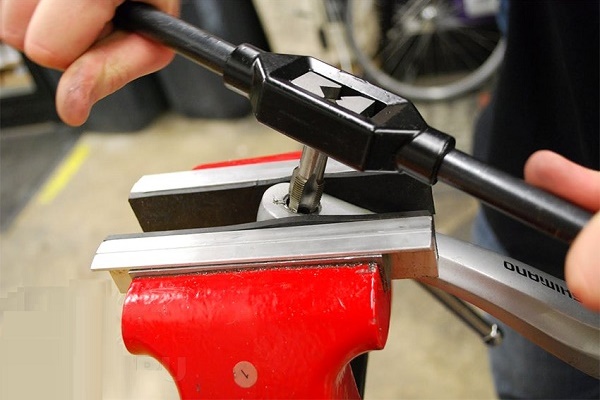
Poté se vezme předem připravený závitořez s hrubovacím závitníkem (č. 1) požadovaného průměru a vhodnými charakteristikami závitu.
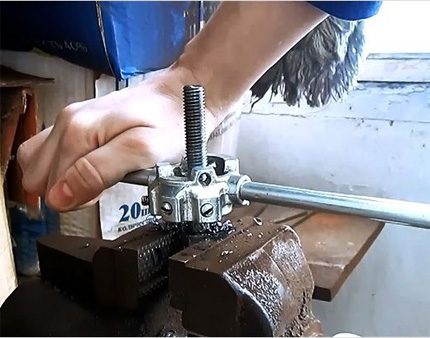
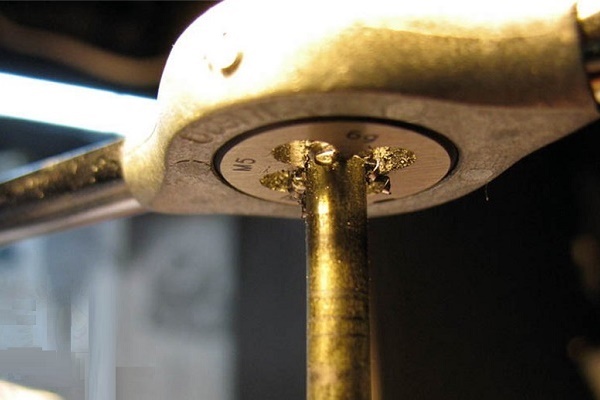
Nástroj se drží vodorovně – kolmo k čelní oblasti trubky. Hrubovací závitník se nasadí vnitřním otvorem na zkosení hrany. Lehkým tlakem a postupnými krátkými otáčkami o 25–30° se provede počáteční zářez.
Tuto práci je třeba provádět pečlivě, bez spěchu, a neustále kontrolovat pravý úhel mezi horizontálou závitníku a vertikálou trubky.
Touto metodou se opatrně nařežou první dva až tři závity. Obvykle po nařezání prvních dvou až tří závitů nástroj pevně zaujme pracovní polohu. Poté již není nutné kontrolovat pravý úhel.
Technologii řezání krátkými (bez zvlášť silného tahu) krouživými pohyby je však třeba zachovat až do konce řezu. Doporučuje se pravidelně přidávat mazivo v místě řezání.
Po prvním průchodu zařízení odšroubujte a poté opakujte ještě jeden až dvakrát s dokončovacím závitníkem (č. 2).
Způsob #2 — technika řezání kluppem
Klup představuje variantu stejné závitové čelisti pro řezání závitů, včetně na trubkách. Charakteristickým rysem klupu je možnost nastavení řezných nástrojů.
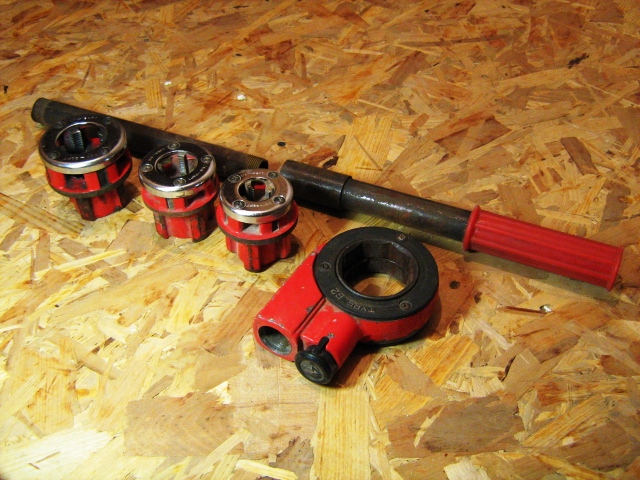
Existují klupy pro ruční použití a také podobná zařízení s elektrickým pohonem.
Varianta #1 — řezání ručním klupem. Řezání na trubkách ručně se obvykle provádí klupem, který je upevněn v držáku s ráčnou. Tento držák činí práci na řezání trubkových závitů pohodlnou a méně náročnou.
Samozřejmě, v závislosti na podmínkách provádění zámečnických prací lze použít ruční držáky jiných typů. Například standardní upínací klika se dvěma rukojeťmi.
Princip vytváření závitu klupem je prakticky analogický metodě práce s tradičními závitovými čelistmi:
- Vyčistěte pracovní plochu trubky, ujistěte se, že nejsou žádné vady.
- Zabruste místo řezu do kovového lesku.
- Upravte vnější pracovní část čelní hrany pod úhlem 45–60° (zkosení).
- Namažte připravený povrch technickou vazelínou.
- Upevněte trubku do mechanického svěráku nebo ji přidržujte plynovým klíčem.
Po těchto postupech se řezný nástroj (klup) nasadí vnitřním otvorem na zkosení trubky a při mírném rovnoměrném tlaku se jím otáčí krátkými pohyby tam a zpět.
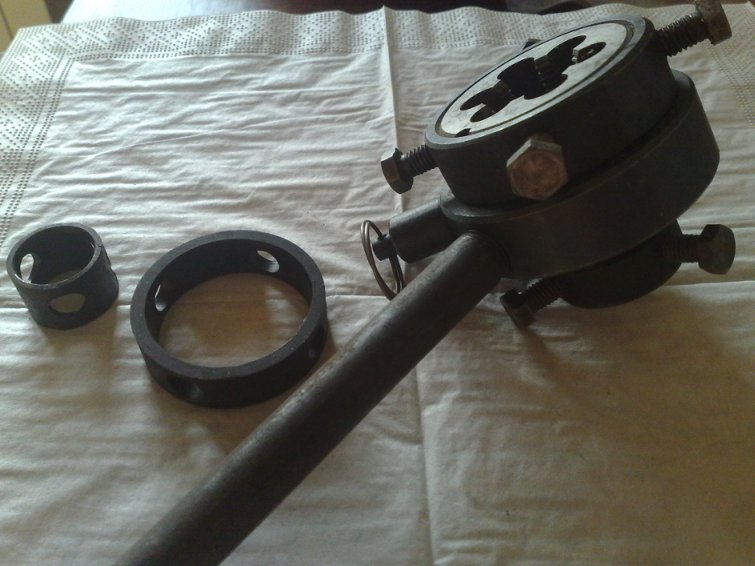
Pokud se jako držák používá ráčnový upínač, provádí se pouze přímé a zpětné řezání. Je třeba poznamenat pohodlí použití ráčnového upínače při práci v omezených podmínkách.
Například, když je třeba opracovat trubku položenou v těsné blízkosti stěny.
Možnost #2 — řezání elektrickým závitníkem. Vedle ručního nářadí nacházejí široké uplatnění přípravky s elektrickým pohonem. Zjevnou výhodou pro zámečníka je výrazné snížení pracnosti.
Na druhou stranu ne všechny elektrické stroje jsou schopny zajistit provedení prací v omezených prostorách. Navíc při práci s ručním nářadím lze dosáhnout kvalitnějšího výsledku.
K dosažení podobného výsledku u elektrických závitníků je zapotřebí bohatých zkušeností s tímto nástrojem.
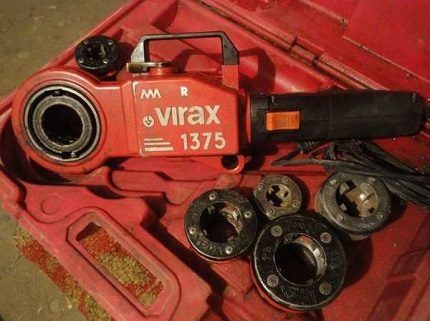
Práce s elektrickým závitníkem:
- Příprava povrchu trubky v oblasti řezu – čištění, sražení hran, mazání.
- Upevnění trubky přípravky, které zajistí pevné upevnění.
- Fixace v počátečním bodě držáku závitníků pomocí svěrky, která je součástí sady.
- Kontrola chodu a směru otáčení závitníku.
- Řezání prvních dvou až tří závitů v režimu impulsního posuvu.
Dále se provádí řezání trubkového závitu v automatickém režimu. Délka závitu se považuje za optimální, když horní hrana řezacích hlav závitníku dosáhne přední hrany trubky.
V tomto bodě se činnost přístroje zastaví, zapne se funkce zpětného otáčení a impulsním posuvem se závitník odšroubuje z trubky. Během celého procesu je nutné pravidelně mastit oblast řezu olejem.
Způsob #3 — použití soustruhů
Rozsáhlé stavební a opravárenské práce zpravidla vylučují použití ručního nářadí. Zde se pro odpovídající zpracování trubek obvykle používají soustruhy.
Funkce řezání závitů jsou podporovány mnoha univerzálními soustruhy.
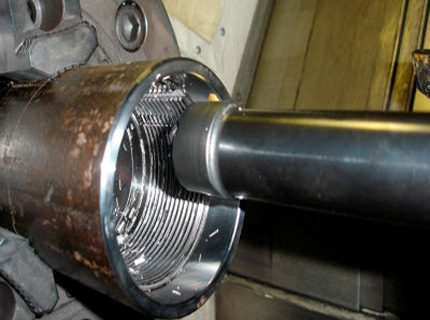
Pomocí soustruhů se efektivně a snadno vytvářejí vnitřní i vnější trubkové závity. Upínací pneumatický (nebo mechanický) modul soustruhu zajišťuje kvalitní a spolehlivé upevnění trubky a přesné přivedení obráběné části k nástroji.
Pro provádění funkcí řezání závitů se používají různé druhy nožů:
- tyčové,
- plátkové,
- vkládací.
Provádění prací na soustruzích provádějí odborníci, kteří jsou pro tuto činnost vyškoleni a mají odpovídající kvalifikaci. Bez zkušeností a odborných dovedností se nedoporučuje pokoušet se řezat závit na soustruhu vlastními silami.
Domácím kutilům, kteří se rozhodnou věnovat zámečnickým pracím a vytvořit závit na kovových polotovarech, pomohou při práci následující rady:
Pár slov o GOST pro trubkový závit
V podmínkách práce s plynnými a kapalnými médii, podle GOST 6111, je-li nutné zavést rozebíratelné spoje do schémat potrubí, je povoleno vyrábět takové spoje na závitovém základě.
Možné je provedení nejen trubkového, ale i kuželového závitu (GOST 3662).
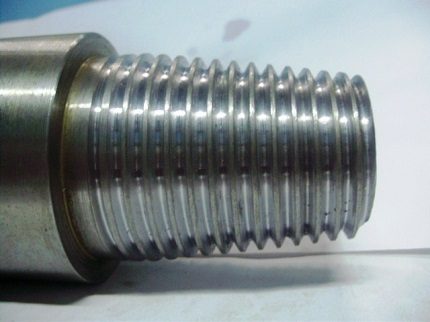
Navzdory vzácnému použití kuželového závitu v trubkových spojích je považován za pohodlnější z hlediska vlastností našroubování/odšroubování.
Je třeba připomenout, že úhel kuželovitosti kuželového závitu je přímo spojen s parametry, jako je stoupání a průměr. Přípustná hodnota tohoto úhlu nesmí být menší než 26°. Standardní hodnota úhlu vrcholu profilu na kuželovém závitu – 60°.
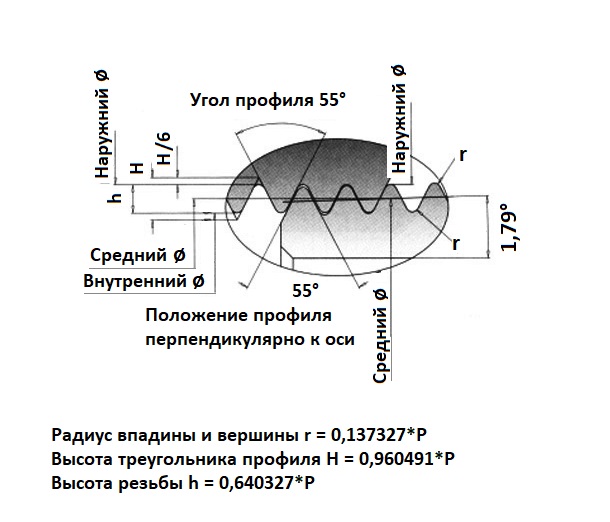
Trubkové závity se vyznačují charakteristickou vlastností – mají zaoblený vrchol profilu. Při dodržení norem řezání činí velikost zaoblení 10% velikosti poloměru závitu.
Při této technologii řezání se daří dosáhnout výrazného snížení vnitřních napětí na malé ploše kovu, kterou zaujímá profil závitu.
Stanovenými tolerancemi GOST 6357 je vedle válcového a kuželového závitu předepsáno provedení metrického závitu na trubkách.
Zde standard úhlu sklonu činí 55°, čímž je způsobeno zvýšení počtu závitů na úseku délky rovném úseku s jiným typem závitu.
Výsledkem je spojení s vyšším stupněm těsnosti, ale pracnost při používání takových spojů se zvyšuje.
Stávající ustanovení normy GOST také umožňují provedení opěrného a lichoběžníkového závitu na trubkách. V praxi se však tyto typy závitů nepoužívají kvůli jejich nízké provozní pevnosti.
V instalatérských pracích se používají různé způsoby spojování trubek. Volba metody do značné míry závisí na materiálu potrubí a jeho “zóně odpovědnosti”. Závitové spojení dílů se doporučuje používat v místech přístupných pro pravidelnou revizi.
Informace o alternativních způsobech spojování trubek jsou uvedeny v článcích:
- Instalatérské způsoby spojování trubek: přehled všech možných variant provedení
- Spojování plastových trubek s kovovými: rozbor způsobů a příklady montážních prací
- Spojování měděných trubek: instrukce a porovnání různých montážních technologií
- Napojení na trubku bez svařování: technologie provádění svařovacích a napojovacích prací
Závěry a užitečné video k tématu
Všechny nuance řezání závitu na trubkách v jednom videu:
Znalosti o vytváření, provozu a údržbě závitových spojů na trubkách jsou vždy aktuální pro každého, kdo se zabývá domácností, instalatérstvím a dalšími inženýrskými sítěmi.
Bez těchto informací nelze kvalitně provádět opravy, modernizovat potrubní systémy nebo jednoduše udržovat provoz domácích hospodářských systémů.
Máte co doplnit, nebo máte otázky ohledně řezání závitů na trubkách? Prosím, zanechte komentáře k publikaci, nabídněte své způsoby a účinné nástroje pro vytváření závitů. Kontaktní formulář se nachází ve spodním bloku.
 Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí
 Jak zařídit kryt na trubky na toaletě: přehled nejlepších způsobů maskování potrubí
 Jak skrýt trubky v koupelně: přehled nejlepších způsobů maskování potrubí
 Spojování plastových trubek s kovovými: rozbor nejlepších způsobů a montážních nuancí
 Napojení do trubky bez svařování: přehled technologie provádění napojovacích prací
 Řezání trubek pod úhlem: výhody a nevýhody různých metod + příklad provedení prací
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
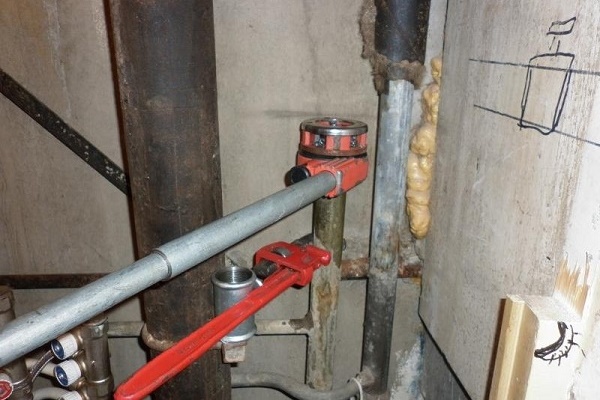
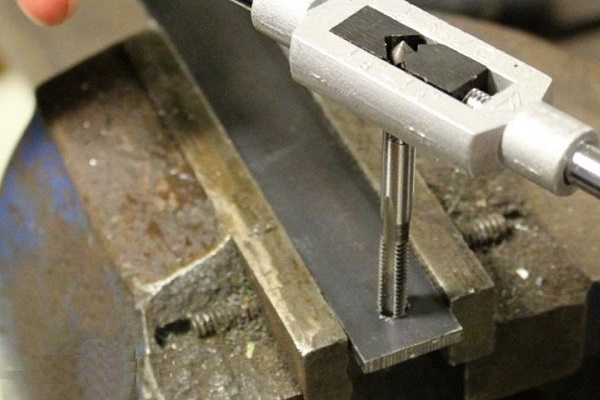
Řezání závitu na trubkách provádím ručně pomocí závitových matric. Mám je celistvé. Není na tom nic složitého. Důležité je mít zkušenosti. Očistím trubku, upnu ji do svěráku a vezmu držák s potřebnou matricí. Otáčivými pohyby postupně řežu. Důležité je nařezat první 2 závity, potom to půjde snadněji. Používám to jen zřídka, ale ve velkém měřítku je samozřejmě nutné řezat závitořezem.
U mě je to maximálně jednoduché. Trubka, svěrák a matrice. Myslím, že platit za řezání závitu nemá žádný smysl, protože vše je hotovo za jednu až dvě minuty. Pokud samozřejmě nemáte dovednosti, můžete si koupit i trubky s již nařezaným závitem, ale “na místě” co do délky se takové přířezy těžko shánějí, upřímně řečeno, prakticky nemožné. Takže všem doporučuji koupit sadu matric.
Velký význam má kvalita řezného nástroje. Když jsem si koupil první závitořez, narazil jsem na matrice (jak se později ukázalo) odporné kvality. Závit se řezal s obrovskou námahou, mazal jsem různými druhy maziv (kapalnými, plastickými) – málo to pomáhalo. A, ó štěstí, jednoho dne se matrice (závitořez) zlomila. Rychle jsem koupil novou… A ukázalo se – že jsem si několik měsíců dřel jako kůň.
Dobrý učitel je zkušenost, ale přece jen je lepší nejprve získat teorii od znalého člověka. Ale mně se takový člověk neobjevil.