Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí

Chcete opravit nebo vyměnit rozvody z polymerních trubek? Uznejte, že není vůbec špatné ušetřit za volání mistra a provést montáž nového potrubí svépomocí. Ale nevíte, jak jednotlivé prvky systému vzájemně spojit a co k tomu budete potřebovat.
V námi představeném článku je podrobně popsána technologie svařování polypropylenových trubek – svépomocí je dokáže spojit každý začínající instalatér. Řekneme vám, co je třeba zohlednit, jak používat páječku ke spojování plastových prvků. Poradíme, ve kterých případech se používají jiné metody.
Na pomoc začínajícímu mistrovi jsme vybrali podrobná videa demonstrující krok za krokem proces svařování polypropylenu a fotografické ilustrace.
Obsah článku:
Trubky a pomocné prvky pro montáž
Jednou z nesporných výhod polymerních trubek je jednoduchost montáže.
Montáž prvků lze provádět prakticky kdekoli: pokládat otevřeně na stěny nebo umístit skrytě pod podlahu.
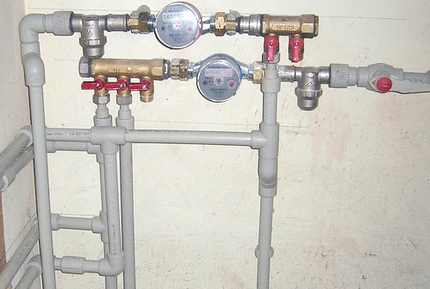
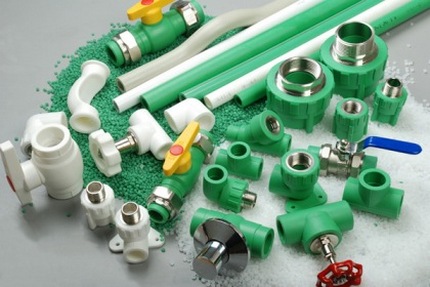
Polymerní trubky se vyrábějí v průměrech od 20 do 110 mm. Pro domácí účely se nejčastěji používají výrobky o velikosti 20/25/32/40 mm. Oblast použití určuje hodnotu jmenovitého tlaku materiálu.
V označení je vyjádřeno písmeny «PN»:
- PN 10 – volí se pro zřízení studeného vodovodu.
- PN 16 – používá se pro studenou vodu, ale s vyšším tlakem, a také při zřizování systému «podlahové vytápění».
- PN 20 – výrobky, jejichž jediným omezením je teplotní režim tekutin jimi dopravovaných. Ten by neměl překročit hodnotu 75 °C.
- PN 25 – univerzální výrobky používané pro zřízení jak «studených», tak «horkých» systémů, jejichž teplota dosahuje hodnoty 90 °C.
V prodeji lze nalézt polymerní výrobky vybavené dodatečnou výztuží.
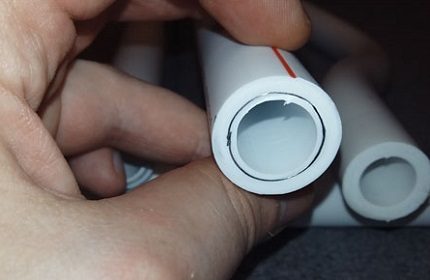
Hlavní vlastností polymerových trubek je nemožnost jejich ohybu.
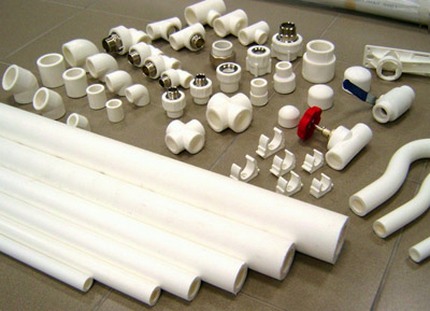
Proto se všechny změny trajektorie pokládaného potrubí provádějí pouze z přímých úseků spojených mezi sebou pomocnými armaturními prvky:
- kříže – pro možnost odbočení hlavního toku;
- trojky – rozdvojovače toků;
- spojky – pro spojení trubek na přímém úseku;
- kolena – pro změny směru potrubí.
Fitinky mohou být vybaveny zataveným kovovým závitem, který umožňuje spojovat polymerové potrubí s kovovými prvky.
Při výběru pomocných prvků je třeba vycházet ze dvou parametrů: vnitřního průřezu výrobků a tloušťky jejich stěn. Tyto parametry musí odpovídat technickým charakteristikám používaných polypropylenových trubek.
Způsoby spojování polymerních trubek
Při spojování trubek vyrobených z polymerových materiálů se v závislosti na montážních podmínkách používá jeden ze dvou způsobů:
- Svařování – zahrnuje zahřátí a spojení roztavených konců prvků.
- Bez svařování – zahrnuje spojování trubek pomocí kompresních fitinků nebo prostřednictvím tzv. „studeného svařování“.
Druhý způsob montáže je výhodný v tom, že k jeho provedení není nutné použít speciální vybavení. Veškeré práce lze provést s použitím jednoduchého nástroje – lisovacího klíče.
Polypropylenovou trubku s tloušťkou stěny nad 4 mm a průměrem větším než 50 mm se spojují metodou tupého svařování:
Nástroje pro spojování
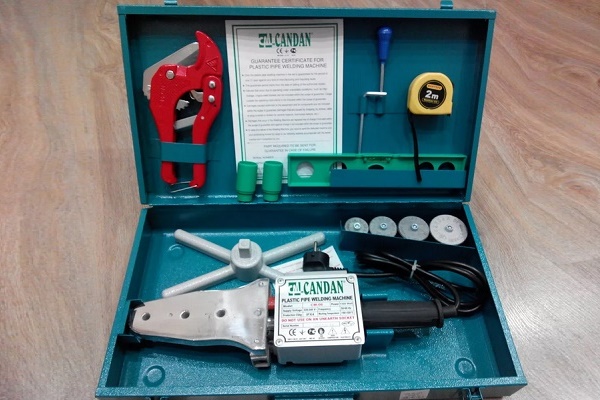
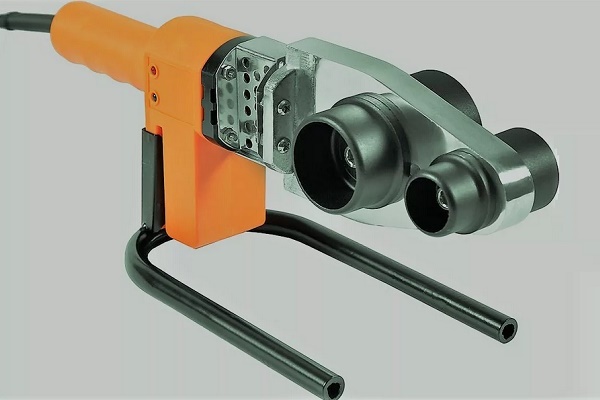
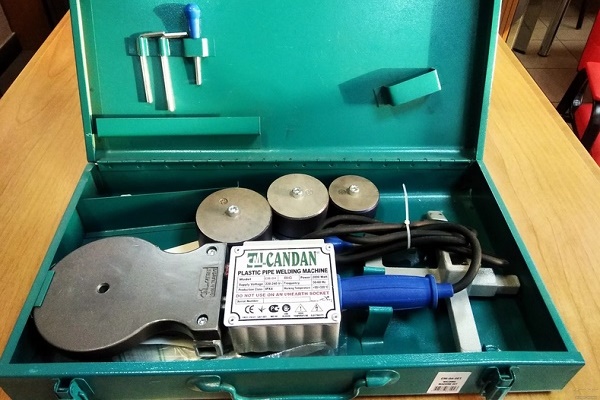
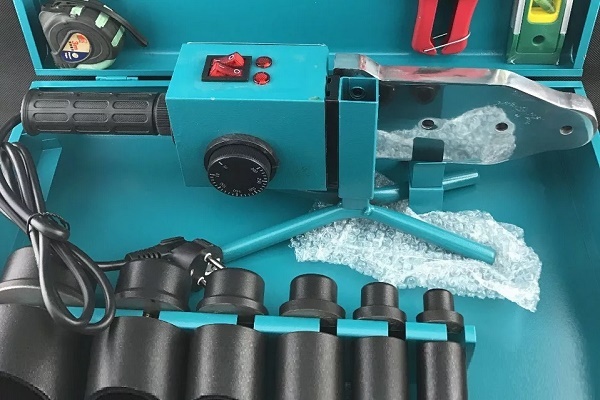
Hlavním nástrojem používaným pro spojování plastových trubek je svařovací žehlička. Je to druh páječky pracující na síťové napětí 220 V. Princip činnosti zařízení je poměrně jednoduchý. Roli topného prvku žehličky plní svařovací topné těleso umístěné v kovovém plášti.
Zahřívá desku na nastavenou teplotu, která ohřívá nástavce. Za udržování optimální teploty nástavců odpovídá termostat. Pájení a typickým chybám při spojování polypropylenových trubek se věnuje následující článek, který vám doporučujeme přečíst.
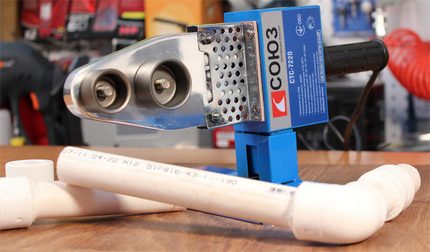
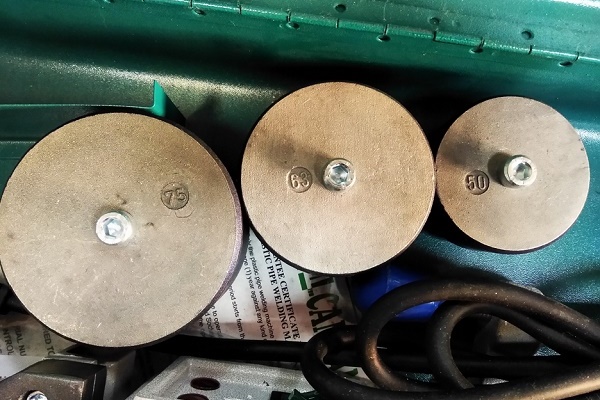
K žehličce jsou přibaleny topné nástavce standardních rozměrů. Při zahřátí na určitou teplotu změkčují polypropylen do viskozity, která zajistí těsné spojení prvků.
Nástavce se vybírají podle průměru používaných trubek:
- 20. velikost – pro trubky o průměru půl palce;
- 25. – pro trubky o průměru 0,75 palce;
- 40. – pro prvky o průměru 1,25 palce.
Vzhledem k tomu, že cena takového svařovacího přístroje je poměrně vysoká a používá se poměrně zřídka, nemá smysl si zařízení kupovat. Nástroj je lepší si na den nebo dva pronajmout.
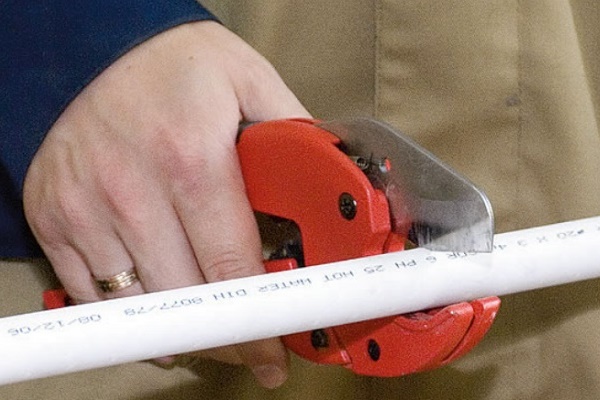
Pro vysoce kvalitní řezání a přípravu svařovaných míst je nejlepší použít speciální nástroj určený k tomuto účelu – truborez. S jeho pomocí lze získat rovný, hladký a pěkný řez.
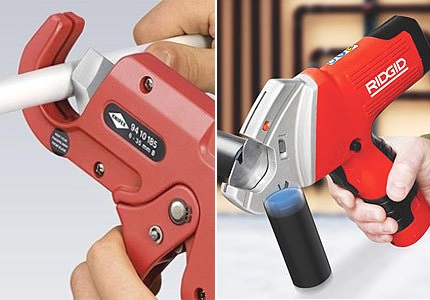
Pokud nemáte truborez, lze práci provést úhlovou bruskou nebo pilkou na kov. Jediné, na místě řezu po takových nástrojích zůstávají otřepy. Ale není těžké je odstranit, stačí přebrousit proužkem brusného papíru.
Kromě základních nástrojů budete potřebovat také:
- úhelník;
- stavební svinovací metr;
- obyčejná tužka nebo fix.
Při plánování spojování trub metodou „studeného“ svařování je nutné předem zakoupit termoaktivní lepidlo vyrobené na bázi polyesterové nebo epoxidové pryskyřice, nebo jeho termoplastický analog vyrobený na bázi kaučuku.
Hlavní fáze technologie pájení
Klíčovými podmínkami úspěšné montáže vodovodní nebo topné soustavy z polymerů jsou pečlivý výpočet potřebného materiálu a správně provedené svařování prvků.
Fáze #1 — výpočet materiálu a komponentů
Abychom si usnadnili práci a minimalizovali tak chyby při montáži, je nejprve nutné nakreslit schéma budoucího systému, na kterém uvedeme počet zákrutů a větvení. Při výpočtu počtu trubek ke každé délce úseku je třeba připočítat 25-40 mm vynaložených na „provaření“.
Pokud jste ještě nikdy nesvařovali polypropylenové trubky, zkušení specialisté doporučují dokonce zakoupit několik kusů trubek pro předběžný nácvik. Tyto náklady vyjdou cenově levně a umožní vyhnout se hrubým chybám při montáži systému.
Zvláštností polypropylenových trubek je nárůst koeficientu lineární roztažnosti působením vysokých teplot.
V důsledku toho se trubky při zahřívání nebo zvyšování tlaku uvnitř systému prodlužují a postupem času začnou prověšovat. Aby se tomuto jevu předešlo, při pokládání úseků delších než 4-5 metrů bude také nutné použít kompenzátory.
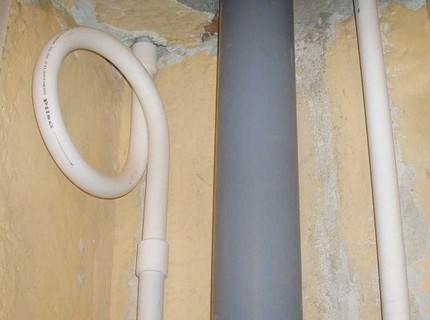
Kompenzátory se instalují jak na horizontální, tak na vertikální úseky, přičemž se montují mezi dvě pevné podpory. V případě potřeby lze zakoupit i kompenzátory speciální modifikace, které dokáží eliminovat lineární roztažnost v úhlových ohybech potrubí.
Zjistíme, jak správně svařovat polypropylenové trubky, aby na místech spojů nevznikaly netěsnosti.
Fáze #2 — pájení prvků potrubí
Stručně řečeno, podstata technologie svařování polypropylenových trubek spočívá v tom, že se konce spojovaných prvků zahřejí působením vysoké teploty a pevným přitlačením k sobě spojí.
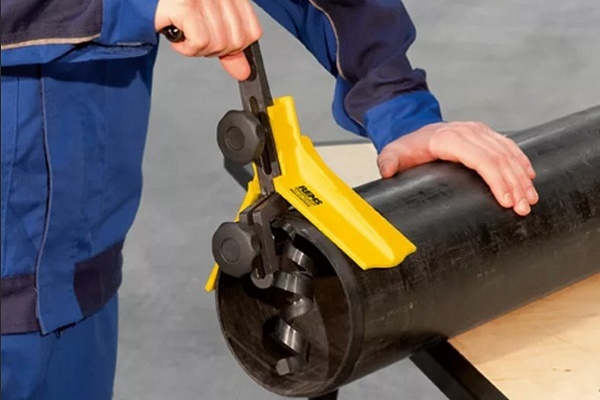
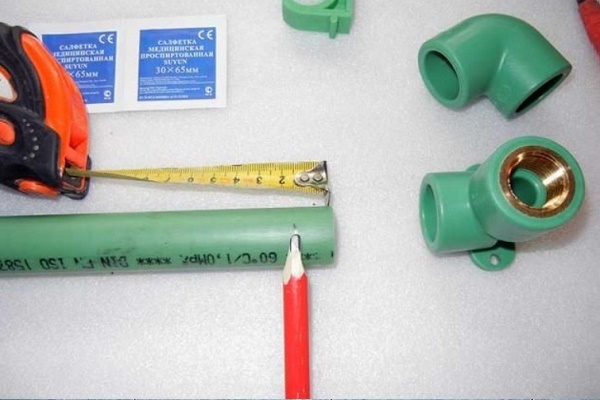
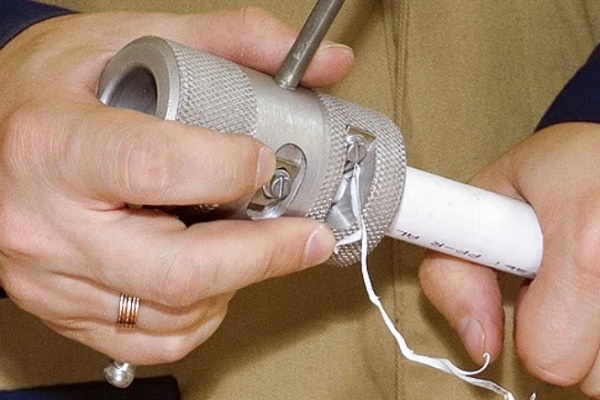
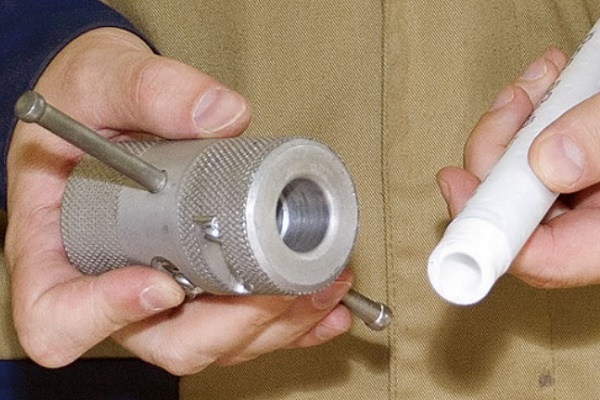
Před zahájením prací odstraňte z odříznutých trubek na uvedenou délku nerovnosti a otřepy. Pokud je v trubce vrstva vnitřního nebo vnějšího fóliování, je nutné ji předem očistit čelním odstraňovačem vybaveným dobře nabroušenými a seřízenými noži.
Při provádění čištění pomocí čelního odstraňovače je nutné trubku zasunout do nástroje až na doraz.
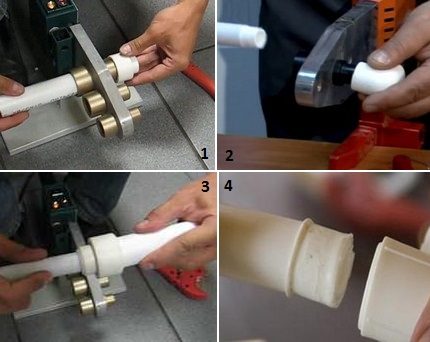
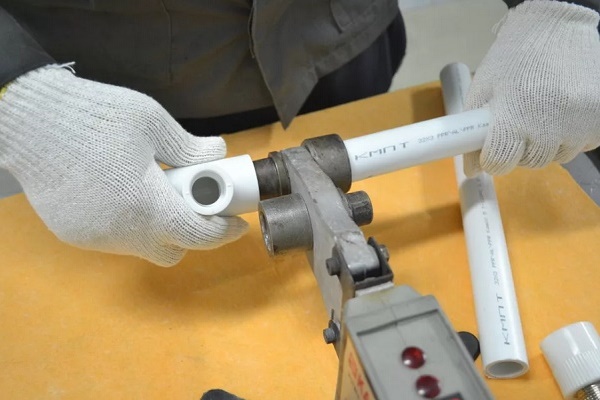
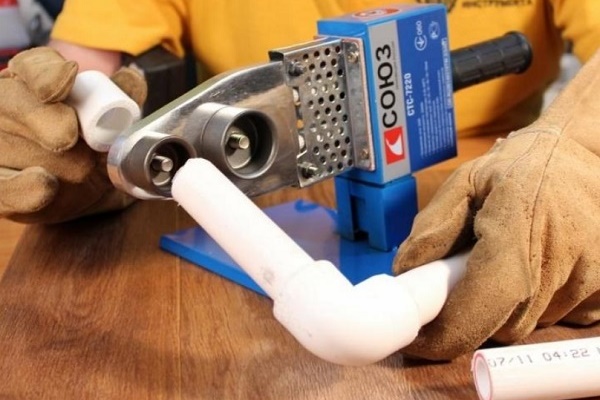
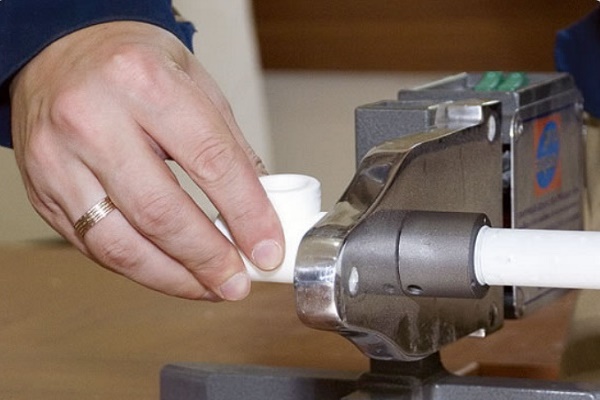
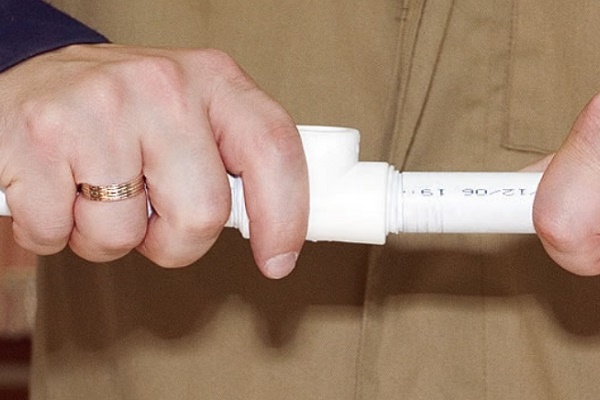
Práci na svařování plastových trubek provádějte v následujícím pořadí:
- Připojte páječku na PPR trubky k elektrickému napájení, aby se zařízení zahřálo na optimální teplotu 260-270 °C.
- Úseky trubek určené ke spojení nasaďte současně na nástavce a zajistěte co nejrovnější vstup. Tento úkon provádějte rychle a pevně.
- Po uplynutí doby uvedené v návodu, než se tvarovky a konce trubek roztaví, vyjměte prvky z nahřívacích nástavců.
- Spojte roztavené konce k sobě a opatrně je do sebe vtlačujte po dobu 15-20 sekund.
- Spojené díly ponechejte v nehybné poloze, aby šev zcela vychladl a spojení se stalo monolitickým.
Dobu zahřívání můžete určit z návodu přiloženého k zařízení nebo pomocí tabulky uvedené níže.
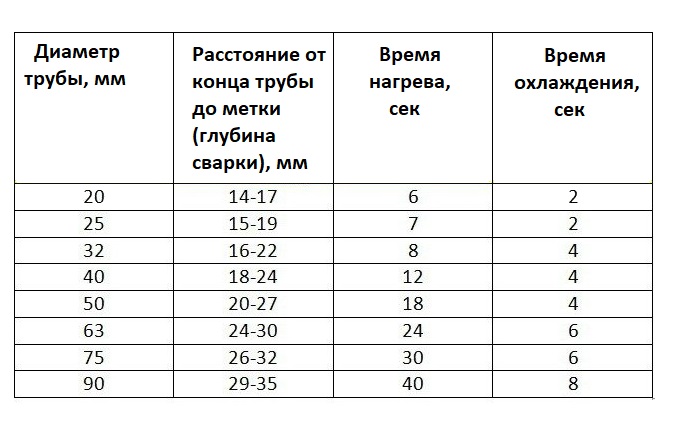
Zanedbání požadavků na dobu zahřívání uvedených v tabulce není dovoleno. Nedostatečné prohřátí nemůže zajistit spolehlivé spojení. Nadměrné přehřátí způsobí, že polypropylen „vyteče“ a díly se deformují.
V důsledku toho se na vnitřním povrchu svarů vytvoří výčnělky, které výrazně zmenší průměr potrubí.
Po dokončení polymerizace a tuhnutí, které trvá asi 20 sekund, je spoj hotový. Stejnou technologií se svařují všechny následující uzly až do vítězného konce, dokud není topný systém nebo polypropylenový vodovod zcela sestaven.
Teplotní parametry provádění pájení PP trubek jsou uvedeny v článku, se kterým by se měli domácí kutilové seznámit před zahájením prací.
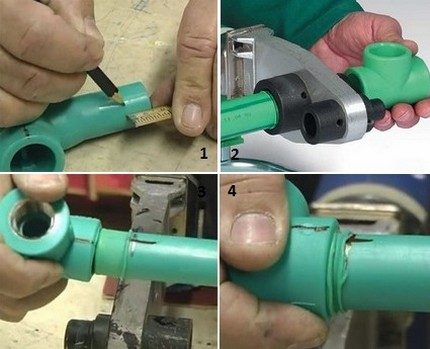
Stručný fotografický průvodce svařováním PP trubek
Názornou představu o sledu prací při montáži polypropylenového potrubí a spojování jeho dílů poskytne následující sada fotografií krok za krokem:
Typické chyby při montáži
Hlavní chyby, kterých se dopouštějí začínající mistři při práci s polymerovými výrobky:
- Zahřívání dílů. Při zahřívání musí být díly umístěny v co nejrovnější poloze. Sebemenší posun může negativně ovlivnit provozní parametry celého sanitárního systému.
- Spojování polymerizovaných konců. Při stlačování roztavených konců prvků nesmíme díly otáčet kolem své osy. To by mohlo vést k tomu, že šev bude nedostatečně pevný.
- Korekce sousososti. Při spojování prvků je povolena pouze lehká korekce jejich sousososti, přičemž doba trvání tohoto úkonu není delší než 1-2 sekundy.
Další důležitý moment: při vpájení tvarovek s armaturami je nutné vzít v úvahu umístění ventilů a zajistit jim volný plný chod.
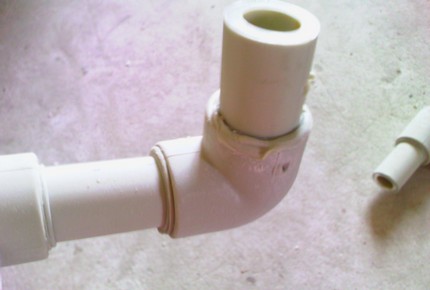
Pokud po spojení prvků vzniknou pochybnosti o kvalitě nějakého švu, je lepší místo spoje vyříznout a předělat znovu.
Odstraňování závad je lépe provádět ve fázi montáže konstrukce, protože výměna netěsného spoje v již spuštěném systému je mnohem problematičtější.
Montáž prvků bez použití pájení
Použití kompresních fitinek a moderních lepidel umožňuje provádět montáž polypropylenových trubek kvalitně, rychle a s minimálními materiálními náklady.
Varianta #1 — instalace kompresní fitinky
K realizaci tohoto způsobu spojení je třeba zakoupit kompresní fitinky a použít lisovací klíč.
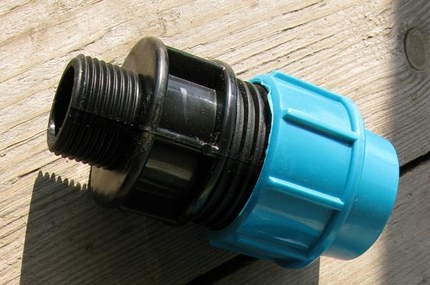
Montáž kompresní fitinky zahrnuje tři hlavní fáze:
- Na konec trubky, který je seříznutý v pravém úhlu a očištěný od otřepů, se nasadí modrá matice. Při umístění bílého lisovacího kroužku je třeba mu dát takovou polohu, aby jeho zesílená část směřovala k patě trubky.
- Trubka se zasune do fitinky až na doraz a přitom se upínací kroužek posune co nejvíce dopředu.
- Modrá matice se utahuje – nejprve se rukou 'nasadí', a poté se dotáhne pomocí klíče.
Pro montáž kompresních fitinek není nutná speciální znalost ani dovednost. Výrobky se prodávají zcela připravené k montáži. Jejich instalaci lze provádět za jakýchkoli teplotních podmínek.
Varianta #2 — lepení prvků
Lepicí metoda se používá pro montáž vodovodu, kterým se plánuje dopravovat pouze studenou vodu. K použití metody 'studeného' svařování je třeba použít 'agresivní' lepicí přípravek typu LN-915.
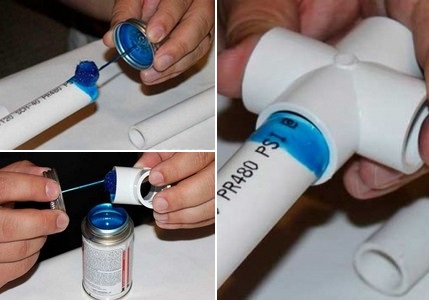
Aby byla pokožka rukou chráněna před náhodným potřísněním přípravkem a 'rozleptáním' jeho aktivními složkami, je lepší provádět manipulace při lepení v ochranných rukavicích.
Sled úkonů při lepení výrobků:
- Zkontroluje se shoda úhlů řezu spojovaných částí a tužkou se označí místa pro lepení.
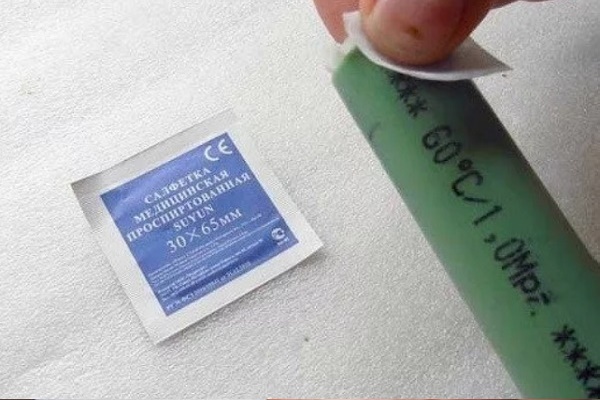
- Očistí a odmastí se konce trubek, které mají být spojeny.
- Na konce trubek a oblast hrdel fitinek se rovnoměrnou vrstvou nanese lepicí přípravek.
- Trubkové řezy se vkládají do otvorů tvarovek podle značek provedených tužkou. Konstrukce se udržuje v pevné poloze po dobu tří minut, poté se ubrouskem odstraní přebytečné hmoty.
- Spojené prvky se položí na rovný povrch a nechají se 5–6 hodin do úplného zaschnutí.
Vodu pro kontrolu kvality lepení lze spustit až den po dokončení montáže.
Při realizaci této technologie montáže PP trubek je důležité dodržovat dva základní podmínky: teplotní a vlhkostní režim. Všechny práce je třeba provádět při teplotě vzduchu od +5 do +35 °C. Při lepení v horkém počasí je nutné pracovat co nejrychleji, aby lepidlo před dokončením montáže nezaschlo.
Závěry a užitečné video k tématu
O nuancích procesů pájení a lepení trubek se můžete dozvědět z následujících videí:
Video #1. Jak správně pájet trubky:
Video #2. Montáž vodovodu bez pájení:
Práce na samostatném spojování polypropylenových trubek by ani u začínajícího mistra neměly způsobovat zvláštní potíže. Stačí jen jasně a svědomitě dodržovat všechny technické normy. A pak vás vlastnoručně sestavené potrubí bude těšit bezproblémovým provozem.
Prosím, pište komentáře do bloku umístěného níže. Pokládejte otázky k diskutabilním bodům, sdílejte informace, které mohou být užitečné pro návštěvníky webu. Zanechávejte příspěvky s vlastním názorem, umísťujte fotografie k tématu článku.
 Montáž polypropylenových trubek svépomocí: technologie práce s PP potrubím
 Jak vyrobit židli z polypropylenových trubek vlastníma rukama: podrobný návod na výrobu
 Montáž měděných trubek svépomocí: technologie instalace měděného potrubí
 Montáž kovoplastových trubek svépomocí: technologie spojování a příklady rozvodů
 Spojování plastových trubek s kovovými: rozbor nejlepších způsobů a montážních nuancí
 Montáž HDPE trubek svépomocí: návod na svařování + jak ohnout nebo narovnat takové trubky
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Článek bude užitečný pro lidi, kteří nikdy neměli co do činění s plastovými trubkami a způsoby jejich spojování. Nejsem v tom nováček, ale mám otázku. Vznikl problém s autonomním vytápěním. Viníme netěsnost v systému. Takže, může se polypropylenová trubka při zahřívání systému roztahovat, ale ne po 30–40 minutách, až po 3 hodinách? Říká se, že může, ale myslím, že je to pojistka výrobce. Poradíte.
Dobrý den. Nejdříve vám řeknu, že je třeba použít armované trubky, které mají mnohem nižší koeficient lineární roztažnosti. Také je třeba vzít v úvahu skutečnost, že PP trubky měknou při +140 °C, i když se uvádí, že snesou teplotu až +170 °C.
Pro názorný příklad přikládám schémata a tabulky:
– s koeficienty lineární roztažnosti;
– změna délky trubky při ohřevu od 0 do 60 °C (různé materiály);
– struktura armované PP trubky.
Tyto informace vám pomohou při řešení vašeho dotazu.
Ano, u běžného závitového spojení lze vizuálně zkontrolovat a v případě netěsnosti dotáhnout nebo utěsnit sám. Ale jak zkontrolovat kvalitu svarových spojů při přejímce práce od mistra? Komu předložit reklamaci poté, co spojení praskne ve vaší nepřítomnosti a zatopí všechna nižší patra? Takové práce je opravdu třeba provádět sám.
Takže mistr by si měl sám zkontrolovat kvalitu provedené práce. Aby bylo zajištěno spolehlivost všech spojení a funkčnost komunikací, provádí se tlaková zkouška topného systému. Na webu je celý článek na toto téma.
Také podobný postup doporučuji provést po výměně zařízení, přechodových kusů, těsnění. A vůbec, kontrolovat topný systém pomocí tlakové zkoušky před každou sezónou, aby nedošlo k nepříjemným překvapením. V zásadě k tomu postačí obyčejný automobilový kompresor na huštění pneumatik, redukce a tlakoměr.