Montáž HDPE trubek svépomocí: návod na svařování + jak ohnout nebo narovnat takové trubky

Polyethylen s nízkým tlakem v žebříčku popularity mezi materiály používanými pro stavbu potrubí zaujímá přední pozice. Tajemství této poptávky se snadno vysvětluje univerzálností použití a jednoduchostí montáže polyethylenových trubek.
Ale stejně jako při práci s jakýmkoli jiným polymerem lze kvalitní montáž HDPE trubek svépomocí provést pouze při dodržení přísných technologických postupů. Řekneme vám, jaké nuance je třeba vzít v úvahu při spojování prvků. Vysvětlíme, jak správně provádět jejich ohýbání a narovnávání.
Obsah článku:
Efektivní způsoby spojování HDPE trubek
Technologicky lze HDPE trubky spojit dvěma hlavními metodami – nerozebíratelnou a rozebíratelnou.
První zahrnuje použití svařovacího zařízení, druhý se realizuje bez jeho použití.
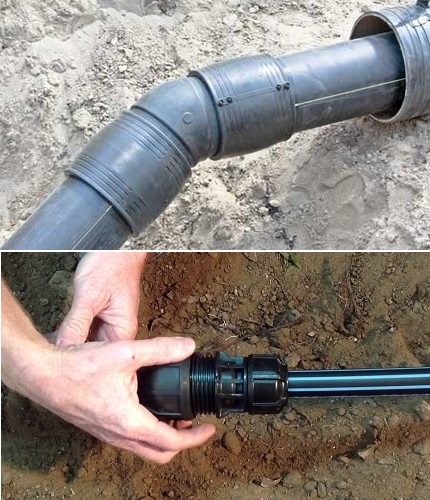
Svařovaná nerozebíratelná spojení umožňují maximální těsnění, což je zvláště důležité při budování tlakových potrubí. Rozebíratelná spojení jsou vhodná pro montáž a umožňují kdykoli rozebrat potrubí za účelem změny konfigurace trasy nebo jejího doplnění o nové odbočky.
Nerozebíratelné způsoby spojení
Pro spojování HDPE trubek se používají dva nerozebíratelné způsoby spojení: pomocí svařování na tupo a instalací elektrosvařovací spojky.
V každém případě jsou při realizaci těchto metod na spoje kladeny následující požadavky:
- Maximální úhel posunu svařovaných úseků by neměl přesáhnout 10 % vzhledem k tloušťce stěny spojovaných trubek.
- Styčný šev by měl být proveden nad vnější úrovní povrchu přilehlých úseků.
- Výška housenky kvalitně provedeného svaru by se měla pohybovat v rozmezí 2,5-5 mm.
Optimální hodnota výšky housenky závisí na tloušťce stěn taveného výrobku. U tenkostěnných trubek (do 5 mm) by neměla být větší než 2,5 mm. Pokud se tloušťka stěn trubek pohybuje v rozmezí 6-20 mm, pak by výška housenky neměla být větší než 5 mm.
Prostřednictvím svařování trubek na tupo
Vytvoření nerozebíratelného spoje se dosahuje změkčením materiálu do stavu tažné substance, aby došlo k difúznímu spojení jeho částí. Používá se pro trubky s tloušťkou stěny nad 5 mm.
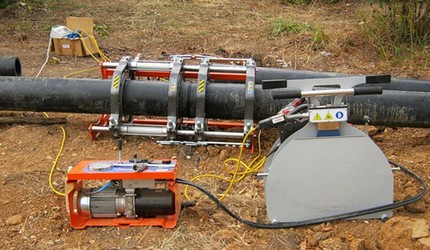
Metoda spojení s použitím svařování se používá na přímých úsecích vodovodu, který má být provozován pod tlakem. Pouze ona umožňuje dosáhnout těsného spojení u průměrů nad 200 mm, protože nevytváří ztrátu tuhosti trubek vedoucí k deformaci.
Pevné svařování HDPE trubek svépomocí se provádí pomocí speciálního nástroje. Podstatou metody je zahřívání čel spojovaných prvků do viskózního stavu pomocí topné nástavby. Změkčené konce se jednoduše spojí pod tlakem a poté se nechá spoj vychladnout.
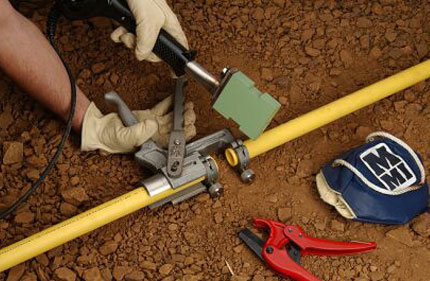
Při provádění svařovacích prací je důležité dodržovat teplotní režim topných prvků.
Parametry pro dobu výdrže a teplotu topných prvků se určují na základě tří faktorů:
- Tloušťka stěn potrubí.
- Průměr odboček.
- Technické parametry pájecího zařízení.
Spojování trubek svařováním je nejspolehlivější a nejtrvanlivější možností. S jeho pomocí lze vytvořit nerozebíratelné upevnění, které je schopné odolat tlaku jak beztlakových, tak tlakových systémů zásobování vodou.
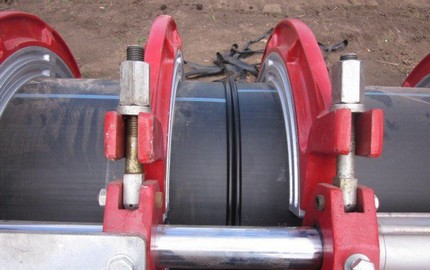
Svařování se provádí v tomto pořadí:
- Potrubí se ořeže na požadovaný rozměr. Upraví se rovnoběžnost roviny konců. Čela se očistí broušením brusným papírem.
- Z čel se sejme zkosení o šířce 2-3 mm. Místo svaru se důkladně očistí a ošetří odmašťovacím prostředkem.
- Páječka se nastaví na teplotu ohřevu 260°. Zatímco se zahřívá, nasadí se svařovací nástavce a čeká se, dokud jejich stupeň ohřevu nedosáhne nastavené teploty.
- Pomocí centrovacího mechanismu zahoubíte fitink a čelo trubky do dutiny nástavce. Pokud páječka nemá centrovací mechanismus, budete muset souosost kontrolovat „od oka“ a spojení provést co nejpřesněji.
- Vycentrované prvky zasunete až k vyznačené značce, spojíte pod tlakem a ponecháte po dobu uvedenou v návodu pro natavení.
- Po dokončení práce aparát odsunete stranou a odpojíte od sítě. Svarový spoj bez posunu a otočení upevníte v dané poloze do úplného ochlazení povrchu.
Při provádění svařování je důležité nepřesáhnout dobu. To může způsobit vznik nátoku polyethylenu na vnitřní průměr výrobku.
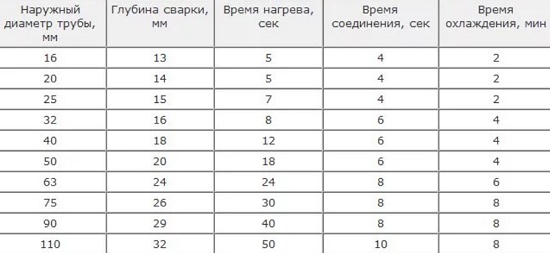
Pro dosažení spolehlivého upevnění by hloubka instalace měla být přibližně 2 mm. Při dodržení dané hloubky bude mít výsledný svar rovný a reprezentativní vzhled se stejnou výškou odsazení.
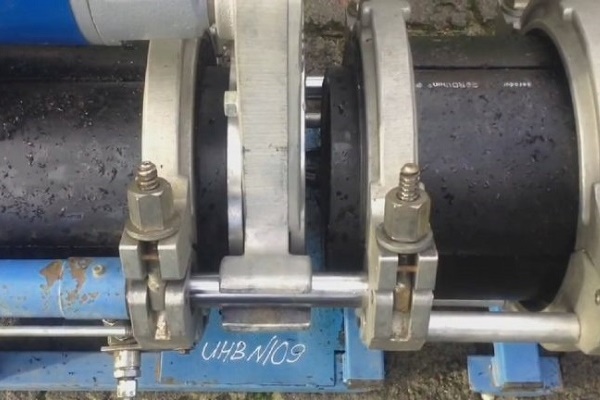
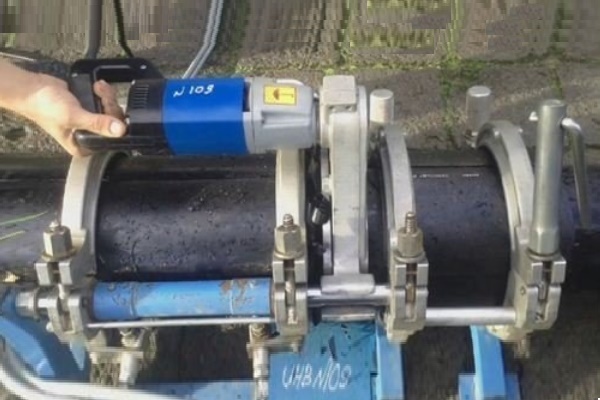
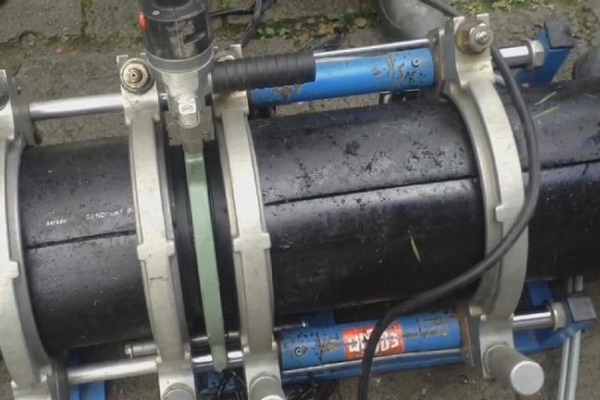
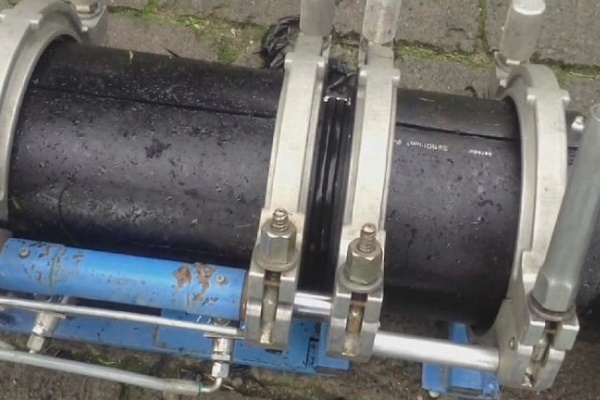
S etapami svařování HDPE trubek na tupo vás seznámí následující výběr fotografií:
Prostřednictvím elektrotvarovkového svařování
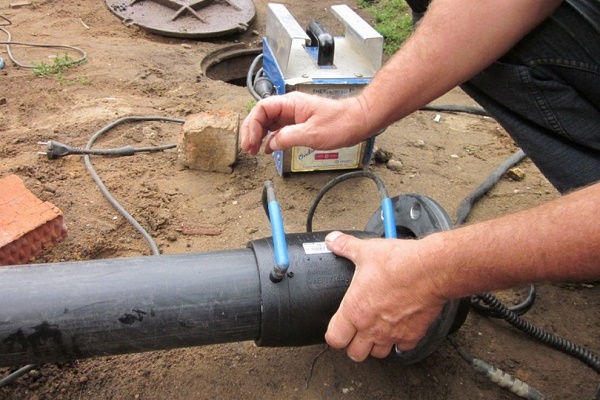
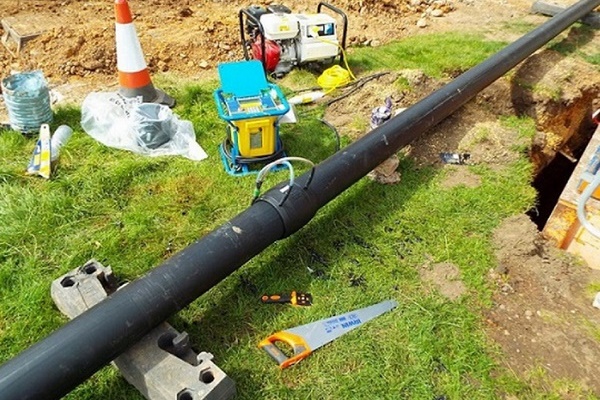
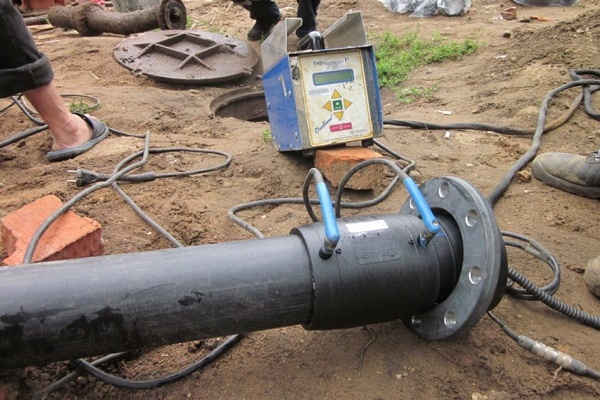
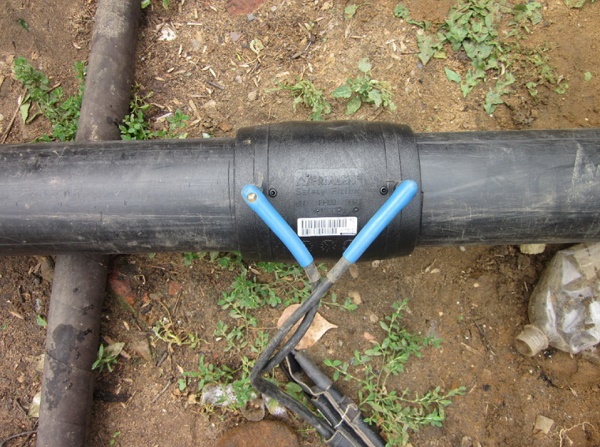
Při realizaci tohoto způsobu nerozpojitelného spoje se používá elektrospojkové svařování nebo elektrosvařovací fitink.
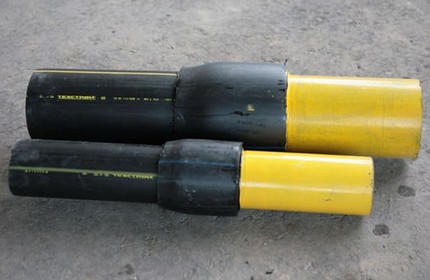
Tato metoda je účinná, když musíte pracovat ve stísněných podmínkách. Například při provádění oprav ve studních nebo když je třeba udělat napojení na dříve spojené trubky.
Jednotné normy pro provádění hrdlového pájení v domácích normativních dokumentech neexistují. Tato technologie se častěji používá v evropských zemích a je regulována normami DVS-220715.
Technologie spojování HDPE trubek s použitím spojek zahrnuje řadu základních kroků:
- Příprava úseku komunikace. Vnější povrch odbočky se očistí od tuku a prachu. K tomuto účelu se používají mýdlové a alkoholové roztoky, které jsou v širokém sortimentu k dispozici v železářstvích.
- Zpracování míst spoje. Těsnost upevnění přímo závisí na tom, jak hladký je proveden řez. Pro dosažení dokonale hladkého povrchu se konec trubky zatírá kusem jemnozrnného brusného papíru.
- Vytvoření zkosení. Spoj odbočky se seřízne pod úhlem 45°. Zkosení umožní zajistit maximálně těsné přiléhání prvků a jejich upevnění.
- Montáž spojky. Spojka se připojí ke zdroji napájení. Poté, co se zahřeje na nastavenou teplotu, se spojka jednou stranou (trnem) nasadí na trubku a druhým koncem (objímkou) se spojí s druhou odbočkou trubky.
Klíčovou podmínkou provedení elektrospojkového svařování je zajištění nehybnosti dílů v okamžiku zahřívání a tuhnutí prvků. Při zasouvání odboček úseků do dutiny zahřáté spojky je důležité provádět práci rychle, ale maximálně opatrně, aby nedošlo k přehřátí polyethylenu.
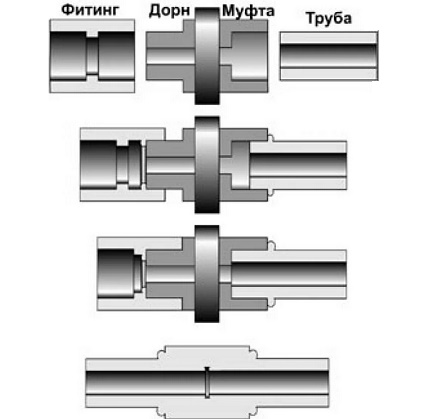
V okamžiku zasouvání úseků do dutiny spojky buďte připraveni na to, že z pod ní začne postupně prosakovat tekutý plast. Po dokončení prací zbývá pouze sejmout spojku a spojené potrubí rozložit na pevném povrchu, aby se zafixovalo v požadované poloze.
Po ztuhnutí taveniny bude na místě spoje vidět těsně přiléhající k trubce objímací svorka.
Při výběru této metody je třeba mít na paměti, že plastové trubky nejsou vysoce tuhé. A proto při silném vnitřním tlaku může vytvořený šev jednoduše prasknout. Spojování pomocí objímek není nejlepším řešením pro zařízení topných komunikací a vytváření odboček pod umyvadlo.
Hodnocení silných a slabých stránek různých způsobů svařování HDPE trubek je věnován článek, s jehož obsahem doporučujeme se seznámit.
Rozebíratelné metody spojení
Pokud uvažujeme varianty rozpojitelného spojení, realizují se pomocí přírub a kompresních fitinek. Při přísném dodržení montáže jsou stejně spolehlivé jako ty, které se vytvářejí pomocí svářecího zařízení.
Jakýkoli typ nerozpojitelného spojení zahrnuje pružný díl. Při stlačení upínacím nástrojem vyplní všechny dutiny v oblasti spoje, čímž vyloučí úniky.
S použitím HDPE fitinků
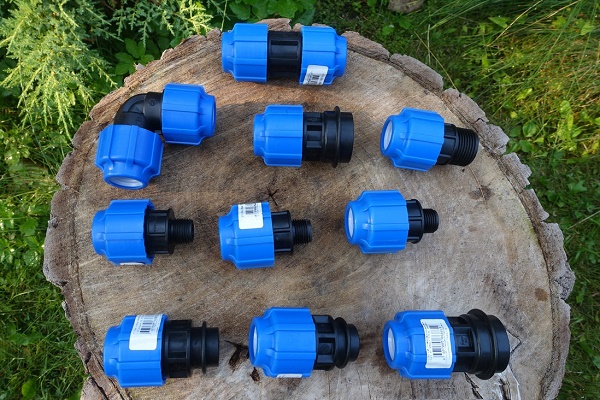
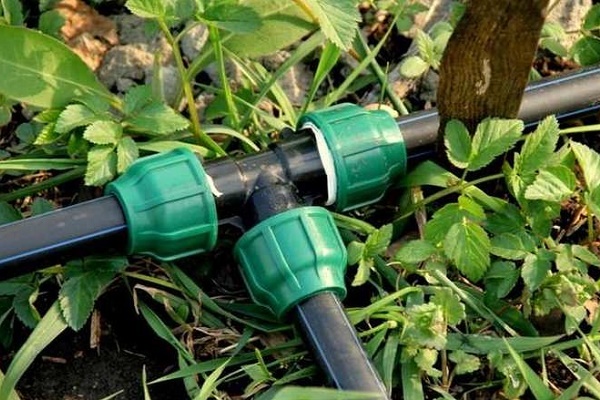
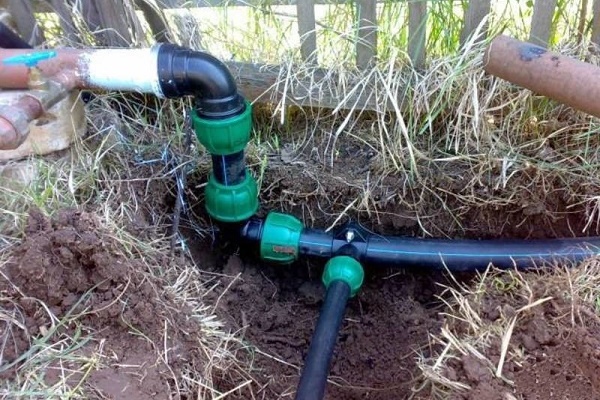
K provedení této metody se používají kompresní fitinky, které představují přechodky doplněné vnějším závitem na obou stranách.
Jsou schopny spojit trubky a zajistit těsné spojení s vysokými parametry utěsnění. Přitom rozebíratelné spojení lze kdykoli snadno odstranit, aby se změnila konfigurace potrubí nebo provedla naléhavá oprava.
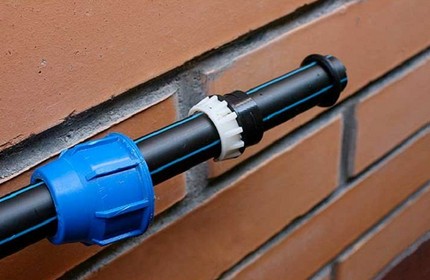
Postup pro vytvoření fitinkového spojení:
- Na připravené konce obou trubek se nasadí rozpěrný kroužek, vyrobený z polyuretanu nebo gumy. Vnější průměr kroužku musí být roven vnitřnímu rozměru spojovaných trubek.
- Konce se opatří napínací maticí a dvěma přítlačnými podložkami. První podložka je určena k vytlačení rozpěrného kroužku, druhá má utěsnit matici vůči čelu trubky.
- Spojení se spojuje podle principu «trubka – fitink – trubka». Pro zvýšení spolehlivosti se dotahuje až na doraz z obou stran napínací maticí.
Pro montáž instalovaných dílů se používá speciální klíč. Tím se odšroubují na spojovacích fitincích přítlačné matice.
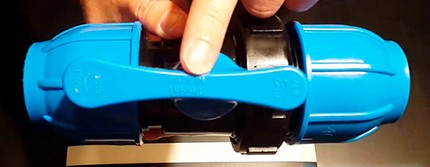
Hlavní výhodou této metody spojení je, že ji lze pohodlně provádět i při výrazném poklesu teploty okolí. Zatímco mez pro svařované spoje je nejméně +5°C.
Široký sortiment spojovacích prvků s různými průměry umožňuje sestavit libovolné rozvody a provést potřebná odbočení v potrubí.
Prostřednictvím instalace příruby
Přírubový typ spojení se volí při potřebě připojení HDPE potrubí k ocelovým trubkám. Pomocí přírub je vhodné připojovat k hlavním vedením ventily, regulátory a šoupátka.
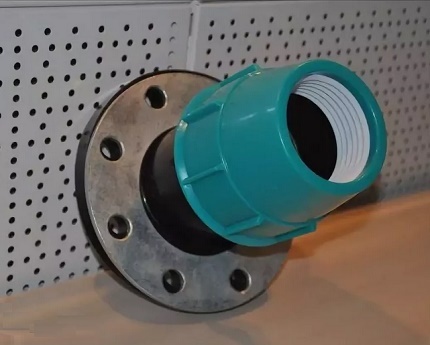
Pro instalaci na polyetylenové trubky se používají příruby odpovídající GOST 12882.80. Mají rozšířený vnitřní průměr.
Práce na instalaci příruby se provádí v tomto pořadí:
- Na jednom konci potrubí se provede závit.
- Do závitu se zašroubuje prvek.
- Na prvek se nasadí odbočka připojované trubky.
- Místo spoje se nahřeje spojkou nebo stavební horkovzdušnou pistolí.
Před nasazením příruby je nutné ji zkontrolovat na přítomnost ostrých výstupků a otřepů, které by mohly poškodit čelo polyetylenové trubky.
Jak ohnout nebo narovnat výrobek?
Polyetylenové trubky se prodávají jako rovné 12metrové délky nebo jako celistvé výrobky navinuté na velkých kotoučích. Ve stočeném stavu získávají tvar prstenců a deformují se. Před narovnáním nebo ohnutím deformované HDPE trubky je třeba ji zahřát.
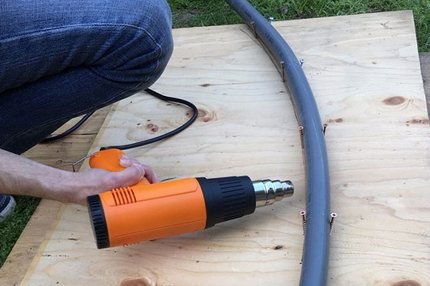
Polyetylen o nízkém tlaku se vyznačuje dobrou pružností. Tuto vlastnost však ztrácí při teplotě ohřevu nad +80 °C. Toho se využívá, když je potřeba změnit konfiguraci výrobku.
Je však třeba mít na paměti, že pro narovnání nebo ohnutí lze teplotu zvyšovat pouze na krátkou dobu. Polyetylenová trubka totiž patří do kategorie stavebních materiálů, které lze při porušení teplotního režimu poškodit.
Přehled způsobů narovnání trubky
Nejjednodušší způsob, jak trubku narovnat a odstranit zalomení, která vznikla při skladování a přepravě, je po mírném zahřátí výrobku. Pokud se výměna nebo oprava potrubí provádí v letním období, kdy sluneční paprsky nejvíce pálí, lze je využít k dosažení stanoveného úkolu.
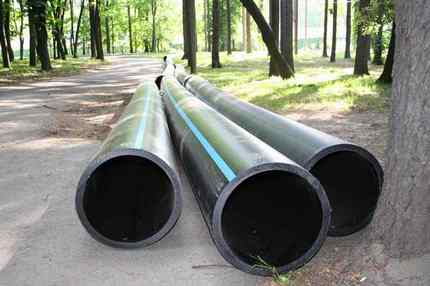
UV paprsky nezhorší provozní parametry polyetylenu, ale dočasně dokážou změkčit stěny výrobku. Vám už jen zbývá upevnit změklou trubku podél pevné podpory nebo stěny, nebo ji uložit do předem vykopaného výkopu. Před tím, než narovnáte ohnutou HDPE trubku na terénu, je třeba uvolnit plochu.
Pokud je třeba práci provádět v zimě, použijte k ohřevu výrobku horkou vodu. Tato metoda je však účinná pro trubky o velikosti nepřesahující 50 mm. Jako pomocné prostředky pro narovnání lze použít kovové zábradlí a cihlové zdivo. V každém případě: čím kratší je úsek výrobku, tím snáze se s ním bude pracovat.
Efektivní metody, které umožňují ohnout polotovar
Pokud nastane opačná situace, kdy je třeba ohnout HDPE trubku, použije se stejné tepelné zpracování.
K ohřevu se používají tyto metody:
- ofukování horkým směrovaným vzduchem ze stavebního fénu;
- prohřívání stěn výrobku plynovým hořákem;
- opaření povrchu vařící vodou.
Pro zjednodušení postupu ohýbání je lepší sestavit tvarovací přípravek. Přípravek, jehož velikost odpovídá průměru ohýbané trubky, lze vyrobit z běžných dřevovláknitých desek. Pro dosažení hladkosti povrchu přípravku jej obruste brusným papírem.
Pro ohnutí HDPE trubky pomocí fénu se práce provádí v tomto pořadí:
- Místo zpracování se prohřeje stavebním fénem.
- Změkčený polotovar se zahloubí do tvarovacího rámu.
- Opatrně ohněte trubku, aniž byste vyvíjeli nadměrnou sílu, aby nedošlo k roztržení výrobku v místě ohybu.
Po vytvoření požadovaného úhlu ohybu je třeba nechat výrobek zcela vychladnout a teprve poté jej vyjmout z rámu.
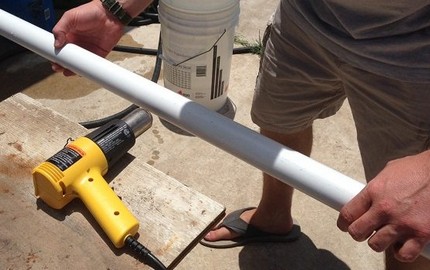
Důležitý moment: při zahřívání trubky je třeba dodržovat «zlatou střední cestu». Při nedostatečném zahřátí povrchu v okamžiku ohybu se trubka může zlomit. Pokud je v okamžiku zahřívání topný prvek přiblížen k výrobku příliš blízko, polymer se může vznítit.
Závěry a užitečné video k tématu
S nuancemi svařování a zpracování PND trubek se seznamte v následujících videích.
Video #1. Jak se provádí svařování na tupo:
Video #2. Příklad vytvoření elektrofúzního svařování:
Video #3. Varianta narovnání trubky:
Při výběru způsobu spojení a vyrovnání polyethylenových trubek je třeba zohlednit úroveň tlaku pracovního prostředí. To umožní minimalizovat negativní vliv provedených manipulací s potrubím na jeho technické vlastnosti.
Jsou vám známy technologické nuance spojování polyethylenových trubek, které nejsou popsány v článku? Pokud máte osobní zkušenost s budováním PND potrubí, kterou byste chtěli sdílet s návštěvníky webu a s námi? Pište prosím komentáře do bloku umístěného níže, vkládejte fotografie, pokládejte dotazy k tématu článku.
 Montáž polypropylenových trubek svépomocí: technologie práce s PP potrubím
 Jak vyrobit židli z polypropylenových trubek vlastníma rukama: podrobný návod na výrobu
 Jak ohnout profilovou trubku vlastníma rukama bez specíálních pomůcek
 Montáž měděných trubek svépomocí: technologie instalace měděného potrubí
 Montáž kovoplastových trubek svépomocí: technologie spojování a příklady rozvodů
 Výrobky z polypropylenových trubek vlastníma rukama: varianty pro domácnost
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky