Svařování polyethylenových trubek: srovnání metod + montážní návod

Pro sestavení rozvodu z polyetylénových (PE) trubek jsou nutné určité dovednosti v jejich svařování a spojování pomocí tvarovek. Pro tuto práci je vhodné i zařízení používané pro montáž polypropylénových trubek.
Svařování polyetylénových trubek se provádí speciálními přístroji a vyžaduje určité znalosti, o čemž budeme hovořit v tomto článku. Podrobně se podíváme na specifika přípravy zařízení k procesu svařování, uvedeme doporučení pro provedení kvalitního svarového spoje. Také zvážíme různé varianty svařování trubek z polyetylénu.
Obsah článku:
Příprava zařízení ke svařování
Pro každý druh svařování se používá jiné zařízení. Pořizovat ho pro jednorázové sestavení komunikací stykovým a elektrosvařovacím způsobem nemá smysl, protože cena sestavy činí několik tisíc dolarů. Je lepší využít služeb externích společností nebo si techniku pronajmout.
Používané svařovací zařízení
Zařízení pro hrdlové pájení stojí v rozmezí 100–200 dolarů, proto otázku pořízení svařovacího přístroje každý řeší samostatně.
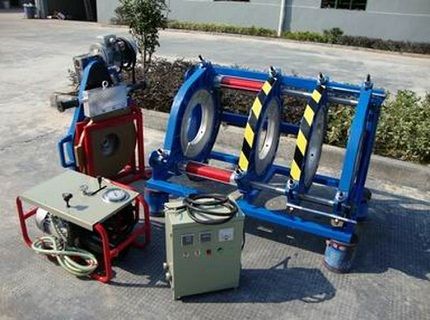
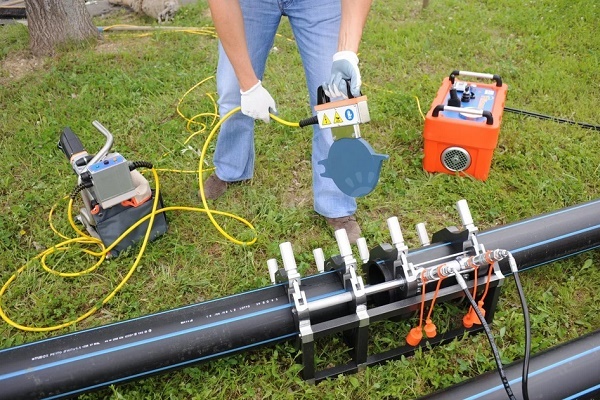
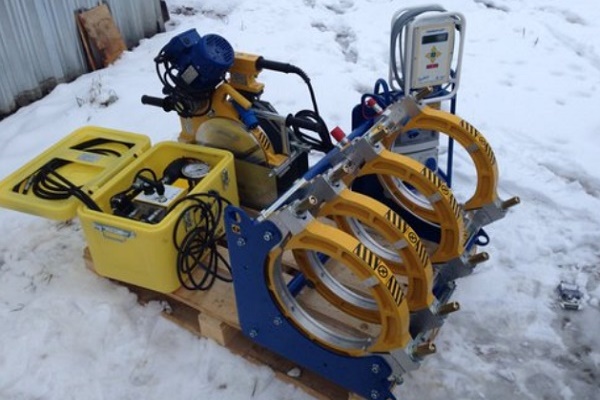
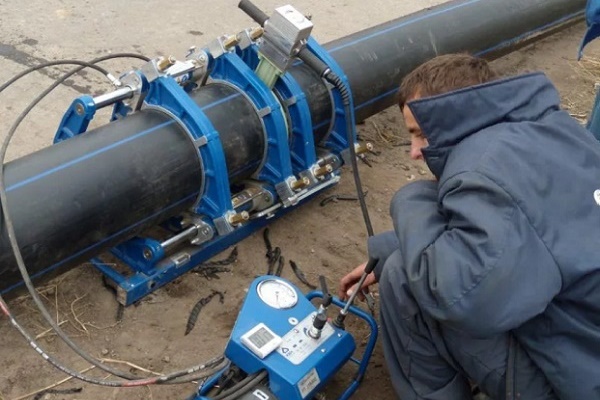
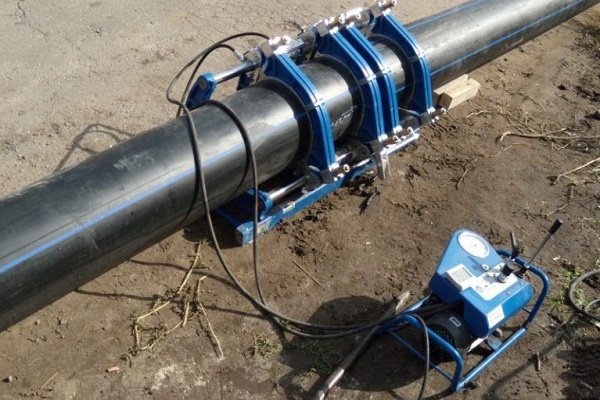
Do standardní sady zařízení pro stykové svařování polyetylénových trubek patří:
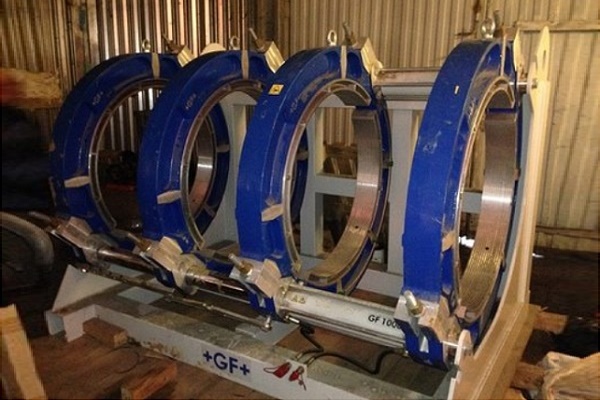
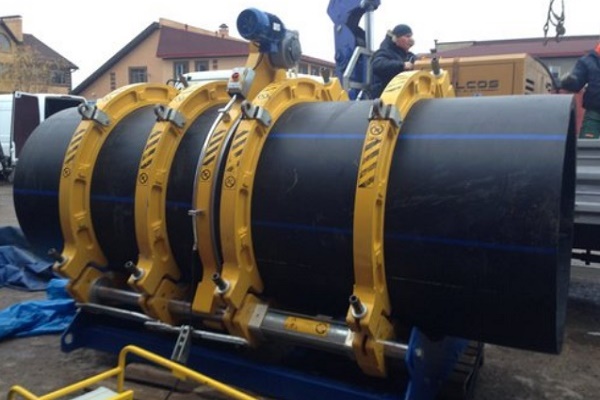
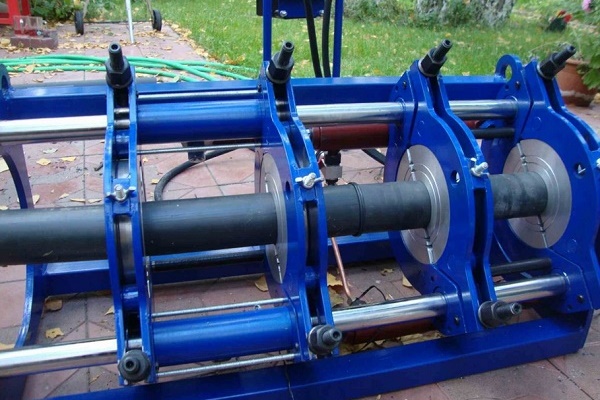
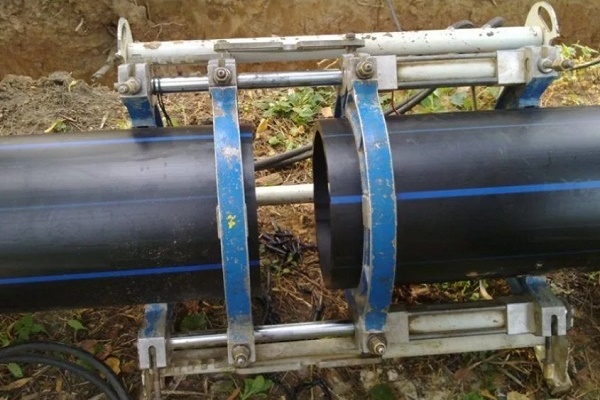
- Centrátor. Jedná se o rám se 4 kovovými svorkami pro trubky, z nichž dvě jsou pohyblivé a dvě pevně uchycené k základně.
- Čelní frézka. Představuje samostatné diskové zařízení pro přesné mechanické ořezání konců svařovaných trubek. Zařízení se připevňuje k vodítkům svařovacího přístroje.
- Topné zrcadlo. Představuje teflonem potaženou kulatou desku, ke které se přitlačují spoje trubek pro roztavení PE. Má vestavěný teploměr.
- Hydraulický nebo mechanický pohon. Zařízení pro regulaci síly stlačení trubek při jejich zahřívání a následném spojování.
- Redukční vložky. Jedná se o sadu výměnných půlkroužků pro fixaci trubek různého průměru.
- Řídicí jednotka. Je součástí sestav zařízení s automatizací procesu svařování.
V podstatě sada zařízení představuje samostatné nástroje, které plní určité funkce v různých fázích svařovacího procesu. Mohou být určeny jak výhradně pro ruční svařování, tak pro spojování trubek v plně automatickém režimu.
Pro montáž elektromuftových spojů se používá odpovídající svařovací přístroj se zabudovaným skenerem čárových kódů. K tomuto procesu nejsou potřeba žádná další zařízení.
Pro nátrubkové svařování bude nutné zakoupit následující sadu:
- elektrosvařovací přístroj;
- nůžky na trubky (truborezy);
- stojan;
- kalibrátor a fazetovač;
- nástavce pro zahřívání spojovaných prvků.
Kromě uvedeného zařízení mohou být pro montáž trubek potřeba i běžné nástroje: nastavitelný klíč, metr, fix a další.
Příprava ke svařovacímu procesu
Nezanedbatelným faktorem kvalitního svařování potrubí z HDPE je jejich předběžná příprava. Nezbytné úkony pro vytvoření dobrého svarového švu budou představeny formou instrukcí.
Bezprostředně před zahřátím svařovaných dílů je třeba:
- Ujistit se o shodě materiálu a označení svařovaných dílů.
- Vyčistit a odmastit spoje spojovaných výrobků.
- Vycentrovat trubky a pevně je upevnit.
- Zpracujte řezy čelním frézováním, dokud nevznikne souvislý pás o délce dvou obvodů trubky.
Poté je nutné očistit okraje spojovaných dílů od třísek.
Po pečlivé přípravě polyetylénových trubek a tvarovek ke svařování si můžete být jisti, že kvalitní svar je z poloviny zaručen.
Způsoby svařování PE trubek
Průmyslový polyetylén nízkého tlaku (HDPE) je termoplastický materiál, jehož vlastnosti se nemění během cyklů ohřevu a chlazení. Proto se výborně hodí pro montáž domovních i průmyslových potrubí.
Spojování jednotlivých HDPE trubek a tvarovek se provádí pomocí rozebíratelných závitových spojů nebo následujících způsobů svařování:
- nátrubkový;
- elektrotvarovkový;
- tupý.
Trubky s tloušťkou stěny do 4,5 mm (průměr do 50–110 mm) se svařují prvními dvěma způsoby, zatímco pro tlustší stěny se používá beztvarovkový tupý způsob svařování.
Varianta č. 1 – režim stykového svařování
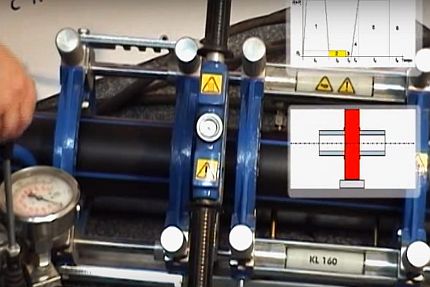
Během tupého svařování je důležité kontrolovat kritické parametry: teplotu nástroje a plastu, přítlačnou sílu a dobu trvání operací. Bez snímačů těchto hodnot se pravděpodobně nepodaří trvale dosáhnout kvalitního svaru.
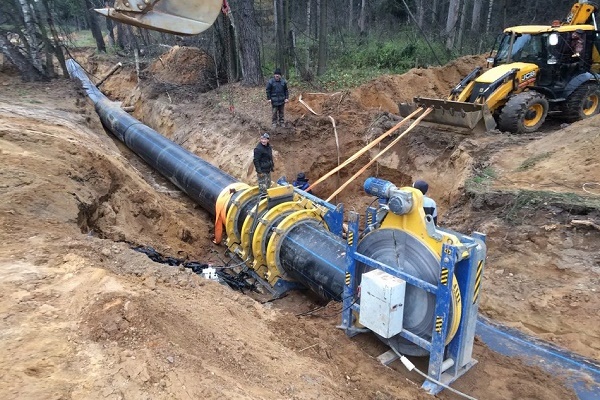
Je lepší prozkoumat podrobný návod k tupému svařování polyetylénových trubek na příkladu poloautomatického zařízení s hydraulickým pohonem.
Tupé svařování se provádí, pokud tloušťka stěny polyetylénové trubky nepřesahuje 5 mm a její průměr nepřesahuje 50 cm. Technologie zahrnuje řadu standardních kroků:
Krok #1 – ohřev spojů
Po opracování čel trub se svařovací zrcadlo zahřeje na teplotu 200-230 stupňů a umístí se do středu centrátoru. Poté se pomocí hydraulického pohonu k němu pevně přitisknou okraje PND trubek silou 4-6 kg/cm².
Po přiblížení rozměrů otřepu k minimálně přípustným hodnotám se síla sníží na 0,2-0,5 kg/cm² a plast se dále zahřívá po celou normovanou dobu. Svařování je přípustné při teplotách od -15 °C do +45 °C, ale v chladných podmínkách může být doba zahřívání prodloužena.
Krok #2 — spojení trubek
Po potřebném zahřátí a roztavení PND na spojích se trubky oddálí hydraulickým pohonem, odebere se zrcadlo a opět se pohonem přitisknou svařované plochy k sobě silou 1-3 kg/cm². Rozměry otřepu jsou kontrolovány vizuálně, proto se může přítlačný tlak lišit.
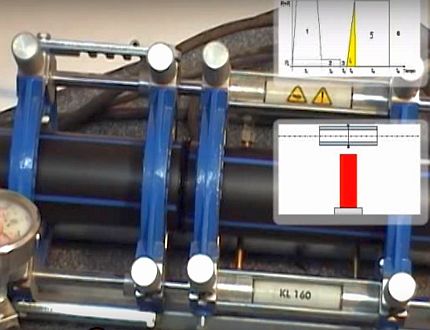
Krok #3 — chlazení a kontrola
Trubky zůstávají přitisknuté k sobě až do úplného ochlazení spoje. Po uvolnění síly z hydraulického pohonu se trubky vyjmou ze svorek centrátoru a provede se posouzení stavu svarového spoje a otřepu. Pokud jsou jejich parametry v normě, je trubka připravena k provozu.
Varianta č. 2 – hrdlové svařování HDPE trubek
Po předběžném oříznutí a přípravě PND trubek a dílů lze zahájit jejich nátrubkové svařování. Proces bude popsán formou podrobných pokynů.
Krok #1: příprava páječky
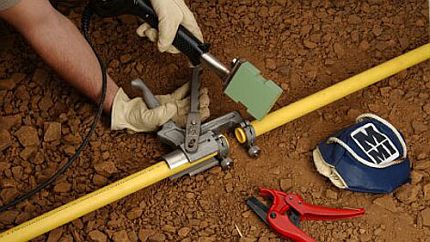
Optimální teplota svařování polyetylenových trubek se pohybuje kolem 210 °C, proto jsou vhodné pouze páječky s nastavitelným ohřevem. Před připojením k síti je nutné na žehličku našroubovat speciální oboustranné nástavce (objímku a trn) a postavit páječku na křížový stojánek.
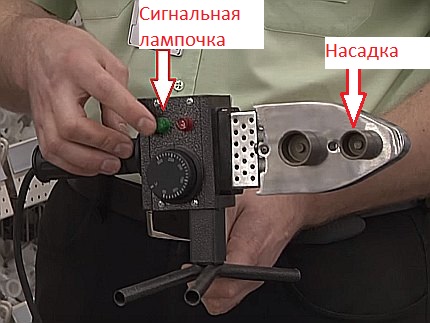
Po dosažení nastavené teploty se na něm rozsvítí signální (obvykle zelená) kontrolka.
Krok #2: zahřívání dílů
Práce s horkými trubkami je bezpečnější v rukavicích. Pro zahřívání dílů je nutné současně jeden spojovaný díl natáhnout na trn a poté druhý zasunout do kovové objímky.
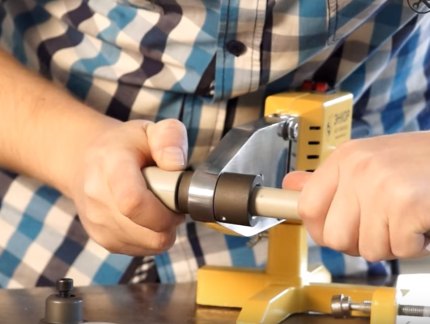
Aby byla dodržena hloubka spoje, lze předem fixem nanést odpovídající značku na trubku a poté se podle ní orientovat při spojování zahřátých výrobků.
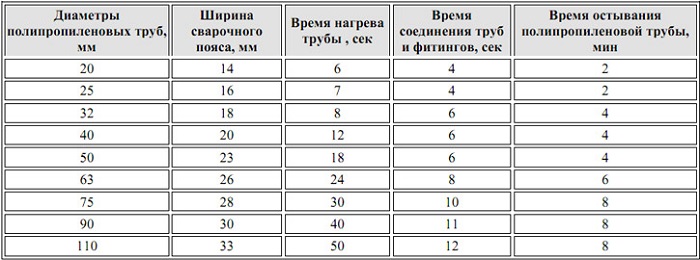
Výše je uvedena tabulka s orientačními časovými rámci prohřívání, spojování a chladnutí trubek, stejně jako hloubkou zasunutí do hrdla. Při teplotě pod nulou lze dobu prohřívání materiálu prodloužit o 1-2 sekundy.
Krok #4: spojování dílů
Po prohřátí je nutné současně odpojit výrobky od nástavců a silným přímým pohybem zasunout trubku do hrdla až k vyznačené čáře. Otáčet díly vůči sobě nelze. Po 5-10 sekundách po spojení může jakýkoli pohyb vést k prudkému snížení pevnosti spoje.
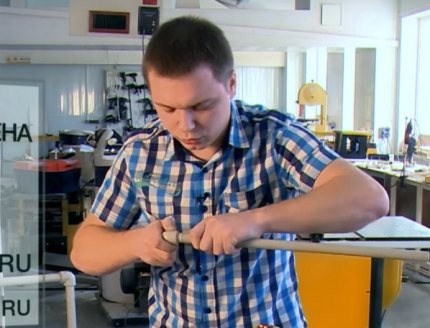
Po vychladnutí je vhodné prozkoumat vzniklý vnitřní svar na přítomnost nánosů, které by blokovaly průsvit trubky. Pokud je zúžený, je lepší spoj přepájet, aby se předešlo poklesu tlaku v systému.
Varianta č. 3 – elektromufové svařování polyetylénu
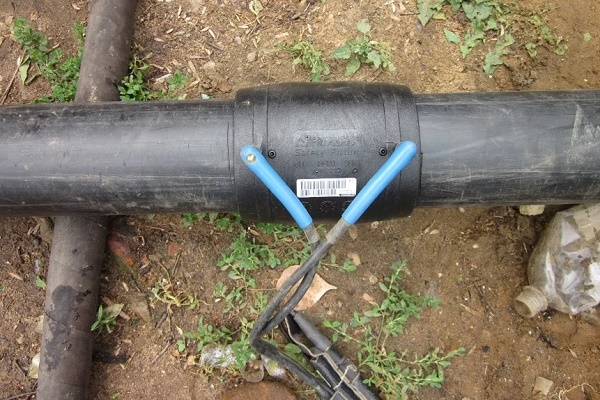
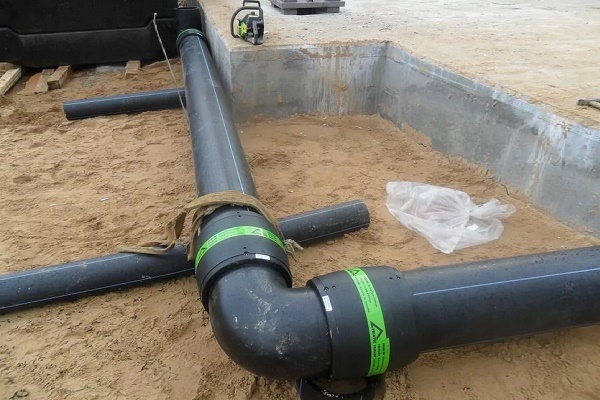
Svařování polyethylenových trubek pomocí elektrotvarovky je nejjednodušší a nejrychlejší způsob. Plastové tvarovky mají vestavěnou kovovou spirálu, která samostatně zahřívá spojované povrchy a taví PE.
Při tomto způsobu je nutné dodatečně utrácet za elektrotvarovky, jejichž cena začíná od 3-4 dolarů za kus. Proto se takové svařování používá pouze v místech, kde nejsou dostupné tupé a hrdlové metody. Výhodou elektrotvarovkového způsobu je možnost spojování trubek s tloušťkou od 4,5 mm a méně.
Hlavní fáze svařování:
- Čištění a mechanické opracování tvarovky a konců trubek.
- Centrování a vložení trubky do elektrotvarovky.
- Připojení tvarovky k elektrokontaktům speciálního svařovacího přístroje, zahřátí spoje.
Poslední fáze – odpojení elektrické energie a chladnutí trubky.
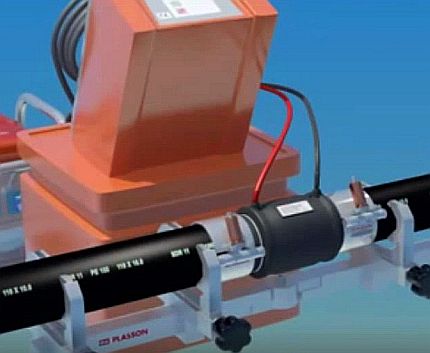
Na elektrospojkách je čárový kód se zakódovanými parametry doby ohřevu, proudu a napětí. Je snímán skenerem svářecího zařízení, které pak automaticky provádí proces svařování. Výrobky jsou pevně a spolehlivě spojeny na velké ploše.
Správné stykové svary
Správnost provedení všech svářecích pokynů lze posoudit podle konečného vzhledu polyethylenového spoje. V případě vytvoření nesprávného svaru a vysokého rizika porušení těsnosti při dalším provozu je lepší spoj na okrajích odříznout a svařit nový.
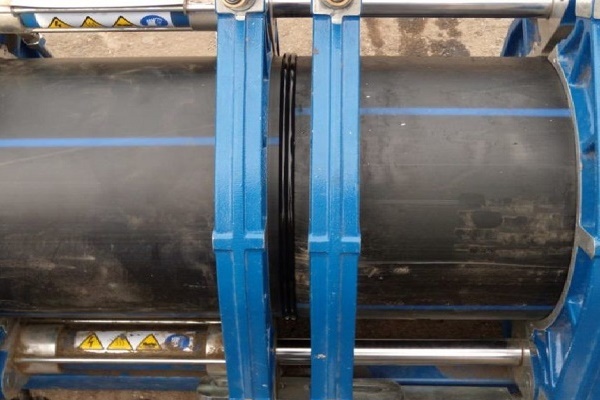
U správně provedeného svaru musí rozměry housenky (výronku) odpovídat normovým hodnotám.
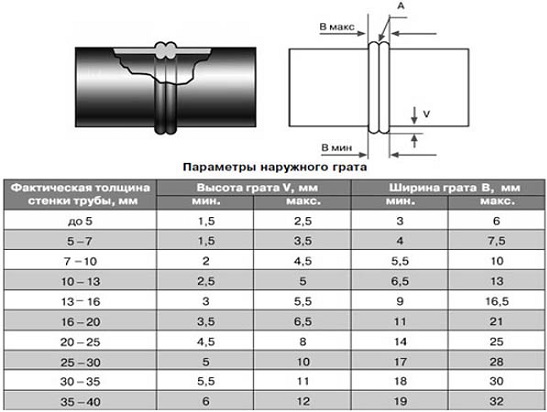
Existují také další požadavky na parametry housenek (výronků):
- Symetrie a rovnoměrnost po celém obvodu spoje.
- Posun stěn trubek v radiální rovině nesmí být větší než 10 % jejich tloušťky.
- Barva housenek musí být shodná s barvou trubky.
- Prohlubeň mezi výronky nesmí být hlubší než úroveň vnějšího povrchu trubek.
A samozřejmě se zcela vylučuje přítomnost trhlin a pórů.
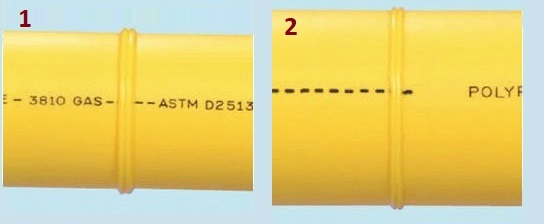
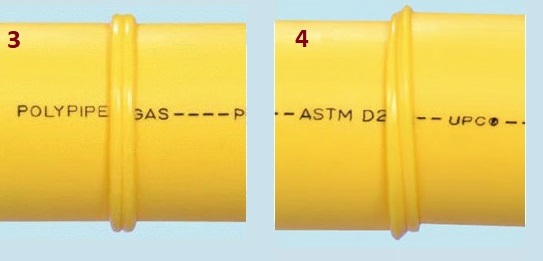
Příčinou nesymetrie housenek po obvodu může být nekvalitní předběžné srovnání čel nebo umístění srovnávače (frézky) pod úhlem k trubce.
Instrukce pro montáž polyetylénových trubek
Pro spojování polyethylenových trubek s prvky vodovodu lze použít tato spojení:
- nerozebíratelná;
- rozebíratelná.
Nerozebíratelná spojení vznikají přivařením trubek k sobě nebo ke speciálním svařovacím tvarovkám. Tento způsob je levný, ale výsledné konstrukce jsou často objemné. Použití nerozebíratelných spojení je opodstatněné při montáži podzemních stacionárních vodovodů.
Pro montáž dočasných systémů z polyethylenových trubek, stejně jako při absenci svařovacího zařízení, lze použít závitové kompresní tvarovky, jejichž montáž bude popsána dále.
Připojení trubky ke kompresní tvarovce
Kompresní fitinky jsou dražší než svařované modely, ale jsou rozebiratelné a snadno se používají. Doporučení pro jejich montáž jsou uvedena v následujícím návodu krok za krokem.
Krok první – vizuální kontrola a ořezání
Montáž systému z polyethylenové trubky a plastového kompresního fitinku začíná jejich kontrolou na přítomnost trhlin a hlubokých škrábanců. Vadnou část trubky je lepší ihned odříznout.
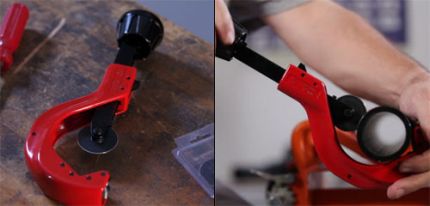
Polyethylenovou trubku lze řezat nožem i speciálním řezačem trubek. Výsledkem by měl být dokonale kolmý řez bez otřepů a vln. Pro odstranění nerovností okrajů lze zakoupit ruční zarovnávač.
Krok druhý – nasazení prvků fitinku na trubku
Nejprve se na trubku nasadí upínací matice, poté upínací kleština, pak upínací kroužek a na konec se natáhne gumové těsnění.
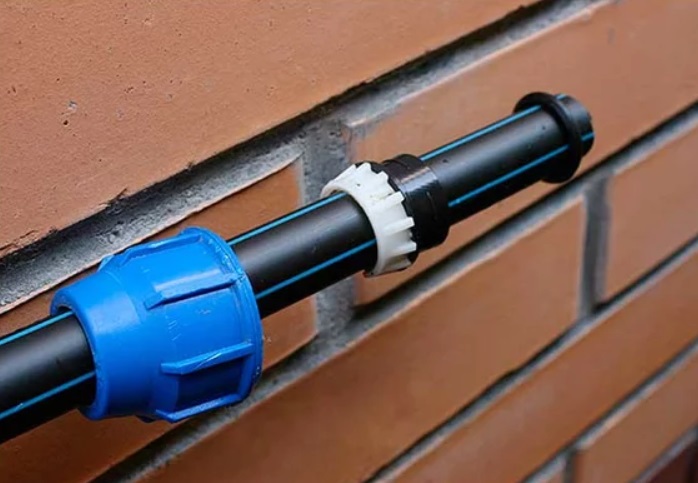
Konec trubky se zasune až na doraz do tělesa fitinku a prvky nasazené na trubce se přisunou k závitu. Poté se upínací matice pevně dotáhne rukou. Pokud je k dispozici řetězový klíč, lze spoj dotáhnout jím.
S dotažením upínací matice nespěchejte – mohla by se zkroutit. Při tuhém chodu je lepší spoj znovu rozšroubovat a zopakovat proces montáže.
Po montáži fitinku je vhodné zkontrolovat těsnost spoje. V případě netěsnosti lze matici snadno přetáhnout a upravit prvky konstrukce.
Nasazení sedla na trubku
Pokud je potřeba udělat odbočku z polyethylenové trubky, není nutné kupovat T-kus. Stačí do ní vyvrtat otvor a nasadit sedlo. Jak to udělat, je popsáno v návodu krok za krokem.
Krok první – příprava
Nejprve je třeba zkontrolovat spojované výrobky na přítomnost škrábanců a trhlin a otřít jejich povrch vlhkým hadrem.
Krok druhý – montáž svorky
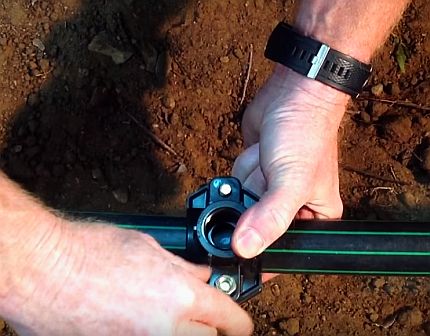
Na trubku nasadit obě části objímky, utáhnout její matice klíčem. Cílem postupu je pevné upevnění sedla.
Krok třetí – vrtání
Ve středu otvoru sedla vyznačit bod a po okrajích fitinku udělat fixem proužky pro zapamatování jeho polohy. Rozšroubovat sedlo a sundat jeho části. Vyvrtat polyethylenovou trubku na vyznačeném místě vrtákem požadovaného průměru.
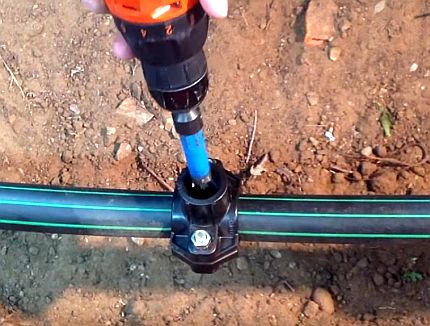
Krok čtvrtý – montáž sedla
Vyčistěte vnitřek PE trubky od třísek a odstraňte případné otřepy z okrajů vyvrtaného otvoru. Přiložte podle dříve narýsovaných značek části fitinku k trubce a silně utáhněte fixační matice.
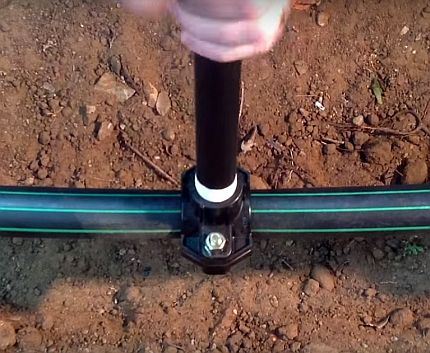
Při zašroubování trubky nebo fitinku do sedla lze navinout několik vrstev těsnicí pásky.
Část sedla s výstupním otvorem může mít na straně trubky drážku pro těsnicí gumový kroužek. Proto je v případě přítomnosti těsnění nutné jej vložit mezi trubku a fitink.
Pokud je třeba na určitém úseku potrubí ohnout trubku, doporučujeme to provést podle návodu uvedeného zde.
Závěry a užitečné video k tématu
Nabízená videa názorně předvedou všechny typy svařování HDPE trubek a také seznámí s procesem montáže kompresního fitinku a sedla.
Nátrubkové svařování polyetylenových trubek:
Proces elektrotavného svařování:
Stykové svařování HDPE trubek poloautomatickým zařízením s hydraulickým pohonem:
Montáž kompresního fitinku na trubku:
Instalace sedla na HDPE trubku:
Samostatná montáž polyetylenových vodovodů vyžaduje určité znalosti a dovednosti, ale je zcela proveditelná při dodržení výše uvedených pravidel. Při absenci speciálního vybavení lze vodovod sestavit zcela bez nářadí, pouze pomocí kompresních fitinků.
Možností montáže je mnoho, ale je třeba použít tu, která zajistí výsledek s minimem finančních nákladů.
Určujete optimální způsob svařování polyetylenu a chcete si ujasnit některé body? Neostýchejte se, pokládejte své otázky našim odborníkům – pokusíme se vám pomoci.
A možná se chcete podělit o osobní zkušenost s montáží polyetylenu v domácích podmínkách? Pište své komentáře, přidávejte jedinečné fotografie – mnoha začátečníkům budou vaše informace užitečné.
 Objímky pro uchycení trubek: přehled typů a návod k montáži
 Vyrábíme kryt pro trubky v koupelně: podrobný návod k montáži
 Montáž HDPE trubek svépomocí: návod na svařování + jak ohnout nebo narovnat takové trubky
 Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí
 Spojování měděných trubek: instrukce a porovnání různých montážních technologií
 Zástěna z plastových trubek: typy přepážek + podrobný návod na výrobu
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Samozřejmě, plastové trubky pro vodovod a vytápění – to je velmi pohodlné a skutečně je může nainstalovat každý muž s rukama. Ale proč nikdo nemluví o bezpečnostních technikách při svařování těchto trubek, o tom, že škodlivější než výpary doutnajícího plastu může být jen rtuť s olovem.
Rozhodně je třeba používat respirátory, větrat místnost. Domácí, zejména děti a zvířata (zde jde o tělesnou hmotnost) poslat na návštěvu po dobu opravy.
Plast nám usnadňuje život v mnoha oblastech – ale také nás zabíjí… Chraňte se!
Dobrý den, Elino, chápu vaše obavy, a proto bych rád trochu podrobněji rozebral hlavní body týkající se bezpečnostních technik. Především je třeba si uvědomit, že profese svářeče polyethylenových trubek je profesí se zvýšeným nebezpečím.
Ale podívejme se na body pro běžné občany:
– je třeba zajistit normální větrání v místnosti, kde se budou svařovat polyethylenové trubky;
– je třeba pracovat ve speciálním oděvu;
– je třeba používat speciální ochranné rukavice;
– je třeba používat respirátory;
– je třeba dělat přestávky v práci, aby bylo možné vyjít na čerstvý vzduch.
Pokud budou tyto body dodržovány, proces svařování polyethylenových trubek nebude spojen s poškozením organismu.