Svařovací přístroj pro polyethylenové trubky: který je nejlepší koupit a jak správně používat

Polyetylenové trubky – lehké, snadno se montují a jsou relativně levné. Aby bylo možné položit komunikace tohoto typu, je zapotřebí svářecí zařízení pro polyetylenové trubky. Správné použití zařízení a dodržování technologie prací umožňuje získat spolehlivé, téměř monolitické spojení, které vydrží po mnoho let.
Řekneme vám, jak správně vybrat zařízení pro vytváření pevných a těsných spojů. V námi předloženém článku jsou podrobně popsány zvláštnosti svařování úseků polyetylenového potrubí. Ti, kteří chtějí provádět práce samostatně, u nás najdou užitečná doporučení.
Zvláštnosti svařování konstrukcí z polyetylenu
Jednou z užitečných vlastností polyetylenových trubek – je určitá pružnost konstrukce. Svařování umožňuje zachovat tuto vlastnost v místech spojení jednotlivých úseků trasy, což zajišťuje homogenní charakteristiky po celé její délce.
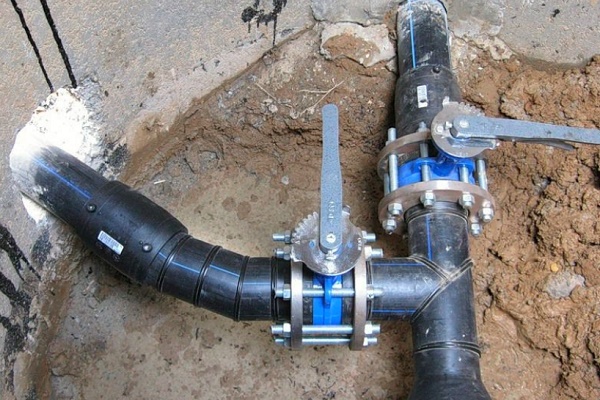
Takové trubky se svařují jak pro rýhové, tak pro bezrýhové pokládání, pokud se jako hlavní „plášť“ používá ocelová nebo sklolaminátová trubka.
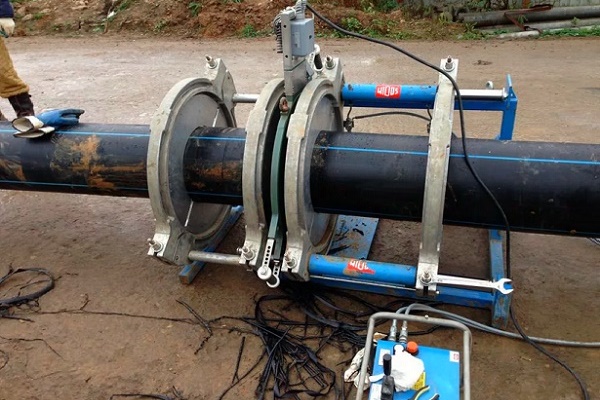
Nejčastěji se pro spojování polyethylenových konstrukcí používají dva typy svařování: tupé a elektromufové (též termorezistorové). Před výběrem vhodného zařízení byste se měli podrobně seznámit s technologií svařovacích prací, kterou je třeba dodržovat při provádění spojů.
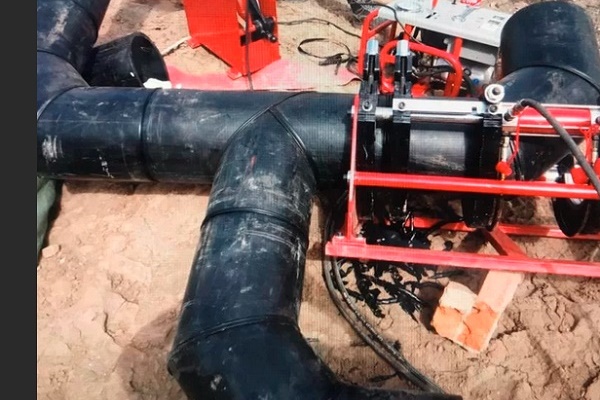
Při práci s polyethylenovými trubkami se konce konstrukcí nejprve zahřejí na teplotu tání, poté se spojí a pod tlakem stlačí. Zní to jednoduše, ale v praxi jsou k dosažení kvalitního svaru zapotřebí dobré profesionální dovednosti.
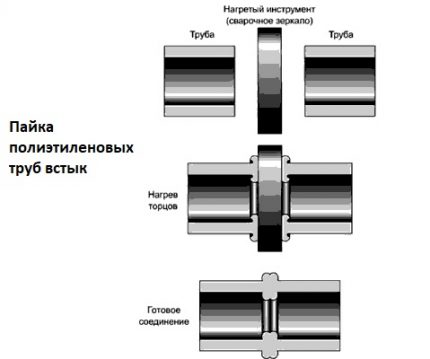
Je třeba správně určit dobu každé fáze a také pracovní tlak, který bude působit na pracovní povrch během jeho ohřevu a spojování. Práce se doporučuje provádět při teplotě okolního vzduchu v rozmezí -15 až +45 stupňů. Tato metoda není vhodná pro konstrukce s tloušťkou stěny menší než 4,5 mm.
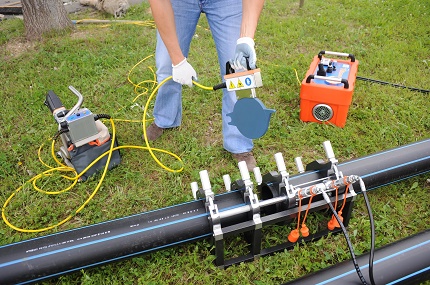
Tupé svařování může být provedeno dvěma odborníky, těžká technika přitom nebude potřeba. Doba prací a náklady na energii na jejich provedení budou v tomto případě velmi mírné.
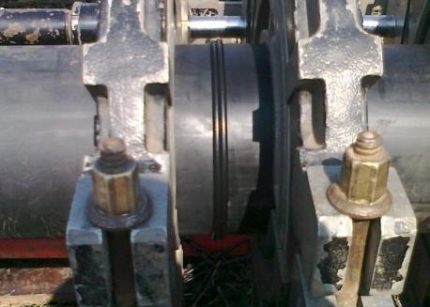
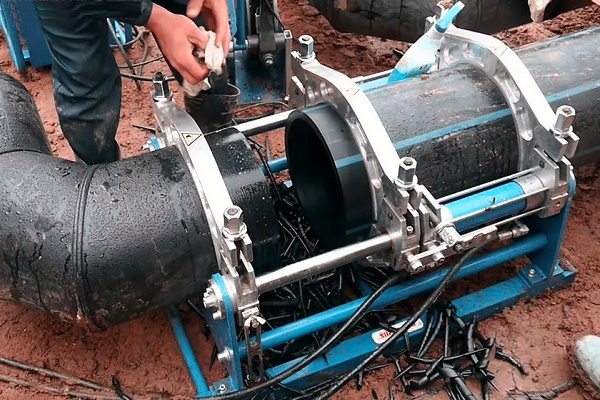
Podrobněji schéma operací při tupém svařování vypadá následovně:
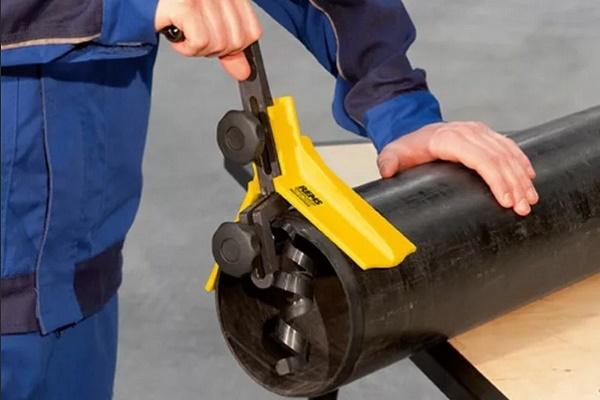
- Konce vedení v místech jejich spojení je třeba oříznout, aby se očistily od nečistot a odstranily nerovnosti.
- Poté se konce trubek zahřejí pomocí svařovacího zařízení, aby se vytvořil primární výronek.
- Ohřev pokračuje ještě nějakou dobu, aby se dosáhlo teploty tání polyethylenu.
- Nyní se svařovací zařízení odstraní a horké konce trubek se opatrně spojí, čímž se vytvoří finální výronek.
- Zbývá počkat na vychladnutí konstrukce a zkontrolovat kvalitu svaru.
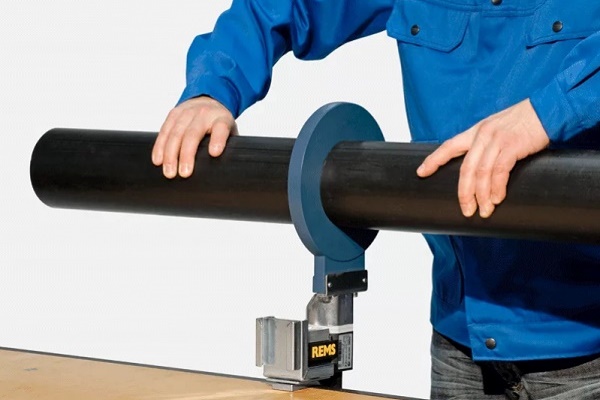
Pro oříznutí čel se používá speciální nástroj – elektrické čelovací zařízení. Tento přístroj umožňuje provést řez přesně kolmo k ose konstrukce.
Ořezávání se provádí po mikrovrstvách, dokud není v místě řezu dosaženo souvislého pásu polyethylenu. Teplota a doba působení ohřívače na čela trubek se určuje s ohledem na značku materiálu.
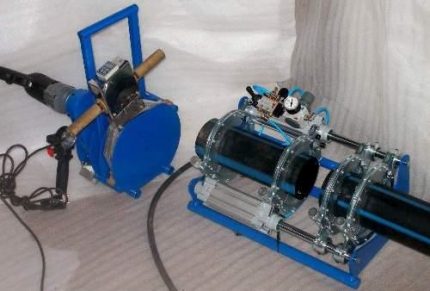
Je velmi důležité, aby poměr těchto ukazatelů a tlak na pracovní plochu byly dodrženy s maximální přesností. To je rozhodující moment pro dosažení kvalitního svarového spoje.
Po skončení fáze ohřevu je nutné velmi rychle a přitom šetrně odsunout ohřívač zařízení stranou, aby nedošlo k porušení celistvosti pracovních ploch a aby se předešlo náhodnému znečištění.
Při spojování čel trubek z PND ohřátých na potřebnou úroveň je nutné zajistit stejný tlak jako při ohřevu ploch. Chlazení svarového spoje musí být provedeno také velmi pečlivě. Spojené trubky nelze vyjmout, dokud nedojde k usazení ohřátého polyethylenu.
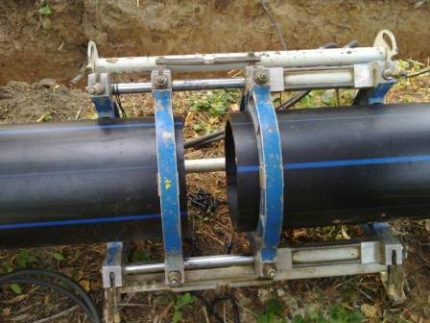
Pokud jsou všechny operace provedeny správně, na spoji prvků vznikne úhledný, symetrický nákružek. Pokud svar vypadá nerovný nebo nedbalý, znamená to, že během svařování došlo k vážným chybám. Pevnost takového spoje bude velmi pochybná.
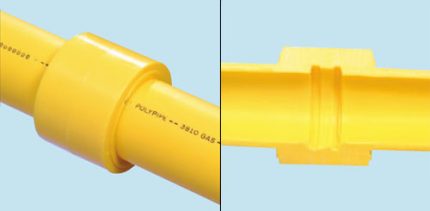
Pokud je nutné spojit trubky s tenkými stěnami (méně než 4 mm), doporučuje se dát přednost elektrospojkovému svařování, kterému se také říká termorezistorové. Tato varianta také umožňuje vytvořit kvalitní spoj, přičemž proces provádění prací je dokonce jednodušší než při použití tupé metody.
Pro provedení tohoto typu svařování je třeba provést následující kroky:
- Očistěte od nečistot povrch konců a tu část trubky, která bude pod spojkou, s dostatečnou rezervou.
- Odmastěte pracovní plochy.
- Odstraňte oxidovou vrstvu.
- Nasaďte spojku na pracovní plochy.
- Vycentrujte konstrukci.
- Proveďte zahřátí a svaření spoje.
- Počkejte na úplné ochlazení místa svaru.
Veškeré přípravné práce je třeba provádět s velkou pečlivostí, protože i přítomnost sebemenších nečistot může výrazně zhoršit kvalitu spoje. Pokud se po odstranění oxidové vrstvy na povrch náhodně dostanou cizí látky, je třeba čištění opakovat.
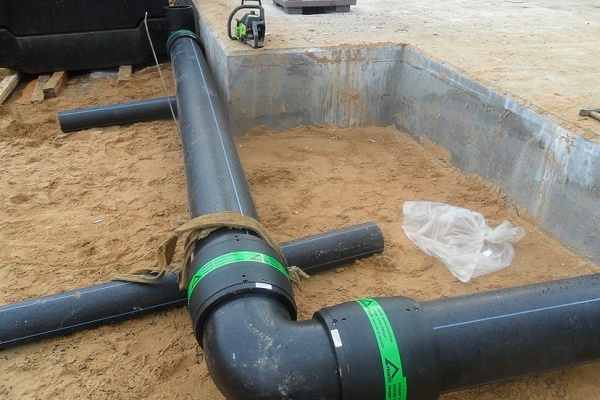
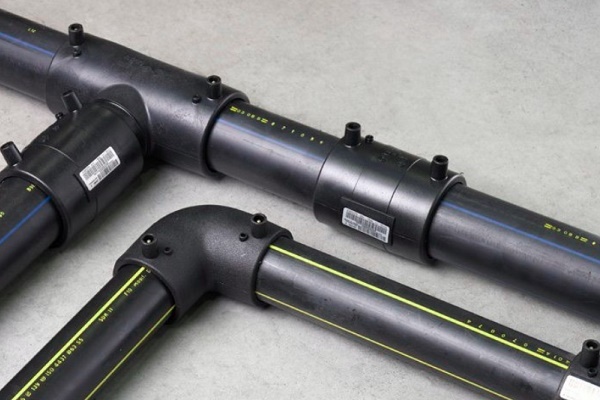
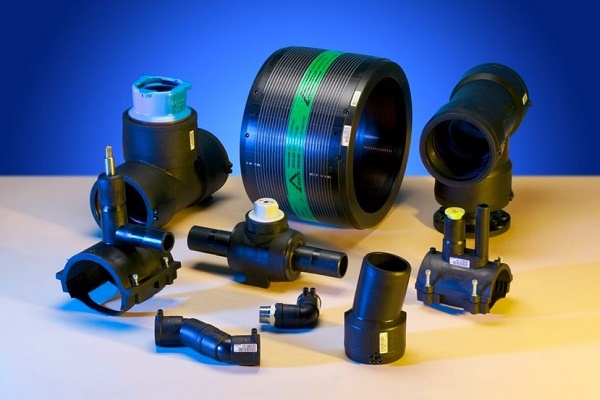
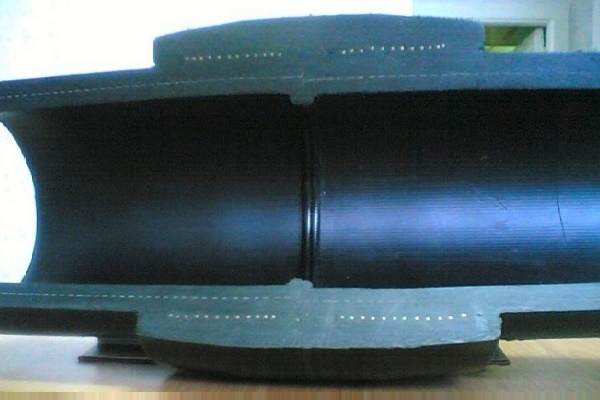
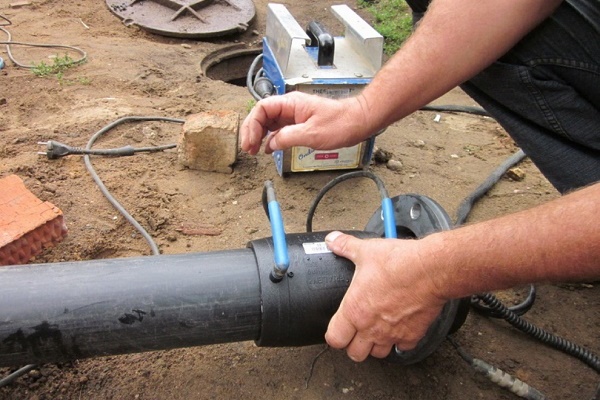
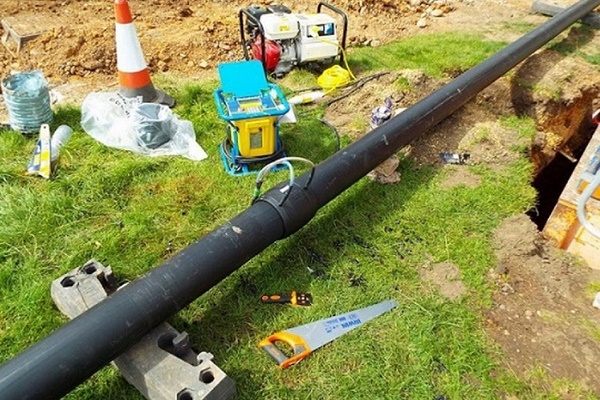
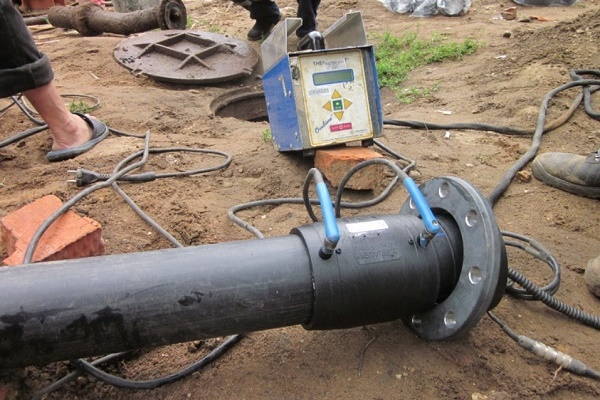
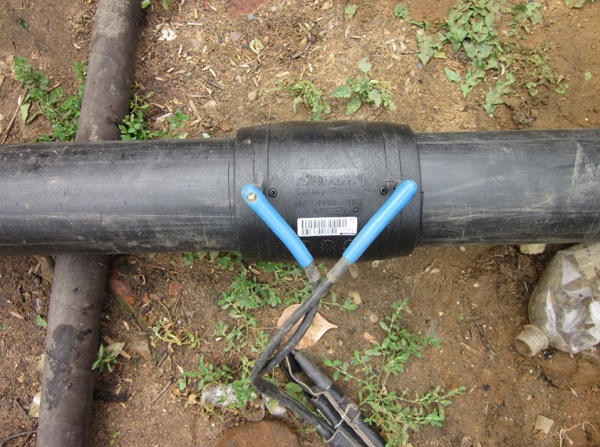
K procesu ochlazování jsou kladeny stejné požadavky jako při použití tupé metody. Jakákoli změna polohy trubky v tomto období může být pro svarový spoj fatální. Elektrospojkové svařování se provádí pomocí tvarovek, do kterých jsou při výrobě vloženy kovové topné spirály.
Chcete-li zahájit proces, je třeba nainstalovat tvarovku do místa spoje a připojit ji ke svařovacímu zařízení, které provede zahřátí. Během svařování se materiál tvarovky roztahuje, čímž zajišťuje potřebný tlak a dostatečné utěsnění. Po dokončení prací se odpojí elektrické napájení a tvarovka zůstává v místě spoje.
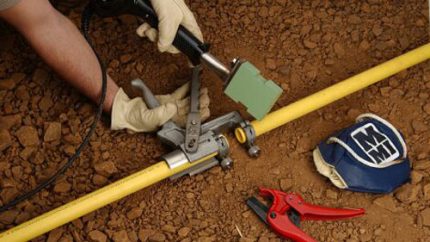
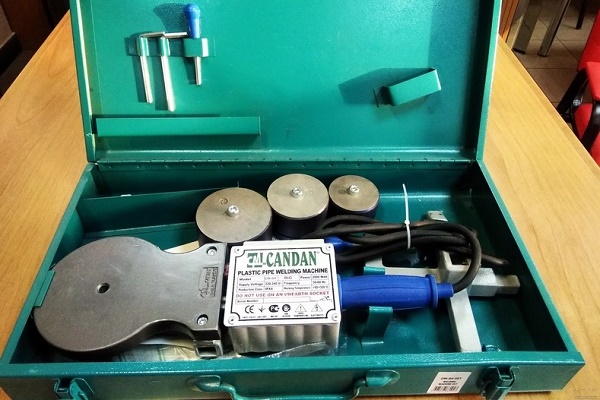
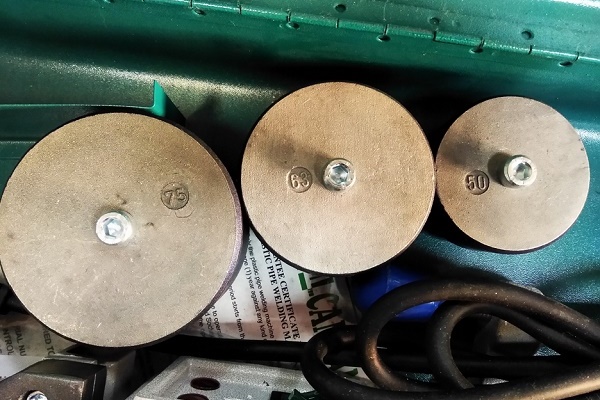
Další zajímavý způsob svařování polyethylenových trubek – hrdlové svařování. Je to nejméně populární varianta, kterou lze na rozdíl od výše popsaných technologií použít pouze pro pokládku vnitřních komunikací. Je to také poměrně jednoduchý způsob, technicky velmi podobný procesu pájení polypropylenových trubek.
Hrdlové svařování lze doporučit v prostorách, kde je schéma pokládky potrubí složité, plné sklonů a zatáček. Pro provádění operací tohoto typu se používá prakticky stejná páječka jako u polypropylenových konstrukcí a nastavení zařízení se také příliš neliší.
Čím svařovat polyethylen?
Na základě informací o vlastnostech svařování polyethylenových konstrukcí lze určit hlavní body, které je třeba vzít v úvahu při výběru vhodného zařízení:
- vlastnosti trubky: značka polyethylenu, průměr, tloušťka stěny atd.;
- vlastnosti konfigurace potrubí;
- místo pokládky trubek (uvnitř nebo venku);
- přijatelný stupeň automatizace procesu;
- vhodná technologie svařování atd.
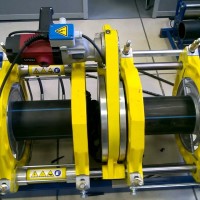
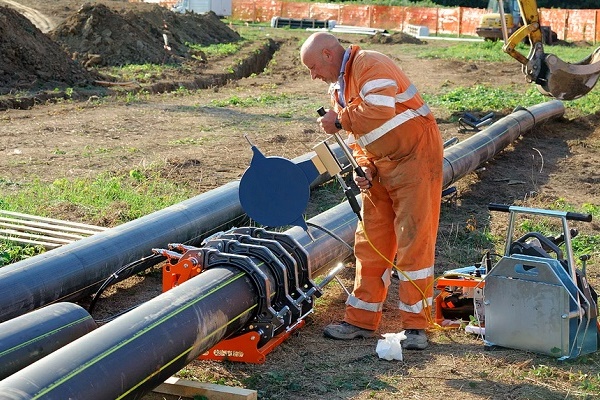
Pro svařování polyethylenových trubek na tupo se používá speciální zařízení.
Mistři mají k dispozici zařízení, pomocí kterých lze provádět svařování v ručním, automatickém a poloautomatickém režimu. Nejsnáze se osvojí práce s ručním přístrojem, ten je však určen pouze pro trubky malého průměru.
Parametry bude nutné určovat podle tabulek. Přesnost svařování na ručním zařízení není vždy dostatečně vysoká, aby bylo možné s takovými agregáty úspěšně pracovat, je nutná určitá zkušenost. Poloautomatické přístroje jsou mnohem pohodlnější, jsou vybaveny hydraulikou: stanicí a centrováním, což značně zjednodušuje manipulaci.
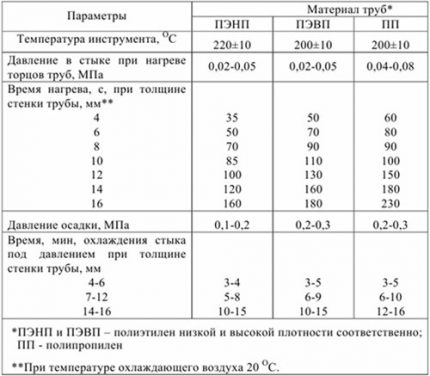
Tato zařízení se používají ke spojování trubek většího průměru než při práci s ručním zařízením. Přestože je pohyb prvků přístroje automatizován pomocí hydraulických zařízení, parametry svařování bude stále nutné nastavovat podle tabulek.
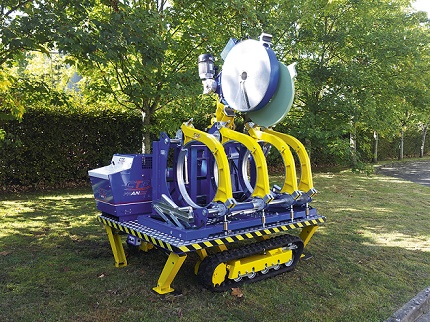
Zde proces zcela řídí procesor počítače. Vy potřebujete pouze zadat nezbytné parametry, např. materiál, ze kterého je trubka vyrobena, průměr konstrukce, SDR atd.
Při používání tabulek se operuje s pojmy jako:
- tloušťka stěny trubky;
- pracovní teplota ohřívače;
- průměr konstrukce;
- doba ohřevu čel;
- rozměry svarové housenky;
- tlak při svařování a dohřevu;
- doba ohřevu a přestavování;
- doba vytváření tlaku ve fázi usazování konstrukce;
- doba chladnutí.
Teplota ohřívače závisí především na vlastnostech materiálu, ze kterého jsou trubky vyrobeny. Pro určení tohoto parametru se používají nejen tabulky, ale také grafy.
Vysokou kvalitou se vyznačuje svařovací zařízení pro svařování na tupo švýcarského výrobce „Georg Fischer“. Sortiment je velmi rozmanitý, vyznačuje se evropskou kvalitou a oprávněně vysokou cenou. Relativně levné jsou modely řad KL Line a Weld Line.
Umožňují svařovat konstrukce o průměru 630 mm nebo menší, vyznačují se zjednodušenou konstrukcí, která zajišťuje zvýšenou spolehlivost agregátu. Jsou vhodné pro montáž vodovodních a kanalizačních trubek, včetně tlakových.
Svařovací přístroje řady GF Line od stejného výrobce mají složitější konstrukci a jsou dražší. Jedná se o automatická zařízení pracující podle technologie SUVI. Tyto agregáty se často používají při pokládce plynovodů a jsou vhodné pro práci s trubkami o průměru 160–1200 mm.
Pro elektromufové svařování lze také použít přístroje, které v různé míře automatizují proces. Kvalita svaru závisí nejen na typu přístroje, ale také na kvalitě jeho provedení a provozních podmínkách.
Profesionální svářeči potrubí preferují používat pro práci agregáty. Jsou vybaveny skenerem, který skenuje čárový kód poskytnutý výrobcem trubky.
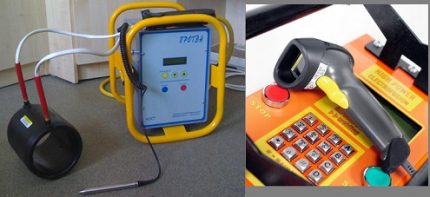
Je v něm zakódován celý blok informací o vlastnostech tohoto materiálu. Po naskenování budou nastavena všechna potřebná nastavení. Pokud jsou trubky vyčištěny a připraveny, lze okamžitě začít s pájením. Dobré přístroje pro elektromufové svařování nejen kontrolují každou fázi svařovacích prací, ale také vydávají varování v případě chyby.
Při výběru typu přístroje je třeba zohlednit následující zvláštnost svařovacího zařízení. Termorezistorové přístroje jsou vhodné pro práci s trubkami prakticky libovolného průměru, protože ohřev probíhá přes spojku odpovídajících rozměrů. Zatímco přístroje pro svařování na tupo je třeba vybírat podle konkrétního průměru konstrukce.
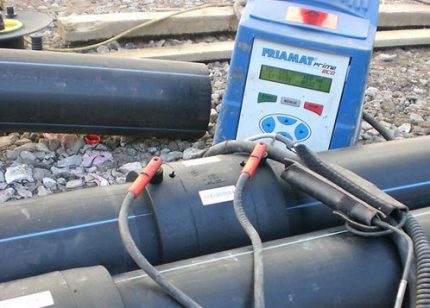
Termorezistorové svařovací přístroje se navíc vyznačují velmi mírnou cenou ve srovnání s analogy pro tupé svařování. Je však třeba mít na paměti, že při jejich použití je třeba platit zvlášť za elektrotvarovky. U trubek malých průměrů nejsou tvarovky příliš drahé, ale při práci s velkými konstrukcemi může být cenový rozdíl znatelný.
Jde o to, že polyetylenové trubky malých průměrů (110 mm a méně) se dodávají v rolích. Tímto způsobem lze získat celistvé a flexibilní potrubí o délce až 200 metrů.
Pro montáž takové konstrukce bude potřeba minimální množství spojek. Ale pokud jde o trubky o průměru větším než 110 mm, jsou zákazníkovi k dispozici nikoli role, ale kusy o délce pouhých 12 mm nebo méně.
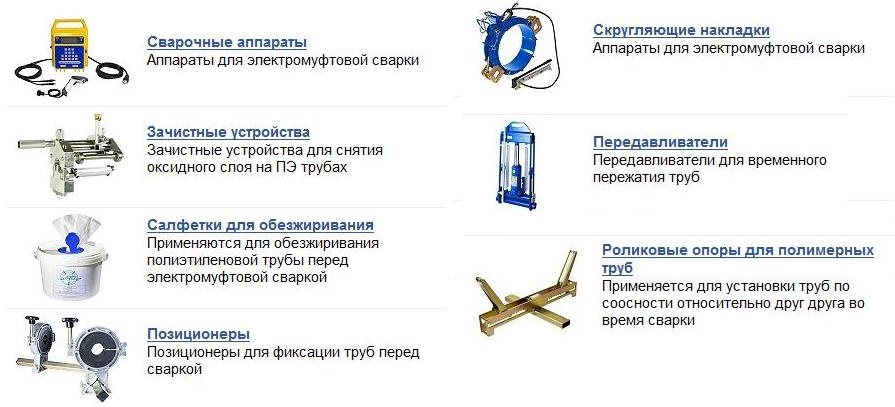
Je zřejmé, že pro montáž takového potrubí bude potřeba značné množství elektrotvarovek, aby se spojilo mnoho 12metrových úseků. Zařízení pro elektrotvarovkové svařování se vyznačuje kompaktními rozměry.
Pokud je nutné provádět práce ve stísněných podmínkách, může být tato varianta jedinou možnou. Minimální průměr konstrukcí při použití elektrotvarovkového svařování může být také prakticky jakýkoliv, počínaje 20 mm.
Pozornost je třeba věnovat také možnosti opravy potrubí, pokud taková potřeba nastane. Důležitost mají i geologické vlastnosti pozemku, na kterém se provádí pokládka kanalizačního potrubí nebo vodovodní linie. Například v seismických oblastech je tupé svařování nepřijatelné, povinně se musí použít termorezistorová metoda.
Při výběru svařovacího zařízení je třeba věnovat bedlivou pozornost také otázkám, jako je existence záručních závazků, přístup k servisní údržbě, možnost provádění pravidelné atestace přístroje apod. Spolehlivý prodejce by měl mít povolovací dokumentaci k technice, která je obvykle vyrobena v zahraničí.
Závěry a užitečné video k tématu
Srovnání a užitečné rady pro výběr svařovacích přístrojů:
V tomto videu je demonstrován postupný proces stavby svařovacího zařízení pro PP trubky vlastníma rukama:
Vybrat vhodný svařovací přístroj pro polyetylenové trubky není tak složité. Lepší je dát přednost výrobkům známých výrobců v přijatelné cenové kategorii. Při přesném dodržení technologie svařování lze získat spolehlivý spoj.
Vyprávějte o tom, jak jste vybírali svářečku pro montáž polymerového potrubí u vás doma nebo na chalupě. Podělte se o argumenty, které rozhodly o vaší volbě. Zanechávejte prosím komentáře v bloku níže, vkládejte fotografie k tématu článku, pokládejte dotazy.
 Jak se provádí svarování na tupo polyethylenových trubek: instruktáž k provádění prací
 Teplota pájení polypropylenových trubek: hlavní kroky samostatného svařování + tabulka hodnot
 Plynový hořák pro pájení měděných trubek: hlavní typy hořáků + rady potenciálním kupujícím
 Elektrické svařování pro začátečníky: nuance svařovacích prací a rozbor hlavních chyb
 Jak svařovat vertikální a horizontální švy elektrickým svařováním: podrobné pokyny
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Můžete něco říct o svářečce pro PE trubky “Protva”? Nabídli ji za podezřele malé peníze. Váhám, zda ji vzít.