Jak se provádí svarování na tupo polyethylenových trubek: instruktáž k provádění prací

Polyethylenové trubky o průměru 2–120 cm se často používají pro pokládku vodovodů, plynovodů a zařízení dešťové kanalizace. Jsou trvanlivé, odolné vůči korozi, mají malou hmotnost a snadno se montují. Pro spojování výrobků se používá svařování. Může být různých typů. Nejoblíbenější je svařování polyethylenových trubek na tupo. Zajišťuje vznik těsného a esteticky působivého spoje.
Obvykle se na pokládku potrubí najímají odborníci. Ale uznáte, že služby profesionála nejsou levné? Navíc ne všichni mistři jsou svědomití a zodpovědně přistupují k provedení zakázky. Pokud máte určité znalosti a dovednosti, můžete práci provést sami. Ušetříte tím peníze a zaručíte kvalitní výsledek.
Řekneme vám o technologii provádění svařování polyethylenových trubek metodou na tupo, uvedeme podrobný algoritmus činností, poskytneme odkazy na normativní dokumenty a rady, kterými byste se měli při provádění takové práce řídit.
Obsah článku:
Jak provést svařování na tupo?
Svařování na tupo je dnes populární. Tato metoda se používá nejen v průmyslu, ale i v domácnosti. Používá se ke spojování homogenních polotovarů. Svařování na tupo má řadu výhod ve srovnání s jinými technologiemi.
K jejímu provedení nejsou potřeba spojky ani jiné prvky. To umožňuje ušetřit peníze na nákupu dalších materiálů. Použitá technologie zajišťuje zachování ukazatelů pružnosti a pevnosti. S její pomocí lze spojit úseky výrobků různé délky. Přitom pevnost v místě svaru nebude nižší než na ostatních celistvých úsecích.
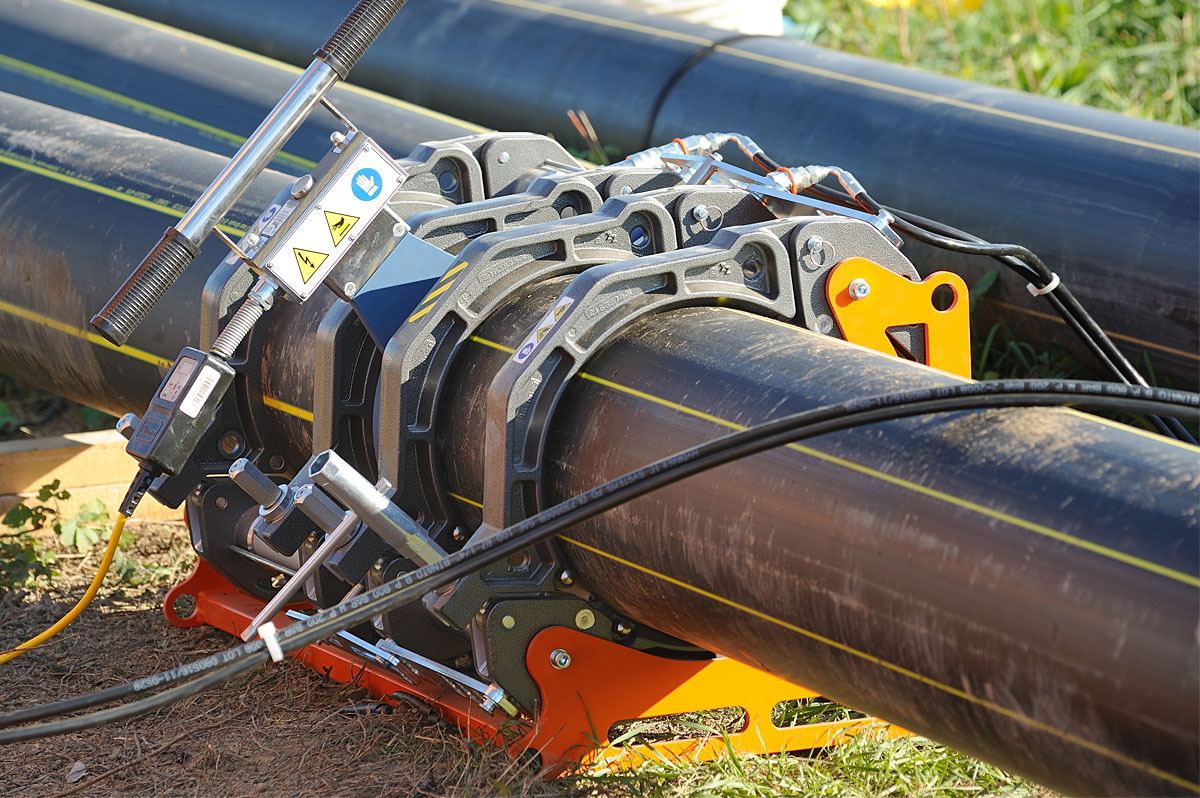
Svařování na tupo může být prováděno metodou natavení a odporovou metodou. Každá z variant má své zvláštnosti, výhody a nevýhody.
Svařování metodou natavení
Podstatou svařování touto metodou je, že se spoje trubky natavují působením zahřátého nástroje až do viskózního toku. Poté se čela spojí pod tlakem a nechají se zcela vychladnout. Výsledkem je těsný svar.
Aby byl spoj kvalitní, je nutné po zahřátí pevně přitlačit úseky výrobku. Použití moderního zařízení umožňuje částečně automatizovat a zjednodušit tuto práci. S jeho pomocí se operace spojování trub metodou natavování provádí v co nejkratším čase.
Svařování odporovou metodou
Podstatou stykového odporového svařování je, že se okraje trub přitlačují k elektrodám, které jsou vybaveny speciálními čelistmi. To zajišťuje vysoce kvalitní elektrický kontakt. Je vyloučeno prokluzování materiálu mezi elektrodami.
Poté se obě trubky pevně přitlačí k sobě a zafixují. Dále se přivede svařovací proud. Kontaktní části materiálu se roztaví a pod tlakem se spojí v jeden výrobek. Výsledná konstrukce má nízkou odolnost proti oxidaci během provozu. To výrazně omezuje její oblast použití.
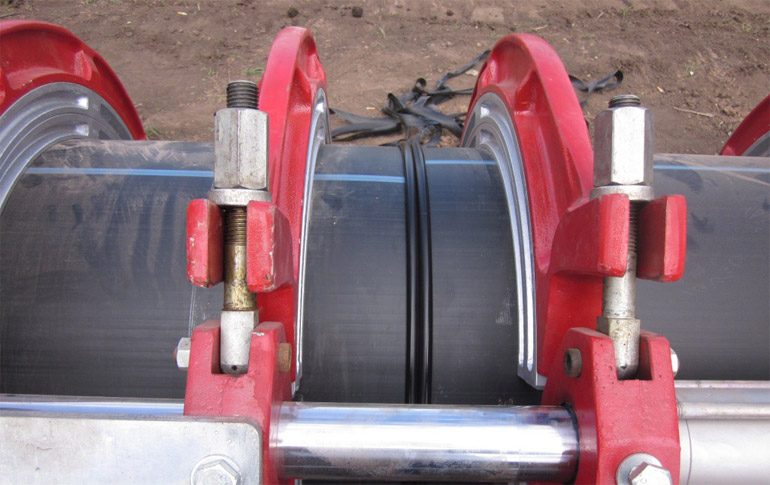
Odporové svařování je vhodné pouze pro trubky s malým průřezem. Proto se ve velkovýrobě, pro pokládání velkých potrubí, používá jen zřídka.
Co vybrat pro polyethylenové trubky?
Často se pro pokládku potrubí používá polyethylenový materiál. To je dáno jeho nízkou cenou a vynikajícími provozními vlastnostmi.
Je třeba mít na paměti, že polyethylen je dielektrikum. Proto na rozdíl od kovu nevede elektrický proud. Pro spojování výrobků z něj se doporučuje použít metodu natavování. Stykovým odporovým svařováním na polyethylenu nelze vytvořit svar. Je nutné použít zařízení, které ohřívá řezy obou dílů.
Svařování polyethylenových trub metodou natavování má řadu zvláštností. Za prvé, díly se přibližují k sobě nízkou rychlostí. Za druhé, napětí zůstává po celý proces nezměněné. Za třetí, všechny mikronerovnosti zmizí díky rovnoměrnému přísunu spojovaných prvků. Za čtvrté, pro zajištění maximální kontaktní plochy dochází k natavení povrchu obrobku.
Je možné provést svařování samostatně?
Pokládka polyethylenového potrubí stykovým svařováním má své zvláštnosti a odlišnosti od jiných metod spojování dvou výrobků.
K jeho provedení jsou potřeba určité znalosti a zkušenosti. V opačném případě bude konstrukce nekvalitní a krátkodobá.
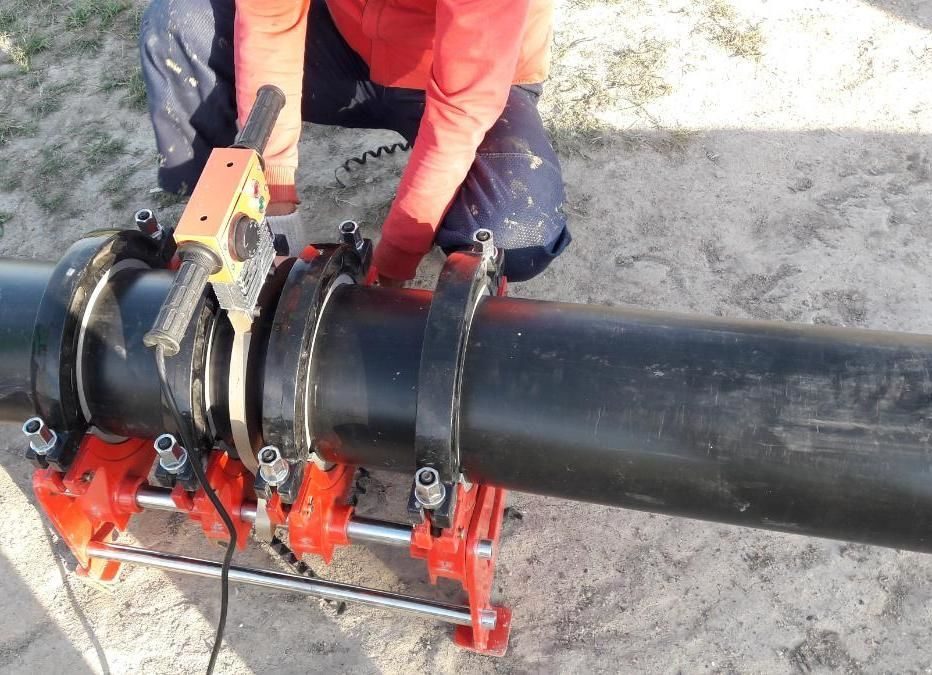
Metoda svařování na tupo není jednoduchá na provedení. Ne každému se podaří provést spojení trubek kvalitně napoprvé. Pokud nemáte znalosti a dovednosti v oblasti svařování, je lepší se pro pokládku potrubí obrátit na profesionálního mistra. Za práci mu však budete muset zaplatit nemalou částku.
Pokud jste dříve prováděli svařování jinými metodami, například elektromufovým, pak pravděpodobně zvládnete i technologii svařování na tupo. Proto má smysl pokusit se provést spojení polyetylenových trubek samostatně. Je však třeba mít na paměti, že technologie svařování na tupo je složitější než v případě spojování polyetylenových trubek elektromufou.
Aby byla práce provedena kvalitně vlastníma rukama, je nutné mít speciální vybavení. Lze si ho půjčit. To bude mnohem levnější než koupit nový nebo použitý přístroj. Je důležité znát podrobný návod na svařování na tupo natavením a přesně se jím řídit.
Instrukce pro svařování na tupo
Svařování na tupo technologií natavení se používá pro spojování polyetylenových výrobků, zejména trubek. Pomocí něj se také provádí montáž fitinků a dalších dílů.
Pro obtížně přístupné, složité úseky se tato metoda nepoužívá. V takových případech je vhodnější elektromufové svařování.
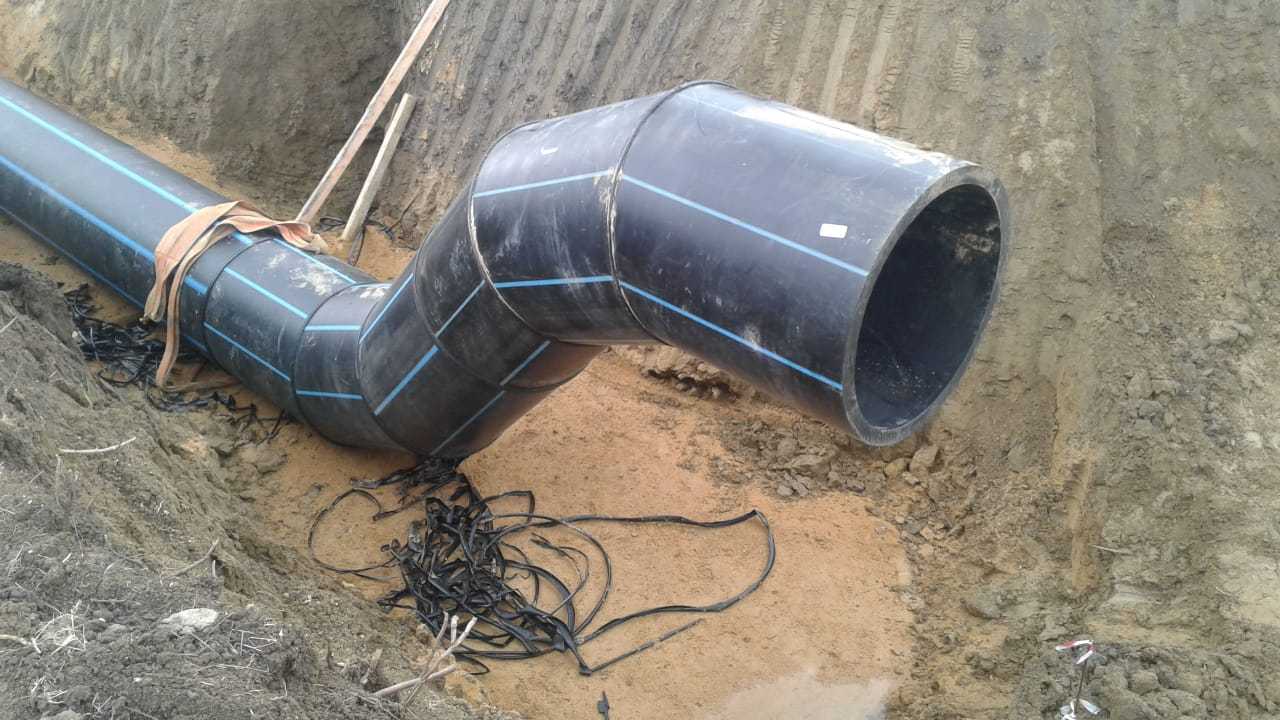
Aby svařování na tupo proběhlo úspěšně a šev byl úhledný a pevný, je nutné dodržovat určitý postup.
Následuje podrobný návod:
- Připravte svářečské vybavení.
- Zajistěte potřebné podmínky.
- Připravte trubky.
- Proveďte svářečské práce.
- Počkejte na ochlazení materiálu a zafixování výsledku.
Každá z těchto fází má své zvláštnosti a pravidla provádění. O nich si povíme níže podrobněji.
Příprava svářečského zařízení
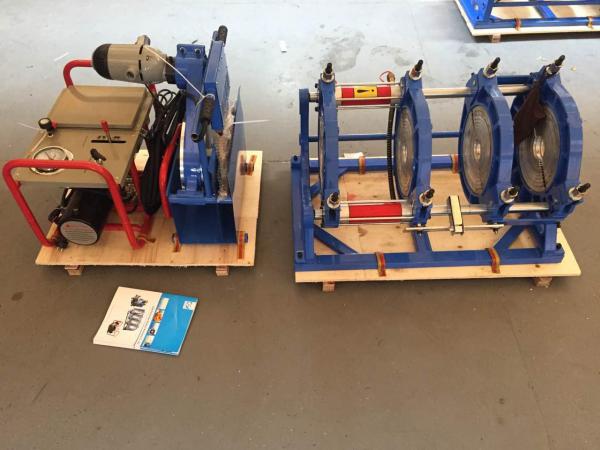
Pro svařování dvou úseků polyetylenových trubek metodou na tupo je nutné speciální vybavení. To centruje, zarovnává čela, taví a spojuje okraje výrobků pod potřebným tlakem.
Moderní trh nabízí široký výběr takových přístrojů. Existují zařízení s mechanickým, hydraulickým pohonem a ta, která jsou vybavena programovým řízením. Poslední jmenovaná jsou pohodlnější k použití.
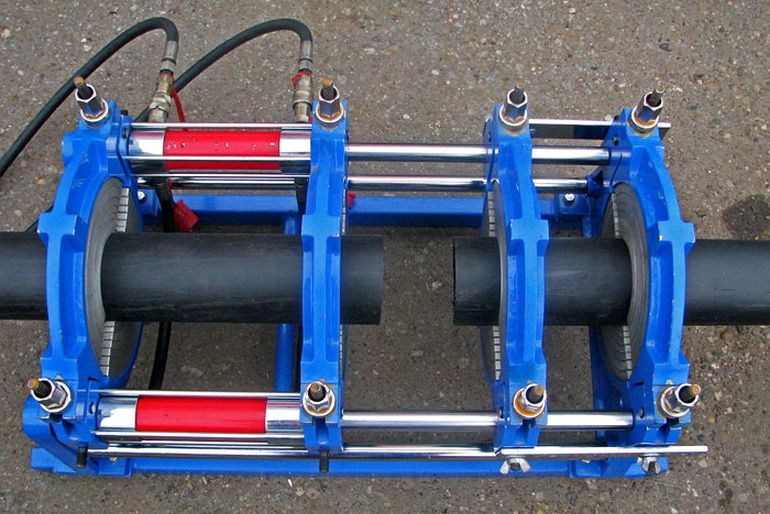
Přístroje pro svařování na tupo mají standardní konstrukci. Povinně zahrnují tyto součásti: centrátor, zarovnávač čel, topný element, redukční vložky, pohon.
Centratur je určen k fixaci obrobků ve správné poloze a upevnění spojovaných konců polyetylénových trubek. Je vybaven dvěma pohyblivými a dvěma pevnými svorkami.
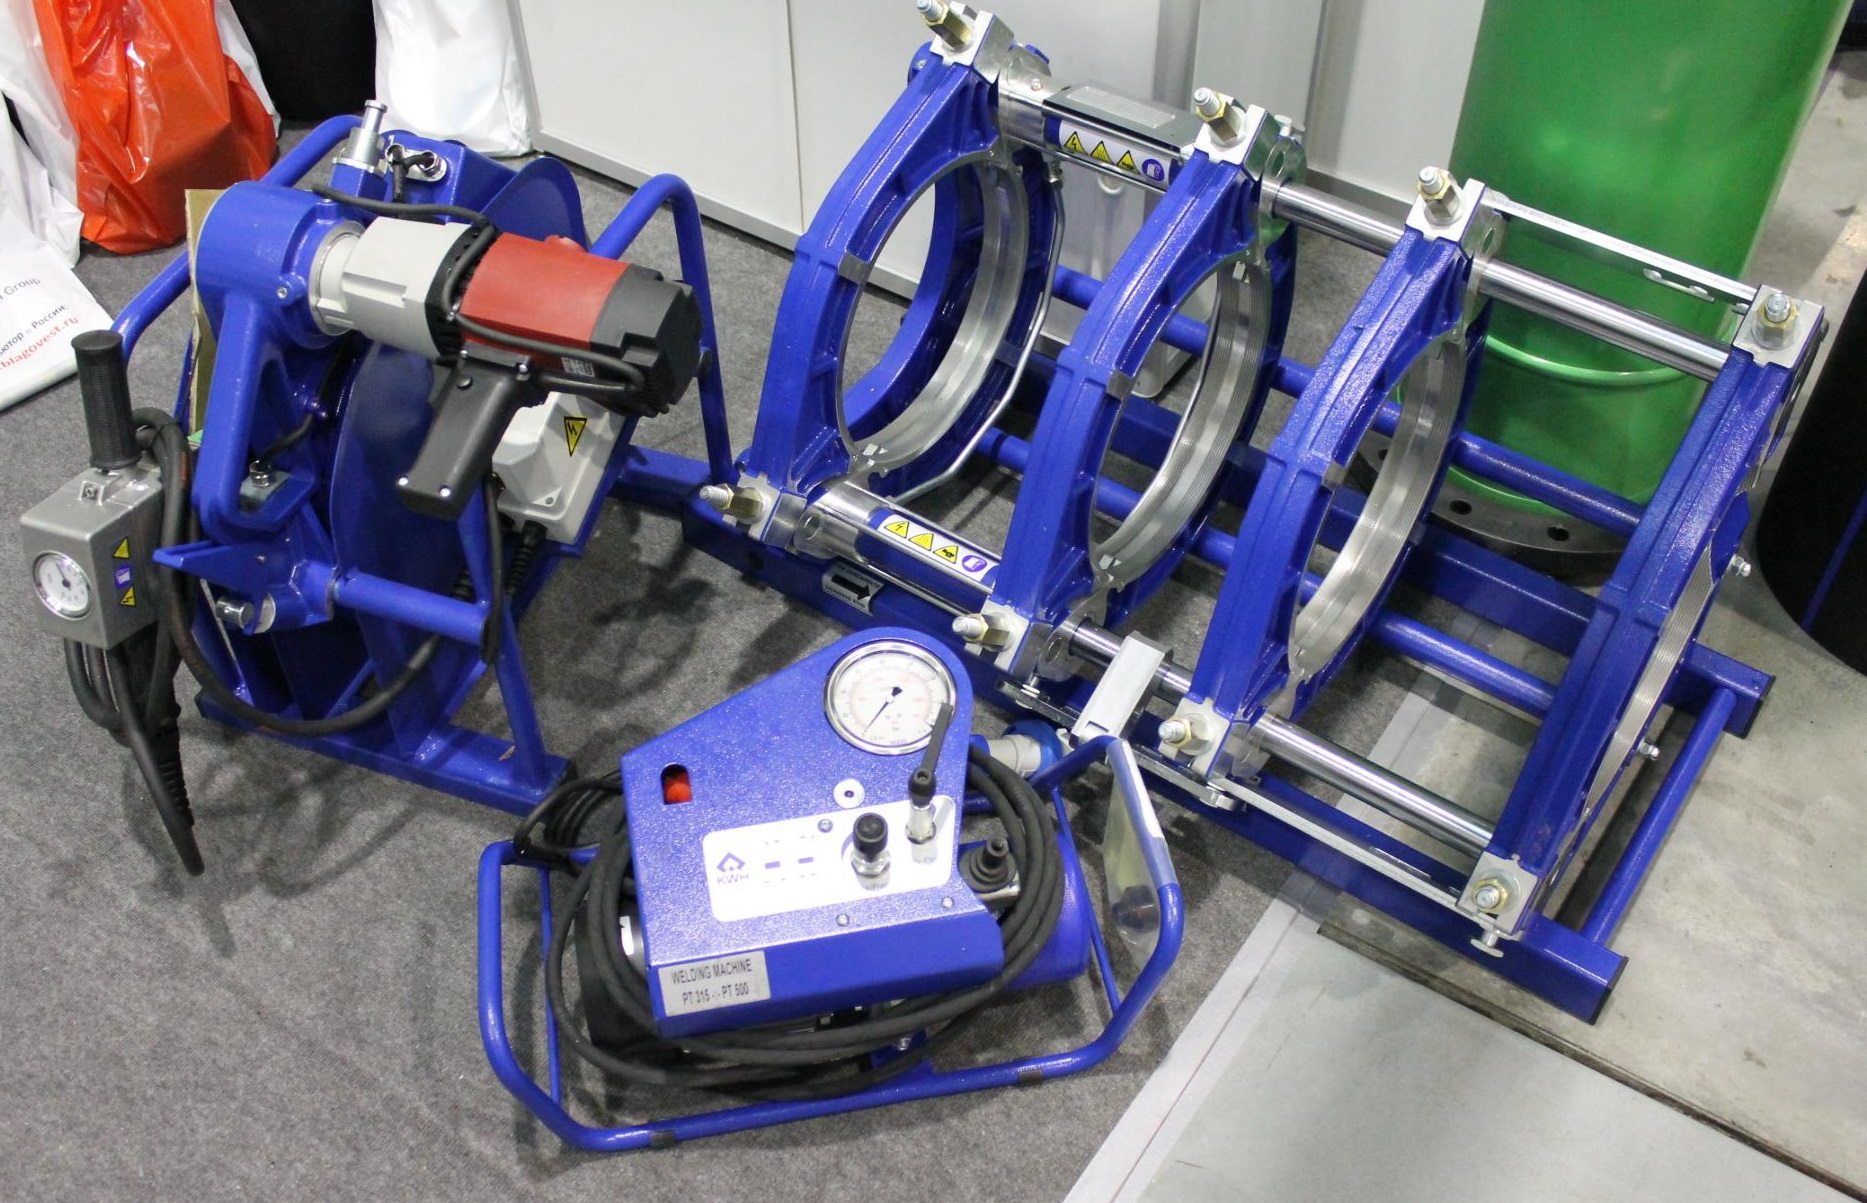
Frézka umožňuje upravit řez tak, aby konce obou dílů zcela přiléhaly. Podle pravidel je povolena mezera nejvýše 0,05 cm pro střední a malé průměry trubek.
U výrobků velkých rozměrů se tato hodnota zvyšuje na 0,07 cm. Pokud je po prvním opracování při spojování mezera větší než stanovená norma, použije se znovu frézka.
Topné těleso má tvar desky potažené teflonem. Kopíruje tvar trubky. Pohon přibližuje a spojuje zahřáté a roztavené spoje obou výrobků. Redukční vložky zabraňují deformaci výrobku.
U automatizovaného zařízení je řídicí jednotka vybavená tlačítky. Tyto přístroje zajišťují jednoduchost a přesnost svařovacího procesu. Tím se vylučuje možnost chyby.
Stačí pouze správně umístit dvě trubky, které je třeba spojit, a stisknout příslušné tlačítko. Moderní zařízení se vyznačují vysokou výkonností, ale jsou drahá.
Vytvoření nezbytných podmínek
Technologie svařování na tupo metodou natavení je při použití jednoduchá. Lze ji však použít zdaleka ne ve všech případech. Je důležité splnění řady podmínek.
Svařování na tupo je možné pouze u trubek, které jsou vyrobeny ze stejného druhu polyetylénu a mají stejný průměr. Tloušťka stěny výrobku nesmí být menší než 0,5 cm. Práci lze provádět pouze v určitém teplotním rozmezí: od -15 do +45 stupňů.
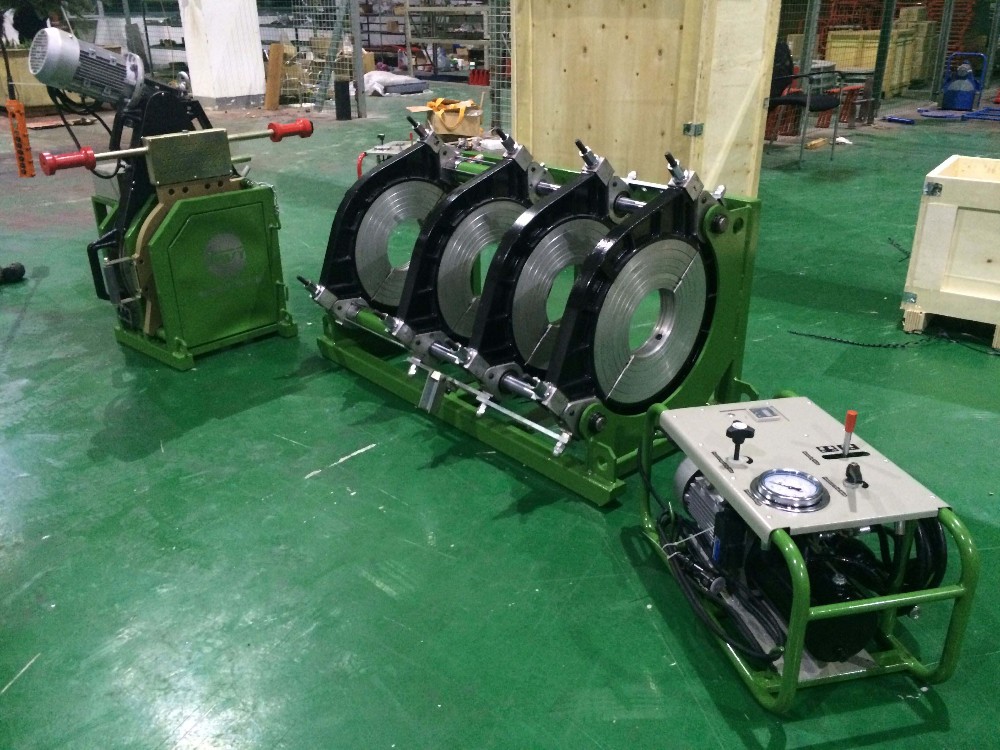
Metoda svařování na tupo se realizuje pouze tehdy, pokud je možné spolehlivě zafixovat a přitisknout k sobě konce spojovaných trubek. Při použití speciálního přístroje s tím nejsou problémy.
Příprava polyethylenových trubek
Aby se dosáhlo kvalitního, těsného a estetického spoje při spojování polyetylénových trubek svařováním na tupo, je třeba nejprve připravit výrobky. Je třeba zkontrolovat ovalitu polyetylénových potrubí. Doporučuje se porovnat tloušťku stěn. Měla by být stejná.
Také je třeba výrobky mechanicky připravit. K tomu se používá ořezávání, frézování. To umožní spojit trubky v požadované poloze.
Doporučuje se používat elektrické zařízení pro srážení hran. Umožní oříznout trubku pod požadovaným úhlem. Je důležité, aby okraje dílů byly rovné a zcela na sebe dosedaly.
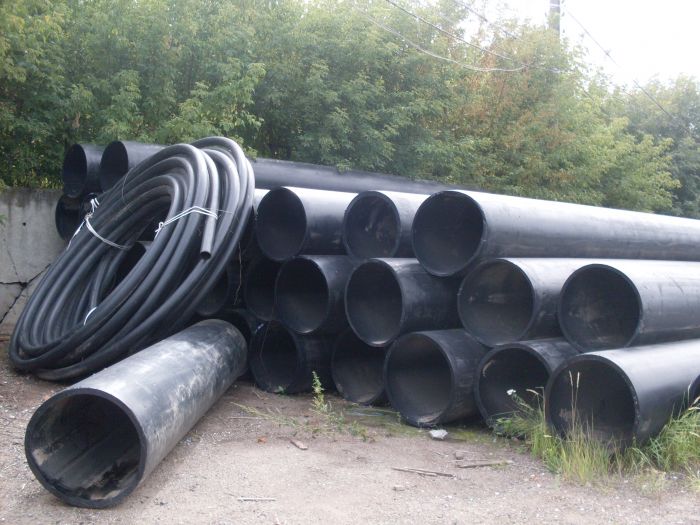
Z povrchu dílů je nutné odstranit nečistoty – prach, špínu apod. a vlhkost. K tomu mohou být zapotřebí dva měkké suché hadříky a speciální čisticí prostředek.
Provedení svařování na tupo
Tupý svar natavením a následným spojením dvou dílů svépomocí je lepší provádět v automatickém režimu. To zajistí dosažení požadovaného výsledku.
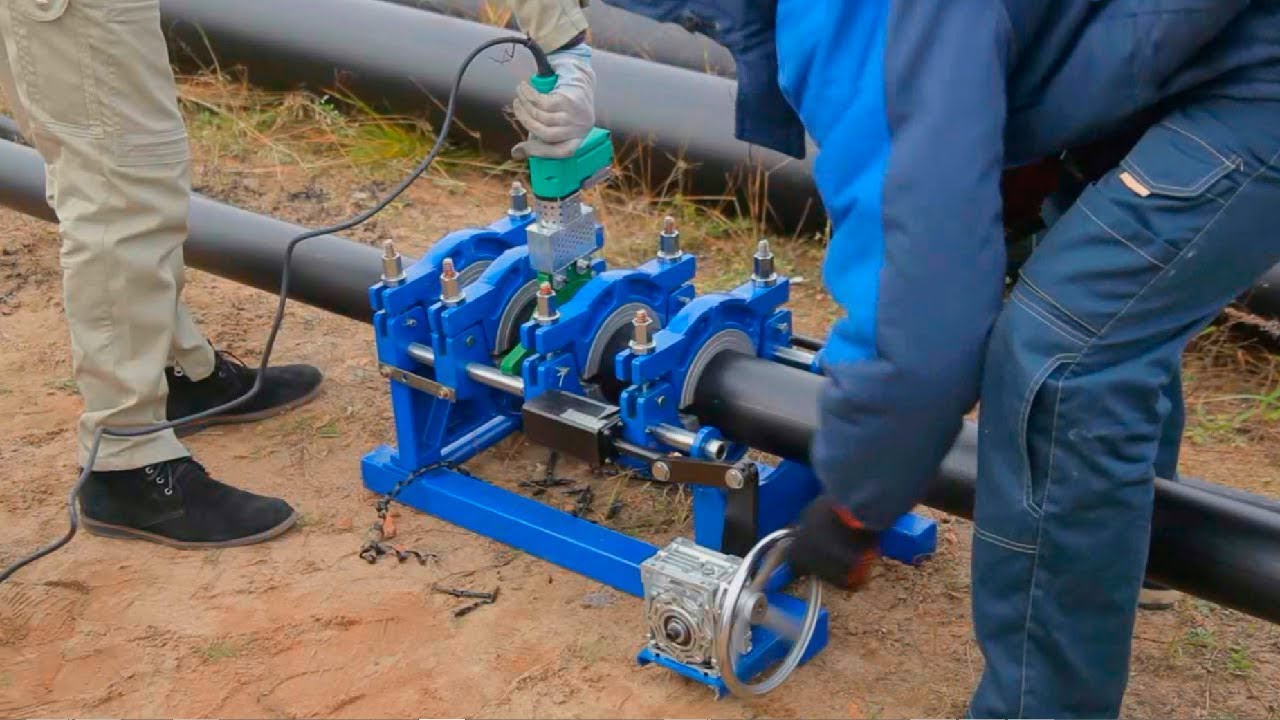
Bez ohledu na to, zda se používá automatické nebo mechanické zařízení pro tupé svařování, je postup stejný.
Proces se provádí v následujícím pořadí:
- umístit dvě trubky, které je třeba spojit svařováním, do centrovacího přípravku a upevnit je. Mezi výrobky by měla být vzdálenost asi čtyři centimetry;
- sejmout zkosení a provést očištění výrobků;
- současně zahřát konce potrubí svařovacím zrcadlem. Polyethylenový materiál se obvykle nataví o 2 mm. To probíhá poměrně rychle;
- opatrně odstranit topný prvek;
- pevně spojit zahřáté konce potrubí a zafixovat je v této poloze;
- nechat pod tlakem vychladnout.
Výsledkem by měl být rovný a těsný spoj s vnějším nákapem v oblasti svaru.
Čas na provedení procesu
Svařování polyethylenových trubek natavením a následným spojením může zabrat různé množství času. Hodně závisí na vnějším průměru dílů. Čím je větší, tím déle se materiál zahřívá a chladne, a tím více času je na spojení.
Pro dosažení pevného, těsného a úhledného svaru je důležité vědět, jak dlouho je třeba zahřívat konce trubek a jak dlouho nechat svařené výrobky chladnout. Tyto informace jsou uvedeny v tabulce níže.
| Průměr potrubí v centimetrech | Doba zahřívání konců polotovarů v sekundách | Doba určená pro spojení v sekundách | Doba chlazení svařených trubek a získání spolehlivého svaru v minutách |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Nejčastěji se svařování na tupo používá u polyethylenových trubek o průměru větším než 5 cm.
Obecná doporučení pro svařování
Při provádění svařování polyethylenových trubek tavením je velmi důležité dodržovat pokyny. Odchýlení od technologie může vést k přehřátí materiálu a vzniku vnitřního nálitku. To bude narušovat průtok kapalin v trubkách.
Také svar může být křivý, nerovnoměrný. V každém případě bude taková konstrukce považována za zmetkovou a nevhodnou pro provoz.
Existuje řada doporučení, která je třeba dodržovat, aby bylo dosaženo požadovaného výsledku. Je důležité, aby se stěny během spojování neposouvaly o více než 10 % své tloušťky. Při chladnutí materiálu musí být spojené díly spolehlivě upevněny. Doba potřebná k odstranění vyhřívací desky a spojení dvou konců výrobku by měla být minimální.
Svařování beztlakových kanalizačních trubek z polymeru metodou na tupo se nedoporučuje. V místě spoje vzniká nálitek, na kterém se mohou hromadit pevné částice, což vede k ucpávání potrubí.
Pokud se rozhodnete pokládat potrubí a provádět svařování metodou na tupo, doporučuje se nejprve se seznámit s ustanoveními příslušných norem GOST. Tyto dokumenty obsahují pravidla a požadavky na kvalitu práce a výrobků.
Při montáži vodovodních a plynovodních potrubí je vhodné se řídit normou GOST R 55276. Ta popisuje technologii svařování polyethylenového potrubí na tupo.
Pro zařízení určené ke spojování výrobků touto metodou se používá norma GOST R ISO 12176-1.
Závěry a užitečné video k tématu
Postup a zvláštnosti provádění svařování polyethylenových trubek na tupo pomocí mechanického přístroje:
Svařování polyethylenových trubek na tupo pomocí automatického zařízení:
V praxi není svařování polyethylenových trubek na tupo svépomocí příliš rozšířené. Je to proto, že pro takovou práci je potřeba speciální vybavení a určitá úroveň znalostí a dovedností.
Svařování polyethylenových trubek na tupo by mělo být prováděno v souladu se stanovenými požadavky a pravidly. To zajistí získání kvalitní a trvanlivé konstrukce. Svařování metodou na tupo má svou technologii, zvláštnosti a odlišnosti.
Metodu můžete realizovat vlastníma rukama, ale je důležité vytvořit potřebné podmínky a řádně připravit trubky. Pokud nemáte svařovací zařízení, je výhodnější si ho pronajmout. Doporučujeme se předem seznámit s videem na téma stykové svařování. Názorně tak snáze pochopíte podstatu metody a její realizaci.
Máte zkušenosti s prováděním stykového svařování polyetylénových trubek? Chcete se podělit o své znalosti v této oblasti nebo položit otázky ohledně provádění svářečských prací? Zanechte prosím komentáře, zapojte se do diskusí – níže je uveden formulář pro zpětnou vazbu.
 Svařovací přístroj pro polyethylenové trubky: který je nejlepší koupit a jak správně používat
 Teplota pájení polypropylenových trubek: hlavní kroky samostatného svařování + tabulka hodnot
 Elektrické svařování pro začátečníky: nuance svařovacích prací a rozbor hlavních chyb
 Plynový hořák pro pájení měděných trubek: hlavní typy hořáků + rady potenciálním kupujícím
 Jak svařovat vertikální a horizontální švy elektrickým svařováním: podrobné pokyny
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky