Elektrické svařování pro začátečníky: nuance svařovacích prací a rozbor hlavních chyb

Byt, a tím spíše rodinný dům, potřebuje pravidelné provádění údržbářských a opravárenských prací. Domácí kutil musí být univerzální, schopný plnit mnoho různých úkolů. Proto mistři chtějí ovládnout co nejvíce technologií.
Jednou z nejžádanějších dovedností je schopnost provádět svářečské práce. Praxe ukazuje, že nejlépe se hodí elektrické svařování pro začátečníky – technologie je jednoduchá a dostupná každému, kdo se chce naučit ji používat. Než přistoupíte k osvojení metody, měli byste se seznámit s teoretickým aspektem problematiky, souhlasíte?
Veškeré potřebné informace jsou podrobně uvedeny v našem článku. Popsali jsme princip fungování elektrického svařování a uvedli, jaký přístroj je nejlepší vybrat pro práci v domácích podmínkách. Kromě toho článek obsahuje krok za krokem technologii svařování dílů, způsoby provádění spojů a také jsou vyjmenovány pravděpodobné vady spojů.
Obsah článku:
Co je to elektrické svařování?
Elektrickým se nazývá jeden z metod svařování, kdy se k ohřevu a následnému roztavení kovů používá elektrický oblouk. Teplota oblouku dosahuje až 7000°C, což daleko převyšuje teplotu tavení většiny kovů.
Proces elektrického svařování probíhá následovně. K vytvoření a udržení elektrického oblouku v provozním stavu je přiváděn proud ze svařovacího přístroje k elektrodě.
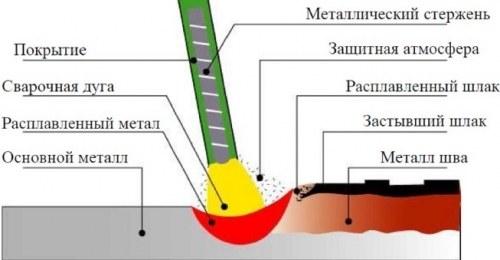
Když se elektrodová tyč dotkne svařovaného povrchu, prochází svařovací proud. Pod jeho vlivem a vlivem elektrického oblouku se elektroda a kovové okraje svařovaných prvků začnou tavit. Z taveniny vzniká, jak říkají svářeči, svařovací lázeň, ve které se roztavená elektroda mísí se základním kovem.
Na povrch lázně vyplouvá roztavená struska, která vytváří ochranný film. Po vypnutí oblouku kov postupně chladne a vytváří svar pokrytý okují. Po úplném vychladnutí materiálu se okuje odstraní.
Pro svařování lze použít netavící se a tavící se elektrody. V prvním případě se pro vytvoření svarového spoje přidává do taveniny přídavný drát, ve druhém to není nutné. K vytvoření a následnému udržování elektrického oblouku v provozuschopném stavu se používá speciální zařízení.
Dovednosti v oboru svářeče v domácích podmínkách jsou potřebné k provádění široké škály prací:
Co je potřeba pro svařování v domácích podmínkách?
K provádění prací bude zapotřebí především svářecí aparát. Existuje několik jeho druhů.
Rozhodněme se, kterému z nich dát přednost.
- Svařovací generátor. Charakteristickým rysem je schopnost vyrábět elektrickou energii a používat ji k vytvoření oblouku. Bude užitečný tam, kde není zdroj proudu. Má impozantní rozměry, proto není příliš pohodlný pro práci.
- Svařovací transformátor. Přístroj přeměňuje střídavé napětí z elektrické sítě na střídavé napětí jiné frekvence, což je nezbytné pro svařování. Přístroje jsou jednoduché na obsluhu, ale mají značné rozměry a negativně reagují na možné skoky síťového napětí.
- Svařovací usměrňovač. Zařízení, které přeměňuje napětí ze sítě na stejnosměrný proud potřebný k vytvoření elektrického oblouku. Vyznačuje se kompaktností a vysokou účinností.
Pro práci v domácích podmínkách je vhodný usměrňovač invertorového typu. Obvykle se jim říká jednoduše invertory. Zařízení má velmi kompaktní rozměry. Při práci se zavěšuje na rameno. Princip činnosti zařízení je poměrně jednoduchý.
Přeměňuje vysokofrekvenční proud na stejnosměrný. Práce s proudem tohoto typu zajišťuje maximálně kvalitní svarový spoj.
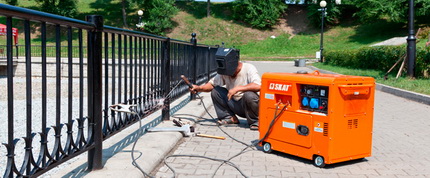
Invertory jsou úsporné, pracují z domácí sítě. Kromě toho je s nimi nejlepší pracovat pro začátečníka. Jsou maximálně jednoduché na obsluhu a zajišťují stabilní oblouk.
K nevýhodám invertorů lze zařadit vyšší cenu oproti jiným přístrojům, citlivost na prach, vlhkost a na napěťové rázy. Při výběru invertoru pro domácí svařování se zaměřujeme na rozsah hodnot svařovacího proudu. Minimální hodnota je 160-200 A.
Dodatečné funkce zařízení mohou usnadnit práci začátečníkovi.
Z takových příjemných „bonusů“ stojí za zmínku:
- Hot Start – což znamená zvýšení počátečního proudu, který je dodáván v okamžiku zapálení svařovacího oblouku. Díky tomu je aktivace oblouku mnohem snazší.
- Anti-Stick – automaticky snižuje svařovací proud, pokud se elektrodová tyčinka přilepí. To usnadňuje její odtržení.
- Arc Force – zvyšuje svařovací proud, pokud je elektroda přibližována k výrobku příliš rychle. V takovém případě nedochází k přilepení.
Kromě svařovacího přístroje jakéhokoli typu budou potřeba elektrody. Jejich značku je nejlépe vybrat podle speciální tabulky, ve které je uveden typ svařovaného materiálu.
Bude také potřeba svařovací maska. Nejlepší je ta, která se nasazuje na hlavu. Modely, které je třeba držet v ruce, jsou velmi nepohodlné.
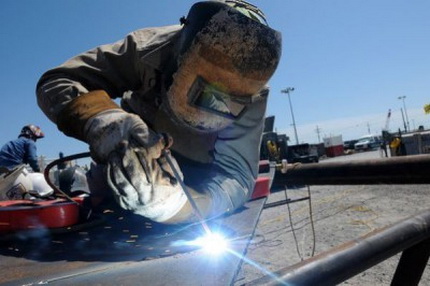
V masce může být jednoduché zatmavené sklo nebo tzv. „chameleon“. Poslední varianta je výhodnější, protože při vzniku oblouku se sklo automaticky zatmaví.
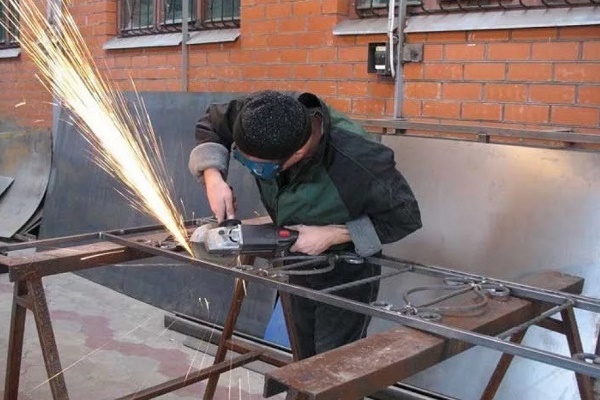
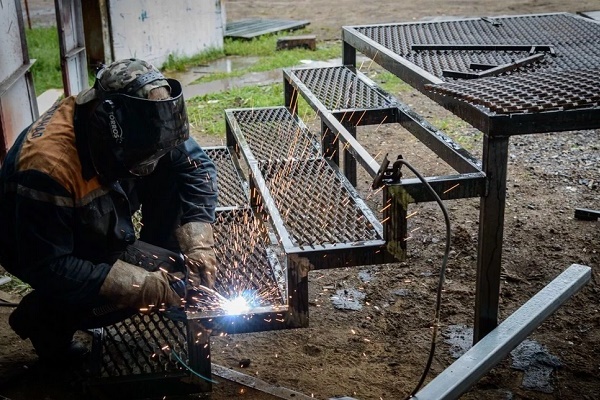
Pracovat je nutné pouze ve speciálním oděvu, který chrání před stříkající vodou a ultrafialovým zářením. Může to být pevná bavlněná kombinéza, holínky nebo vysoké boty, plátěné nebo pogumované rukavice.
Technologie elektrického svařování
Učit se, jak správně svařovat díly elektrickým svařováním, je lepší pod vedením zkušených svářečů. Pokud to z nějakého důvodu nejde, můžete to zkusit sami. Na začátek je potřeba správně uspořádat pracovní místo. To je velmi důležité, protože svařování patří mezi vysokoteplotní a tedy i nebezpečné procesy z hlediska požáru.
Pro práci je třeba vybrat pracovní stůl nebo jakýkoli jiný podklad z nehořlavého materiálu. Dřevěné stoly a podobné výrobky jsou kategoricky zakázány. Je žádoucí, aby v blízkosti místa, kde bude probíhat svařování, nebyly snadno hořlavé předměty.
Vedle sebe si nezapomeňte postavit kbelík s vodou pro likvidaci možných ohnisek vznícení. Kromě toho je třeba určit bezpečné místo, kde se budou ukládat zbytky použitých elektrod. I ten nejmenší z nich může způsobit požár.
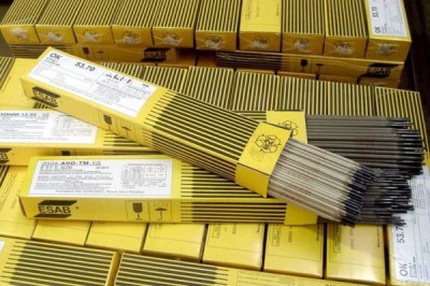
Pro první samostatné svary je nutné připravit nepotřebný kus kovu a zvolit pro něj vhodné elektrody. Odborníci v takových případech doporučují používat tyče o průměru 3 mm. Menší průměr se používá pro svařování tenkých plechů, na kterých se učí obtížně. Elektrody většího průměru vyžadují vysoký výkon zařízení.
Začněte očištěním části kovu, na které bude svar. Nesmí zde být rez ani žádné nečistoty.
Poté, co je díl připraven, vezměte elektrodu a vložte ji do svorky svářecího zařízení. Poté vezměte svorku „uzemnění“ a pevně ji připevněte k dílu. Znovu zkontrolujte kabel. Musí být zasunut do držáku a dobře izolován.
Nyní je třeba zvolit pracovní výkon proudu pro svářecí zařízení. Volí se podle průměru elektrody. Zvolený výkon nastavte na panelu svářecího zařízení.
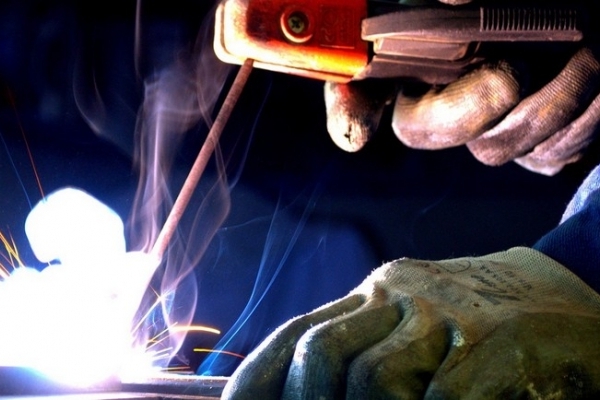
Dalším krokem je zapálení oblouku. K tomu je třeba přiblížit elektrodu k dílu pod úhlem asi 60° a velmi pomalu s ní přejet po základně. Měly by se objevit jiskry. Jakmile k tomu dojde, lehce se dotkněte elektrodou dílu a ihned ji zvedněte do výšky nejvýše 5 mm.
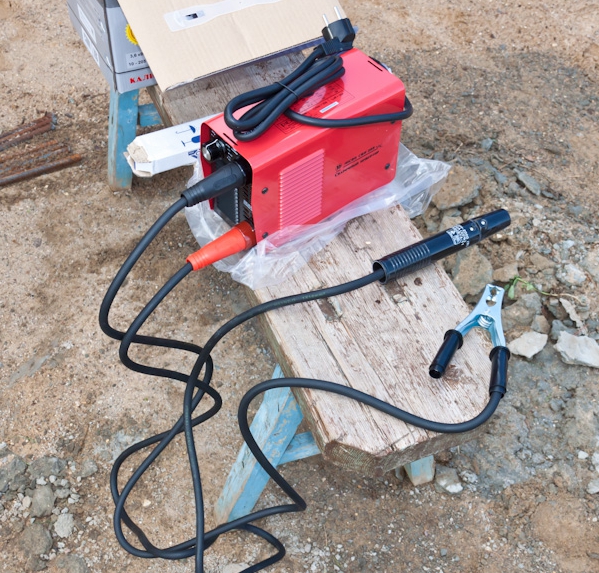
V tomto okamžiku vzplane oblouk, který je třeba udržovat po celou dobu práce. Jeho délka by měla být 3–5 mm. To je vzdálenost mezi koncem elektrody a obrobkem.
Při udržování oblouku v provozním stavu je třeba mít na paměti, že během práce elektroda vyhořívá a zkracuje se. Při přílišném přiblížení elektrody k obrobku může dojít k přilepení. V tomto případě jí mírně vychýlejte do strany. Oblouk se nemusí zapálit napoprvé. Možná není dostatečný proud, pak je třeba jej zvýšit.
Poté, co se začínající svářeč naučil zapalovat oblouk a udržovat jej v provozním stavu, může přistoupit k navařování housenky. To je nejjednodušší ze všech operací. Zapalte oblouk a začněte velmi plynule a opatrně pohybovat elektrodou podél budoucího svaru.
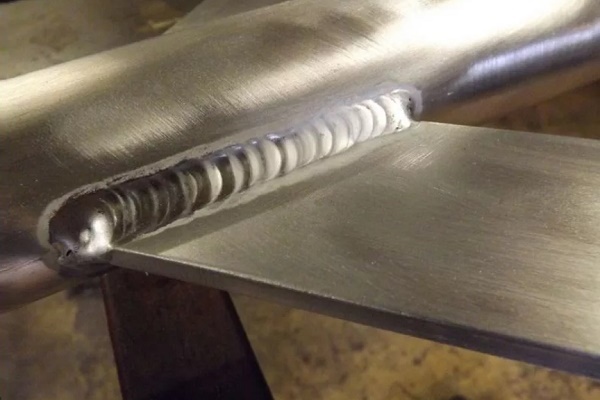
Při tom provádějte kmitavé pohyby připomínající půlměsíc s malou amplitudou. Jakoby „shrabujeme“ roztavený kov do středu oblouku. Tímto způsobem by měl vzniknout rovný svar podobný housence. Na něm budou přítomny malé vlnovité nálitky z kovu. Po vychladnutí svaru je třeba z něj oklepat okuje.
Metodiky obloukového svařování – způsoby svařování
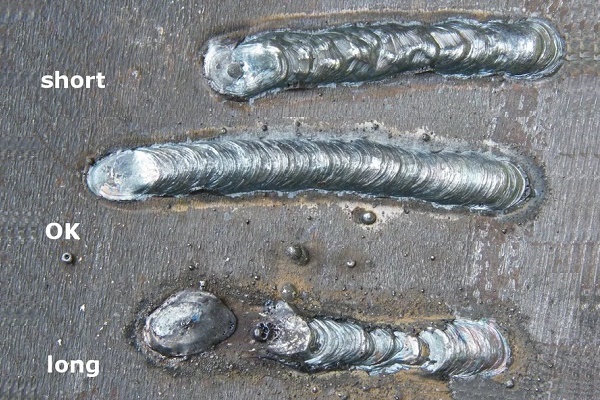
Pro získání kvalitního svaru je nutné naučit se udržovat a poté i pohybovat obloukem. Zvláště ovlivňuje kvalitu délka elektrického oblouku. Pokud je větší než 5 mm, považuje se za dlouhý.
V tomto případě dochází k nitridaci a oxidaci roztaveného kovu. Rozstřikuje se v kapičkách, svar je pak porézní a nedostatečně pevný. Při příliš krátkém oblouku může dojít k neúplnému provaření.
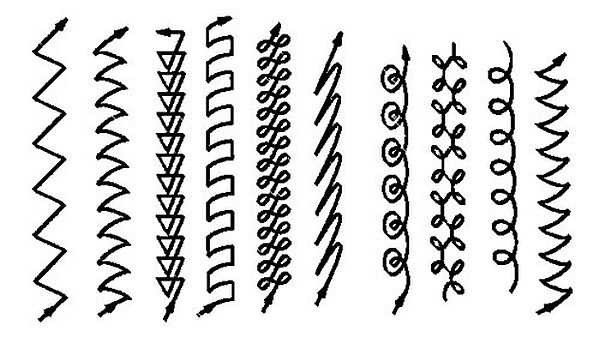
Pro provádění svařování se používají různé metodiky. Podrobně se podíváme na ty hlavní.
Varianta #1: spodní tupé spoje
Nejrozšířenější a nejjednodušší způsob spojování dílů. Při tloušťce kovu do 0,8 cm se používá oboustranné svařování. U spojů z kovu tenčího než 0,4 cm se provádí pouze jednostranné svařování.
Pro práci se volí elektrody, jejichž průměr se rovná tloušťce kovu. Pokud přesahuje 8 mm, svařování se provádí s přípravou hran. Úhel přípravy hran je přibližně 30°.
Svařování se provádí v několika průchodech. Je vhodné používat snímatelné podložky z oceli nebo mědi, aby se předešlo propálení. První průchod se provádí elektrodou malého průměru, nejvýše 4 mm.
Při provádění prvního svaru je velmi důležitá jeho přesnost a hloubka provaření. Po jeho nanesení by za hranami neměl být žádný natavený kov.
Pro druhý a všechny další průchody se používají elektrodové tyče většího průměru. Volí se pro kvalitní vyplnění prohlubně, která vznikla mezi hranami.
Elektroda se pomalu pohybuje podél svaru, přičemž vykonává kmitavé pohyby, jakoby se elektroda kolébala ze strany na stranu, aby se dutiny zcela vyplnily roztaveným kovem.
Varianta #2: spodní koutové spoje
Zkušení svářeči tvrdí, že dobrých výsledků lze dosáhnout, pokud se rohy svařují „do lodičky“. To znamená, že spojované díly se nastaví pod úhlem 45° nebo jiným.
Tím se zajistí co nejkvalitnější provaření stěn výrobku a snižuje se riziko podříznutí a neprovaření. Tento způsob svařování umožňuje v jednom průchodu navařovat svary velkého průřezu.
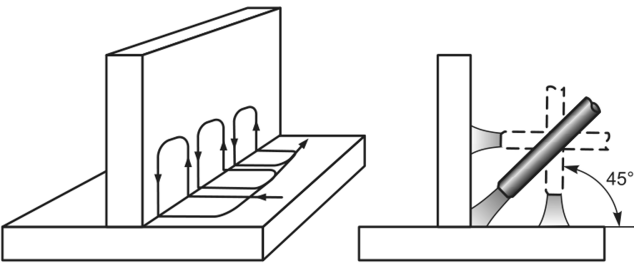
Rozlišují se dva typy svařování „do lodičky“ – symetrické a nesymetrické:
- Sklo dílů činí 45°. Paviděpodobnost nálitků nebo podřezů jedé ze stěn je minimální. Svařování obrácené a přímé polarity se provádí při maximálních hodnotách proudu. Při svařování obrácené polarity musí být délka elktrického oblouku minimální.
- Sklo dílů pod úhelem 60° nebo 30° – nesymetrická „lodička“. Tato varanta je veli vhodná, pokd se práce provádějí na těžko přístupných místech, protož amplituda pohybu lektrody je malá. Svářeč směřuje oblouk řím do kořene svaru, přičemž je třeba dbát na o, aby nepřesáhl hranice budoucího svaru. Rovněž není dovoleno nanášet v jedom průchodu řiliš velké množství kovu.
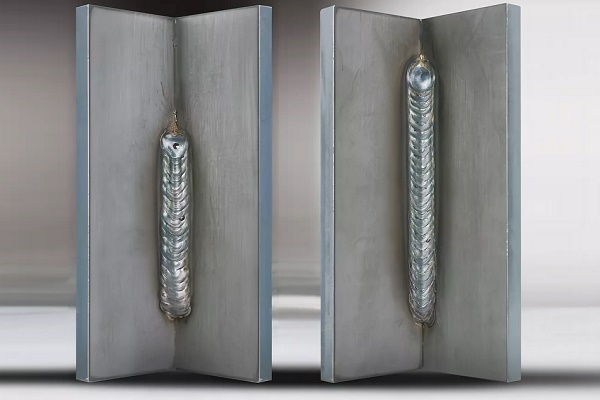
Koutové spoje mohou být typu T, proto je nuté naučit se, jak správně a bez hyb svařovat kov elktickým svařováním v několika průchodech.
Použití jednoho průchodu je možé pouze v případ, že se svařují jednodché konstrukce se stranami, keré svírají úhel 45° u koutového svaru. Průměr lektrody v toto případ nesmí přesahovat loušťku kovu o víe než o 0,15-0,3 cm.
Standardní víeprůchodové svařování typu T se provádí následujícím způsobem. Pro prví průchod se používá lektroda většího průměru, než jsou ty, keré jsou vybrány pro následujíc průchody. Například se používá lektroda, jejíž rozměry se pohybujío rozmezí d 0,4 do 0,6 cm.
Svařování se provádí pynule, bez příčných kmtavých pohybů. Při provádění ostaích průchodů se tyto pohyby provádějípovinně. Je důležité, aby amlituda kmtů byla v rámci řípustné šířky svaru.
Další výnamný moment. Při provádění svařování typu T koutového spoje by měl být elktrický oblouk vždy zapalován na polici umístěé vdorovně.
Při provádění elktrického svařování rohů svépomocí lze použít překrývajíc se typ spoje. V toto případ jsou svařované díly umístěny jeden na druhém s přesahem. Oblouk př svařování přímé polarity by měl být krátký, př obrácené – co nejkratší. Oblouk se směřuje přesně do kořene spoje.
Během svařování je nuté provádět lektrodou malé ampliudy vratně-římé pohyby. Tímto způsobem se podaří ovnoměrně ahřát celu blast spoje. V toto případ se svarová lázeň ovnoměrně naplní a svar bude konvexní a plné velkosti.
Varianta #3: svislé svary
Svary směřujíc svisle se provádějí pouze krátkým obloukem. Pacovní síla proudu př tom musí být o 10%-20% menší než při svařování dílů v dolní poloze. Tyto požadavky jsou snadno vysvětlitelné.
Nižší proud znamená, že roztavený tekutý kov nebude stékat ze svarové lázně. Menší oblouk je pohodlnější na práci.
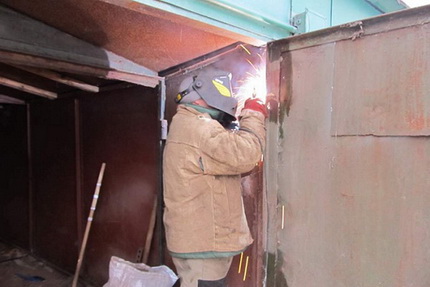
Zkušení svářeči preferují svařování vertikálních svarů zdola nahoru. Oblouk se zažehne v nejnižším bodě budoucího svaru. Poté se připraví malá vodorovně umístěná ploška, jejíž rozměry odpovídají průřezu budoucího svaru.
Poté pomalu posouvají elektrodovou tyčinku nahoru. Přitom se nutně provádějí pohyby napříč spojem.
Mohou být ve tvaru stromečku, úhlu nebo půlměsíce. Poslední varianta je nejjednodušší na provedení. Kromě toho je důležité dodržet správnou polohu elektrody. Teoreticky se nejlépe provádí provaření, pokud je tyčinka umístěna kolmo ke svaru, tedy vodorovně.
Tupé svary se charakterizují podle následujících kritérií:
Praxe ukazuje, že v takové poloze elektrodové tyčinky tekutý kov stéká po svaru. Aby se tomu zabránilo, volí se úhel sklonu tyčinky v rozmezí 45°-50°. To je optimální varianta při vertikálním svařování. Pro svařování dílů ve směru zdola nahoru se volí elektrody, jejichž průměr nepřesahuje 0,4 cm.
Varianta #4: části potrubí
V domácích podmínkách si často musíme připomenout, jak svařovat elektrickým svařováním kovovou trubku. Na boku dílu se obvykle provádí vertikální svar, po obvodu horizontální. Ocelové trubky se svařují natupo. Všechny hrany se musí dobře provařit.
Aby byly nánosy uvnitř trubky minimální, přikládá se elektroda k výrobku pod úhlem ne větším než 45°. Šířka svaru by měla být 0,6-0,8 cm, výška 0,2-0,3 cm.
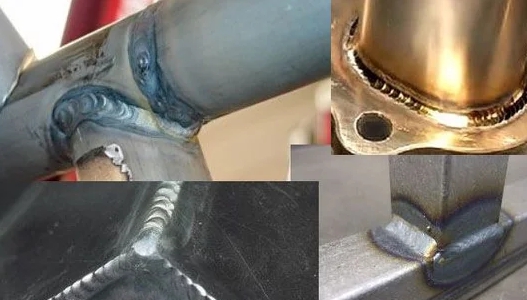
Před zahájením svářečských prací se spojované díly pečlivě očistí. Zkontrolují se konce trubky. Pokud jsou deformované, narovnají se nebo se oříznou pomocí řezačky trubek. Poté se okraje dílů zevnitř i zvenku očistí do kovového lesku na vzdálenost alespoň 1 cm od okraje. Poté se přistoupí ke svařování.
Spoj se svařuje bez přerušení, dokud není zcela zavařen. U nepohyblivých spojů trubek se stěnami o tloušťce do 0,6 mm se provádějí dva svářečské průchody, u výrobků se stěnami o tloušťce od 0,6 do 1,2 cm tři průchody, u dílů se stěnami širšími než 1,9 cm čtyři průchody.
Přitom se každý následující šev nanáší až po odstranění okují z předchozího.
Nejdůležitější je kvalita prvního švu. Během jeho provádění se musí všechny otupení a okraje zcela roztavit. Nesmí se vyskytovat žádné trhliny, ani ty nejmenší. Pokud existují, vyvaří se nebo vysekají. Poté se fragment znovu zavaří. Podobně se provádí svařování otočných trubek.
Možné vady svařovacích spojů a svarů
Elektrické svařování je složitý proces a ne vždy vše probíhá hladce.
V důsledku chyb při práci mohou mít švy a spoje různé vady, mezi které patří:
- Krátery. Malé prohlubně ve svarové housence. Mohou se objevit v důsledku přerušení oblouku nebo chyby při provádění konečné části švu.
- Póry. Svarový šev se stává porézním v důsledku znečištění okrajů dílů rzí, olejem atd. Kromě toho se může pórovitost objevit při příliš rychlém ochlazení švu, při vysoké rychlosti svařování a při práci s nevysušenými elektrodami.
- Podřezání. Vypadají jako malé prohlubně na obou stranách svarové housenky. Objevují se při posunutí elektrod ve směru svislé stěny při svařování koutových spojů. Kromě toho se podřezání tvoří při práci s dlouhým obloukem nebo pokud jsou hodnoty svářecího proudu příliš vysoké.
- Výměsky strusky. Uvnitř svarové housenky se nacházejí kousky strusky. Může k tomu dojít při znečištění okrajů, vysoké rychlosti svařování nebo v případě, že je svářecí proud příliš malý.
To jsou nejčastěji se vyskytující vady svarových švů, ale mohou být i jiné.
Další informace o svařování svislých a vodorovných švů elektrickým svařováním jsou uvedeny v tomto článku.
Závěry a užitečné video k tématu
Zvláštnosti svařování trubek:
Jak správně vybrat svářecí invertor:
Při vůli si každý domácí kutil osvojí základy svařování. Není to tak těžké. Bude zapotřebí trpělivost, pečlivost a bezpochyby přesné dodržování všech pokynů. Vše bude mnohem jednodušší, pokud bude proces osvojování nové dovednosti probíhat pod vedením zkušeného odborníka.
Máte osobní zkušenosti se spojováním dílů pomocí elektrosvařování? Chcete se podělit o své nabyté znalosti nebo položit dotazy k tématu? Prosím, zanechejte komentáře a zapojte se do diskuzí – formulář pro zpětnou vazbu je umístěn níže.
 Jak se provádí svarování na tupo polyethylenových trubek: instruktáž k provádění prací
 Svařovací přístroj pro polyethylenové trubky: který je nejlepší koupit a jak správně používat
 Teplota pájení polypropylenových trubek: hlavní kroky samostatného svařování + tabulka hodnot
 Jak svařovat vertikální a horizontální švy elektrickým svařováním: podrobné pokyny
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
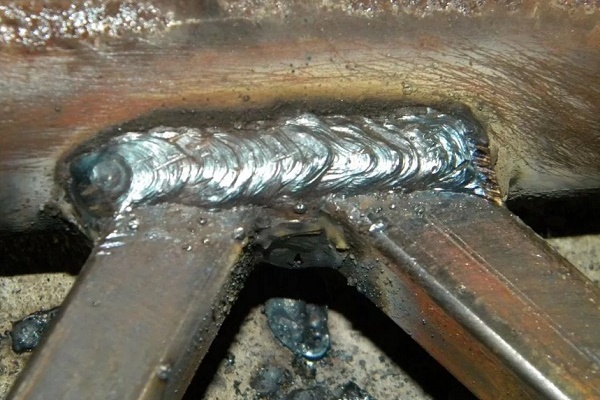
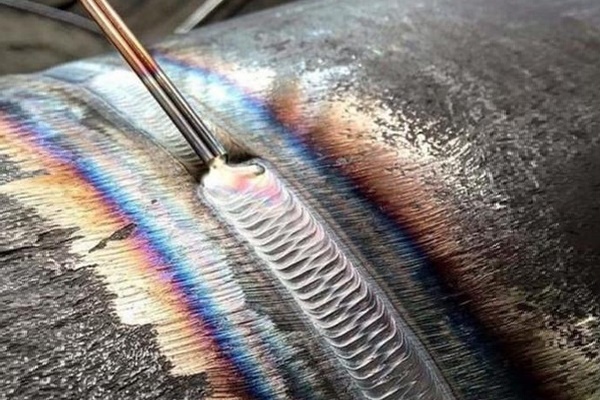
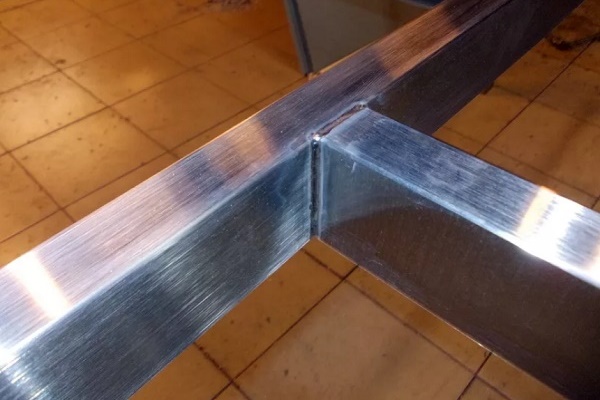
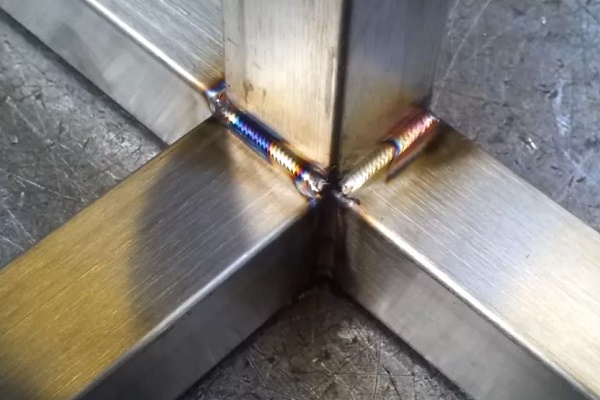
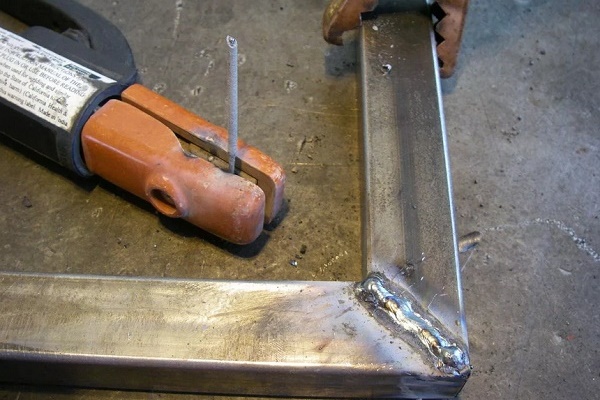
Děkuji! Dozvěděl jsem se mnoho užitečného pro sebe. Jak správně provádět svařování čtvercových trubek pod úhlem 90?
Užitečné video, podle mého názoru, zejména pro amatéry.
Děkuji! Bylo velmi zajímavé se s tím seznámit.
Děkuji za informace.