Teplota pájení polypropylenových trubek: hlavní kroky samostatného svařování + tabulka hodnot

Jednou z etap výstavby soukromých domů a bytů je montáž komunikací, které zajišťují přívod vody nebo odvod odpadů. Sestavení trubek z polypropylenu je mnohem jednodušší než instalace kovových konstrukcí. K jejich spojení se používají fitinky, které se přivařují pomocí specializovaného zařízení – žehličky.
V námi navrženém článku je popsána technologie provádění spojů, uvedena normativní teplota pájení polypropylenových trubek. Povíme vám o přípravných opatřeních nezbytných pro vytvoření pevných a těsných spojů. S ohledem na naše rady bez problémů sestavíte potrubí.
Obsah článku:
Pájení jako způsob spojování PPR trubek
V procesu svařování je důležité vše: průměr, teplota pájení PP výrobků, doba působení svařovacího přístroje. Ale pro začátek je třeba se seznámit se základy technologie a naučit se používat nástroje.
K procesu pájení nelze přistoupit, aniž byste určili typ a rozměry materiálu. Nabízíme vám seznámit se s užitečnými informacemi, které vám pomohou správně vybrat polypropylenové trubky a fitinky, a také provést jejich montáž, přičemž znáte nuance a posloupnost procesu.
Co je třeba vědět o polypropylenových trubkách?
Technologii svařování (nebo pájení – oba termíny jsou stejně použitelné) zajišťují vlastnosti polypropylenu – technického polymeru univerzálního určení. Je lehce tavitelný, ale po ochlazení a ztuhnutí získává zpět vlastnosti pevnosti a těsnosti.
Trubky se liší průměrem, tloušťkou stěny, barvou, vlastnostmi. Díky rozpětí průměrů – 16-110 mm – lze realizovat jakékoli technické řešení.
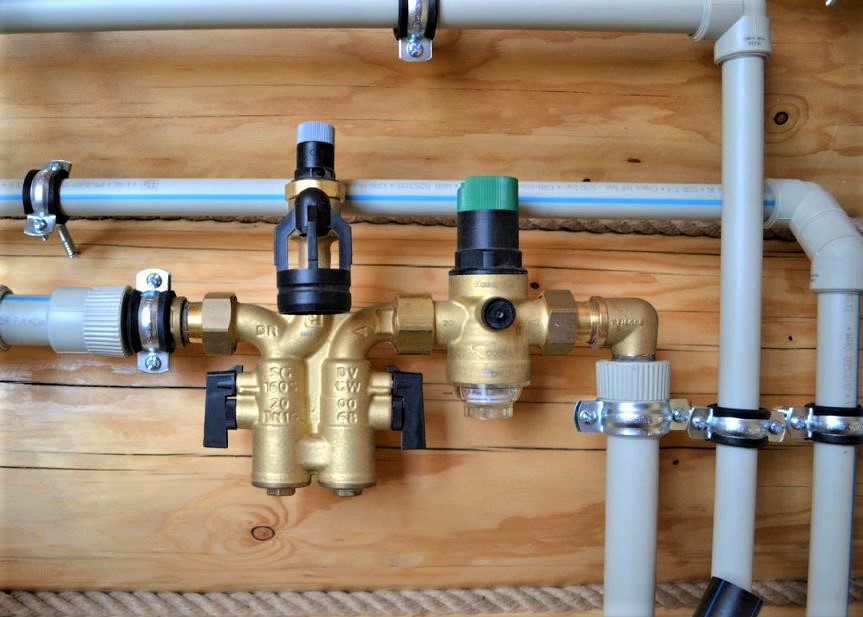
Na barvu polymeru se nemusíte soustředit, protože ji výrobce volí podle svého uvážení, avšak barva proužků má význam:
- modré – pro studenou vodu;
- Červené – pro zásobování teplou vodou a vytápění.
Hlavní informace, na kterou se při nákupu a pájení trubek spolehnout, je uvedena na označení. Polypropylenový trubkový materiál je označen písmennými kombinacemi PPR, PP-H, PP-B, PPRC.
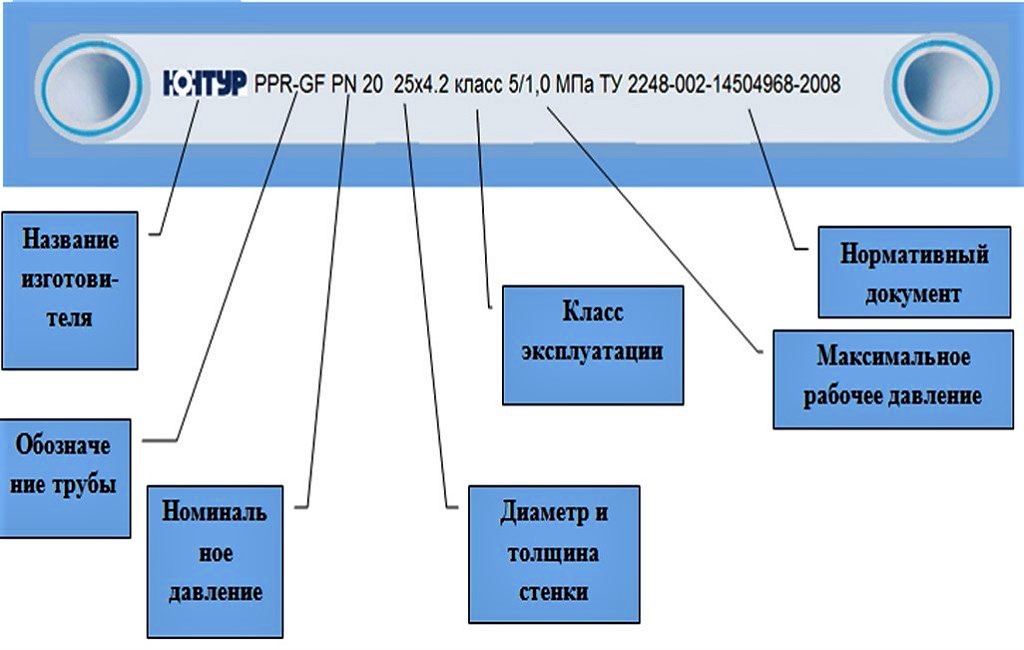
Klasifikace podle jmenovitého tlaku, maximálně přípustného pro montáž v konkrétních podmínkách, pomáhá vybrat výrobky pro domácí nebo průmyslové systémy.
Na základě toho se rozlišují 4 typy trubek PPR:
- PN-10 (s jmenovitou hodnotou 1,0 MPa) – jsou určeny pro dopravu studené vody. Někdy se používají pro podlahové vytápění za předpokladu, že teplonosná látka nepřekročí +45 °C.
- PN-16 (s jmenovitou hodnotou 1,6 MPa) – používají se pro montáž systémů teplé/studené vody. Maximální přípustná teplota je +60 °C.
- PN-20 (s jmenovitou hodnotou 2,0 MPa) – odolávají teplotě až +80–90 °C v potrubích chráněných proti vodním rázům.
- PN-25 (s jmenovitou hodnotou 2,5 MPa) – jsou vhodné nejen pro autonomní, ale i pro centralizované zásobování vodou. Doporučená maximální teplota je +95 °C, ale vydrží i vyšší.
Je lepší si připlatit a pořídit spolehlivé trubky s mírně vyšší hodnotou, než ušetřit a vzít materiál omezený teplotními parametry.
Při výrobě trubek platí zásada: čím vyšší teplota teplonosné látky a tlak v systému, tím silnější stěny.
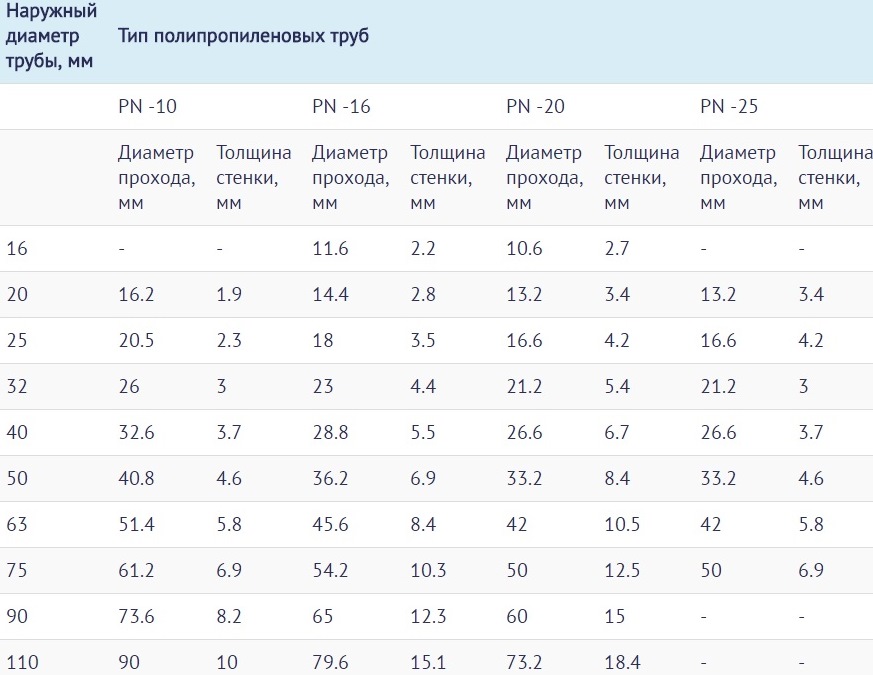
To jsou minimální znalosti potřebné pro správné použití PPR trubek. Přejděme ke stručnému popisu procesu.
Technologický popis procesu pájení
Existují dva druhy pájení polypropylenu – tupé a hrdlové. První se prakticky nepoužívá pro domácí instalace, protože je technologicky složitý a používá se výhradně pro spojování hlavních trubek velkého průměru.
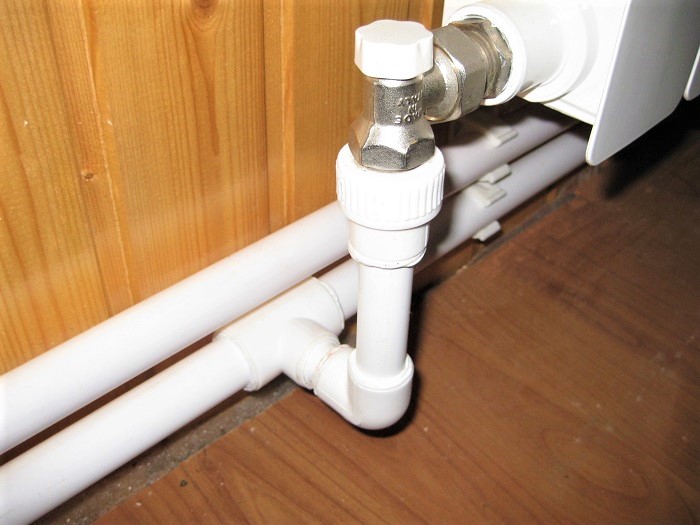
Princip svařování spočívá v tom, že dva kusy trubky, přibližně stejného průměru a tloušťky stěny, se zahřejí speciálním nástrojem a spojí se nátrubkovým způsobem.
Hlavní zvláštnost: spojka v chladném stavu musí mít o něco menší průměr.
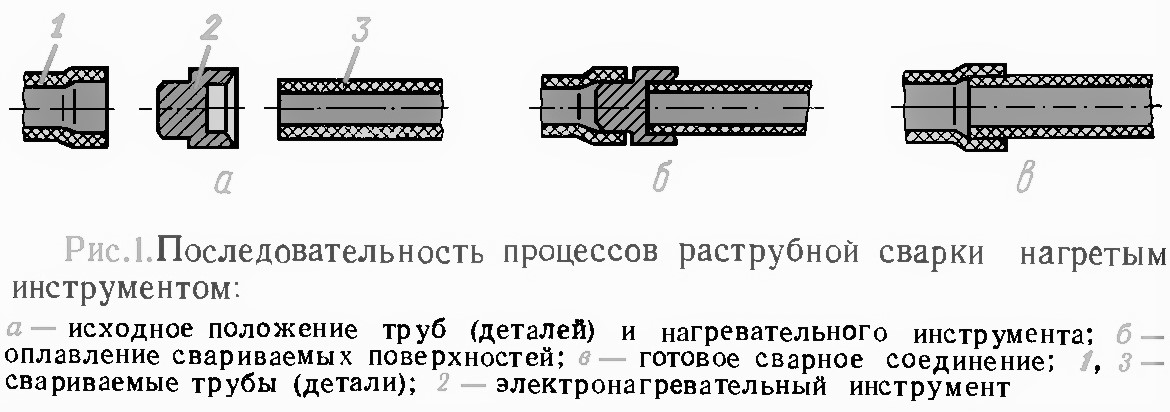
Při zahřívání vzniká zóna natavení polymeru. Je důležité, aby pokryla pouze pracovní, vzájemně přiléhající plochy.
Zde je důležité rychle sejmout díly z nástroje a spojit je dohromady, čímž dochází ke spojení dvou úseků v jeden s následnou polymerizací. Spolehlivost spoje závisí na čase stráveném procesem ohřevu a správně zvolené teplotě.
Standardní teplotní parametry
Jak přehřátí, tak nedostatečné zahřátí mají špatný vliv na výsledek svařování. V prvním případě dojde k deformaci prvků, nátoku housenky, zmenšení vnitřního průměru. Později se v místech nerovných spojů může tvořit vodní kámen a ucpávky.
V druhém případě bude spoj slabý a kvůli nedostatečné těsnosti zůstane riziko vzniku netěsnosti.
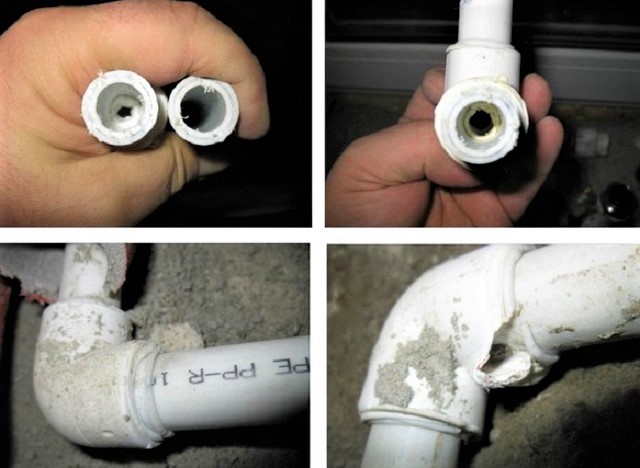
Právě kvůli riziku protržení potrubí je nutné dodržovat techniku svařování a bezpodmínečně zohlednit parametry jako:
- průměr svařovaných výrobků;
- doba ohřevu a chladnutí;
- teplota zařízení;
- teplota okolního prostředí.
Předpokládá se, že proces svařování PP trubek není vhodné provádět při teplotě pod -10 °C, horní hranice +90 °C. Nejvhodnější je teplota vnějšího prostředí od 0 °C do +25 °C. Pro snadnější zapamatování byly potřebné hodnoty teploty a času shrnuty do jedné tabulky.
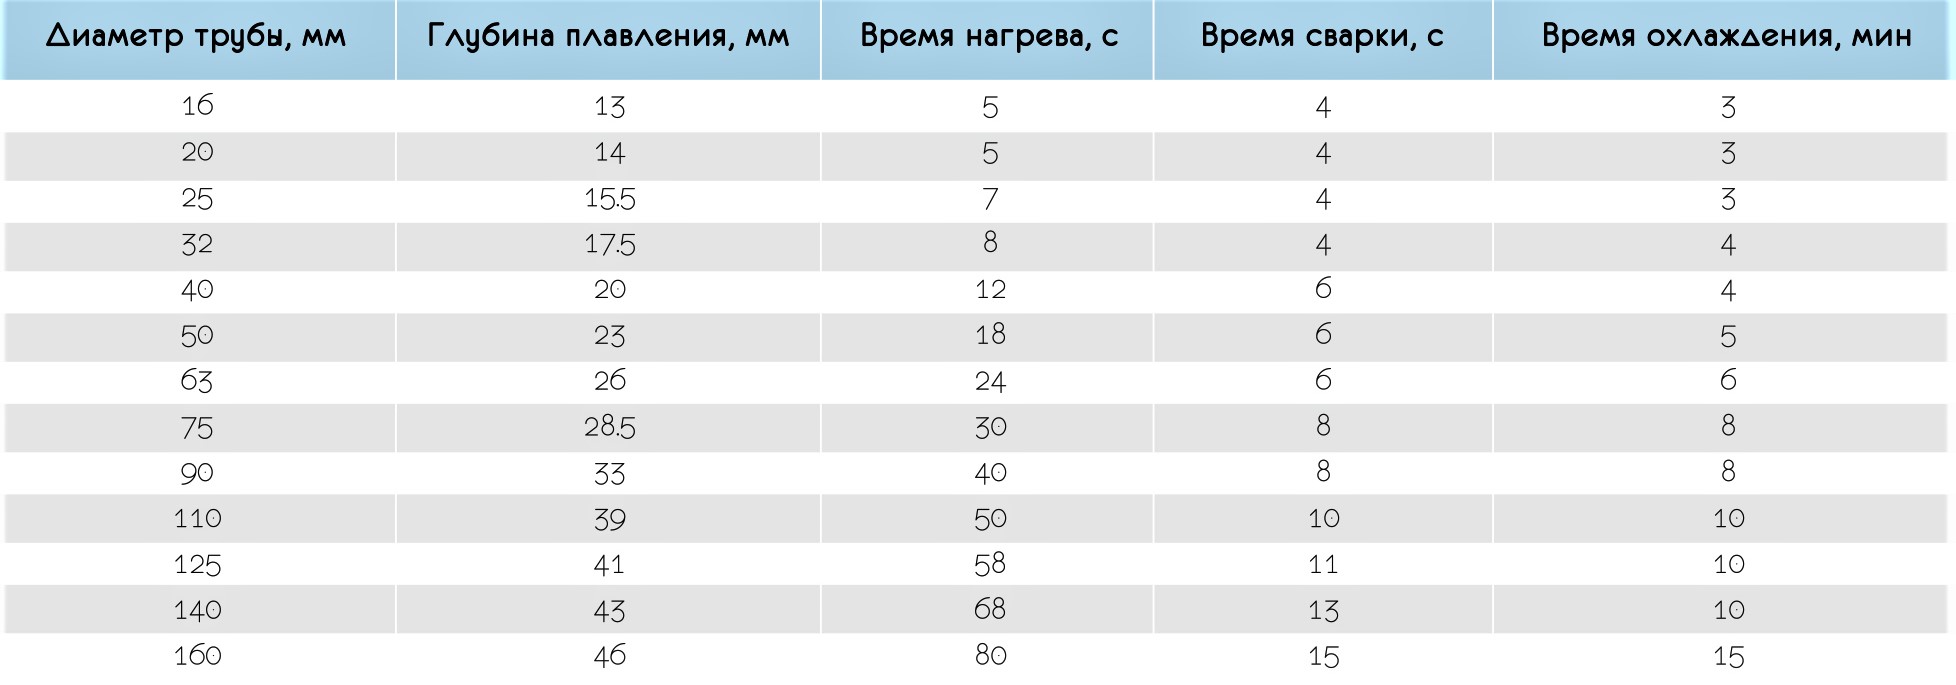
Pokud je teplota vzduchu v místnosti nebo venku nižší než +5 °C, doba ohřevu se zvyšuje přibližně o 50 %, tedy na dvojnásobek. Hodnota teploty ohřevu je všude stejná – +260 °C. Přípustný je rozsah +255-280 °C.
Zajímavé je, že volba parametru nezávisí na průměru trubky – jak pro 16mm, tak pro 50mm se používají stejné hodnoty. Mění se pouze časové úseky. Z tohoto důvodu se teplota svařování polypropylenových tvarovek a trubek v technologických tabulkách obvykle neuvádí.
Podrobný návod k montáži
Proces pájení probíhá rychle. Lze se o tom přesvědčit analýzou údajů uvedených v tabulce. Například pro spojení dvou prvků o průměru 20 mm při pokojové teplotě bude potřeba 5 sekund na ohřev, další 4 sekundy na spojení a poté 180 sekund na ochlazení. Celkem – 3 minuty a 9 sekund.
V souvislosti s tím je důležité nacvičit všechny pohyby, aby při spojování již zahřátých prvků nedocházelo k zaváhání. Podívejme se na nuance každé fáze montáže polypropylenových trubek zvlášť.
Fáze #1 – příprava speciálních nástrojů
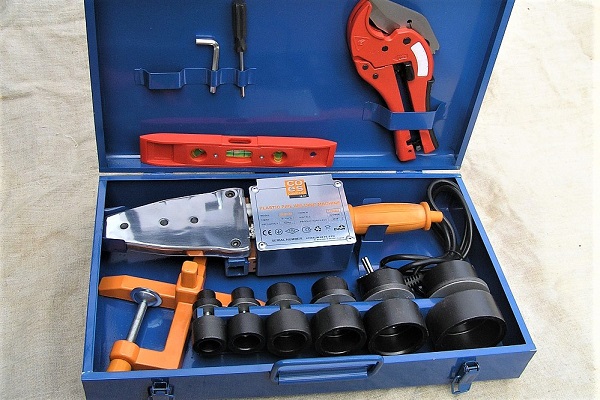
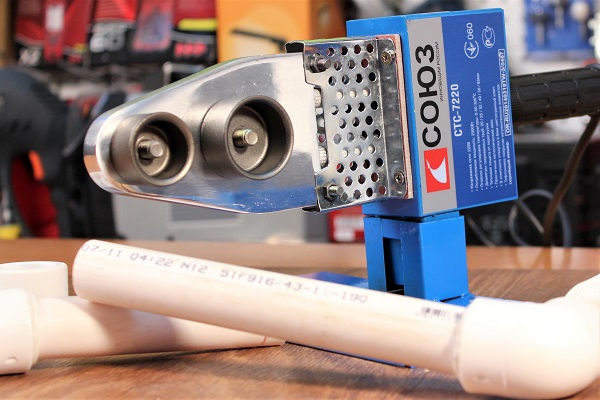
Pro pájení v domácích podmínkách bude zapotřebí zařízení určené pouze pro svařování polypropylenových dílů – trubek, kolen, spojek, T-kusů, zátek.
Má smysl pořizovat nový nástroj, pokud se plánuje montáž vodovodního systému „od nuly“ s následnou údržbou. Pro jednorázové práce lze zařízení pronajmout žehličku pro svařování PP trubek nebo si jej na čas půjčit od známých. Kromě speciálních nástrojů bude potřeba vodováha, fix, pravítko nebo svinovací metr.
Fáze #2 – značení a řezání trubek
Řezání trubek se provádí předem, před zahájením prvního pájení. Doporučujeme připravit všechny prvky a složit je podle sestaveného schématu. To je součástí projektu montáže topného systému nebo vodovodu.
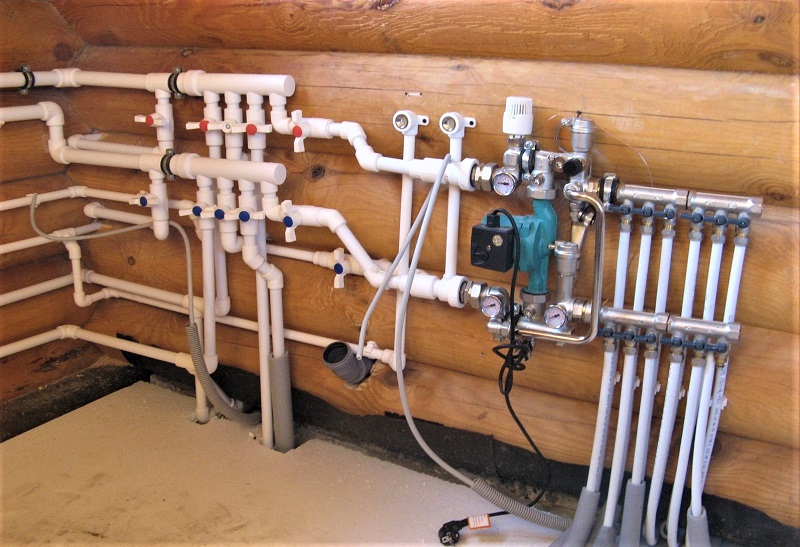
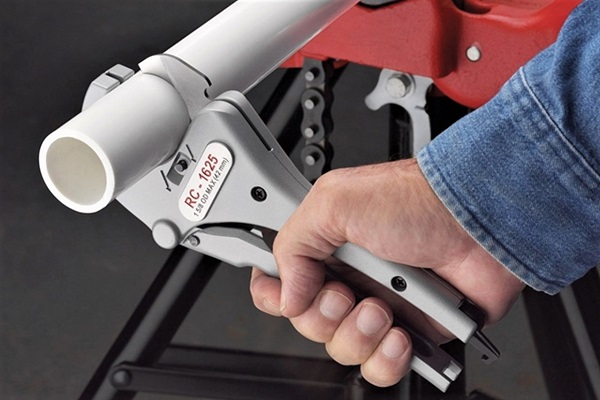
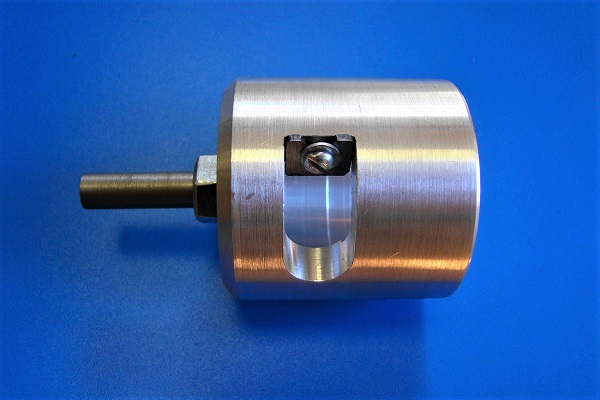
Odměříme úseky trubek požadované délky, opatrně je odřízneme řezačkou trubek. Poté vybereme vhodné tvarovky podle průměru – nejčastěji spojovací spojky, T-kusy a kolena. Pokud jsou prvky armované, odstraníme hliníkovou vrstvu.
V důsledku toho musí být okraje dílů, které se mají svařovat, dokonale rovné, řezané kolmo k ose potrubí, očištěné a odmaštěné.
Fáze #3 – spojování prvků a ohřev
Nastavte přístroj, vyberte spojky a trny potřebného průměru. Zapojte jej do sítě a zahřejte, protože již víte, při jaké optimální teplotě je třeba pájet polypropylenové trubky – +260 °C. Tato teplota je uvedena v návodech k obsluze páječek.
Vezměte na vědomí, že někteří výrobci vyrábějí přístroje se stupnicí až do +320 °C. Neznamená to, že je nutné zahřívat na maximum. Pečlivě si přečtěte návod – jsou v něm uvedeny podmínky, za kterých jsou přípustné vysoké hodnoty ohřevu.
Na koncích dílů, které je třeba spojit, udělejte značky označující hloubku zahřátí. Ještě jednou zkontrolujte, že pracovní plochy jsou suché a odmaštěné, protože vlhkost nebo kluzký povrch mohou způsobit netěsnost spoje.
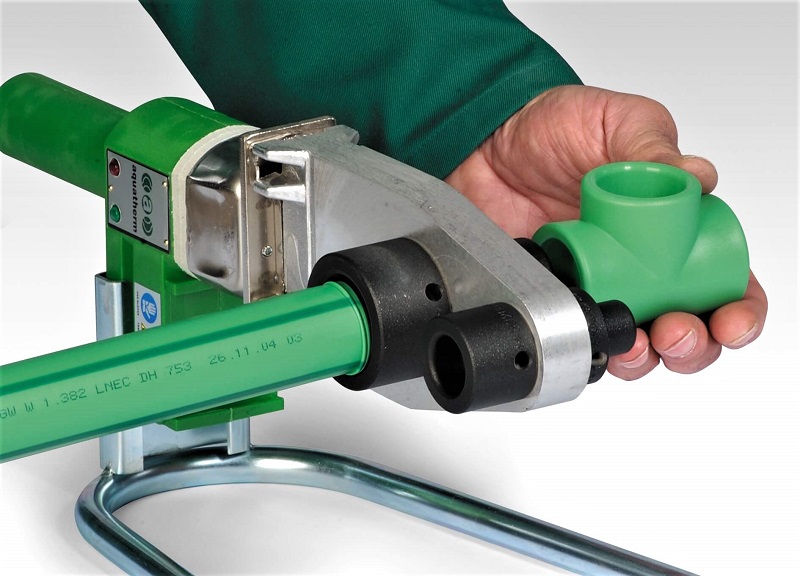
Od okamžiku usazení dílů začněte odpočítávat vteřiny – podle hodnot uvedených v tabulce. Po uplynutí stanovené doby díly sejměte, rychle zasuňte trubku do fitinku – až ke stejné značce. Snažte se umístit díly souose, na korekci polohy je dáno jen pár vteřin. Překroucení a pootočení prvků není přípustné!
Držte uzel ve správné poloze, dokud nedojde k polymeraci. Obvykle to trvá 3 minuty nebo déle – dobu chladnutí zkontrolujte podle tabulky. Vychladlé a správně svařené díly představují nerozebíratelné spojení, těsné a pevné.
Postupně svařte klíčové uzly, abyste je poté sestavili a svařili dohromady přímo na místě montáže topného okruhu, kanalizačního nebo vodovodního rozvodu.
Závěry a užitečné video k tématu
Video #1. Technologie pájení PPR trubek:
Video #2. Rozbor často se vyskytujících chyb:
V internetovém prostoru je umístěno obrovské množství workshopů o pájení polypropylenových trubek. Některé z nich natočili nekvalifikovaní amatéři, takže rady ohledně techniky svařování a volby teploty mohou být nepravdivé.
Nejlepší možnosti svařovacího přístroje zná výrobce, proto si před zahájením pájení nezbytně prostudujte návod – ochrání vás to před technickými závadami a neprofesionálními radami.
Povězte o svých vlastních zkušenostech s montáží polypropylenového potrubí a prováděním spojů pájením. Podělte se o technologické detaily, které mohou být užitečné pro návštěvníky webu. Zanechte prosím komentáře v bloku níže, ptejte se, publikujte fotografie k tématu článku.
 Plynový hořák pro pájení měděných trubek: hlavní typy hořáků + rady potenciálním kupujícím
 Svařovací přístroj pro polyethylenové trubky: který je nejlepší koupit a jak správně používat
 Jak se provádí svarování na tupo polyethylenových trubek: instruktáž k provádění prací
 Elektrické svařování pro začátečníky: nuance svařovacích prací a rozbor hlavních chyb
 Jak svařovat vertikální a horizontální švy elektrickým svařováním: podrobné pokyny
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky