Montáž topení z polypropylenových trubek: jak vytvořit topný systém z polypropylenu
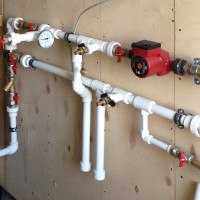
Polypropylenové trubky se stále častěji stávají úspěšnou náhradou ocelových a litinových analogů, které se dříve používaly v instalatérství. Mnoho budovaných soukromých domů je nyní vybaveno topnými systémy, studenou a teplou vodou, namontovanými na bázi polypropylenu.
Navíc montáž topení z polypropylenových trubek lze snadno provést svépomocí. V každém případě je vybudování plastového systému mnohem snazší než kovového.
Obsah článku:
Topení na bázi polypropylenu
Pokud se rozhodnete vytvořit topný systém nebo jakýkoli jiný z polypropylenových trubek, budete kromě plastových trubek potřebovat další příslušenství.
Konkrétně budete potřebovat následující materiál, vybavení, nářadí:
- trubkové nůžky nebo řezačka trubek;
- pájecí instalatérský stroj;
- řezák na odstraňování fólie;
- těsnicí páska (PTFE);
- ostrý nůž;
- odmašťovací prostředek (např. ubrousky Tangit);
- potřebný sortiment fitinek;
- svinovací metr a fix;
- spojovací prvky, šrouby a hmoždinky.
Je třeba věnovat pozornost hlavnímu materiálu – PP trubkám, ze kterých se plánuje vytvořit topný systém. Protože topný systém z polypropylenových trubek lze sestavit na bázi materiálu různých tříd.
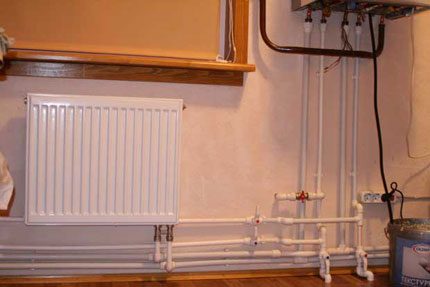
Konkrétní výběr sestavy závisí na plánovaných provozních podmínkách.
Klasifikace a výpočtové parametry
Stávajícími normami GOST (ISO10508) je stanovena klasifikace polypropylenových trubek, na základě které je tento materiál přípustné používat za určitých provozních podmínek.
Dlouhé polypropylenové výrobky se dělí do 4 tříd (1, 2, 4, 5) podle typických oblastí použití a hodnot provozního tlaku (4, 6, 8, 10 ATM):
- třída 1 (systémy teplé vody do 60 °C);
- třída 2 (systémy teplé vody do 70 °C);
- třída 4 (podlahové vytápění a radiátorové systémy do 70 °C);
- třída 5 (radiátorové systémy do 90 °C).
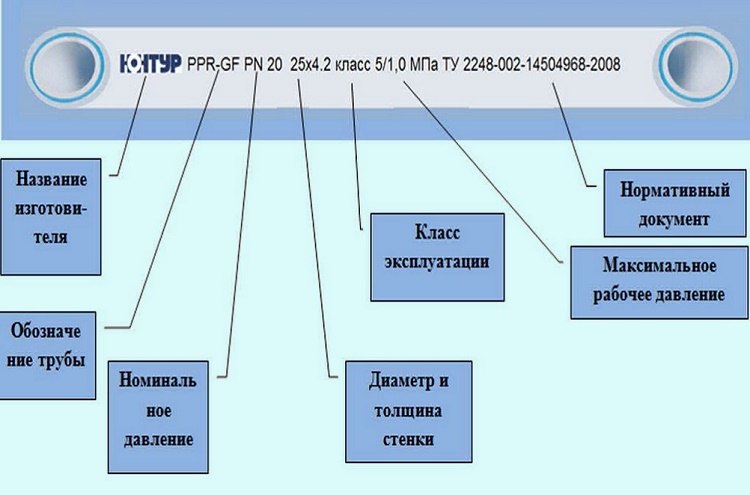
Například jsou zapotřebí polypropylenové trubky pro vytvoření nízkoteplotního topného systému. Podle označení na vnějším povrchu trubek pak lze určit vhodný materiál.
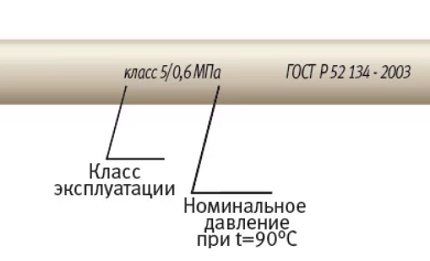
Pro tento případ budou plně vyhovovat hadice s označením – Class 4/10, což odpovídá meznímu teplotnímu parametru 70 °C a přípustné hranici pracovního tlaku – 10 ATI.
Průmysl zpravidla vyrábí výrobky univerzálního použití. Vyrobené produkty podporují rozsáhlou klasifikaci. V dokumentaci k takovému materiálu označení PP trubek je uvedeno standardním výčtem povolených parametrů (Class 1/10, 2/10, 4/10, 5/8 bar).
Tudíž při plánování vytápění domu svépomocí z polypropylenu je hlavní materiál obvykle vybírán řemeslníkem v přímé závislosti na:
- od plánovaných provozních parametrů;
- od způsobů ohřevu teplonosné látky;
- od používaného systému regulace.
Je vhodné také vypočítat životnost budoucího topného systému s použitím parametrů:
- horní hodnoty Tprac a Pprac;
- tloušťku stěny trubek;
- vnější průměr;
- součinitel bezpečnosti;
- délku topné sezóny.
V průměru by měla životnost polypropylenu činit nejméně 40 let.
Fáze montáže systému z PP trubek
Podívejme se, jak provést potrubí z polypropylenu s ohledem na normy a pravidla montáže. Zahájení výroby sítě musí předcházet pečlivá prohlídka všech dílů sady budoucího systému. Komponenty (trubky, tvarovky) musí být v náležitém stavu – čisté, bez poškození.
Doporučuje se používat díly pouze od jednoho výrobce. Okolní teplota na pracovišti – nejméně +5 °C.
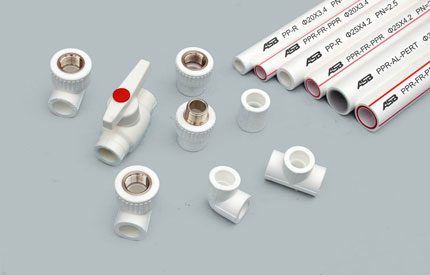
Polypropylenové díly systému lze spojovat jedním ze tří typů svařování:
- Polyfúzní.
- Elektrotvarovková.
- Styková.
Pro montáž topného a vodovodního systému se vyrábějí nejen polypropylenové trubky a tvarovky pro svařování. Vyrábějí se také speciální tvarovkové díly se závitem, potřebné pro instalaci uzavírací a regulační armatury s kovovými těly.
Na samotných polypropylenových trubkách se řezání závitu neprovádí ani v továrních, ani v domácích podmínkách. Spojují se pouze horkým, méně často studeným svařováním.
Zvláštnosti montážních prací
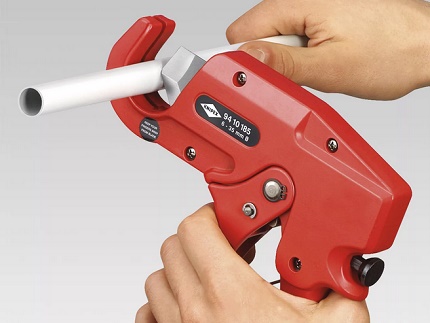
Všechny používané komponenty při montáži se při úpravě na míru řežou trubkovým řezačem nebo nůžkami speciálně určenými pro tento účel.
Práce s tímto nástrojem je doprovázena rovnoměrným čistým řezem, což je důležité pro provedení kvalitního spoje.
Pokud je třeba provést přechod „plast-kov“, na potrubích TUV a vytápění je nutné použít výhradně přechodové tvarovky vybavené lisovanou mosaznou (niklovanou) objímkou se závitem (vnitřním nebo vnějším). Dotažení těchto spojů se provádí pomocí řemenových klíčů, pokud chybí profil pro standardní klíč.
Tradičně se polypropylenové potrubí vytápění, včetně svépomocí, sestavuje metodou svařování přístrojem pro polyfúzní svařování. Pracovní sada příslušenství přístrojů tohoto druhu obsahuje skupinu nástavců vyrobených pro různé průměry plastové trubky.
Je nutné vybrat vhodné nástavce, nasadit je na topnou desku a zajistit šrouby.
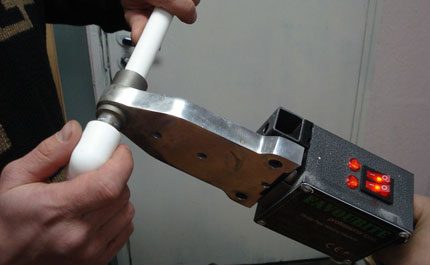
Regulátorem proudu polyfúzního svářecího přístroje se nastavuje provozní teplota, zpravidla 250–270 °C. Je nutné počkat na úplné zahřátí zařízení. Dosažení provozního režimu je indikováno kontrolní LED.
Některé přístroje jsou vybaveny kontaktním teploměrem, kterým se určuje teplota ohřevu s přesností na jeden stupeň.
Postup svařování polypropylenu
Krok za krokem se všechny úkony obvykle odehrávají následovně:
- Odměřit a odříznout požadovaný kus trubky.
- Pomocí ostrého nože sejmout fazetu na pracovním konci pod úhlem 30–40°.
- Odměřit úsek vstupu trubky do tvarovky a označit hranici fixem.
- Také na dílech ponechat osové značky s cílem zabránit pootočení.
- Pomocí ořezávacího zařízení odstranit plastovou (vrchní) a hliníkovou (střední) vrstvu na trubkovém úseku spoje.
- Odmastit pracovní (svařované) povrchy speciálním prostředkem.
- Přistoupit k postupu ohřevu dílů.
Nejprve se na desku s nástavcem nasadí tvarovka, s ohledem na silnější stěnu této součásti ve srovnání s trubkou. Tvarovka musí pevně „sedět“ na těle nástavce svářecího přístroje. Pokud je zaznamenána vůle (vůle, kývání) – tvarovka musí být vyřazena.
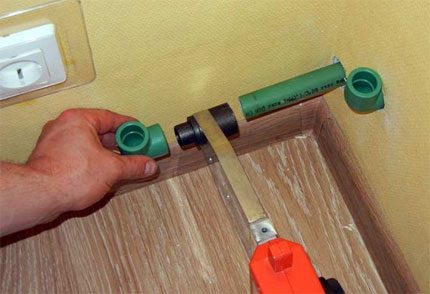
Poté se do vnitřku druhé trysky vloží upravený konec polypropylenové trubky. Těsnost uložení zde musí rovněž odpovídat kritériu rovnoměrného kontaktu po celém obvodu. Oba díly se ponechají na vyhřívací desce po dobu uvedenou v tabulce:
| Průměr dílu, mm | Doba ohřevu, s |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Průměr dílu, mm | Doba fixace, s |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Po uplynutí stanovených sekund se díly sejmou z trysek a spojí se plynulým rovnoměrným zasunutím trubky dovnitř tvarovky (bez osového posunutí).
Zasunutí trubky do dutiny tvarovky se provádí až k rysce. Spojení se však neprovádí na doraz. Je nutné ponechat vnitřní mezeru o velikosti přibližně 1 mm.
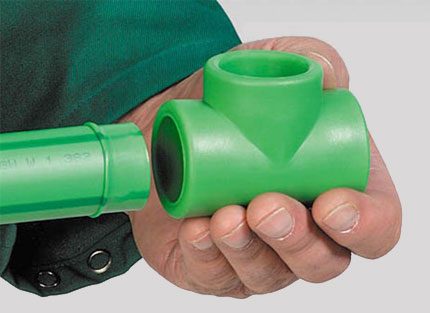
Po spojení PP trubek pájením musí místo styku dílů zůstat nehybné (zafixované) nejméně 20 sekund. Během této doby roztavený plast ztvrdne a vytvoří se pevné těsné spojení.
Pro dosažení plné pevnosti je třeba svařovaný uzel ponechat bez zatížení nejméně 1 hodinu. Touto metodou se provádí montáž celého topného systému, přičemž se vyrábějí krátké úseky, které se následně spojují do uzlů a hlavních tras.
Zohlednění lineární roztažnosti (smršťování)
Kolísání vnějších a vnitřních teplot nevyhnutelně vede k lineární roztažnosti nebo smrštění polypropylenu. Tyto vlastnosti je třeba zohlednit při montáži PP potrubí. Pokud charakteristické lineární změny potrubí topného systému nejsou odpovídajícím způsobem kompenzovány, vede to ke zkrácení životnosti celé sestavy.
Kompenzace lineární roztažnosti u polypropylenových výrobků je dosaženo díky pružnosti samotného materiálu. Stačí pouze správně provést pokládku hlavních tras. Správná pokládka znamená zajištění volnosti pohybu potrubí v rozsahu lineární roztažnosti.
Jak takovou montáž zajistit? Velmi jednoduše. Do montážní sady je nutné zahrnout speciální kompenzátory, standardní upevňovací objímky sestávající z pevných a pohyblivých prvků.
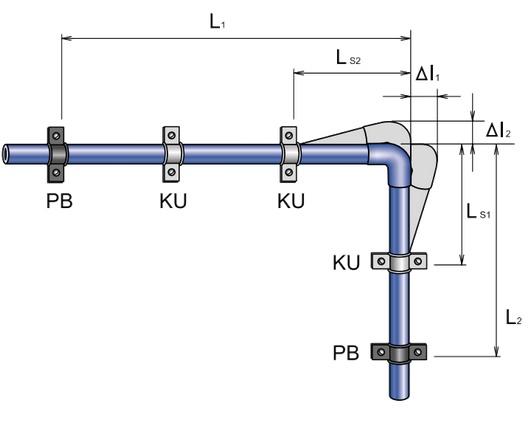
Kompenzovat lineární expanzi lze také pomocí předpětí potrubí. Tento přístup zkracuje délku expanze. Přitom směr předpětí je přímo opačný k lineární expanzi.
Zvláštnosti montáže hlavního potrubí
Pokládka vedení z polypropylenu při zařízení gravitačního vytápění se provádí v souladu s normami (GOST 21.602-79; GOST 21.602-2003), které stanovují minimální sklon vedení směrem k nejnižšímu bodu na úrovni 0,5%. Přitom v nejnižším bodě je vyžadováno umístění vypouštěcího uzlu s odvodňovacím kohoutem.
Potrubí je nutné rozdělit na úseky s možností odpojení těchto úseků pomocí uzavíracích kohoutů, například pro případ havárie. Regulační ventily a uzavírací kohouty je před jejich instalací na úseku nutné důkladně zkontrolovat na funkčnost a kvalitu zavírání/otevírání.
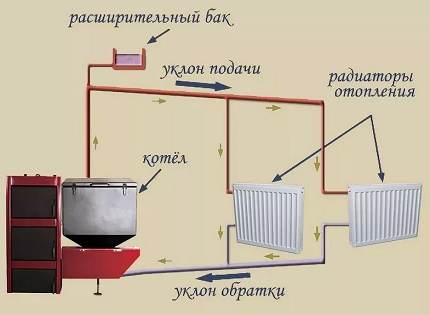
Při montáži stoupacích potrubí je třeba věnovat zvláštní pozornost pevným podpěrám a stavbě správného schématu kompenzace lineární expanze.
Požadovaný parametr kompenzace stoupacího potrubí lze zajistit dvěma způsoby:
- Pohyblivými podpěrami.
- Kompenzační smyčkou.
Pro variantu zařízení vytápění v rámci běžné obytné nemovitosti se zpravidla používá pouze první způsob. Pevné podpěry se umisťují na stoupacím potrubí v oblasti pod a nad T-kusem nebo v místech spojení trubek pomocí spojek. Takové upevnění zabraňuje poklesu stoupacího potrubí.
Vedení otopné soustavy podléhají izolaci, včetně tvarových kusů a uzavírací armatury. Výjimku tvoří úseky trubek vedené přímo v obytné místnosti, které jsou v podstatě prodloužením otopných těles. Jako izolaci je vhodné použít izolační trubky z polyuretanové pěny.
Závěry a užitečné video k tématu
Na příkladu připojení otopného tělesa je ukázán proces opracování a pájení polypropylenových výrobků pomocí speciálních nástrojů.
Vznik trubek vyrobených na bázi polypropylenu a jejich použití v praxi umožňuje výrazně snížit pracnost montáže při zařizování otopných soustav, včetně svépomocí. Tento moderní materiál otevírá více možností pro majitele rodinných domů, kde otopné soustavy jsou napájeny z vnitřních zdrojů – plynových, elektrických, dřevěných kotlů.
Podělte se o vlastní zkušenosti získané při montáži potrubí z polypropylenových trubek. Sdílejte s návštěvníky webu užitečné technické nuance, které nebyly v článku zmíněny. Pište prosím komentáře do bloku níže, ptejte se, zveřejňujte fotografie k tématu článku.
 Montáž měděných trubek topení: zvláštnosti technologie provádění prací
 Izolace pro topné trubky: přehled typů + příklady použití
 Jaké trubky nejlépe vybrat pro vytápění: srovnávací přehled
 Polypropylenové trubky pro vytápění: typy, kritéria výběru, značení
 Jak vyrobit komín v rodinném domě vlastníma rukama: varianty konstrukcí a jejich realizace
 Trubky pro topné kotle: jaké trubky jsou nejlepší pro propojení kotle + rady pro montáž
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Chtěl bych si doma sám nainstalovat podobný systém z polypropylenových trubek, abych měl jistotu o kvalitě spojů a ochránil se před nekvalitní prací dodavatelů. Ale znepokojuje mě jedna věc: kolik bude stát nákup potřebného zařízení na svařování trubek? Za podstatný nedostatek polypropylenové trubky považuji nemožnost jejího ohybu, na rozdíl od kovoplastové se vůbec neohýbá.
Já jsem se také ze začátku bál, ale pak jsem si doma všechno přepájel – a nic nevyteklo! Páječka stojí levně – 2-3 tisíce. Tam je všechno vybavení – přečtěte si návod a všechno vám vyjde! Hodně štěstí!
O odmašťování trubek před pájením slyším poprvé. To je tolik zbytečných pohybů, že by se páječka spálila. Podle mě to nikdo nedělá, bylo to před 20 lety, kdy byl plast lepený.
A lineární roztažnost u polypropylenu lze minimalizovat pomocí kompenzátorů. To samozřejmě mírně prodražuje montáž, ale zase nebudou žádné ohnuté trubky.
A co jsou to kompenzátory, můžete to upřesnit?