Pájení polypropylenových trubek: pravidla provádění prací a rozbor možných chyb

Možnost sestavovat potrubí svépomocí – nesporná výhoda polypropylenových výrobků. Použitím pohodlného a lehkého materiálu lze vlastnoručně postavit kanalizaci, opravit a modernizovat vodovod.
Hlavní je – pochopit specifiku spojení montážních prvků mezi sebou. Uznejte, že to je důležitá část práce, která zajišťuje těsnost potrubí a jeho bezproblémový provoz.
Nabízíme vám podrobně uvedené informace o tom, jak se provádí pájení polypropylenových trubek, jaké zařízení se při práci používá, a také uvádíme nejčastější chyby začínajících svářečů.
Námi nabízené informace pomohou vybudovat spolehlivě fungující komunikace. Pro názorné vnímání je článek doplněn grafickými přílohami a videonávodem.
Obsah článku:
Specifika pájení trubek z polypropylenu
Proces pájení se provádí díky výrazným termoplastickým vlastnostem materiálu. Polypropylen při zahřátí měkne – získává stav podobný plastelíně.
Obecný popis technologie
Návrat materiálu do podmínek normálního teplotního pozadí přispívá k zatvrdnutí jeho struktury do normálního stavu. Tyto vlastnosti se staly základem technologie pájení, která se technicky nazývá – polyfúzní svařování.
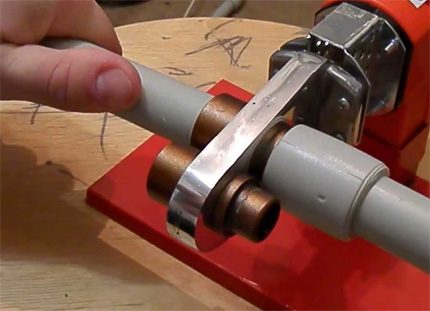
V praxi se používají dvě metody spojování svařovaných dílů:
- Spojková.
- Přímá.
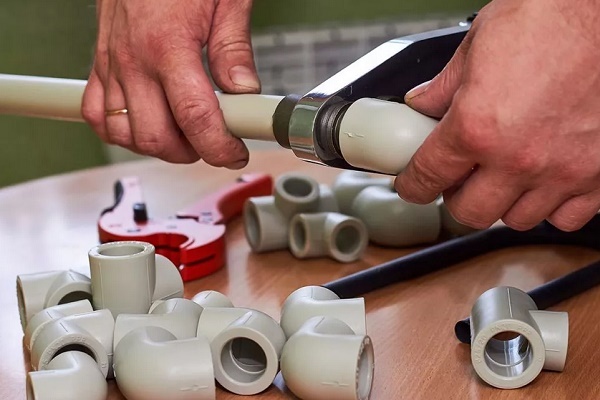
Spojková metoda. Technika svařování ukazuje, jak lze svařovat polypropylenové trubky pomocí tvarovky – spojky nebo trubky většího vnějšího průměru. Obvykle se tímto způsobem provádí svařování plastových trubek, jejichž průměr nepřesahuje 63 mm.
Princip svařování dvou dílů je v tomto případě založen na roztavení části trubky po vnějším obvodu a části spojky ve vnitřní oblasti. Poté se oba díly pevně spojí.
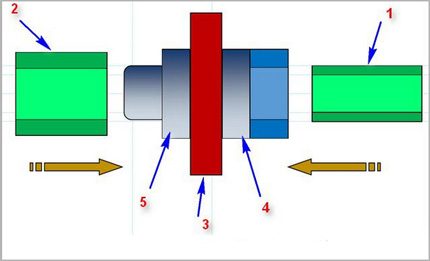
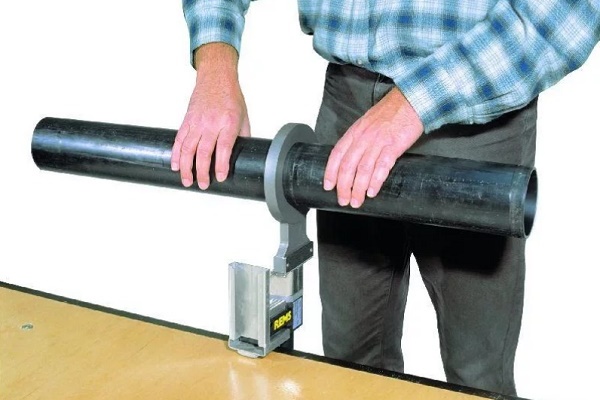
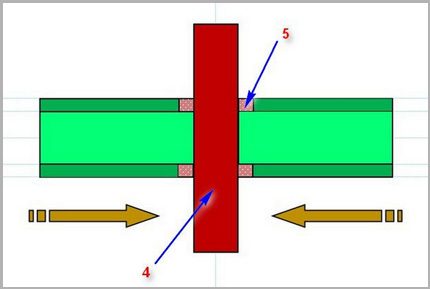
Přímá metoda. Metoda je založena na stejném principu roztavení malých úseků plastových trubek a jejich následném spojení. V této variantě jsou spojovacími prvky dvě trubky stejného průměru a spojují se čelními plochami.
Tato, na první pohled jednoduchá metoda svařování polypropylenu vyžaduje vysokou přesnost opracování styčných ploch a přesné nastavení obou dílů podle os v procesu jejich spojování.
Vedle uvedených „horkých“ technologií se také praktikuje metoda „studeného“ svařování. Zde se jako aktivní pájecí složka používá speciální rozpouštědlo, které dokáže změkčit strukturu polypropylenu. Tato metoda se však netěší vysoké oblibě.
Pájecí stroje pro svařování trubek
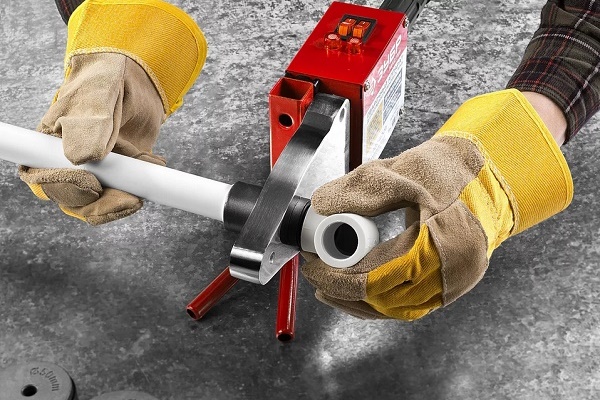
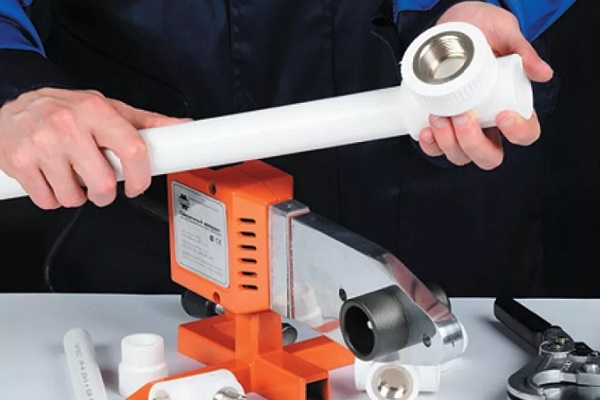
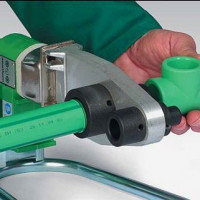
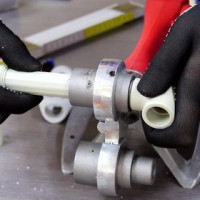
Jak spojková, tak přímá metoda vyžaduje svařovat plastové trubky speciálními svařovacími přístroji. Konstrukčně pájecí technika představuje něco podobného elektrické žehličce.
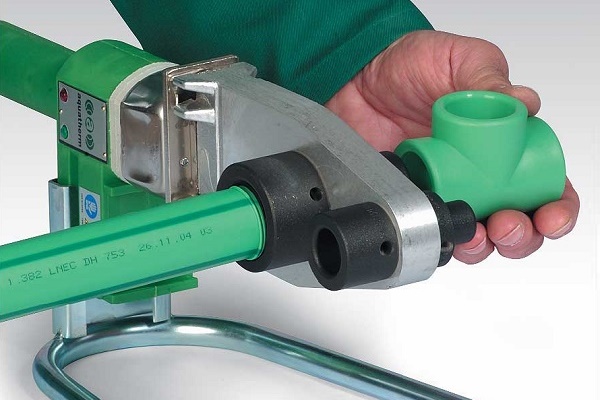
Základem přístrojů je masivní kovové topné těleso, na jehož povrch se instalují vyměnitelné nástavce – kovové tvarovky různých průměrů. Takové páječce se říká žehlička na svařování.
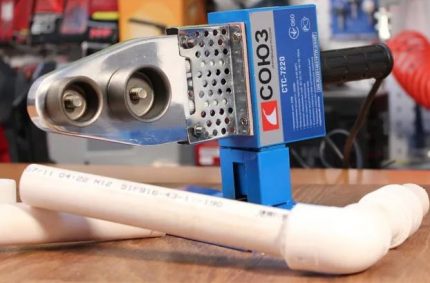
Pro provádění stykového svařování se konstrukce pájecích přístrojů vyznačují zvýšenou složitostí. Obvykle součástí takové techniky není pouze topné těleso, ale také systém centrování svařovaných dílů.
Zpravidla se zařízení pro přímé svařování, stejně jako samotná technologie, v domácí sféře používají zřídka. Priorita použití – průmysl.
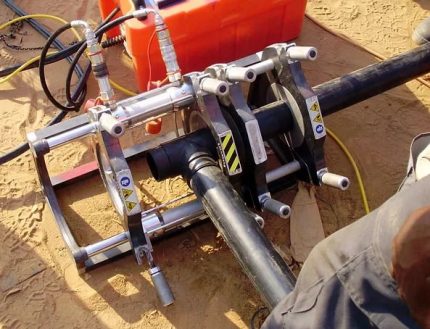
Kromě pájek bude mistr také potřebovat:
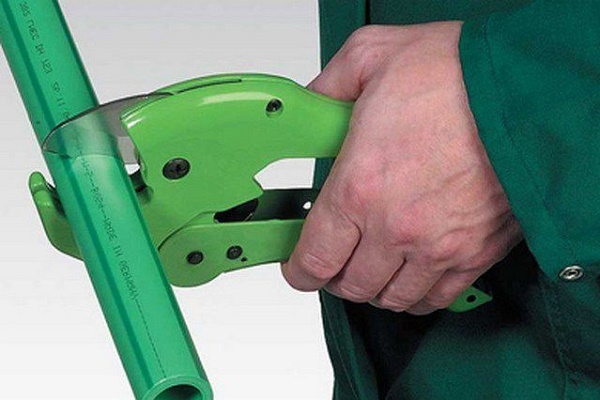
- nůžky – řezačka na polypropylenové trubky;
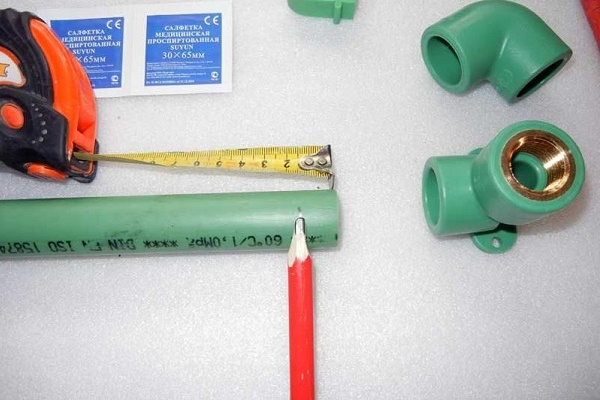
- stavební svinovací metr;
- zámečnický úhelník;
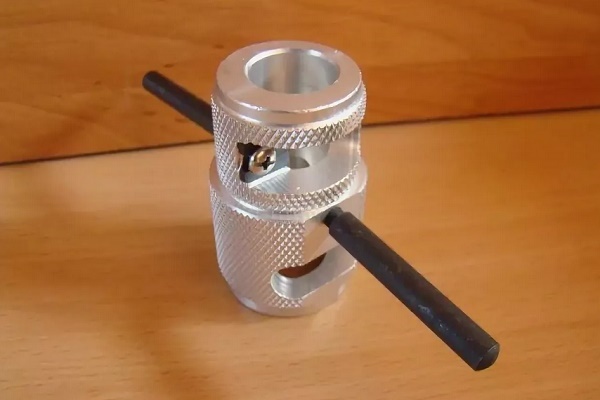
- šejver na trubky s armováním;
- fix nebo tužka;
- prostředek na odmašťování povrchů.
Jelikož se práce provádějí na vysokoteplotním zařízení, je nutné nosit pevné pracovní rukavice.
Postup svařování polypropylenu
Důležité varování! Svařovací práce na polymerních materiálech musí být prováděny za podmínek dobrého větrání místnosti. Při zahřívání a tavení polymerů se uvolňují toxické látky, které při určité koncentraci mají vážný vliv na lidské zdraví.
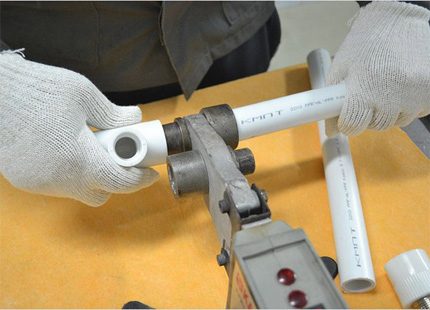
Nejprve je nutné se připravit na práci:
- Na topnou desku nainstalujte trny potřebného průměru.
- Regulátor teploty pájení nastavte na 260 °C.
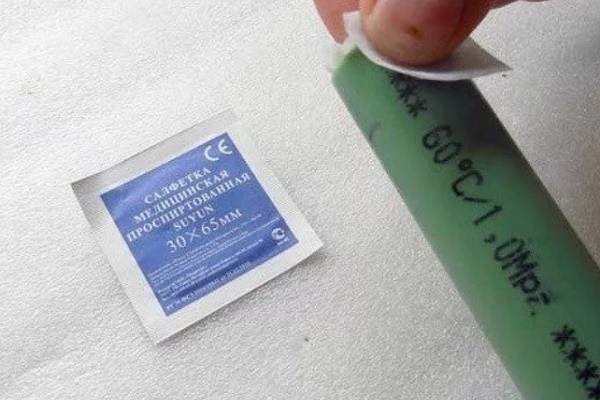
- Připravte spojované díly – označte, sejměte zkosení, odmastěte.
- Zapněte pájecí stanici.
- Počkejte, až dosáhne provozní teploty – rozsvítí se zelený indikátor.
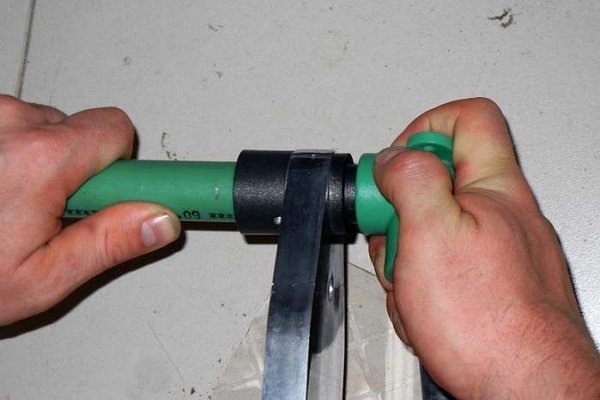
Spojované díly (trubka – spojka) současně nasaďte na trny pájecí stanice. Přitom polypropylenová trubka se nasazuje do vnitřní oblasti jednoho trnu a spojka (nebo nátrubek tvarové součásti) na vnější povrch druhého trnu.
Obvykle se konce trubky zasouvají po hranici dříve vyznačené linie a spojka se nasazuje až na doraz. Při držení polypropylenových dílů na zahřátých trnech je třeba pamatovat na důležitý detail technologie – dobu výdrže.
Při nedostatečné době výdrže hrozí riziko nízkého stupně difúze materiálu, což se projeví na kvalitě spoje. Pokud se díly přežerou, hrozí vysoké riziko deformace struktury výrobku. To může vést ke zhoršení kvality svaru.
Doporučuje se používat tabulku, která uvádí optimální hodnoty času pro trubky s různými technickými parametry.
Tabulka doby pájení polypropylenových trubek
| Jmenovitý průměr trubky, mm | Doba ohřevu pro optimální difúzi, s | Doba na pájení dílů, s | Doba na chlazení dílů, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po vyjmutí dílů z trnů po optimální době se sundají a rychle se spojí zahřátými částmi. Postup spojení je nutné provést přesně a rychle (podle času v tabulce) při dodržení souososti pájených dílů.
Je povoleno provést mírnou korekci os (během 1-2 s), ale otáčet díly jeden vůči druhému je nepřípustné.
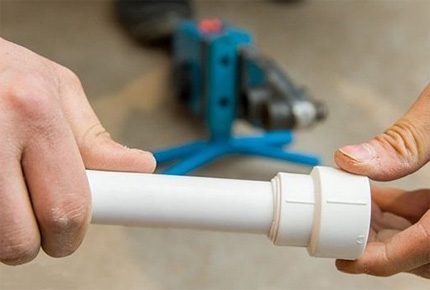
Uvedená doba pájení jakýchkoli polypropylenových trubek může být upravena v závislosti na podmínkách provádění prací a vlastnostech materiálu.
Například, pokud se montáž provádí při záporných teplotách okolí, přirozeně se uvedené normy zvyšují až o 50 % nominální hodnoty. Pro každé jednotlivé nestandardní podmínky se doba ohřevu volí metodou zkušebního pájení.
Spojení trubek pájením s armováním
Podívejme se, jak správně pájet armované polypropylenové trubky. Zde je povinné odstranění ochranného materiálu. Přítomnost armované vrstvy (hliníkové fólie) ve struktuře trubky vyžaduje dodatečný ohřev. To však není hlavní.
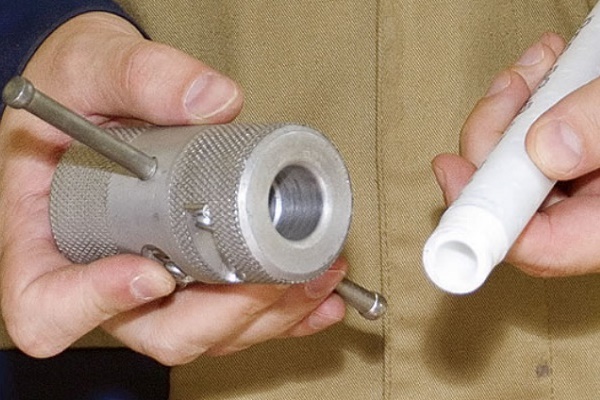
Obvykle mají tyto výrobky zvětšený průměr a nehodí se ke standardním nástavcům páječky. Je nutné je před pájením očistit. Výjimkou jsou trubky armované skelným vláknem. Ty se pájejí standardně.
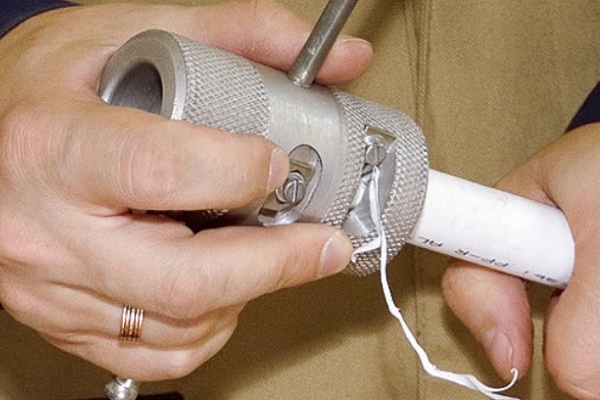
Vzhledem k rozmanitosti technologií armování polypropylenových trubek se používají různé metody úpravy před pájením. Tradičně se pro čištění používá švejer.
Tento název má speciální zařízení ve formě kovového pouzdra s noži. Švejer se nasadí na koncovou část trubky, která má být pájena, a rotačními pohyby kolem osy trubky se odstraní armovaná vrstva až na čistý plast.
Pokud je armovaná vrstva umístěna ve střední části stěny plastové trubky, je pro zpracování rozumnější použít jiný nástroj – krajovač plastových trubek.
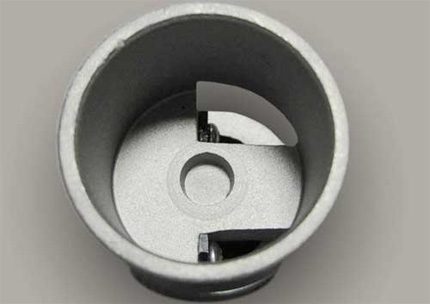
Pomůcka se jen málo liší od švajeru, kromě umístění a konstrukce řezných prvků. Po opracování krajovačem se koncová část trubky vyrovná do čela, plus se do hloubky 2 mm po celém obvodu vyřízne část armované vrstvy. Takové opracování umožňuje provést svařování bez vad.
Vliv chyb na kvalitu svařování
Klidné, pečlivě promyšlené kroky – záruka proti chybám, které mohou zhatit celou práci. Je třeba zohlednit všechny drobnosti technologie svařování a neodchýlit se od nich ani o krok.
Běžné chyby, v jejichž důsledku vznikají závadné uzly montované vodovodní sítě z polypropylenu:
- Nebylo provedeno očištění povrchu trubky od mastného filmu.
- Úhel řezu spojovaných dílů se liší od hodnoty 90º.
- Volné usazení konce trubky do tvarovky.
- Nedostatečné nebo příliš vysoké zahřátí svařovaných dílů.
- Neúplné odstranění armované vrstvy z trubky.
- Korekce polohy dílů po zatuhnutí polymeru.
Někdy u materiálů vysoké kvality nadměrné zahřátí nezpůsobí viditelné vnější vady. Nicméně přitom dochází k vnitřní deformaci, kdy roztavený polypropylen uzavírá vnitřní průchod trubky. Později takový uzel ztrácí funkčnost – rychle se ucpává a blokuje průtok vody.
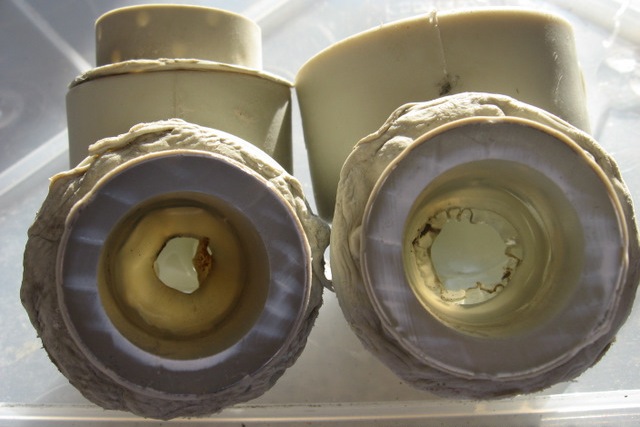
Pokud se úhel řezu čelních částí liší od 90º, při spojování dílů dosednou čela trubek na sebe v sešikmené rovině. Vzniká nesouosost dílů, která se projeví, až je již namontováno potrubí dlouhé několik metrů.
Často je kvůli tomu nutné předělávat celý uzel znovu. Zejména při pokládání trubek v drážkách.
Nekvalitní odmaštění spojovaných povrchů přispívá k vytváření „ostrůvků odmítnutí“. V takových místech k polyfúznímu svařování nedochází vůbec nebo jen částečně.
Trubky s takovou vadou nějakou dobu fungují, ale kdykoli může vzniknout prasklina. Časté jsou také chyby spojené s volným usazením trubky do tvarovky.
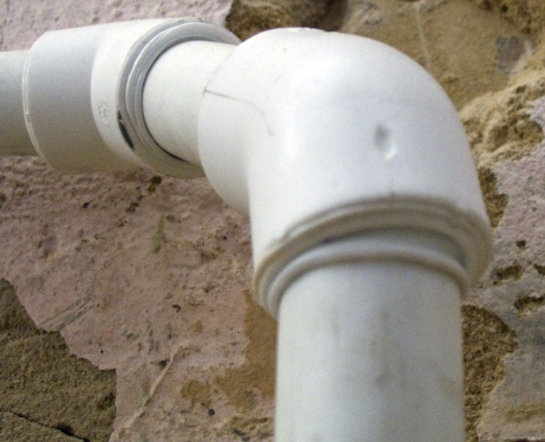
Podobný výsledek vykazují spoje provedené s neúplným očištěním výztužné vrstvy. Obvykle se trubky s výztuží používají ve vedeních vysokého tlaku. Zbytková hliníková fólie vytváří v oblasti pájení zónu bez kontaktu. Právě v tomto místě často dochází k únikům.
Hrubá chyba – pokus o korekci pájených prvků otáčením kolem osy vůči sobě. Takové jednání výrazně snižuje účinek polyfúzního svařování.
Přesto se v jednotlivých bodech pájení vytvoří a vzniká tzv. „přichycení“. Při malé síle na roztržení „přichycení“ spoj drží. Jakmile však spoj vystavíte tlaku, pájení se okamžitě rozpadne.
Další informace o svařování polypropylenových trubek jsou uvedeny v tomto článku.
Závěry a užitečné video k tématu
I odborníci mají vždy co se učit. Jak pracovat s polypropylenem, můžete vidět v následujícím videu:
Montovat potrubí z polymerů pomocí jejich pájení „na horko“ – pohodlná a oblíbená metoda. Úspěšně se používá při montáži rozvodů, včetně domácích instalací.
Tuto metodu svařování mohou použít lidé bez předchozích zkušeností. Hlavní je správně pochopit technologii a zajistit její přesné provedení. Technologické vybavení lze koupit nebo si pronajmout.
Máte zkušenosti s pájením polypropylenových trubek? Podělte se prosím o informace s našimi čtenáři. Komentáře a dotazy k tématu můžete zanechat ve formuláři níže.
 Pájení měděných trubek: podrobný rozbor prací a praktické příklady
 Výměna trubek na toaletě od A do Z: projektování, výběr stavebního materiálu, montážní práce + rozbor chyb
 Montáž polypropylenových trubek svépomocí: technologie práce s PP potrubím
 Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí
 Svařovací zařízení pro polypropylenové trubky: klasifikace, žebříček nejlepších + rady pro výběr
 Instalatérské způsoby spojování trubek: přehled všech možných variant provedení
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky