Instalatérské způsoby spojování trubek: přehled všech možných variant provedení

Aby systémy přívodu vody a okruhy, kterými cirkuluje teplonosné médium, bezchybně plnily své úkoly, musí být jejich součásti odborně smontovány a správně spojeny. Výsledek úsilí instalatérů musí být těsný, aby nezpůsoboval problémy majitelům a jejich sousedům. Souhlasíte?
Všechny aktuální způsoby spojování trubek, které zajišťují normální provoz systému, jsou uvedeny v námi nabízeném článku. Podrobně jsme popsali technologické varianty závislé na materiálu, ze kterého jsou spojované díly vyrobeny, a na kategorii potrubí. Naše rady vám pomohou dosáhnout ideálního výsledku.
Obsah článku:
Přehled rozebíratelných sanitárních spojení
Všechny známé způsoby spojování trubek lze rozdělit do dvou tříd – rozebíratelné a nerozebíratelné. Rozebíratelné spoje jsou dále přírubové a objímkové. K nerozebíratelným metodám patří spoje jako hrdlové, upínací, svařování na tupo, lepené.
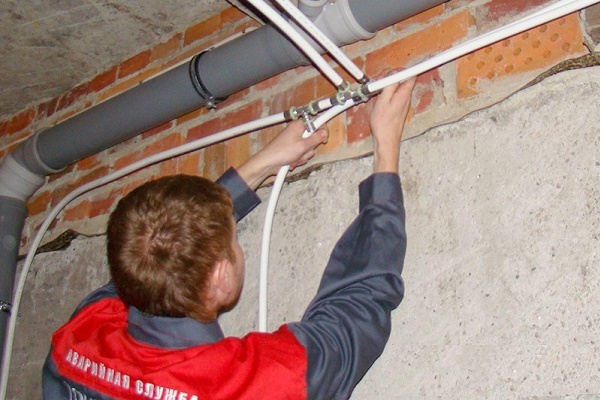
Spoje, které lze v případě potřeby rozebrat a poté vrátit na místo, výrazně usnadňují údržbu a opravy potrubí. Tato spojení se používají hlavně při budování vnitřních komunikací.
Výhodou tohoto způsobu je jeho jednoduchost provedení. Nepoužívají se zde žádné chemické ani tepelné vlivy. Poruchu potrubí spojeného touto metodou lze snadno odhalit a odstranit.
Těsné dosednutí při sanitárním spojení trubek je zajištěno použitím speciálních dílů. Rozlišujeme 2 druhy spojů patřících k rozebíratelnému typu: přírubový a fitinkový. První se používá, když je potřeba spojit trubky velkého průměru, druhý je vhodnější pro domácí potrubí.
S druhy, charakteristikami a značením polypropylenových trubek a používaných fitinků se seznámíte v následujícím článku, který doporučujeme přečíst.
Fitinky používané v sanitárních systémech se instalují v kontrolních bodech, na ohybech, odbočkách. Bývají lité a kompresní. Z hlediska funkčnosti lze rozlišit následující druhy fitinků:
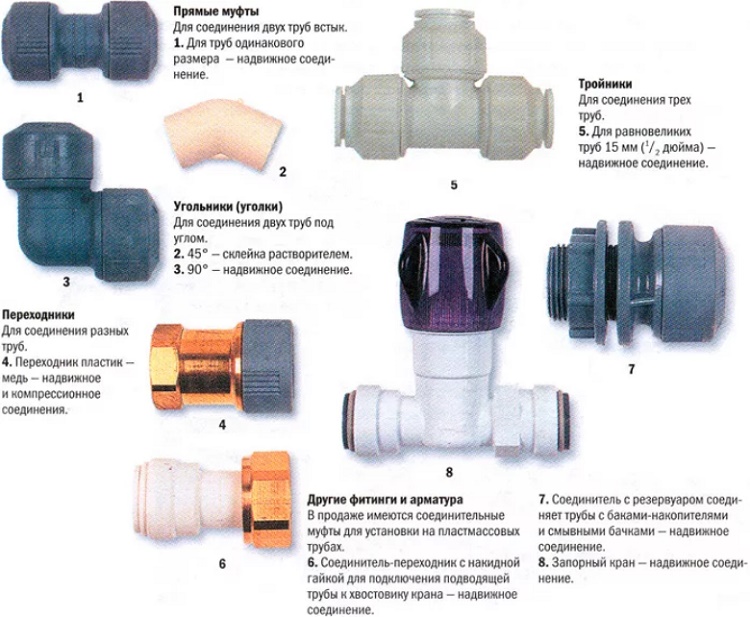
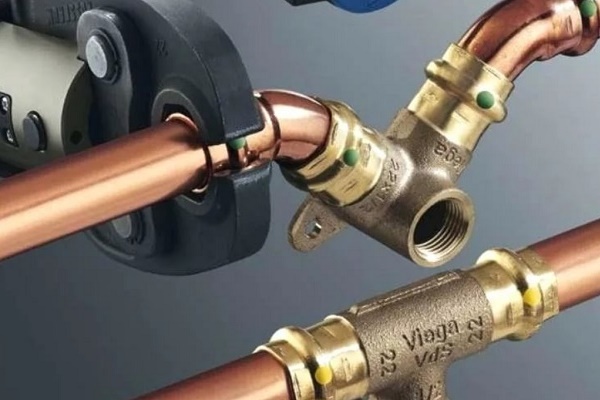
Sada tvarovek se volí podle specifik konkrétního potrubí. Podle způsobu upevnění na trubku jsou tvarovky upínací, závitové, lisovací, závitové, používané pro spojení svařováním a pájením.
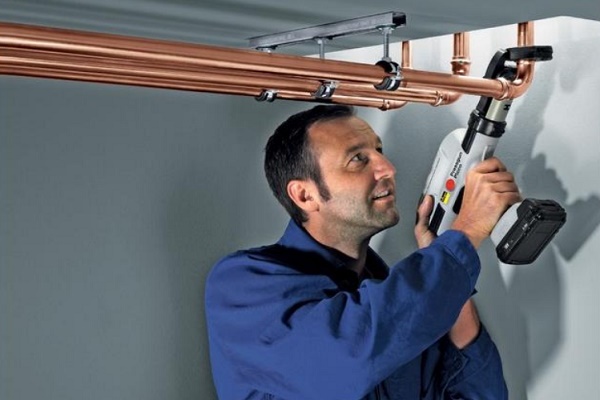
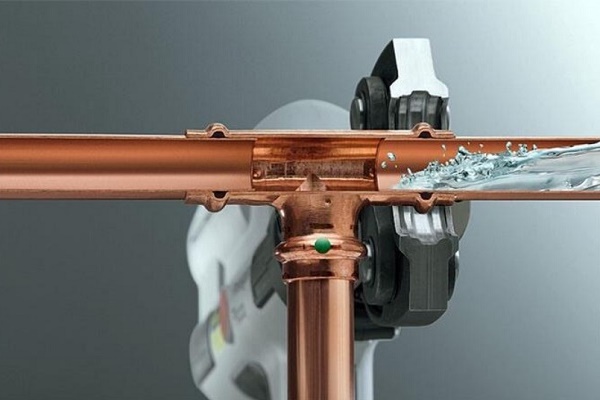
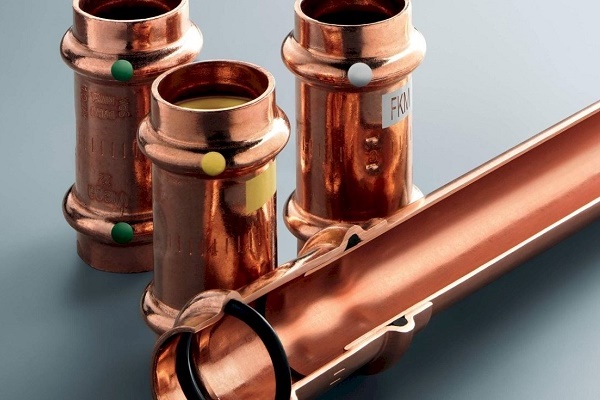
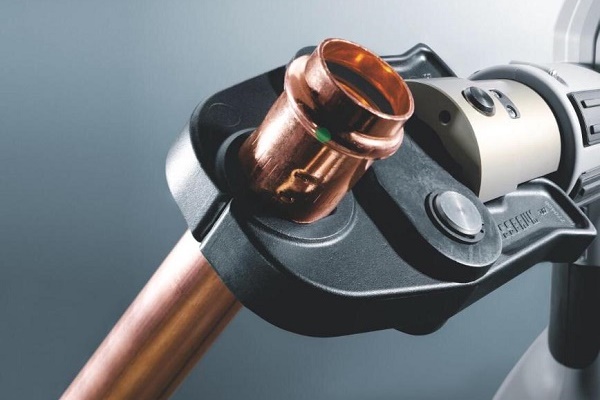
Vyrábějí se tvarovky pro kovoplastové trubky, používají se při vytváření kompresních a lisovacích spojů. Pro spojování polypropylenových trubek se vyrábějí tvarovky používané jak pro lepené spoje, tak svařované. Pro měděné trubky se vyrábějí tvarovky pro lisované spoje i pájení.
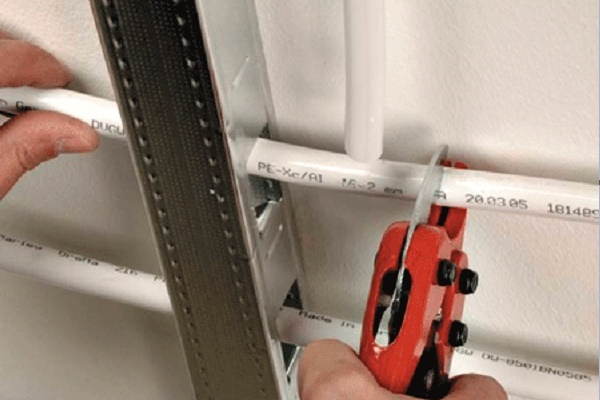
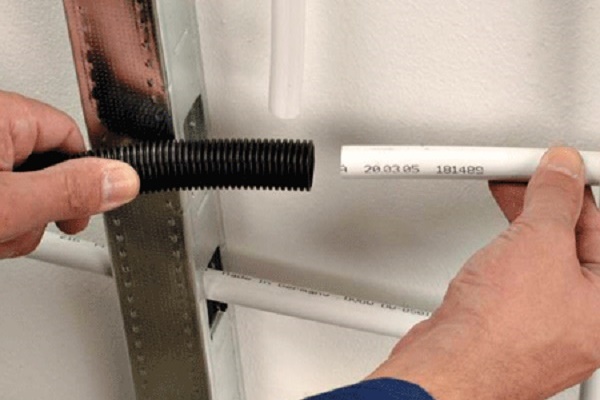
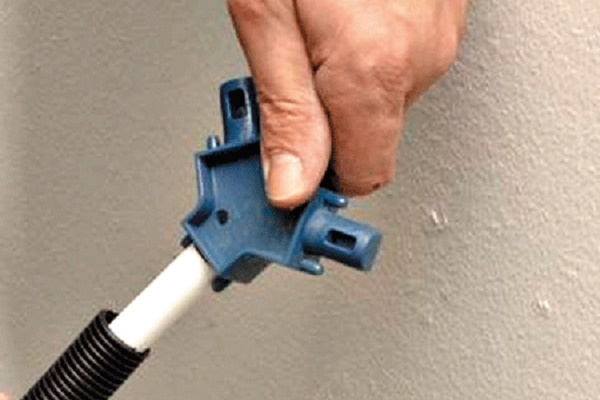
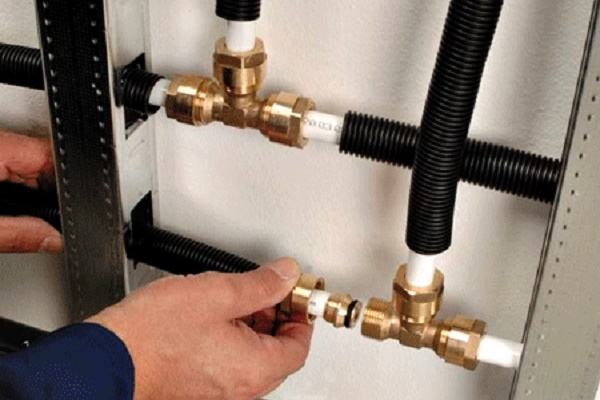
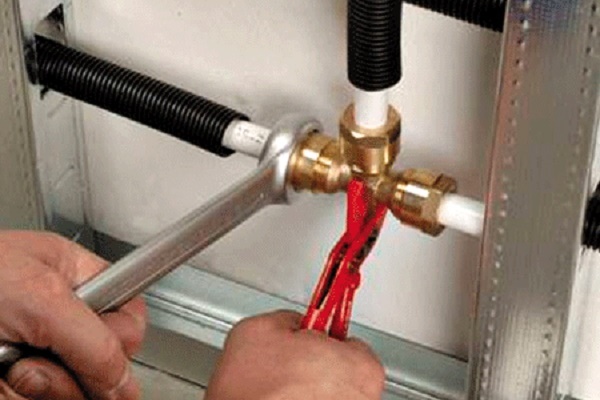
Proces montáže kovoplastového potrubí s použitím kompresních tvarovek představí následující výběr fotografií:
Hrdlový způsob spojení
Hrdlo je montážní rozšíření určené k vytvoření spolehlivého spoje. Princip je založen na tom, že do trubky většího průměru se vloží konec trubky menšího průřezu. Spoj se utěsní pomocí těsnění vloženého do hrdla nebo slepením voděodolným lepidlem.
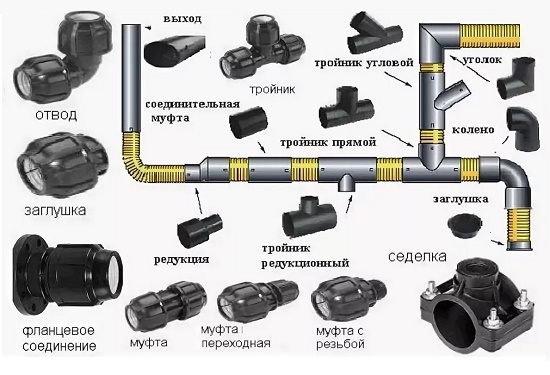
V závislosti na materiálu trubek a jejich průměru se vybírá jedna z několika existujících variant hrdlového spoje: s těsnicím kroužkem, bez kroužku, svařováním, lepením.
Spojení bez těsnění kroužkem
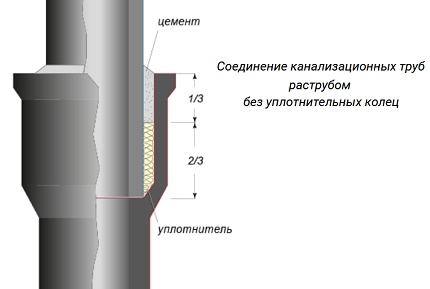
Bez těsnicího kroužku se nejčastěji spojují litinové trubky. Zasuňovanou trubku se zkracuje, upravuje se čelo tak, aby v něm nezůstaly žádné výstupky a trhliny. Do hrdla se vloží koncová část spojované trubky.
Vzniklá mezera se vyplní provazcem z naolejovaného konopí nebo dehtovanými lněnými prameny. Nejprve se těsnění položí do kruhu a zapěchuje se do hrdla poklepáváním kladivem na speciální dřevěnou lopatku nebo šroubovák. Přitom je důležité dávat pozor, aby se konce materiálu nedostaly dovnitř potrubí.
Pokračuje se ve vrstvení těsnění až do zaplnění hrdla do 2/3 jeho hloubky. Pro poslední vrstvu se použije neošetřené těsnění, protože olej nebo pryskyřice by zhoršily přilnavost při vyplňování zbývajícího prostoru v hrdle cementem.
Pro získání malty je potřeba cement tříd 300 – 400 a voda na jeho ředění. Složky se berou v poměru 9:1. Cement se do hrdla zatlačí a přikryje mokrým hadrem pro lepší tuhnutí.
Někdy se místo cementu používá azbestocementová směs vyrobená z cementu M400 a kvalitního azbestového vlákna v poměru 2:1.
Voda se přidává těsně před pokládkou v množství asi 11 % hmotnosti suché směsi. Místo těsnění na bázi cementu se používá bitumenový, silikonový tmel, hlína, jejíž poslední vrstva se zpevňuje nanesením bitumenu nebo olejové barvy.
Spojení hrdlem s těsnicím kroužkem
Tato metoda se při zařizování vnitrodomovní kanalizační soustavy používá nejčastěji. Kroužek z gumy, sevřený mezi hrdlem a zasouvanou trubkou, zajišťuje těsné spojení. Proto je způsob nejen jednoduchý, ale také spolehlivý.
Těsnicí kroužek do určité míry vyrovnává odchylky os mezi dvěma spojovanými trubkami. To však pouze v případě, že osy na každém metru složeného potrubí jsou posunuty o hodnotu nepřesahující tloušťku stěny trubky.
Pokud je tato podmínka porušena, zvyšuje se pravděpodobnost vzniku netěsností v důsledku nerovnoměrné deformace těsnění.
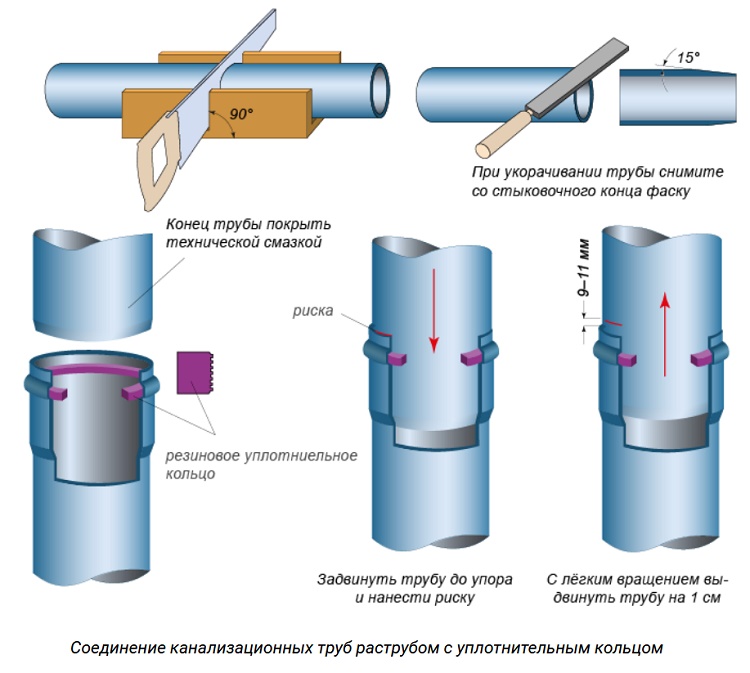
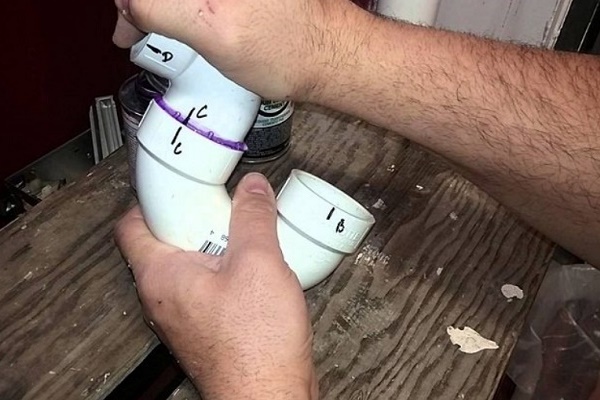
Pro určení hloubky zasunutí volného konce trubky do hrdla se těsnicí kroužek dočasně odstraní. Poté se trubka vsune do hrdla až na doraz a označí se místo, kde se vkládaná část dotýká hrdla.
Při montáži se trubka mírně posune vůči značce – o 0,9 – 1,1 cm. Tato vzdálenost umožní vyrovnat vnitřní napětí vznikající v systému při teplotních výkyvech.
Před umístěním kroužku se doporučuje ponořit jej do mýdlové vody a mírně stlačit. To značně usnadní jeho vložení do prohlubně hrdla. Aby se minimalizovala velikost zkosení, někteří výrobci začali vyrábět tvarovky s úhlem 87⁰ namísto 90⁰. Trubka vstupuje do hrdla pod sklonem a kroužek se nedeformuje.
Pokud je nutné spojit trubky vyrobené z různých materiálů, používají se přechodové nástavce. Velikost nástavce, jako je vnitřní průměr, musí odpovídat vnějšímu průměru připojované trubky. V případě spojení hrdla polymerové trubky s litinovou trubkou se na konec druhé nasadí dvojité těsnění a namontuje se nástavec.
Lepení částí plastového potrubí
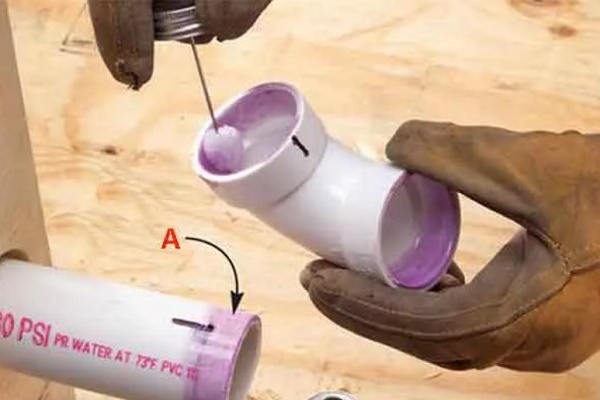
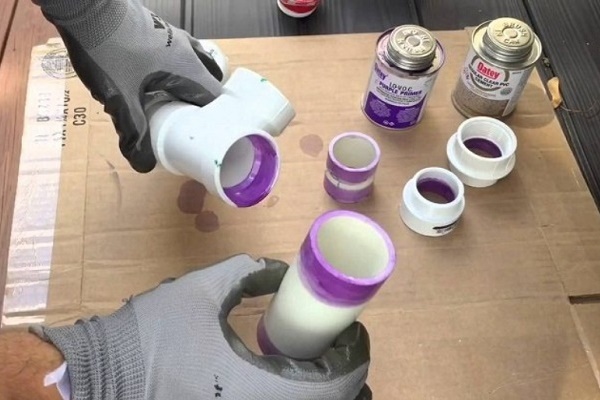
Metodou lepení se spojují PVC trubky s hrdlem. Pro lepší přilnavost se vnitřek hrdla a konec vkládané trubky zdrsní smirkovým papírem. Poté se seřízne zkosení, ošetřené části se odmastí pomocí methylenchloridu jako primeru.
Před provedením spoje se zkontroluje kompatibilita trubek. Trubka menšího průměru musí do hrdla vstupovat volně, ale ne příliš. Poté se linkou vyznačí hranice pro nanesení lepidla – to pomůže spojit díly bez chyb.
Na povrchy spojovaných prvků – 2/3 prohlubně hrdla, a také celý kalibrovaný konec trubky, se rovnoměrně nanáší lepidlo tenkou vrstvou. Trubka se zasune do hrdla a pootočí o čtvrt otáčky, aby se zlepšil kontakt mezi spojovanými prvky. Spojené části se drží až do zatuhnutí lepidla.
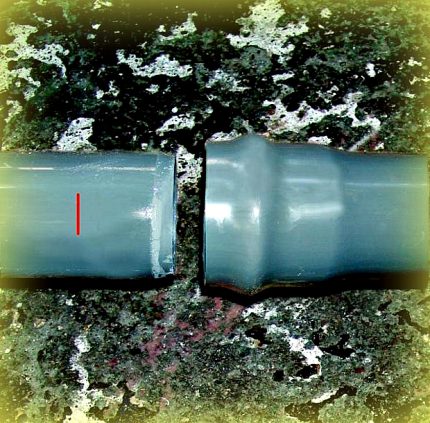
Celý proces trvá jen 20–30 sekund. Pokud se na spoji objeví rovnoměrná vrstva lepidla, ihned se odstraní čistým hadříkem. Od slepení do úplného ztuhnutí spoje a zkoušky těsnosti potrubí musí uplynout nejméně jeden den.
Pro opravy stávajících potrubí se používají tvarovky ve formě opravných spojek nebo výrobků s prodlouženým hrdlem. Úsek trubky se vyřízne, na koncích se srazí hrany, na konce se nanese speciální lepidlo. Spojka se nasadí na spodní část potrubí.
Na horní část potrubí se nasadí spojka s dlouhým hrdlem až na doraz, v případě potřeby se na ni namontuje tvarovka. Spojka společně s tvarovkou se posune dolů, dokud nenarazí na spodní část potrubí. Násuvná spojka se posune nahoru tak, aby zakryla oblast spoje.
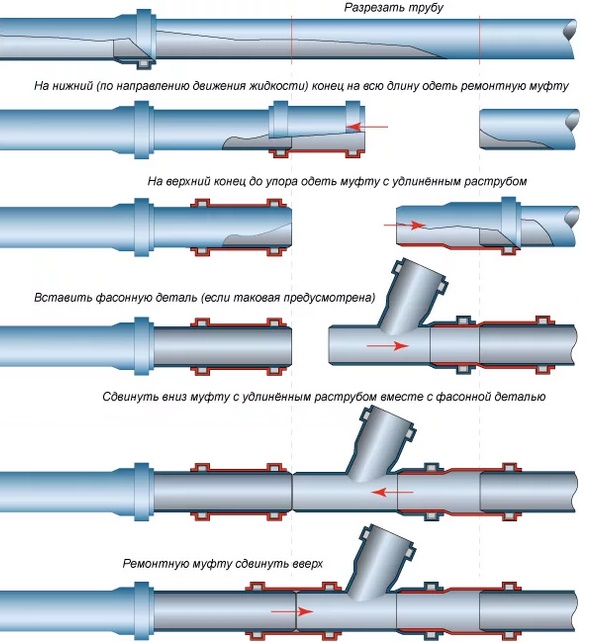
Pokud i poté dochází k úniku, spoj se vyplní silikonovým tmelem. Spodek a vrch se určují podle směru pohybu dopravované látky.
Použití kontaktního svařování
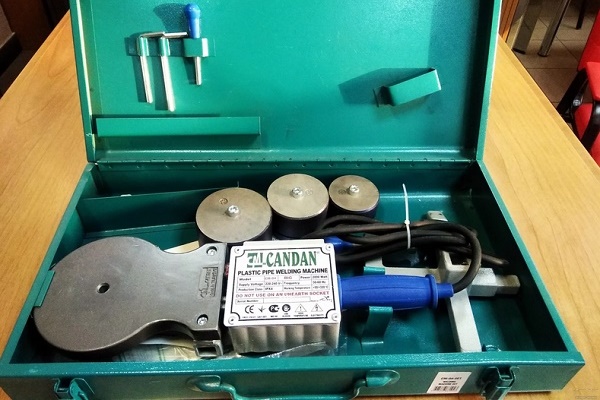
Pro použití tohoto způsobu spojování trubek je nutné mít svařovací zařízení. Může být mechanické nebo ruční, ale musí být vybaveno speciálním nástrojem, který zahřívá prvky na požadovanou teplotu.
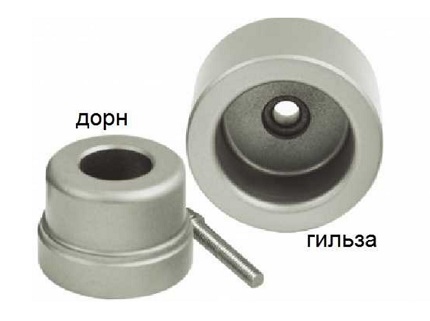
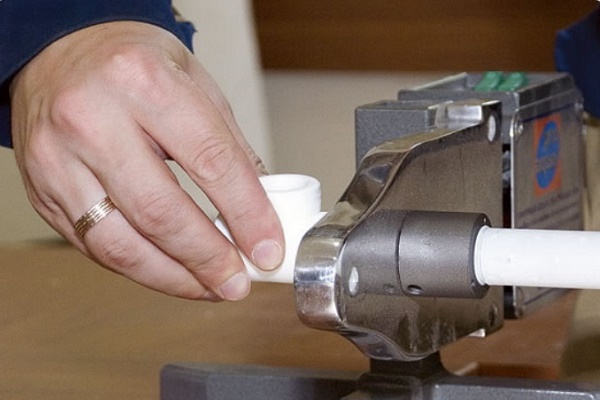
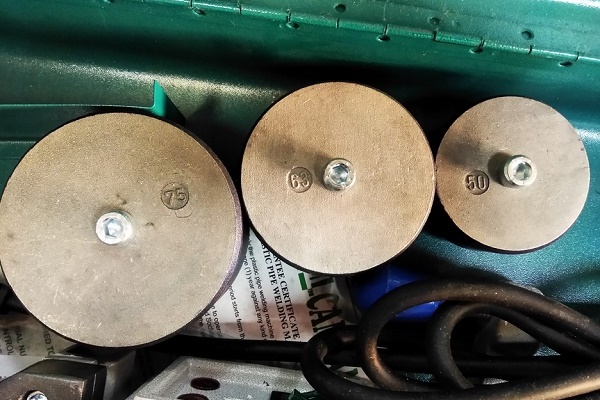
Při použití hrdlové technologie pro spojování trubek se používá nástroj ve tvaru meče. Jedná se o sadu vyrobenou z kovu, sestávající z objímky určené k zahřívání vnějšího povrchu trubky a trnu (čepu), který natavuje díl zevnitř.
Důležitý moment – výběr sady. Její parametry musí odpovídat průměru sestavy.
Technologie hrdlového spojení trubek s použitím kontaktního svařování je jednoduchá:
- Na vkládanou trubku se nasadí omezovací objímka. Vzdálenost mezi okrajem trubky a objímkou musí být rovna hloubce hrdla plus další 2 mm. Rozdíl mezi vnitřním průměrem objímky a vnějším průměrem spojované trubky musí činit 0,2 mm.
- Sada se zahřeje, předem nasazená na přístroj.
- Nasadí se hrdlo na trn a hladký konec trubky na objímku až na doraz.
- Provádí se ohřev po stanovenou dobu.
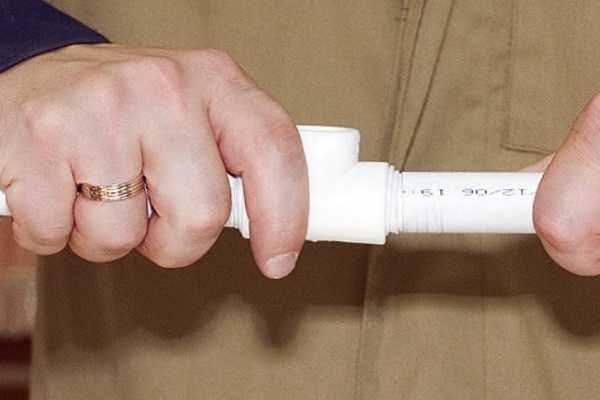
- Díly se sejmou ze sady současně a spojí se, přičemž se díly drží proti posunutí, dokud natavený materiál neztuhne.
Svarové švy se prohlížejí, aby se odhalily případné deformace, dutiny, nerovnosti švu.
Na vnějším povrchu dílů nesmí být vady, které vzniknou v případě překročení přípustné teploty. Vizuálně musí mít svarový šev zvenčí tvar symetrického valou, který má stejnou šířku a je rovnoměrně rozložen po obvodu trubky.
Maximální výška svarového valce na trubce s tloušťkou stěny do 1 cm je nejvýše 2,5 mm. U trubek, u nichž tato tloušťka přesahuje 1 cm, je přípustná výška valce 3–4 mm. Hrany svarového spoje mohou být vzájemně posunuty nejvýše o 10 % tloušťky stěny trubky.
Technologie svařování PP trubek je podrobně uvedena zde. Doporučujeme se seznámit s obsahem námi nabízeného článku.
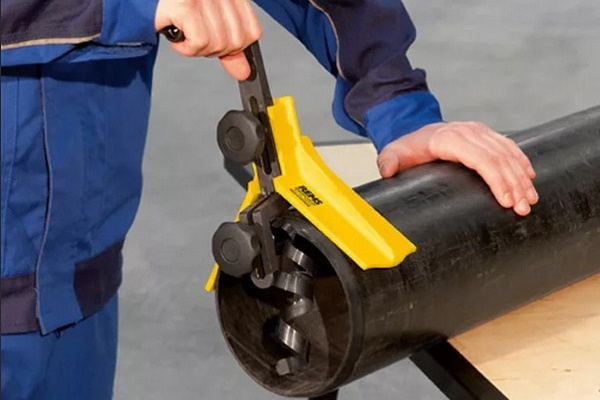
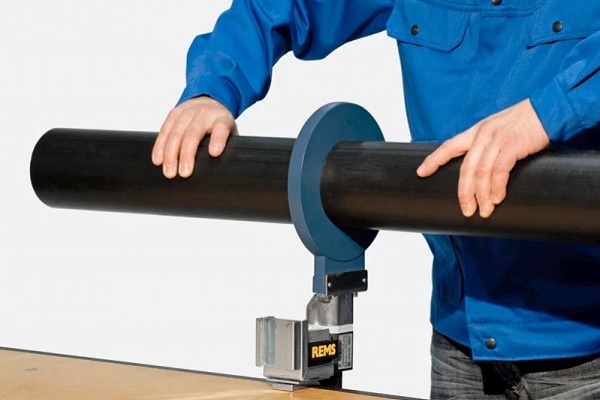
Svařování polymerových trubek o průměru větším než 50 mm a tloušťce stěny větší než 4 mm se doporučuje provádět na stacionárním nebo mobilním zařízení s kotoučovým topným prvkem:
Použití upínacího fitinku
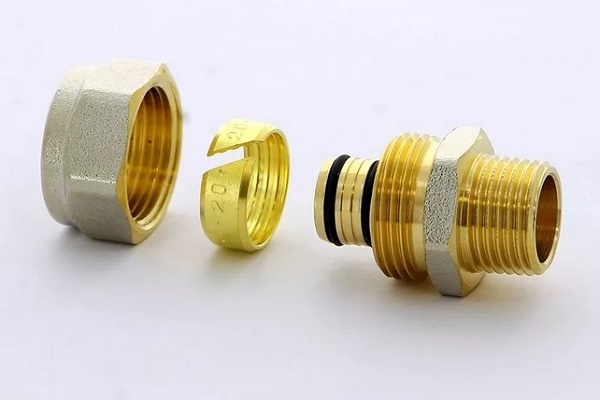
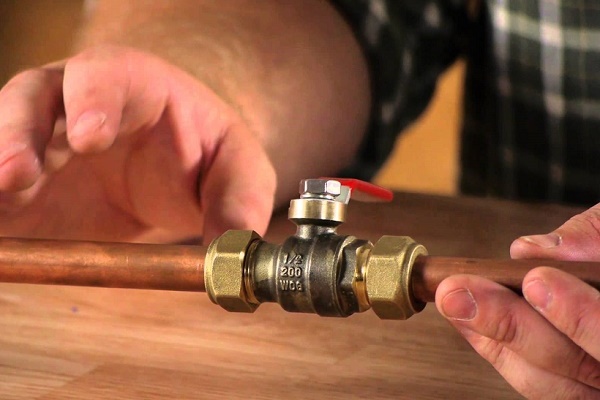
Pojmem upínací spojení trubek se rozumí použití upínací nebo kleštinové tvarovky. S její pomocí je možné realizovat rozebíratelné spojení prvků potrubí z různých materiálů. Zvláštnosti jeho provedení jsou popsány zde. Upínací tvarovka se volí podle typu a průměru trubky.
Algoritmus spojování plastových trubek je následující:
- Kalibrují otvor potřebného úseku trubky pomocí kalibrátoru a odstraní vnitřní zkosení pomocí nástroje na srážení hran.
- Rozeberou tvarovku odšroubováním matek z konců a sejmutím kruhových těsnění z hrdel.
- Na konec trubky nasadí převlečnou matici, poté kleštinu tvarovky.
- Zasunou dřík tvarovky dovnitř trubky s přiměřenou silou, aby zcela vnikl.
- Rukou dotáhnou matici na tělo tvarovky.
- Stejné úkony opakují s druhou trubkou, poté spojí spojované části a utáhnou převlečnou matici, přičemž nechají 1–2 závity nedotažené.
Matici utahují opatrně, aby nepoškodili trubku. Při procesu dochází k deformaci upínacího kroužku, díky čemuž se čelo trubky a boční část tvarovkového pouzdra pevně přitisknou k sobě.
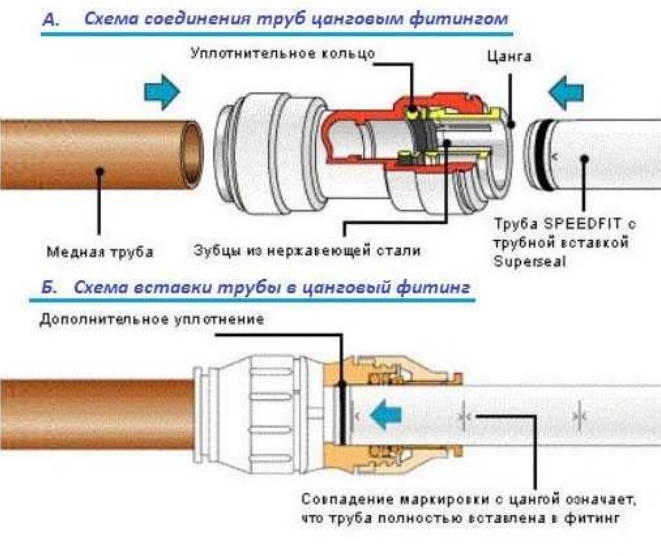
Zkušení instalatéři doporučují při utahování těsnicí matice provést první závity ručně a poté použít převlečný klíč.
Kleštinová spojení se převážně používají při montáži měděných potrubí:
Vytváření závitových spojů
Závitem se nazývá spirálová nebo šroubovitá plocha, pomocí které se provádí závitový spoj. Použití závitového spojení trubek v sanitárních systémech je klasickým způsobem montáže.
Používá se tam, kde je možnost pravidelně kontrolovat místra spoje, protože závit má tendenci povolovat vlivem rúzných faktorů.
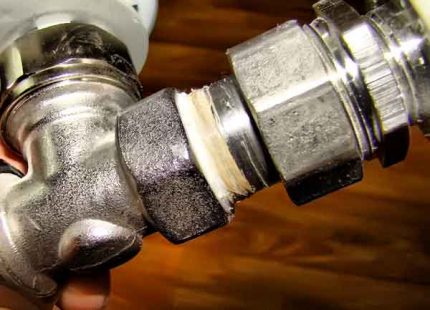
Existují různé typy trubkových závitů. Každý z nich je charakterizován parametry jako profil plochy, na kterou je závit nanášen, směr, umístění, počet chodů závitu.
Do seznamu nejvíce žádaných druhů trubkových závitů patří:
- válcová (Whitworthova) neboli Vítvordova;
- kuželová;
- kulatá;
- NPSM
První z nich je označena písmenem G, má 2 třídy přesnosti. Profil vizuálně připomíná rovnoramenný trojúhelník. Ve vrcholu je úhel 55⁰. Palcovým závitem se spojují úseky potrubí o průměru do 6 palců, na které jsou kladeny zvláštní požadavky na těsnost. Při větším průměru se používá svařování.
Kuželový závit palcového typu se používá pro kuželové spoje a pro vytváření spojů kuželového závitu provedeného na vnější straně a válcového uvnitř trubky. Písmenem R se označuje vnější závit, vnitřní — Rc, LH — levotočivý. Jako těsnění slouží samotný závit plus tmel.
Pro připojení často demontovatelné sanitární armatury: vodovodních uzavíracích kohoutků, směšovačů se obvykle používá kulatý závit. Označuje se symbolem Kr.
V tabulce jsou uvedeny základní parametry závitu pro trubku, kterou lze nařezat vlastníma rukama. Důležitou hodnotou pro palcový závit je jeho stoupání. Je to vzdálenost mezi sousedními vrcholky nebo prohlubněmi. Jeho hodnota zůstává po celé délce stejná, jinak by závit byl nefunkční.
Profil závitu NPSM má tvar trojúhelníku a úhel 60⁰. Rozměrová řada v palcích — od 1/16 do 24. Tento závit amerického standardu je druhem válcového závitu. Od tuzemského se liší pouze velikostí úhlu profilu.
Závěry a užitečné video k tématu
Autor hovoří o nuancích a problémech, které vznikají při spojování trubek během montáže kanalizace:
Způsobem řešení svého problému se dělí autor tohoto videa:
Kvalitně spojovat trubky je velmi důležité. Spoj byl vždy nejslabším místem potrubí. Pokud je proveden s chybami, v důsledku toho nutně vzniknou netěsnosti, ucpávky, a někdy i praskliny trubek.
Proto než začnete s vlastní montáží sanitární komunikace, musíte prostudovat všechny existující způsoby spojování. Pokud se vám to bude zdát složité, vždy se můžete obrátit na instalatéry.
Podělte se o vlastní zkušenosti získané při montáži sanitárních systémů. Není vyloučeno, že znáte nuance montáže a vytváření spojů, které budou užitečné pro návštěvníky webu. Pište prosím komentáře do bloku níže, publikujte fotografie s kroky procesu, pokládejte dotazy.
 Pájení polypropylenových trubek: pravidla provádění prací a rozbor možných chyb
 Montáž kovoplastových trubek svépomocí: technologie spojování a příklady rozvodů
 Trubky pro zavlažování na chatě: srovnávací přehled různých druhů trubek
 Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí
 Jak se napojit na plastovou trubku: specifika prací a rozbor všech důležitých nuancí
 Objímky pro uchycení trubek: přehled typů a návod k montáži
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Je nutné při provádění závitových spojů používat těsnění? Pokud ano, jaký je nejlepší použít? Len, fóliová páska nebo nit typu “Tangit”?
Těsnění není potřeba všude, záleží na typu spoje. Co se týče výběru, len – to je minulé století, fóliovou pásku ne každý dokáže správně použít, a je to spíše dočasné řešení, používat byste měli moderní polymerní a anaerobní tmely.