Pájení měděných trubek: podrobný rozbor prací a praktické příklady

Domácí kutilové se snaží provádět stavební a opravárenské práce samostatně, což umožňuje nejen ušetřit rodinný rozpočet, ale také mít absolutní jistotu kvalitního výsledku. Proto se musí učit novým metodám a technologiím – jako je pájení měděných trubek.
Vysvětlíme, jak se provádí montáž a spojování vedení z měděných trubek. U nás se dozvíte, jaký spotřební materiál a nástroje bude vykonavatel potřebovat. Užitečné dovednosti, i pro domácnost, vám umožní samostatně sestavovat potrubí s vynikajícími provozními vlastnostmi.
Obsah článku:
Pájení mědi: proč se to vyplatí naučit
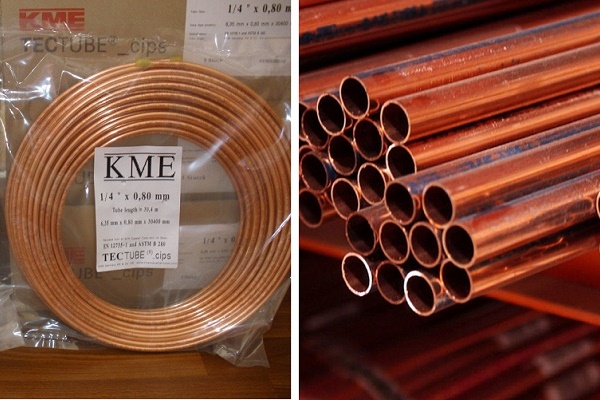
Měděná potrubí se v praxi používají zřídka. Důvodem je poměrně vysoká cena materiálů. Potrubí z mědi jsou však právem považována za nejlepší.
Tento kov předčí všechny ostatní materiály v tepelné odolnosti, pružnosti a trvanlivosti. Topná měděná potrubí lze po montáži zalít do betonu, schovat do stěn atd. Během provozu se s nimi nic nestane.
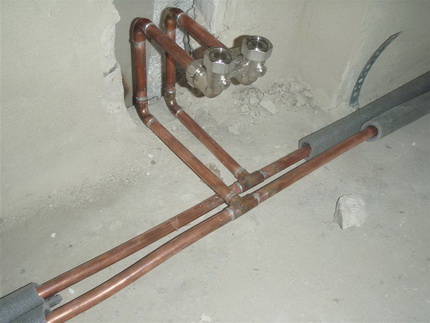
To je třeba vzít v úvahu při výběru materiálu pro zařízení topení nebo vodovodu. Při dlouhodobém provozu se vyšší náklady plně vyplatí. Kromě vynikajících provozních vlastností, které měď má, je i poměrně snadná na montáž. „Strašidelné pohádky“ o obtížích při pájení jsou většinou přehnané.
Měď se pájí poměrně snadno. Její povrch nevyžaduje použití agresivních prostředků při čištění. Mnoho tavných kovů má k ní vysokou adhezi, což usnadňuje výběr pájky.
Drahá tavidla pro měď nejsou potřeba, protože při tavení kovu nedochází k bouřlivým reakcím s kyslíkem. Během pájení se trubka nedeformuje, její tvar a rozměry zůstávají nezměněny. Vzniklý šev lze v případě potřeby rozebrat.
Způsoby pájení dílů z mědi
Pájení je považováno za optimální metodu spojování měděných dílů. Během práce roztavená pájka vyplní malou mezeru mezi prvky a vytvoří spolehlivé spojení.
Nejběžnější jsou dva způsoby získání takových spojení. Jedná se o vysokoteplotní a nízkoteplotní kapilární pájení. Rozebereme, čím se od sebe liší.
Zvláštnosti vysokoteplotních spojů
V tomto případě probíhá proces spojování měděných prvků při teplotě přesahující +450 stupňů. Jako pájka se volí slitiny, jejichž základ tvoří dosti žáruvzdorné kovy: stříbro nebo měď.
Poskytují pevný spoj odolný vůči mechanickému poškození a působení vysokých teplot. Takové spojení se nazývá tvrdé.
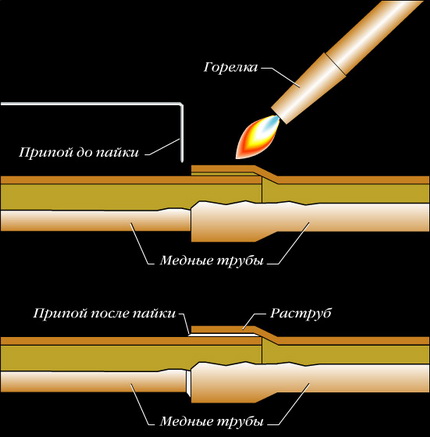
Zvláštností takzvaného tvrdého pájení je žíhání kovu, což vede k jeho změknutí. Proto, aby byly ztráty pevnostních vlastností mědi minimální, je třeba chlazení hotového spoje provádět pouze přirozeným způsobem, bez použití umělého ofukování nebo ponoření dílu do studené vody.
Tvrdé spojení se používá pro trubky o průměru 12 až 159 mm. Vysokoteplotní pájení se používá pro spojování plynových trubek.
V instalatérství se používá při montáži vodovodů pro monolitické spojování dílů o průměru přesahujícím 28 mm. Kromě toho se toto spojení používá v případech, kdy teplota kapaliny cirkulující v potrubí může přesáhnout +120 stupňů.
Vysokoteplotní pájení se používá také pro montáž topných systémů. Jeho předností je možnost zřídit odbočku od dříve namontovaného systému bez jeho předchozí demontáže.
Nízkoteplotní pájení podrobně
Měkkým nebo nízkoteplotním pájením se nazývá spojování měděných dílů, při kterém se používá teplota nižší než +450 °C. Jako pájka se v tomto případě volí měkké tavitelné kovy, například cín nebo olovo.
Šířka spoje vytvořeného takovým pájením se může pohybovat od 7 do 50 mm. Vzniklý spoj se nazývá měkký. Je méně pevný než tvrdý, má však řadu významných výhod.
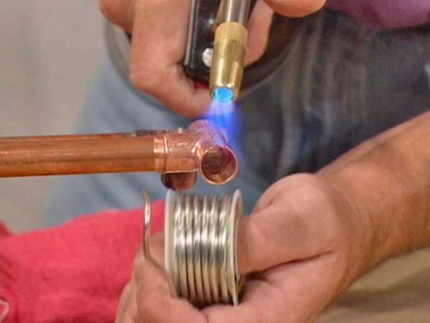
Hlavní rozdíl spočívá v tom, že během pájení nedochází k žíhání kovu. V důsledku toho zůstává jeho pevnost stejná.
Kromě toho není teplota při nízkoteplotním pájení tak vysoká jako při vysokoteplotním. Proto je považováno za bezpečnější. Tzv. měkké spoje se používají pro montáž trubek malého průměru: od 6 do 108 mm.
V instalatérství se nízkoteplotní spoje měděných trubek používají pro montáž vodovodních řadů a topných sítí, ale za podmínky, že teplota kapaliny v nich cirkulující bude nižší než +130 stupňů. Pro plynovody je použití spojů tohoto typu přísně zakázáno.
Co bude potřeba v procesu?
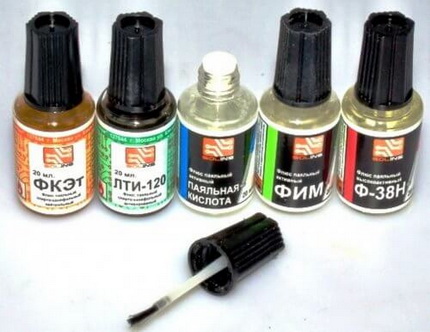
Pro provedení kvalitních spojů budou potřeba speciální materiály a nástroje. Především bude potřeba tavidlo pro ošetření předem očištěného povrchu dílů. Odstraňuje oxidy z podkladu, zlepšuje roztékavost roztavené pájky a snižuje povrchové napětí.
Kromě toho bude potřeba také pájka pro práci s mědí. Pro vysokoteplotní svařování se volí materiál, který neobsahuje olovo. Na obalu musí být nápis «lead free» nebo «bez olova».
Pro nízkoteplotní pájení se volí tavitelné pájky, které mohou obsahovat cín, měď, vizmut, stříbro. Nízkoteplotní pájka se vyrábí ve formě 3mm drátu.
Pro práci budete potřebovat nástroje. Především řezačku trubek. S její pomocí budete moci nařezat díly požadované velikosti. Je důležité vybrat nástroj vysoké kvality, aby se měkký materiál, kterým je měď, nedeformoval.
Bude zapotřebí také srážeč hran, aby se odstranily otřepy. Jinak nebude možné vložit jeden díl do druhého. K čištění vnitřního povrchu trubek se také používá kartáč nebo štětka.
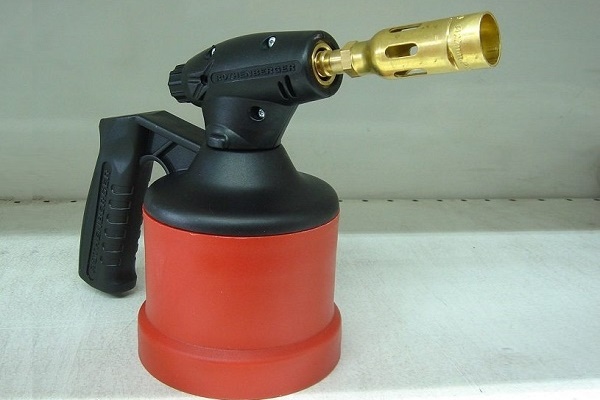
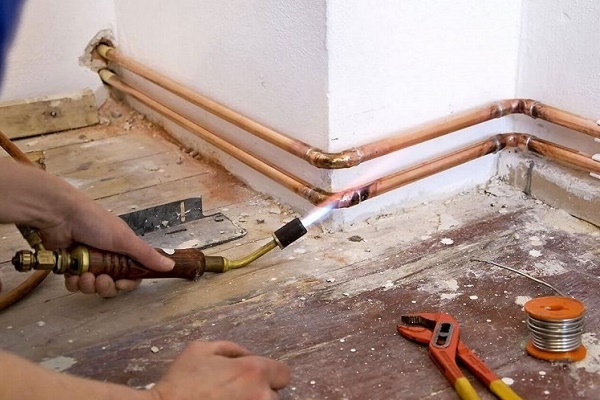
K ohřevu měděných prvků se používají různé nástroje. Nejčastěji se pro nízkoteplotní pájení volí plynový hořák s úzce zaměřeným plamenem.
Plynové zařízení v tomto případě pracuje z lahve se směsí propanu a butanu nebo s čistým butanem. Jedna taková náplň vystačí na 3-4 stovky spojů.
Přístroj pracuje efektivně, při zahřívání hořákem se trubka zahřeje během několika sekund. Vysokoteplotní pájení se provádí pomocí plynových směsí propan-kyslík nebo acetylen-vzduch.
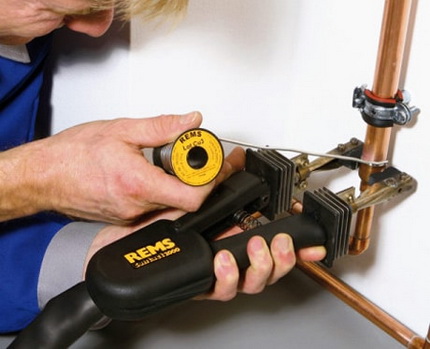
Kromě toho lze pájení provádět pomocí speciální elektrické páječky určené pro práci s měděnými díly. Zařízení je schopno pracovat jak s tvrdou, tak s měkkou pájkou. Páječka se zapojuje do sítě a používá se tam, kde není možné pracovat s otevřeným ohněm. Zařízení je vybaveno upínacími kleštěmi a vyměnitelnými elektrodami.
Kromě těchto nástrojů bude pro montáž potrubí potřeba fix nebo tužka, svinovací metr, kladivo a vodováha.
Technologie pájení měděných výrobků
Po přípravě nástrojů a materiálů můžete přistoupit k procesu pájení. Všechny operace provádíme v tomto pořadí:
Odřízneme díl potřebné délky
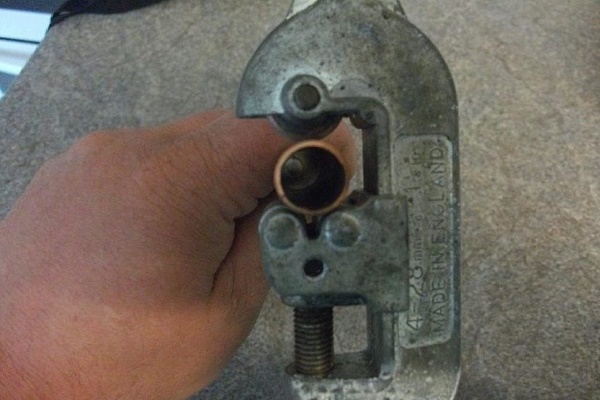
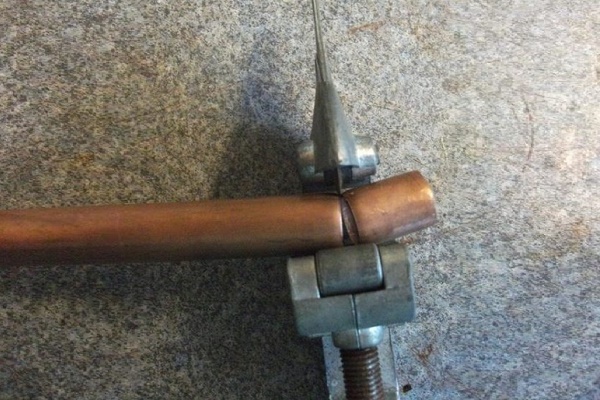
Pro řezání měděných trubek lze použít různé nástroje. Nejčastěji se používá ruční řezačka trubek. Aby byl řez rovný, držíme trubku pouze kolmo k nástroji.
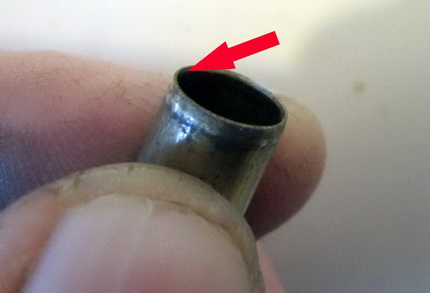
Upneme součást mezi váleček a čepel a otáčíme kolem ní řezačkou. Nezapomeneme po každém otočení dotáhnout seřizovací šroub přibližně o třetinu otáčky. Při použití řezačky trubek bude řez rovný, otřepy vzniknou pouze uvnitř trubky.
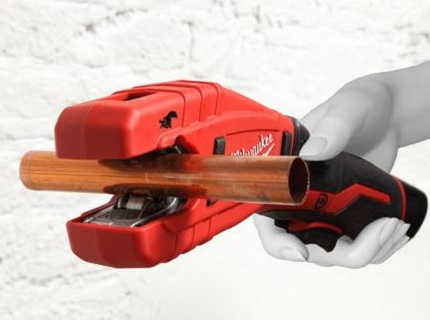
Tím se však průměr výrobku mírně zmenší, což je nežádoucí. Deformaci součásti lze zabránit, pokud ji odříznete pilkou. V tomto případě však vznikne mnoho otřepů, kterých se bude nutné zbavit, a bude třeba použít šablonu, aby se zmenšila kolmost řezu.
Stlačení nebo ovalizace řezu trubky povedou k nepříjemným následkům, protože nevyhnutelně změní velikost montážní mezery. Její hodnota by se měla pohybovat v rozmezí 0,02–0,4 mm. Pokud bude mezera menší, pájka do ní nebude moci proniknout. Při zvětšení mezery se nebude moci projevit kapilární efekt.
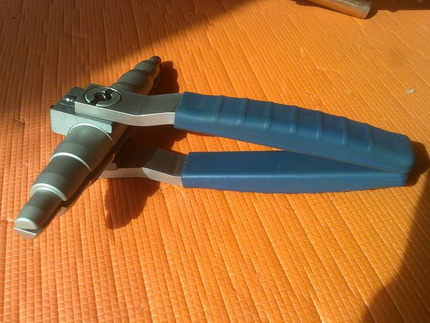
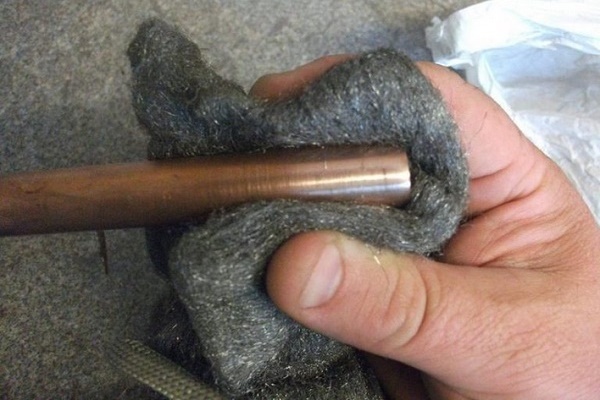
Výsledkem řezání by měla být součást s koncem přísně válcového tvaru s minimální kolmostí řezu. Ze součásti vždy odstraníme otřepy, vyčistíme její vnitřní povrch kartáčkem a odmastíme. Stejně nařežeme druhý fragment trubky. Vezmeme expandér trubek a pomocí kladiva zvětšíme průměr druhé trubky.
Zkontrolujeme, jak součásti do sebe zapadají, zkontrolujeme rozměry výsledné montážní mezery. Měla by přesně odpovídat normě. Očistíme a odmastíme druhou součást. Operaci provádíme po celém průřezu trubky, pamatujeme, že délka spoje by se měla rovnat průměru součásti.
Aplikujeme tavidlo na povrch trubky
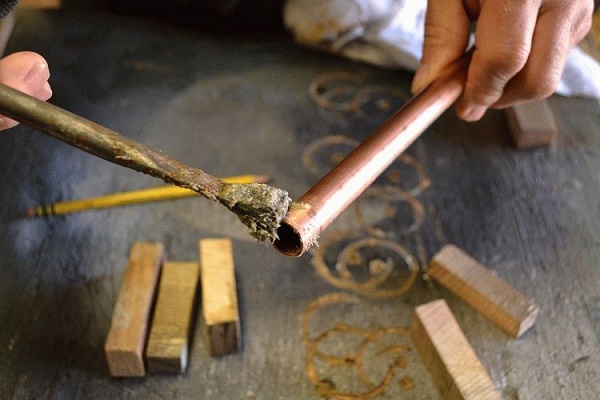
Podle pravidel technologie pájení měděných trubek, je třeba na součást nanést vrstvu tavidla. Vezmeme směs a štětečkem ji opatrně nanášíme na vnější povrch trubky, která bude uvnitř spoje.
Operaci provádíme velmi opatrně. Snažíme se nabrat minimální množství roztoku a zcela ho rozetřeme po součásti. Na povrchu by neměly zůstat žádné přebytky tavidla.
Spojíme díly před pájením
Jakmile je tavidlo naneseno na součásti, je třeba je spojit. To je nutné provést dostatečně rychle, aby na vlhký povrch nepronikly částice nečistot. Pokud pracujeme s fitinkem nebo s nátrubkem, provedeme úplné spojení prvků.
K tomu je otáčíme až na doraz. Během otáčení součásti nejen „zapadnou“ na své místo, ale tavidlo se také rovnoměrně rozloží po montážní mezeře.
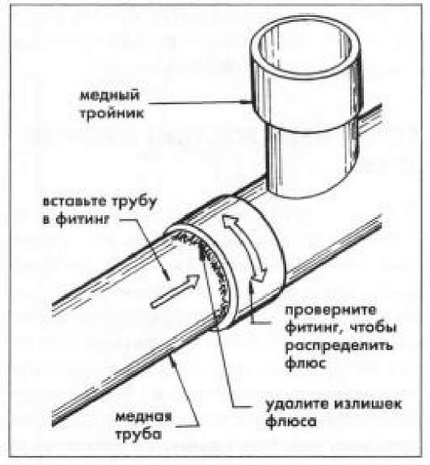
Ponechání tavidla na součásti je zakázáno, protože se jedná o agresivní chemickou látku.
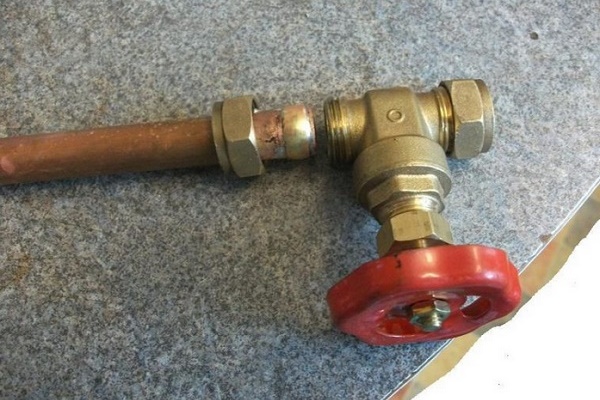
Pájení kohoutu s fitinkem na bázi kompresního kroužku se provádí v následujícím pořadí:
Vytvoření spoje při nízkoteplotním pájení
Při provádění měkkého spoje se povinně používá snadno tavitelná pájka a nízkoteplotní tavidlo. K zahřátí lze použít standardní nebo malý plynový hořák, který je naplněn směsí propanu se vzduchem nebo propanu s butanem a vzduchem. Lze použít také speciální elektrickou páječku.
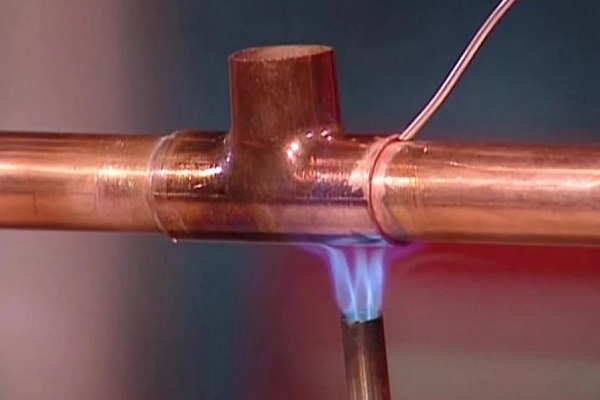
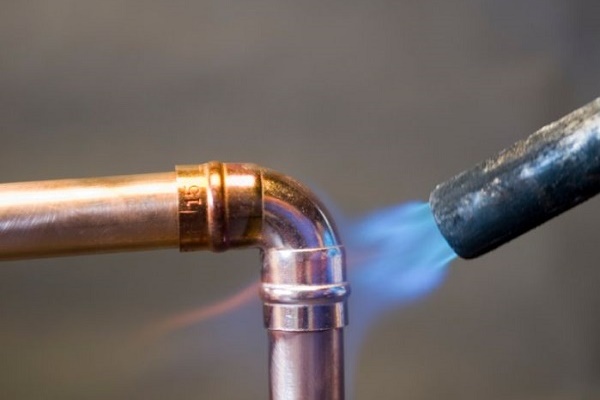
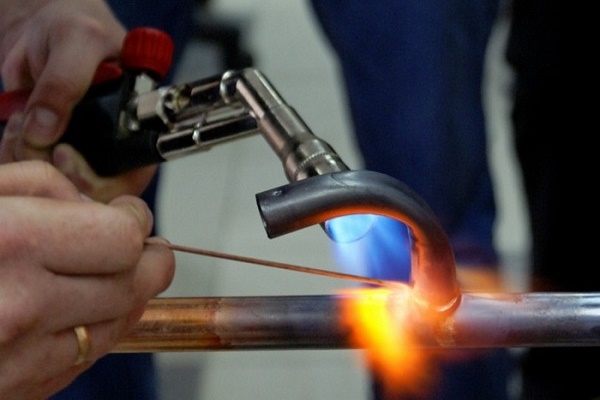
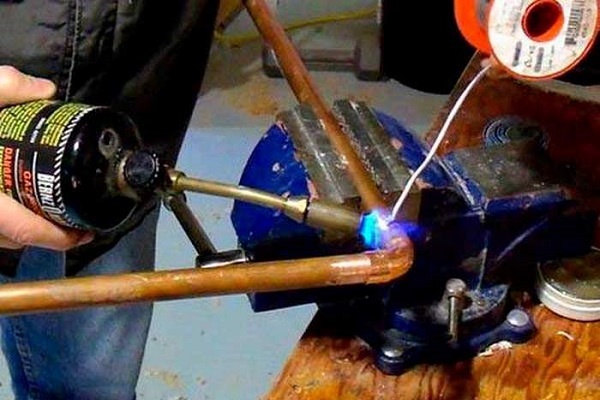
Vezmeme hořák, zapneme jej a namíříme plamen na spoj trubek. Kontaktní místo mezi plamenem a součástí musíme neustále pohybovat. To je nutné, aby se prvky prohřívaly rovnoměrně. Vezmeme pájku a občas se jí dotkneme montážní mezery. Při dostatečném zahřátí se pájka začne tavit.
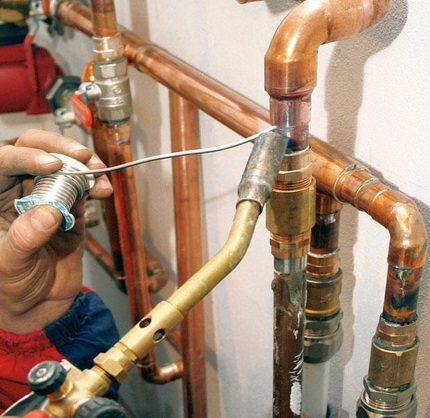
Jakmile k tomu dojde, odvedeme hořák stranou, aby pájka mohla zcela vyplnit kapilární mezeru. Pokud se pájka ještě nezačala tavit, pokračujeme v zahřívání. Zvláštností nízkoteplotního pájení je, že pájka se záměrně nezahřívá. Měla by se roztavit teplem zahřátých prvků spoje.
Poté, co pájka zcela vyplní kapilární mezeru, je třeba ji nechat vychladnout, nejlépe v přirozených podmínkách. Je třeba pamatovat na to, že vzniklý měkký spoj má nízkou pevnost, proto je zakázáno se ho dotýkat, dokud je horký.
Další důležitý bod. Během pájení je velmi důležité nepřehřát měď. Jinak se tavidlo nanesené na kov zničí, a tudíž nebude schopno rozpouštět a odstraňovat oxidy, což bude mít výrazně negativní vliv na kvalitu spoje.
Proto je vhodné použít tavidlo s pájecím práškem. Když bude teplota součásti dostatečná k zahřátí pájky, prášek se roztaví a bude vidět, jak uvnitř tavidla lesknou kapky taveniny.
Pokud je použití plamene z jakéhokoli důvodu nepřijatelné, používají se pájecí zařízení napájená elektřinou. Takové vybavení se skládá z napájecího zdroje, elektrických kleští a páječky.
Postup ohřevu a následného vytvoření spoje páječkou se nijak neliší od výše popsaného. Jediným nuancem je, že na úplný ohřev součástí může být potřeba méně času než při ohřevu hořákem.
Vytvoření švu při pájení vysokoteplotního typu
Při takovém pájení se k ohřevu součástí také používá plynový hořák. Je plněn směsí propanu s kyslíkem nebo acetylenu se vzduchem. Je možné použít směs acetylen-kyslík.
Mistři doporučují ohřívat součásti rovnoměrně a rychle. To znamená, že proces ohřevu by měl být krátký. Plyn hořící v zařízení by měl vydávat jasně modrý plamen o nízké intenzitě.
Hořák plynule posouváme podél budoucího spoje, aby byl ohřev co nejrovnoměrnější. Když se měď zahřeje přibližně na 750 °C, získá tmavě třešňovou barvu. V tu chvíli přivádíme pájku.
Aby se lépe zahřála, můžete ji trochu ohřát hořákem. Je však třeba mít na paměti, že pájka by se měla roztavit od zahřátých součástí spoje, nikoli od hořáku. Ideálně je třeba zajistit spoji minimální zahřátí, při kterém se pájka okamžitě roztaví a napoprvé vyplní montážní mezeru.
Možná se to nepodaří hned, ale s přibývajícími zkušenostmi se výsledek bude zlepšovat. Po úplném vyplnění mezery pájkou necháme spoj vychladnout. Během této doby se nedoporučuje se ho dotýkat. Vychlazený šev důkladně otřeme, abychom se zbavili zbytků tavidla.
Podrobný rozbor technologie pájení měděných potrubí s použitím plynového hořáku je uveden v článku, s jehož obsahem vám doporučujeme se seznámit.
Bezpečnostní technika při pájení měděných trubek
Začínající mistři se zajímají o to, jak správně pájet měděné trubky, ale zapomínají na bezpečnost. To se nesmí. Je třeba si uvědomit, že měď má vysokou tepelnou vodivost, proto nelze držet díly v rukou bez jakékoli ochrany.
Neopatrnost a nedbalost při montáži měděného potrubí může skončit tepelným popálením. Malé prvky o délce do 0,3 m se berou pouze ochrannými rukavicemi nebo se drží kleštěmi.
Opatrnost je nutná i při práci s tavidlem. Tento přípravek je extrémně agresivní. Pokud se během pájení dostane na kůži, je třeba okamžitě zastavit práci a smýt tavidlo z kůže velkým množstvím mýdlové vody. Jinak se na kůži může objevit nejen tepelné, ale i chemické popálení.
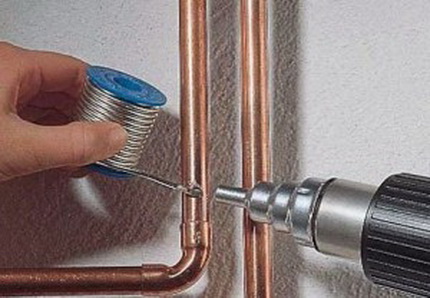
Oblečení pro práci je také třeba vybírat správně. Syntetické tkaniny kategoricky nevyhovují. Umělé vlákno je velmi citlivé na vysoké teploty. Snadno se taví a vznítí, proto je pro práci nejlepší zvolit husté oblečení z přírodní bavlny.
Další důležitý moment. Při zahřívání dílů začne tavidlo hořet. Jeho výpary jsou pro člověka nebezpečné. Z tohoto důvodu musí být místnost, ve které se provádějí práce na pájení měděných trubek, dobře větraná.
Zkušení mistři radí těm, kteří se poprvé pustí do pájení, nejprve trénovat na odřezcích trubek. Praxe ukazuje, že po třech až čtyřech samostatně provedených spojích se již lze pustit do montáže potrubí. Při tom je vhodné sestavit systém na podlaze a teprve poté začít s pájením.
Hotové potrubí je třeba dobře propláchnout čistou horkou vodou, aby se odstranila pájka a tavidlo z vnitřní strany dílů.
Základní chyby, kterých se při pájení dopouštíme
Proces pájení měděných trubek je poměrně jednoduchý, ale vyžaduje určité zkušenosti. Začátečníci často dělají chyby při práci.
Podívejme se na ty hlavní:
- Přítomnost defektů na povrchu spojovaných dílů. Tyto vady se mohou objevit při řezání trubky. Pokud je pájení provedeno přes defekt, spoj bude nekvalitní.
- Znečištění v místě spojení prvků. Díly je po řezání a čištění nutné odmaštit.
- Nedostatečná šířka montážní mezery. Podle pravidel by pro díly o průřezu od 6 do 108 mm měla být mezera od 7 do 50 mm.
- Nedostatečné zahřátí dílů. V tomto případě se pájka nebude moci řádně spojit s podkladem. Takový spoj se snadno zničí i při malém zatížení.
- Tavidlo nepokrývá celý povrch trubky. Oxidy zůstávají na povrchu dílu, což negativně ovlivňuje kvalitu spoje.
- Přehřátí místa spoje. Vede ke spálení tavidla a vzniku oxidů a okují. V důsledku toho se kvalita spoje prudce zhorší.
- Kontrola nechladného spoje. Před kontrolou kvality spoje je třeba se ujistit, že trubka vychladla. Jinak se spoj nevyhnutelně deformuje a ztratí pevnost.
- Ignorování bezpečnostních pravidel. Pájení se provádí při vysokých teplotách a za použití agresivních chemických látek. Ochranný oděv, maska a rukavice jsou povinné.
Možná bude pro začínajícího řemeslníka obtížné samostatně určit stupeň zahřátí součástí, pak byste měli pozvat odborníka a provést první spoje pod jeho vedením.
S metodami stavby topných okruhů z měděných trubek se seznámíte v následujícím článku, který vám doporučujeme přečíst.
Závěry a užitečné video k tématu
Ještě více zajímavých informací o pájení měděných trubek se dozvíte z následujících videí.
Video #1. Specifika vysokoteplotního pájení mědi:
Video #2. Jak správně pájet měděné fitinky:
Video #3. Jaké existují tavidla pro pájení:
Samostatné pájení měděných trubek je užitečná dovednost, která se domácímu kutilovi určitě bude hodit. Měděná potrubí slouží velmi dlouho a bez problémů. Vzhledem k poměrně vysoké ceně takových dílů lze vlastní montáží výrazně ušetřit a získat vysoce kvalitní potrubí za velmi přijatelnou cenu.
Máte osobní zkušenost se spojováním měděných trubek pájením? Možná máte znalosti o nuancích provádění prací? Pište prosím komentáře do bloku níže, ptejte se, podělte se o svůj názor a fotografie k tématu článku.
 Pájení polypropylenových trubek: pravidla provádění prací a rozbor možných chyb
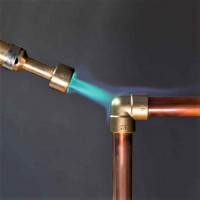 Pájení měděných trubek plynovým hořákem: užitečné rady a kroky vlastního pájení
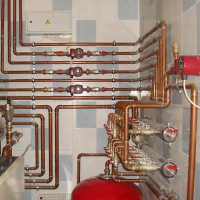 Montáž měděných trubek svépomocí: technologie instalace měděného potrubí
 Spojování měděných trubek: instrukce a porovnání různých montážních technologií
 Jak se napojit na plastovou trubku: specifika prací a rozbor všech důležitých nuancí
 Věšák z PVC trubek: populární varianty + postupný návod
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
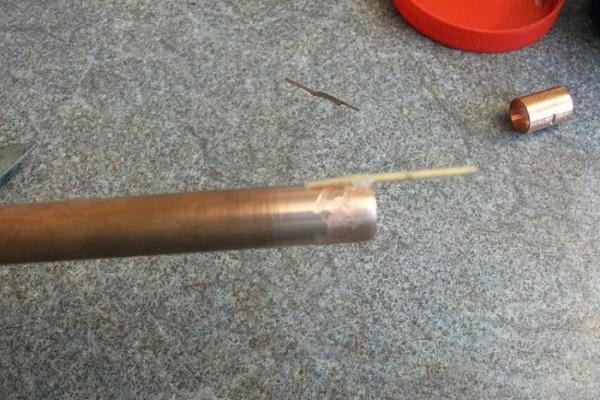
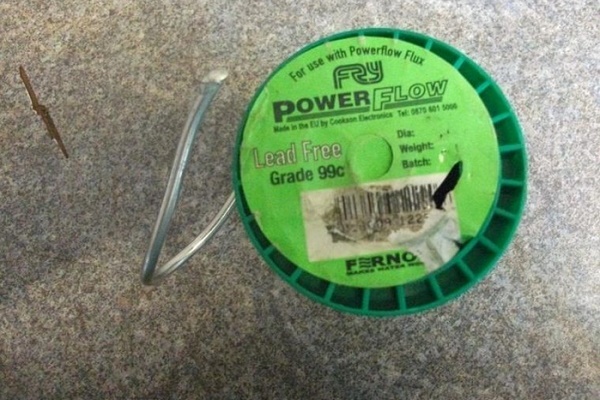
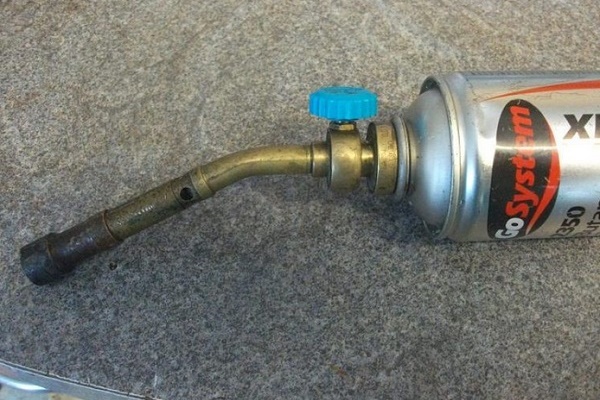
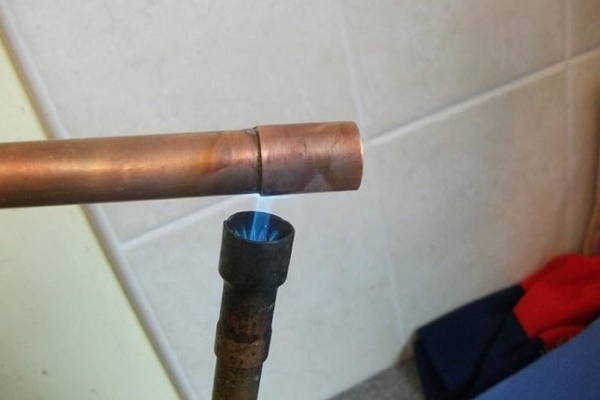
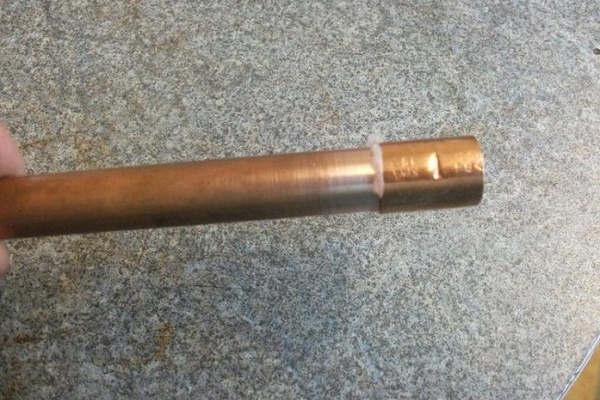
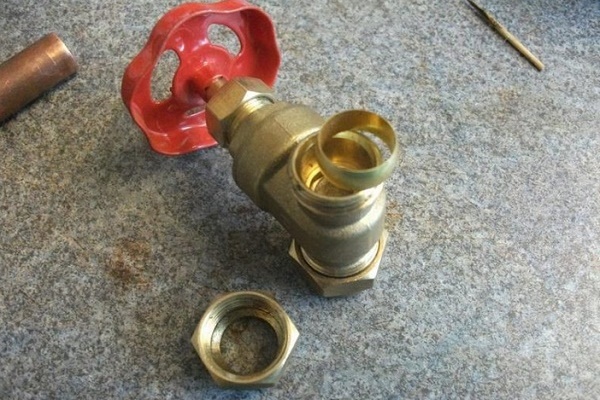
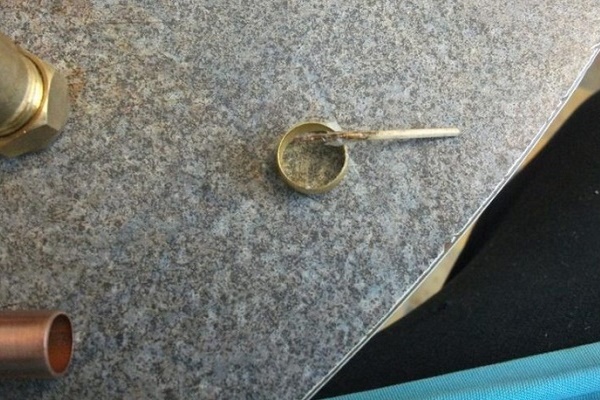
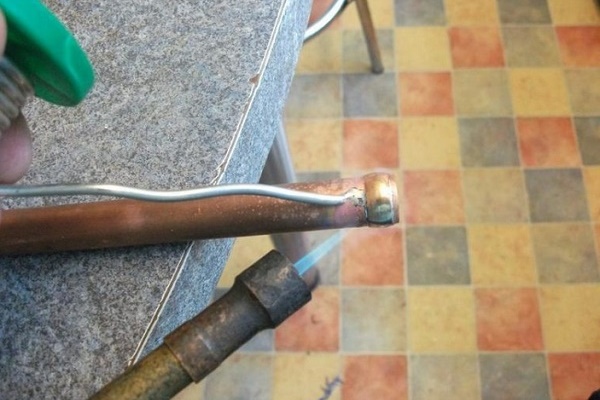
S měděnými trubkami se setkávám velmi zřídka, opravdu je málokdo používá, dávají přednost levnějšímu a účelnějšímu plastu. Ale viděl jsem takové trubky v domech, které aspirují na status “elitních”. Tam se skvěle hodily do interiéru. A také jsem je pájel. Mohu říci z vlastní zkušenosti, že tato práce je zároveň jednoduchá a má své nuance.
Měď je vděčný kov, sama o sobě vám problémy nezpůsobí. Ale pokud sami uděláte chyby, po nějaké době začne téct i místo vašeho pájení. Všem, kdo se náhle setkají s nutností pájet měděnou trubku, především řeknu – nebuďte líní a nešetřete čas na přípravné práce! Dobrý začátek je polovina úspěchu.
Špatně odmastíte – poteče. Špatně očistíte – to samé. Za druhé: mírné, ale dostatečné množství tavidla. Ušetříte – poteče. Přeženete to – získáte nevzhledné místo spoje. Za třetí: správný teplotní režim. Přehřátí i nedohřátí je stejně špatné. Obecně, pokud se chystáte pájet poprvé, nejlépe si někde sežeňte kousek měděné trubky a natrénujte si to jako na konceptu. Zároveň zjistíte své případné chyby.