Jak svařovat vertikální a horizontální švy elektrickým svařováním: podrobné pokyny

Elektrosvařování je technologie spojování struktur kovů ohřevem a tavením elektrickým obloukem. Získalo široké uplatnění v nejrůznějších oblastech národního hospodářství, včetně soukromého sektoru.
V podstatě lze touto metodou provádět svařování všech kovů mezi sebou, s ohledem na teplotu elektrického oblouku (7000-8000 stupňů). Než se však obrátíte na tuto technologii, bude nutné prostudovat, jak svařovat vertikální svár elektrosvařováním, a seznámit se s technikou provádění horizontálního sváru.
Obsah článku:
Svarové spoje: obecné definice
Technologie svařování kovů je úzce spjata s pojmem – svarový spoj. Ten se vytváří v procesu tuhnutí kovu roztaveného obloukovým elektrosvařováním.
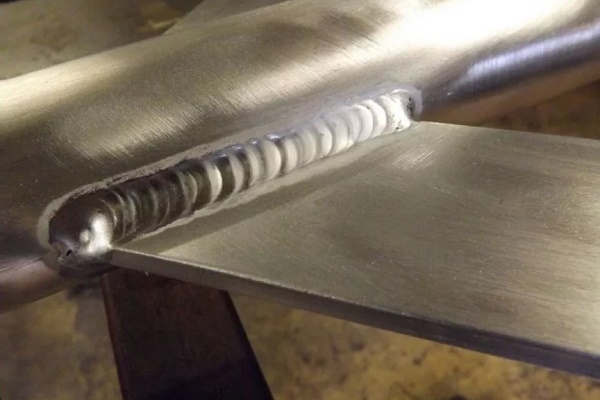
V závislosti na místě provedení svařování se svar může nacházet horizontálně nebo vertikálně. Kromě toho může být prostorové umístění svaru spodní, boční, horní.
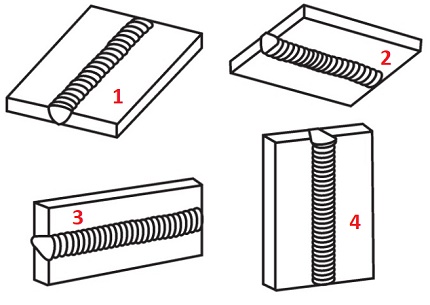
Nejjednodušší a nejsnadnější k provedení je pokládání svarových spojů v rovině spodního horizontu. V takových podmínkách je roztavený kov poměrně snadno kontrolovatelný.
Zbývající možnosti umístění svarů v prostoru (boční a horní) jsou považovány za technologicky náročné na provedení, vyžadující studium techniky svařování a získání odpovídajících zkušeností.
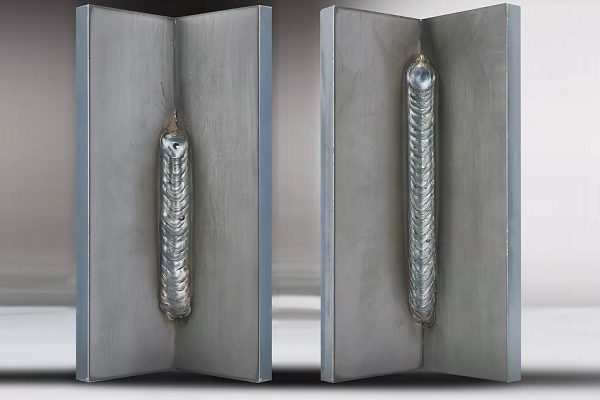
Jak svařovat vertikální svar?
Obtížnost kontroly svařování při vytváření vertikálního svaru je dána běžným fyzikálním jevem – gravitací. Ta působí na hmotu roztaveného kovu, který v tekutém stavu směřuje dolů.
Úkolem profesionálního svářeče je zabránit tomu, aby se roztavená hmota oddělila od místa svařování. Tohoto výsledku lze dosáhnout stabilně hořícím elektrickým obloukem, udržovaným v minimální přípustné vzdálenosti od konce elektrody ke svarové lázni.
Technika zdola nahoru
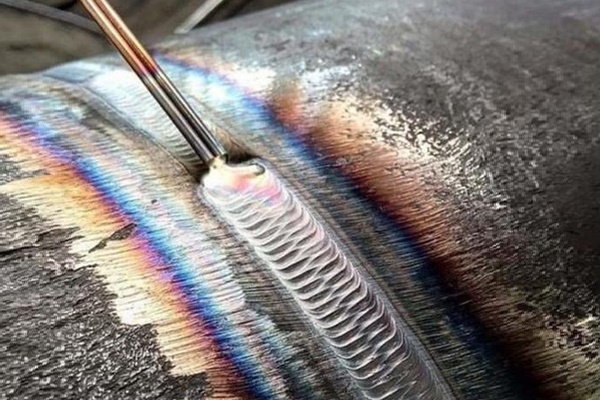
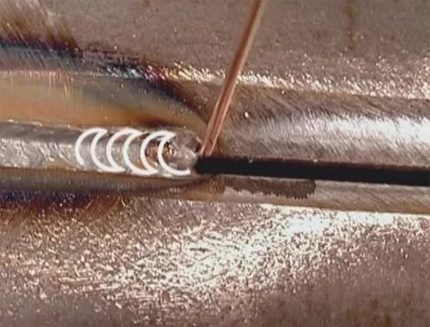
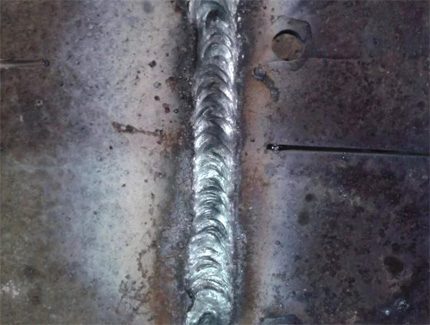
Vertikální spoj se obvykle svařuje pohybem elektrody od spodního bodu nahoru. Tato dráha zajišťuje stabilnější kontrolu a elektrický oblouk spolehlivě drží lázeň s taveninou, čímž zabraňuje roztékání. Právě průchodem zdola nahoru se podaří vytvořit maximálně kvalitní vertikální svar.
Samozřejmě, před zahájením svařování vertikálního svaru je třeba připravit okraje spoje a opracovat je podle technických požadavků. Svařovací zařízení je třeba nastavit podle podmínek svařování (nastavit proud, vybrat elektrodu).
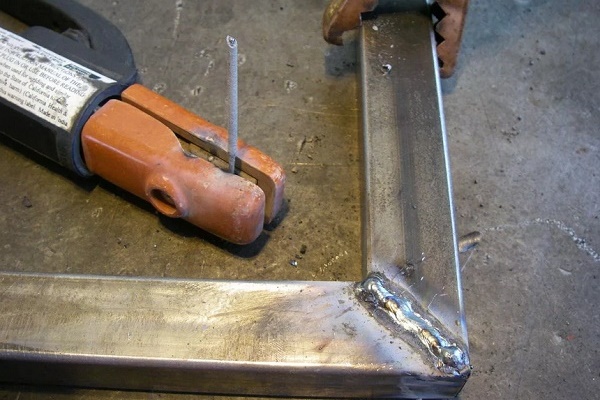
Nejprve se podél linie spoje provede několik bodových „přílepů“ – svaření krátkým svarem (1–2 cm). Účelem těchto kroků je zabránit posunu svařovaných částí během zahřívání v důsledku teplotní deformace.
Při vertikálním svařování spoje se úhel držení elektrody vůči rovině, na kterou bude svar uložen, udržuje v rozmezí 45–90°.
Instrukce svářeče stanoví následující činnosti:
- Kontaktem elektrody s kovem se zapaluje oblouk.
- Provádějí se „příchytky“ ve 3–4 bodech podél linie spoje od jeho středu k okrajům.
- Svařování začíná v nejnižším bodě linie spoje.
- Pohyb elektrody směřuje nahoru, svarová lázeň je udržována v pracovní zóně.
Elektrodu je třeba posouvat mírnou rychlostí. Hlavním kritériem rychlosti – tvorba optimálního množství taveniny svarové lázně.
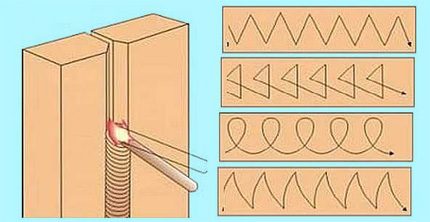
Současně s vertikálním pohybem elektrody jsou přípustné příčné klikaté pohyby „půlměsícem“, „stromečkem“ nebo jiným „vzorem“. Technika příčného pohybu se však jeví jako relevantní pouze u kovů s tloušťkou stěny větší než 4 mm.
Svařovat kov vertikálním svarem se doporučuje jedním průchodem bez zastavení. Pro začínající svářeče to představuje obtíž. Zkušenosti se však získávají rychle.
Technika shora dolů
Zkušení svářeči bez problémů pokládají vertikální svar pohybem elektrody shora dolů. V čem spočívá trik provedení této operace?
Je to jednoduché: při zapálení elektrického oblouku se elektroda nastaví vůči pracovní rovině pod úhlem 90°. Jakmile se kov v místě vzniku oblouku začne tavit, úhel nastavení elektrody se změní na 15–20° a držák se mírně sníží.
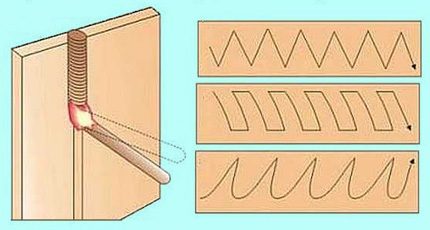
Vedení elektrody podél linie spoje u silnostěnných kovů se rovněž provádí příčnými klikatými pohyby „pilovitého“ nebo „obdélníkového“ tvaru. Někteří svářeči používají metodu „vlnovitého“ rozložení taveniny.
Způsob formování vertikálního svaru ve směru shora dolů je přitom spojen s velkými obtížemi pro svářeče. Podle názoru mnoha odborníků však svařování v tomto provedení poskytuje lepší výsledky z hlediska kvalitativních ukazatelů.
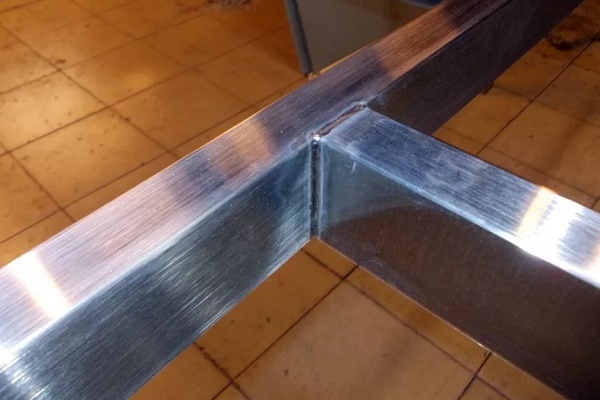
Technologie svařování horizontálního svaru
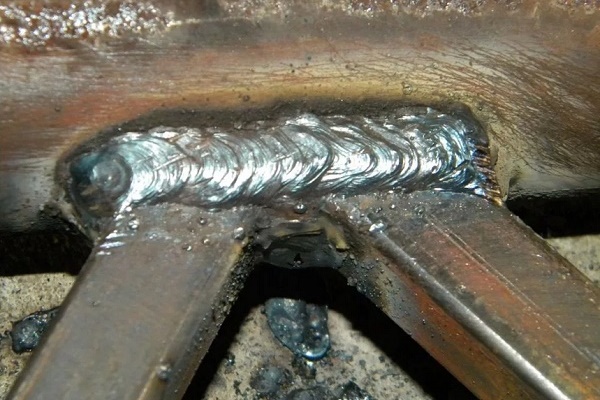
Specifika svařování horizontálního svaru jsou prakticky stejná jako u vertikálního. Technické nuance – opět manipulace s úhly nastavení elektrody.
Směr pohybu při svařování dílů ve spoji lze volit od jeho levého krajního bodu k pravému krajnímu bodu nebo naopak. Konkrétní volbu směru určuje svářeč podle osobního pohodlí.
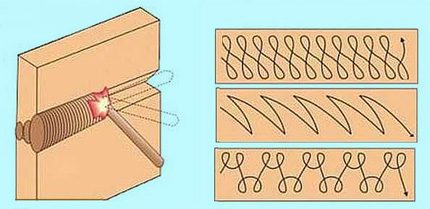
Ale jak správně svařovat horizontální svar elektrickým svařováním, aby se zabránilo vytékání taveniny z drážky v důsledku působící gravitace?
Zde musí svářeč zvolit takovou polohu elektrody, aby síla hoření elektrického oblouku byla ekvivalentní gravitační síle kapek kovu. Možná bude nutné nastavit proud a empiricky zvolit optimální rychlost pohybu elektrody.
Obvykle se svařování horizontálního svaru provádí nepřetržitě až do úplného dokončení. Pokud však není možné udržet taveninu (svarovou lázeň) pod kontrolou, lze zkusit změnit techniku – přejít na pohyb s periodickým zhasínáním oblouku.
Všechny tyto jemnosti se získávají s nabytím zkušeností se svařovacími pracemi. Proto není třeba zoufat, pokud se to napoprvé nedaří.
Vytvoření horizontálního svaru požadované šířky a hloubky průvaru se obvykle dosahuje pečlivým příčným pohybem hořícího konce elektrody od okraje jednoho spojovaného dílu k okraji druhého.
Při svařování kovů o tloušťce do 4 mm se používají různé varianty „vzoru“ příčného pohybu elektrody. Neexistují žádná konkrétní doporučení v tomto ohledu. Hlavní je dosáhnout požadované šířky svaru a hloubky průvaru.
Elektrický oblouk: kontrola optimální délky
Velikost mezery mezi horkým koncem elektrody a rovinou kovu, dostatečnou pro vytvoření elektrického výboje, se nazývá délka oblouku. Jedním z hlavních základů instrukcí pro svářeče je kontrola optimální délky oblouku.
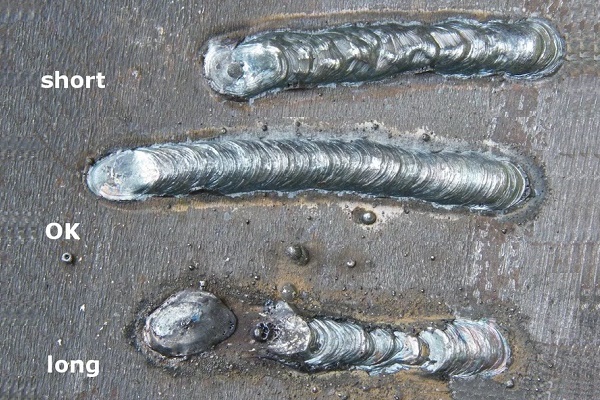
Teoreticky lze v režimu svařování získat tři obloukové mezery:
- krátká (1 – 1,5 mm);
- dlouhá (3,5 – 6 mm);
- normální (2 – 3 mm).
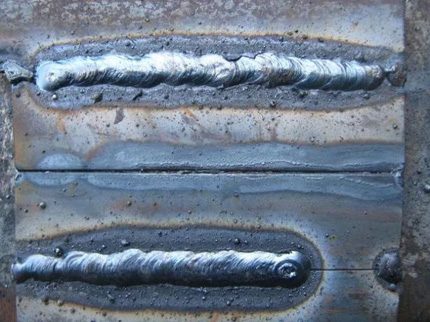
Pro režim hoření krátkého oblouku je charakteristické nedostatečné prohřátí kovu do šířky. Na okrajích svaru je v takových případech zaznamenán tzv. „podřez“ – malé prohloubení. Přítomnost takové vady svědčí o nízké kvalitě svarového spoje.
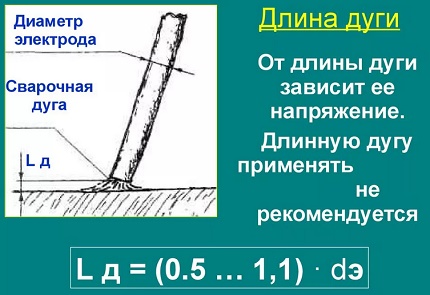
Režim svařování dlouhým obloukem je obvykle doprovázen jeho periodickým zhasínáním. Zde je zaznamenáno malé prohřátí kovu do hloubky. O dobré kvalitě svaru také nelze mluvit.
Takže jedinou možností, na kterou by se měl začínající svářeč orientovat, je normální délka oblouku, která by neměla přesáhnout Ld = 0,5-1,1 * De (Ld – délka oblouku; De – průměr elektrody).
Řízení polohy elektrody
Svařovací proces může být prováděn s polohou elektrody pod úhlem vpřed, úhlem vzad, pravým úhlem. Použitím kteréhokoli z těchto tří technologických postupů je svářeč schopen vytvářet svary v různých pracovních podmínkách.
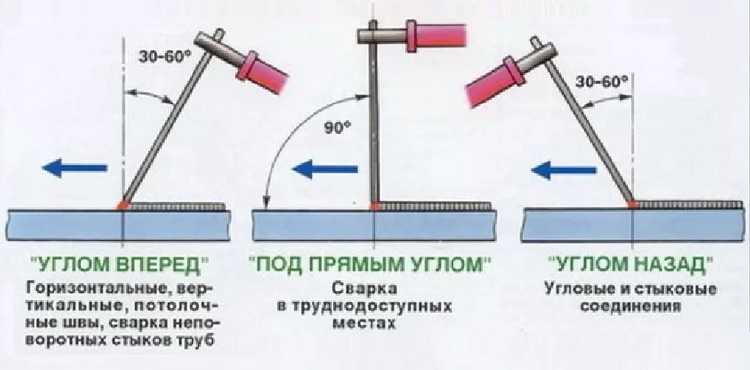
Takže metoda «úhlem vpřed» se tradičně používá pro spojování prvků horizontálními a vertikálními svary v podmínkách horního umístění dílů v prostoru (stropní svařování). Stejná technika se úspěšně používá pro svařování neotočných spojů trubek nebo při stavbě vlastnoručně vyrobené pece z plynové láhve.
Drží-li svářeč elektrodu přesně v pravém úhlu (90º), zajišťuje provádění prací na těžko přístupných místech. Konečně technika «úhlu vzad» umožňuje kvalitně provádět svařovací práce na rohových spojích.
Při nastavení elektrody «úhlem vpřed» se obvykle pracuje s tenkostěnnými kovy. V této poloze elektrody se získá široký svar malé hloubky. Na tlustostěnných kovech se naopak snaží používat techniku «úhlem vzad», čímž se zajistí prohřátí kovu do dostatečné hloubky.
Parametry proudu a pohyb elektrody
Hodnota síly proudu a rychlost pohybu elektrody jsou významné faktory ovlivňující kvalitu svaru. Svařování velkými proudy je doprovázeno prohřátím kovu do velké hloubky, což umožňuje zvýšit rychlost pohybu elektrody. Při optimálním poměru proudu a rychlosti pohybu elektrody se získá rovnoměrný kvalitní svar.
Tabulka shody proudu, elektrody, tloušťky kovu
| Síla proudu, A | Průměr elektrody, mm | Tloušťka kovu, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Při pohybu elektrody určitou rychlostí je třeba brát v úvahu velikost výkonu oblouku. Příliš rychlé podávání elektrody při malém výkonu nemůže zajistit dostatečnou teplotu prohřátí.
Výsledkem bude, že se nepodaří provařit kov do potřebné hloubky. Svar jednoduše «lehne» na povrch, sotva «zachytí» okraje hran.
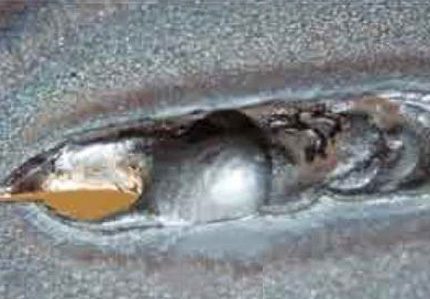
Naopak, při příliš pomalém posuvu elektrody vznikne atmosféra přehřátí, která hrozí deformací kovu na linii svařování. Pokud mají kovové prvky tenkou strukturu, výkonný oblouk jednoduše propálí kov.
Úspěšně si procvičit na poli začínajícího svářeče a zdokonalit dovednosti provádění svarů lze při výrobě pece na odpadní olej, jejíž základ tvoří kovová trubka. Doporučujeme se seznámit s užitečnými informacemi.
Instrukce pro začínajícího svářeče
Svářečské práce je povoleno provádět pouze za použití odpovídajícího vybavení.
Standardní sada obsahuje:
- Bundu, kalhoty, rukavice, obuv z nehořlavých pevných materiálů.
- Pokrývku hlavy, která zcela zakrývá zadní část hlavy.
- Speciální ochrannou masku na obličej a oči.
Pro provádění svařování je třeba používat funkční zařízení, jehož elektrická část je uzavřena spolehlivým krytem. Elektrické kabely, které jsou součástí zařízení, musí mít neporušenou izolaci a odpovídat elektrickým vlastnostem přístroje.
Pracoviště svářeče je třeba vybavit pracovním stolem, zdroji světla, zemnicí lištou, prostředky ochrany před úrazem elektrickým proudem a protipožárními prostředky.
A ještě před zahájením prací je třeba pečlivě prostudovat pravidla elektrického svařování, prozkoumat a naučit se metody a varianty provádění spojů.
Závěry a užitečné video k tématu
Nabízíme vám shlédnout videozáznam svařování: jak se svařují horizontální a vertikální sváry:
Není nutné mít kvalifikaci profesionálního svářeče, ale ovládat techniku svařování je žádoucí. Díky získaným dovednostem ve svařování má člověk více možností pro realizaci různých domácích projektů.
Pokud si přejete, technologii se lze naučit vždy a praktické zkušenosti pomohou osvojit si techniku provádění prací na vysoké úrovni.
Chcete vyprávět o svých vlastních zkušenostech s prováděním svarů? Znáte nuance procesu, které nejsou uvedeny v článku? Napište prosím komentáře do bloku umístěného níže.
 Elektrické svařování pro začátečníky: nuance svařovacích prací a rozbor hlavních chyb
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky