Jak ohnout profilovou trubku vlastníma rukama bez specíálních pomůcek

Profilové trubky jsou nepostradatelné při montáži rámů pro stavební konstrukce. Skleníky, různé pařeniště, altány a další objekty se s jejich pomocí staví poměrně rychle a kvalitně. Není to však tak jednoduché.
K ohnutí takové trubky je nutné použít drahé speciální zařízení, což není vždy přijatelné pro domácího kutila. Pojďme si promluvit o tom, jak ohnout profilovou trubku v domácích podmínkách.
Obsah článku:
Profilová trubka – co to je?
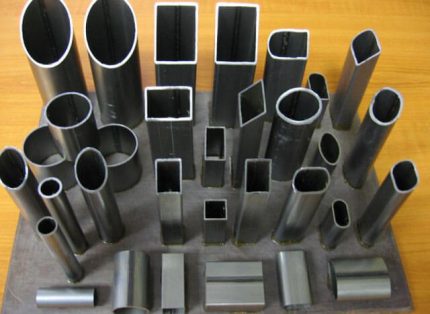
Profilovou trubkou se rozumí trubka s průřezem odlišným od kruhového. Může být obdélníkový, oválný, šestihranný nebo čtvercový. Trubka má zvýšenou pevnost, protože její hrany přebírají roli výztužných žeber.
Profilové výrobky zvládají značné ohybové zatížení, díky čemuž jsou dobrou volbou pro stavbu kovových rámů staveb nejrůznějšího určení.
Surovinou pro výrobu profilových trubek je nejčastěji vysoce nebo nízko legovaná ocel. Podle způsobu výroby se rozlišují elektricky svařované, za studena a za tepla válcované, bezešvé trubky.
Výrobky se liší tloušťkou stěny a výškou profilu. Takové trubky lze použít k výrobě různých dílů ve formě rámů, schodišť a zábradlí. Nejčastěji se profilová trubka používá ve stavebnictví pro stavbu obloukových konstrukcí a jako náhrada železného trámu při stavbě rámů.
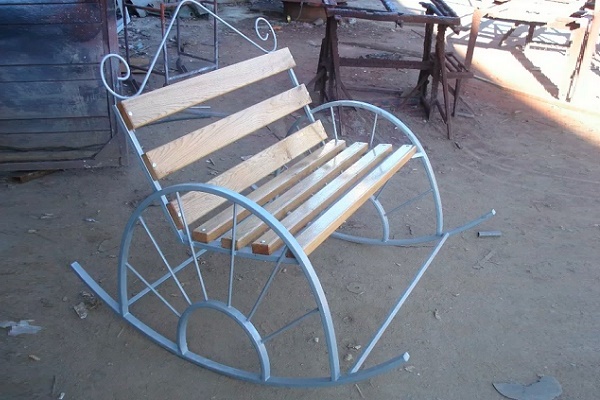
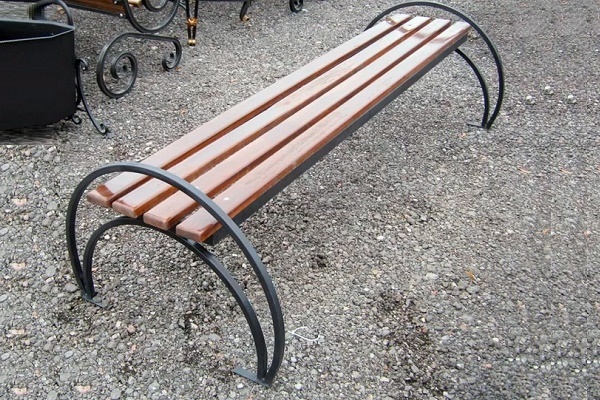
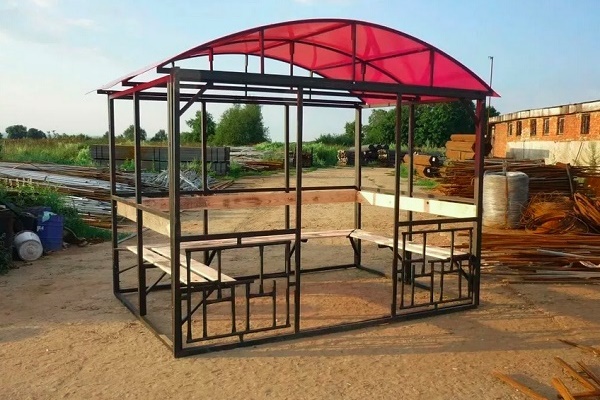
Dovednosti v ohýbání profilové trubky se budou hodit domácím kutilům, kteří si chtějí sami zařídit venkovský pozemek:
Možné komplikace při práci
Samotné ohýbání takové trubky představuje proces, při kterém se prvku dodává plynule zakřivená konfigurace. Lze to provést pouze pod tlakem, protože díl má vysokou pevnost. Pro snížení potřebné tlakové síly pro ohyb lze použít zahřívání ohýbaného fragmentu.
Navzdory zdánlivé jednoduchosti operace se při ohýbání ne vždy dosáhne prvků požadované konfigurace. Poměrně často vznikají problémy. Mezi nejčastější komplikace patří tři.
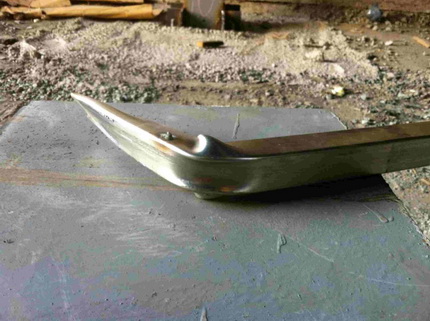
První spočívá v tom, že vnitřní strana profilu se skládá do zvláštních záhybů, které připomínají vlnění. Při správném provedení se rovnoměrně smršťuje.
Druhou obtíží je prasknutí vnější stěny profilové trubky. Při ohýbání se natahuje. Někdy kov nevydrží silové působení a praskne. Třetím problémem je, že trubka při změně tvaru může ztratit souosost prvků.
To znamená, že její fragmenty v ohnutém stavu budou ležet v různých rovinách. A to je nepřípustné. Praxe ukazuje, že všechny potíže vznikají kvůli chybnému výběru způsobu ohýbání.
Abychom vybrali správný způsob, je třeba zohlednit plastické možnosti profilové trubky. Ty jsou určeny rozměry a tvarem průřezu a také tloušťkou stěn výrobku. Na základě těchto hodnot lze vypočítat minimální možný poloměr zaoblení. Pokoušet se provést zaoblení menšího poloměru se důrazně nedoporučuje.
K určení minimálního poloměru potřebujeme výšku průřezu. Vypočítá se následovně. Změří se výška profilu, odečte se od ní dvojnásobná tloušťka stěny výrobku.
Získané číslo bude požadovanou výškou, označme ji h. Pro trubky s obdélníkovým a čtvercovým průřezem platí následující pravidlo. Pokud je výška profilu vyšší než 20 mm, díl vydrží ohyb na úseku, jehož minimální délka činí h × 3,5.
Výrobky s profilem nižším než 20 mm lze ohýbat na úseku délky od h × 2,5 a více. Toto pravidlo platí pro všechny trubky. Nicméně tloušťka stěny dílu také ovlivňuje omezení při ohýbání.
Čím je tenčí, tím vyšší je pravděpodobnost vzniku praskliny nebo zmáčknutí součásti. Odborníci důrazně nedoporučují pokoušet se ohýbat široké výrobky, jejichž tloušťka stěn je menší než 2 mm. V tomto případě je optimální použít svářecí zařízení.
Další moment, který je třeba znát. Trubky z nízkolegovaných a uhlíkových slitin jsou velmi pružné a po ohnutí mohou jakoby 'pružit' a snažit se vrátit do původního tvaru.
To předpokládá dodatečnou práci s výrobkem, protože jej bude nutné znovu přizpůsobit předem vyrobené šabloně. Proto se doporučuje zjistit hodnotu plastického momentu odporu dané profilové trubky a provádět ohýbání s ohledem na tento ukazatel. Čím je menší, tím méně bude součást 'pružit'.
Zvláštnosti různých způsobů ohýbání profilu
Existují dva základní způsoby ohýbání profilové trubky: studený a horký. První předpokládá, že proces ohýbání probíhá bez předchozího teplotního působení na součást.
Zatímco druhý se provádí pouze s předem zahřátou trubkou. Je třeba uznat, že zahřátí součásti výrazně zvyšuje její plasticitu a usnadňuje proces ohýbání.
Neexistují normy, které by striktně regulovaly použití studeného a horkého způsobu ohýbání pro profilové výrobky. Existují pouze pro trubky s kruhovým průřezem. Podle těchto norem se horké ohýbání používá pro součásti o průměru 100 mm a více. Pro obdélníkové a čtvercové trubky platí poněkud jiná pravidla.
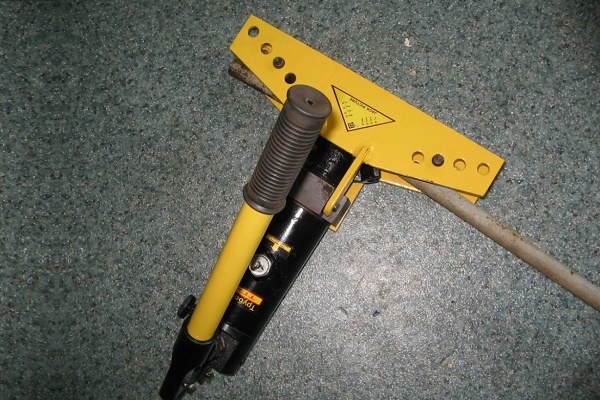
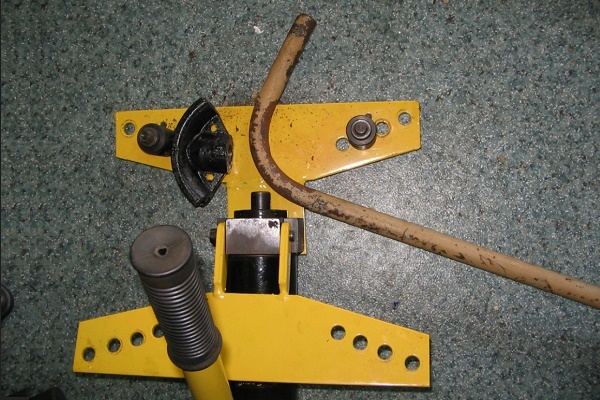
Pokud se chystáte na jednorázovou práci ohýbání trubky, můžete si koupit, ale je lepší si pronajmout hydraulický ohýbač trubek s ručním pohonem:
Instalatéři doporučují ohýbat pouze studeným způsobem všechny trubky s výškou profilu menší než 10 mm. Výrobky, jejichž výška profilu je 40 mm a více, se ohýbají horkou metodou.
Jak ohýbat díly s výškou profilu od 10 do 40 mm, je na rozhodnutí vykonavatele. Aby nedošlo k chybě, lze provést zkušební ohyb. Obecně, pokud je k dispozici ohýbačka trubek, lze s její pomocí ohnout trubku bez jakéhokoli zahřívání.
Pokud není k dispozici speciální nástroj, je vhodné provést zkušební ohyb profilové trubky. Za tímto účelem se jeden okraj dílu pevně upne do svěráku. Na druhý konec se nasadí trubka o větším průměru, než je ohýbaný výrobek.
Výsledné „rameno“ je třeba silně zatáhnout, čímž se výrobek ohýbá. Pokud se díl ohýbá, lze použít metodu studeného ohýbání. Pokud ne, použije se ohýbání s předchozím zahřátím.
Jemnosti ohýbání za tepla
Ohýbání fragmentu profilové trubky probíhá po jeho zahřátí. Je vhodné provést operaci na jeden zátah, protože opakované zahřívání kovu je nežádoucí. Výrobek ochlazený na světle třešňovou barvu může prasknout.
Proto je tato metoda ideální pro provedení jednotlivého úhlového ohybu. Pro ohýbání profilu do oblouku je třeba ji používat opatrně, protože opakované zahřívání je v tomto případě nevyhnutelné.
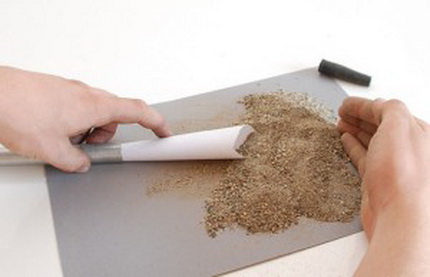
Aby bylo možné správně ohnout profilovou trubku horkým způsobem, je třeba použít plnivo. Tím se zabrání možnému zmačknutí dílu. Jako plnivo se obvykle používá písek.
Optimální variantou je středně zrnitý stavební písek. Pokud není k dispozici, postačí materiál z dětského pískoviště. Nejprve je třeba jej očistit od nepotřebných nečistot.
K tomu se písek prosévá přes síto s oky o velikosti 2-2,5 mm. Tím se zbavíme velkých kamínků a nečistot. Pokud se během ohýbání taková příměs ocitne přímo u stěny trubky, vytvoří reliéf, který je zcela nežádoucí.
Příliš jemná zrnka písku také nejsou potřeba. Během zahřívání mohou slinovat, což je nežádoucí. Proto bude nutné písek prosít ještě jednou, tentokrát přes jemné síto. Jeho oka by měla mít velikost asi 0,7 mm. Propálíme prosátý písek.
Plnivo je hotovo. Nyní se můžeme věnovat dílu. Nejdříve je třeba žíhat trubku v místě, kde bude proveden ohyb. Poté lze přistoupit k výrobě zátek.
Budou potřeba dva stejně velké díly, které uzavřou oba konce profilové trubky, aby se nevysypal písek, který je v ní. Zátky se vyrábějí pouze ze dřeva, jiný materiál nelze použít.
Stanovíme rozměry a tvar dílů. Měly by to být pyramidy, jejichž délka je desetkrát větší než šířka základny. Rozměry samotné základny by měly být téměř dvakrát větší než rozměry otvoru, který bude touto zátkou uzavřen. Připravené výrobky je třeba vyzkoušet na trubce.
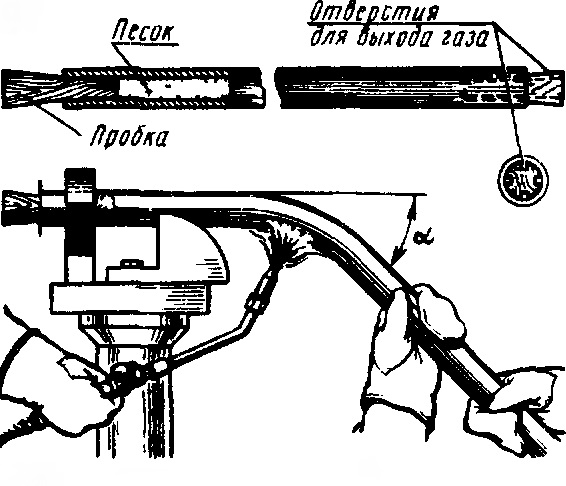
Pokud je vše v pořádku, na každé ze stran jedné ze zátek vytvoříme podélnou drážku. Těmito drážkami bude unikat plyn nahromaděný během ohřevu z obrobku. Můžeme přistoupit k plnění trubky.
K tomu se vezme zátka bez drážek a nasadí se na místo. Do protilehlého konce součásti se vloží obyčejná nálevka. Pokud je trubka dlouhá, umístí se pod úhlem k zemi, pokud krátká, kolmo.
Nálevkou se po malých dávkách nasype písek. Po každé dávce se vezme gumová nebo dřevěná palička a důkladně se poklepe na součást zespodu, aby se písek co nejrovnoměrněji rozprostřel a zhutnil. Jakmile je při poklepávání po celé délce trubky slyšet tupý zvuk, práce se musí zastavit. To znamená, že součást je zcela naplněna pískem.
Obrobek naplněný pískem se uzavře druhou zátkou. Nyní je třeba křídou vyznačit hranice úseku, který bude zahříván. Jeho délka musí být rovna nejméně šesti průměrům obrobku.
Součást se pevně upne do svorky nebo do svěráku. Pokud je trubka svařovaná, musí se upnout tak, aby šev byl na vnější straně ohybu. Pokud bude uvnitř, součást může prasknout.
Nyní je třeba zahřát úsek trubky do červenotřešňové barvy. To lze provést pomocí pájecí lampy nebo plynového pájecího hořáku. Důležité upozornění. Celý úsek musí být zahříván rovnoměrně.
Nesmí dojít k přehřátí jednotlivých částí. Pokud k tomu přesto dojde, je třeba takové úseky ochladit. Indikátorem dostatečně prohřáté trubky bude odskakující okuje.
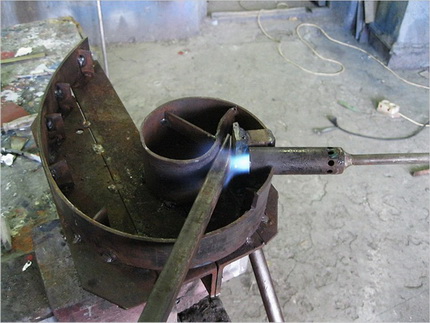
Poté, co je obrobek rozžhaven, se na jeho konec nasadí úsek trubky většího průřezu. Tak, aby okraj součásti mírně nedosahoval k budoucímu ohybu. Poté se trubka opatrně ohne do požadovaného tvaru.
To je třeba provést jedním tahem plynulým posuvným pohybem ve svislé nebo vodorovné rovině. Získaný ohyb se zkontroluje podle šablony.
Ohnutá trubka musí vychladnout, poté by se měla znovu porovnat se šablonou a ujistit se o správnosti uděleného tvaru. Pokud je to tak, zátky se vyrazí. Často je to obtížné, pak lze jednoduše vypálit dřevěné zátky a vysypat písek.
Aby byl ohyb čistý, bez záhybů a prasklin, je třeba co nejtěsněji nacpat do trubky písek a rovnoměrně zahřát součást.
Zvláštnosti ohýbání za studena
Ohýbat profil bez zahřátí lze různými způsoby. Nejsnazší je to pomocí speciálního nástroje, konkrétně ohýbačky profilů. Tu lze koupit nebo vyrobit svépomocí, což je poměrně náročné.
Nicméně nákup nástroje se nevyplatí, pokud je potřeba ohnout jen několik kusů. Proto mnohé zajímá, jak se provádí ohýbání profilové trubky ručně a zda je to vůbec možné.
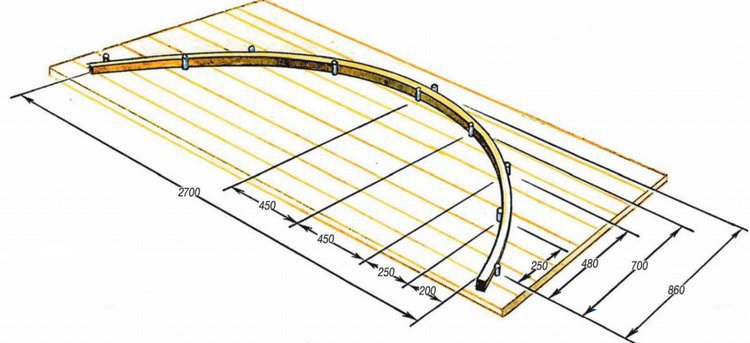
Taková operace je zcela možná. K jejímu provedení budou potřeba nejjednodušší zařízení v podobě trnu nebo ohýbací desky. Lze je snadno sestavit z dostupných materiálů. Před ohýbáním je třeba rozhodnout o výplni trubky.
Pokud je výška jejího profilu menší než 10 mm, není nutné díl vyplňovat, u výrobků s větší výškou je výplň povinná. Může to být písek připravený výše popsaným způsobem nebo pružina.
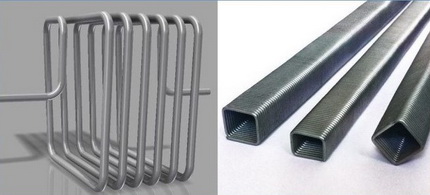
V druhém případě se vybírá díl z oceli s hustým vinutím. Jeho průměr musí být takový, aby těsně vstupoval do dutiny profilové trubky. Jen tak bude moci účinně bránit příliš prudké změně průřezu trubky v místě ohybu.
Aby bylo možné pružinu po dokončení práce bez problémů vyjmout, na její konec se před instalací pevně připevní kousek drátu.
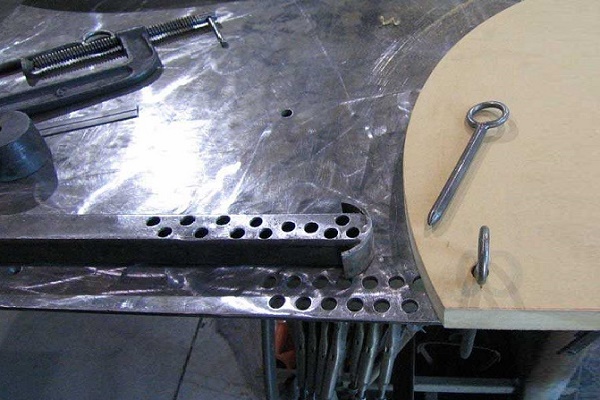
Nyní je třeba rozhodnout o typu zařízení pro ohýbání. To lze provést na základě znalosti výšky profilu výrobku. U tenké trubky s výškou profilu menší než 10 mm se používá ohýbací deska s kolíky, které slouží jako dorazy. Ty jsou umístěny podle poloměru ohybu dílu. Trubka se vkládá mezi dorazy a tvaruje se do požadovaného tvaru.
Začnou ukládat díl od středu, tak je operace snazší. Poté se postupně posouvají k okrajům výrobku. Významnou nevýhodou tohoto způsobu ohýbání je nutnost vynaložit značnou sílu.
Kromě toho je poměrně obtížné provést ohyb přesně podle šablony, je velmi pravděpodobné, že dojde k určitým odchylkám od požadovaného tvaru.
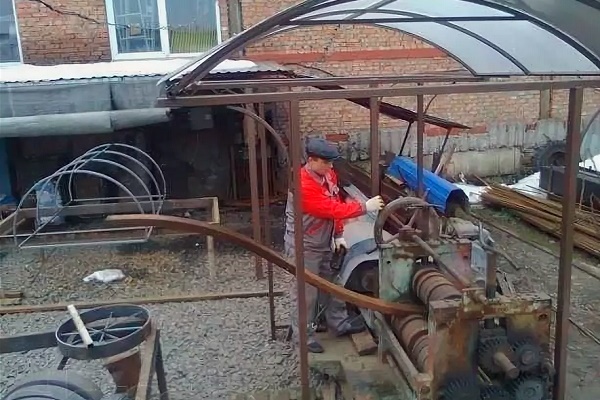
Trubky s výškou profilu nad 10, ale méně než 25 mm, se ohýbají pomocí speciálního zařízení vybaveného válečkem. Funguje na principu tzv. Volnovova stroje.
Děje se to následujícím způsobem. Díl je pevně upevněn ve svěráku. Přes válec na něj působí značná síla, která ohýbá prvek. Tento způsob umožňuje provést ohyb přesněji a kvalitněji.
Ale i v tomto případě bude třeba vynaložit značné fyzické úsilí, aby se dosáhlo požadovaného výsledku. Pokud je třeba získat díl s velkým poloměrem ohybu, například oblouk pro rámovou konstrukci, používají se planparalelní desky nebo trn.
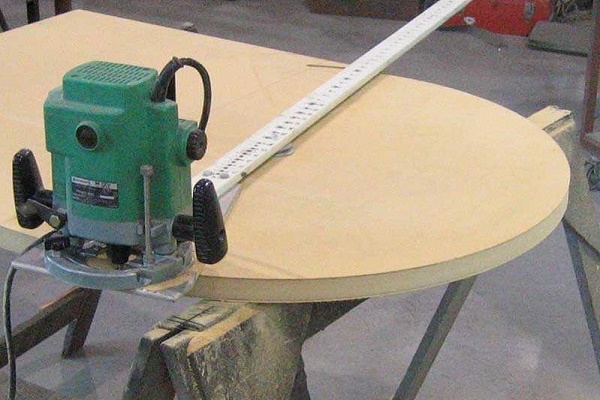
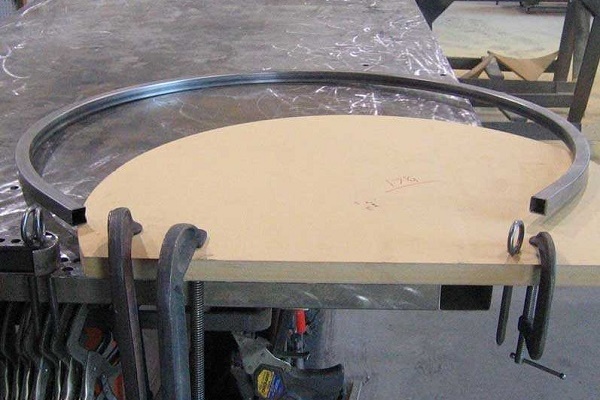
Zařízení představuje nepohyblivou šablonu oblého tvaru, na které jsou umístěny svorky určené k fixaci dílu.
Profilová trubka je s námahou vložena do drážky, jejíž rozměr přesně odpovídá profilu výrobku. Upevňovací svorky drží fragmenty dílu na místě, dokud není celý prvek uložen v přípravku. Tímto způsobem se trubce dodá požadovaný tvar.
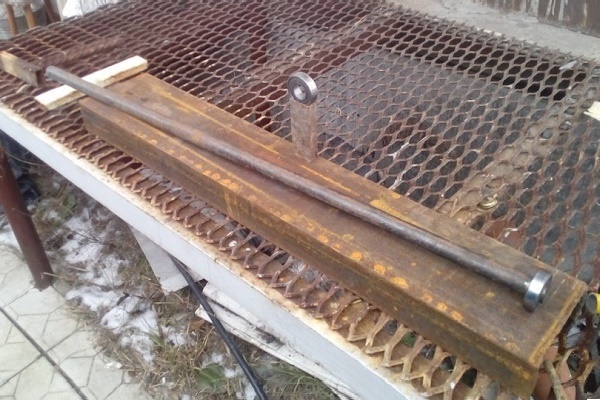
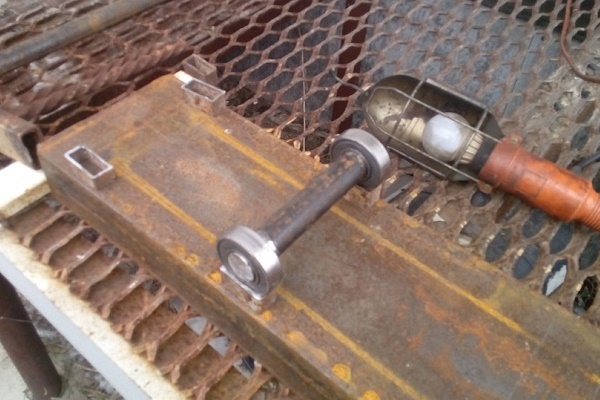
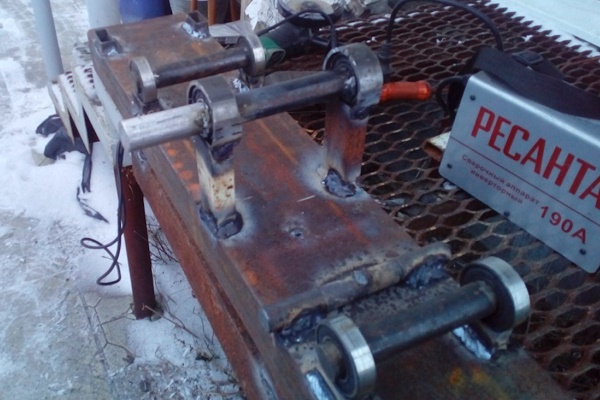
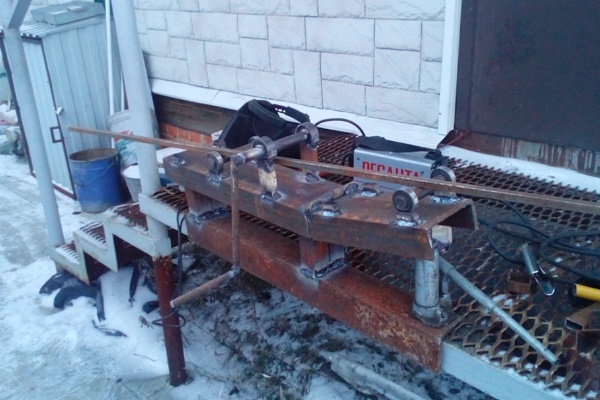
Pokud máte základní dovednosti elektrického svářeče, můžete si jednoduchý stroj na ohýbání profilových trubek vyrobit vlastníma rukama:
Doporučujeme také zhlédnout článek, ve kterém jsme popsali, jak ohýbat trubky z různých kovů – více čtěte dále.
Nejjednodušší pomůcky pro ohýbání za studena
Podíváme se na to, jak si sami vyrobit dva velmi jednoduché přípravky, které pomohou ohnout profilovou trubku.
Trn pro profil
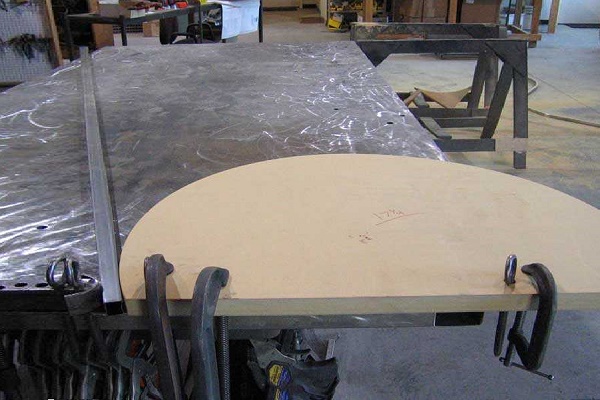
Základem pro přípravek bude pracovní stůl. Je důležité, aby nejen pracovní plocha, ale i prostor kolem ní byl volný. Pro upevnění přípravku bude nutné provést na jednom okraji desky stolu několik blízko umístěných otvorů.
Samotný přípravek nebo šablona se vyrábí z překližky. Tato varianta je však přijatelná pouze v případě, že se předpokládá výroba několika dílů.
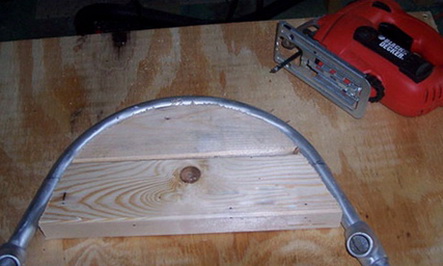
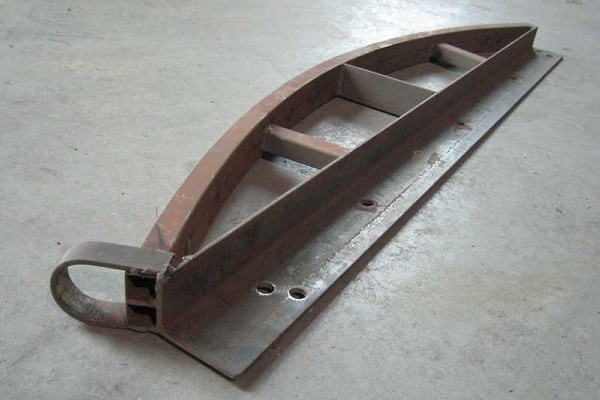
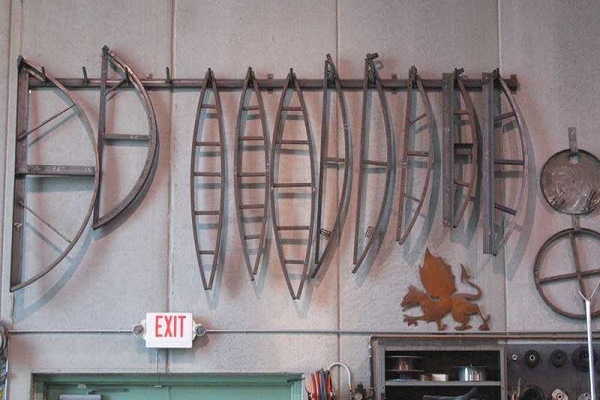
Pokud bude potřeba ohnout velké množství trubek podle této šablony, je nejlepší vyrobit přípravek z ocelového úhelníku. V některých případech je nutné profilový výrobek ohnout pod různými úhly.
Pro takovou práci bude potřeba hned několik šablon, které je třeba připravit předem. Před zahájením práce je přípravek pevně připevněn k základně pomocí svorek.
K jejímu okraji se bezpečně upevní trubka určená k ohnutí. Poté se provádí ohyb. Operace se provádí plynule, bez prudkých trhnutí. Síla působící na trubku musí narůstat postupně. Během ohýbání díl přijímá tvar přípravku. K tomu je zapotřebí značná síla.
Vylepšená ohýbací deska
Toto pohodlné multifunkční zařízení umožňuje provést kvalitní ohyb profilu. Zařízení představuje pevnou kovovou základovou desku upevněnou na podstavci. Ten je pomocí upevňovacích šroubů fixován k podlaze dílny.
Jednoduchou na provedení a cenově dostupnou ohýbací desku s přípravkem lze vyrobit vlastníma rukama:
Jako alternativu lze zvážit podobné zařízení, které se upevňuje na pracovní stůl. Po práci lze ohýbací desku snadno demontovat a uklidit, nebo ji lze použít jako podstavec pro provádění dalších zámečnických operací.
K výrobě takového zařízení bude potřeba silná kovová deska. Ta se přivaří na teleskopický podstavec. Pro dorazy pod ohyb se v základové desce provedou dva otvory.
Do nich se umístí dorazové šrouby. Na ně se nasadí a upevní nástavce různých poloměrů, což umožňuje ohýbat trubky podle potřeby. Z tlustého ocelového plechu se vyřízne přítlačná deska.
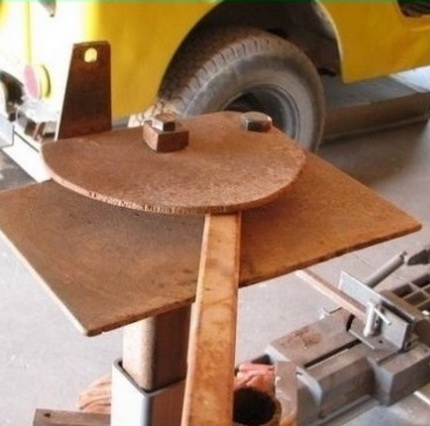
Její použití je povinné, aby nebyla narušena souosost ohýbaného dílce, protože při ohýbání profilové trubky bez ohýbačky ji lze náhodně deformovat ve dvou různých směrech. Deska se upevní nad nástavce na dorazových šroubech.
Samotný proces ohýbání spočívá v následujícím. Úsek trubky se upevní v přípravku, načež se silou táhne za protilehlý okraj. Dílce by se měl začít ohýbat. Pokud se tak nestane kvůli nedostatečné síle, lze zkusit zvětšit rameno prodloužením dílce trubkou většího průměru.
Závěry a užitečné video k tématu
Ohýbáme trubku pomocí přípravky z ocelových úhelníků:
Jak snadno a rychle vyrobit domácí ohýbačku trubek:
Nejjednodušší způsob ohýbání profilové trubky:
Způsobů ručního ohýbání profilových trubek je poměrně mnoho. A všechny mají společný nedostatek: vyžaduje velmi velkou sílu k jejich ohnutí. Fyzicky nepřipravený řemeslník si s takovou prací nemusí poradit. Ohýbání dílů pomocí specializovaných zařízení je mnohem jednodušší, přesnější a nevyžaduje zvláštní fyzickou námahu.
Problém je v tom, že cena takového zařízení je poměrně vysoká. Proto koupit přístroj jen proto, aby provedl jednorázovou práci, je samozřejmě nerentabilní. Nejlepší variantou je pronájem specializovaného zařízení, což umožní za malý poplatek získat profilové výrobky ohnuté přesně podle šablony.
Pokud máte potřebné dovednosti, podělte se prosím o své zkušenosti s našimi čtenáři. Formulář pro zpětnou vazbu je umístěn pod článkem. Tam také můžete položit otázku k tématu článku a my se pokusíme na ni rychle odpovědět.
 Montáž HDPE trubek svépomocí: návod na svařování + jak ohnout nebo narovnat takové trubky
 Stroj na ohýbání profilových trubek: jak postavit ohýbačku trubek vlastníma rukama
 Jak vyrobit židli z polypropylenových trubek vlastníma rukama: podrobný návod na výrobu
 Výrobky z polypropylenových trubek vlastníma rukama: varianty pro domácnost
 Montáž kovoplastových trubek svépomocí: technologie spojování a příklady rozvodů
 Montáž polypropylenových trubek svépomocí: technologie práce s PP potrubím
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
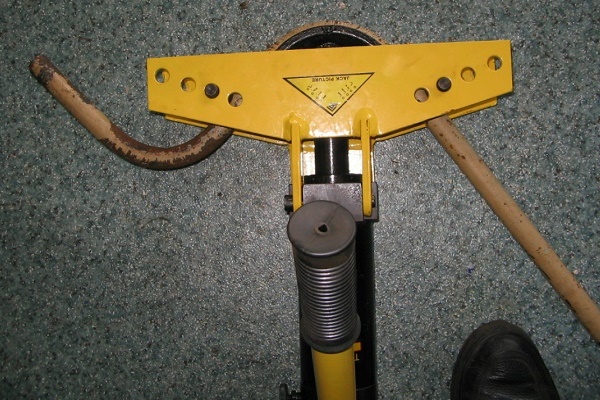
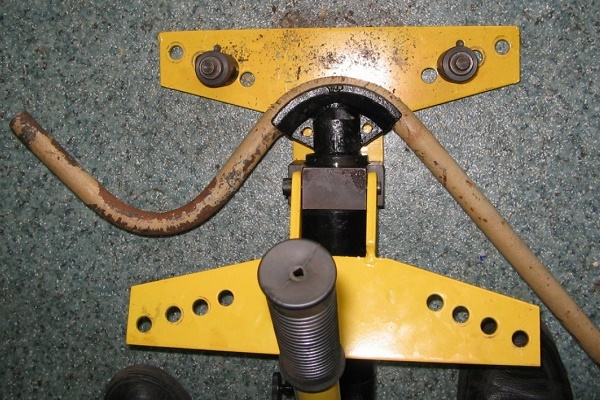
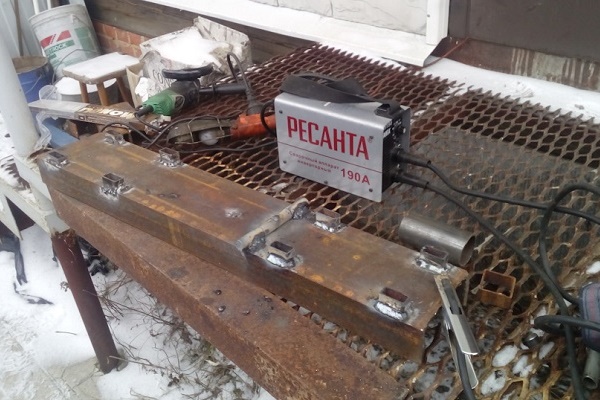
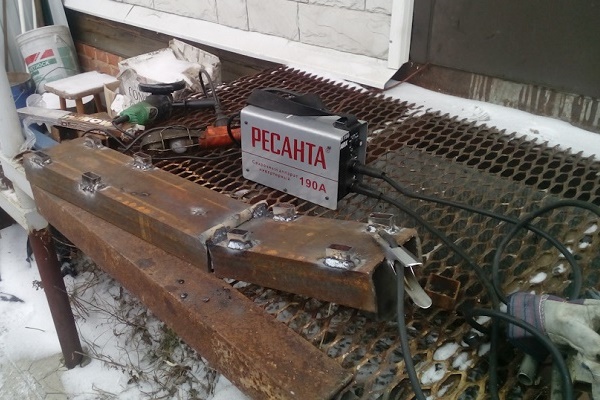
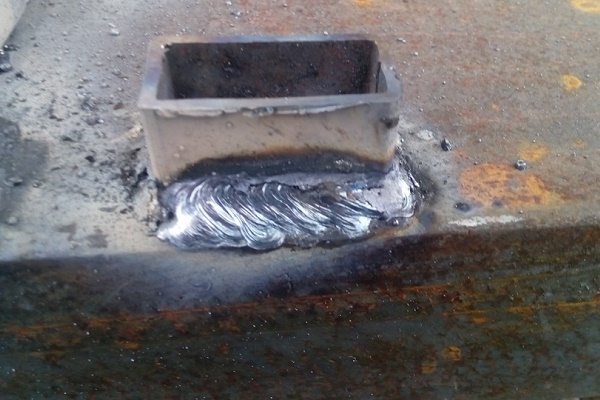
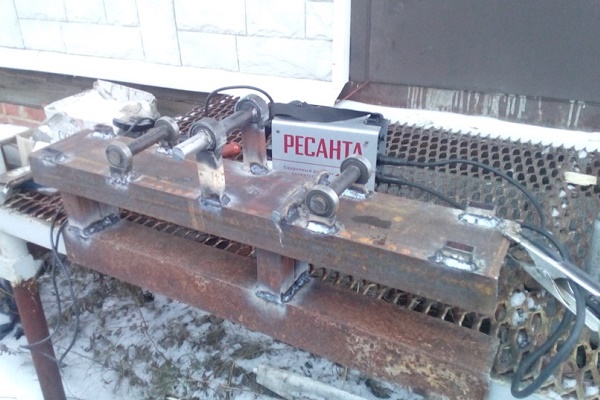
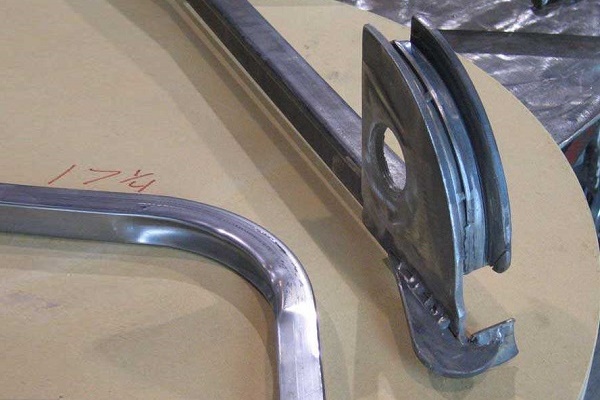
Pokusil jsem se sám pomocí ohřevu ohnout dvě profilové trubky stejně:
1) Vyšly rozdílně!
2) Vnitřní strana se zvrásnila (ale měl jsem štěstí, že vnější se natáhla dobře a hladce).
3) Už se do toho sám nepustím.
Je zvláštní, že v obchodech mi nikdo nedokázal říct, kam se mám kvůli této práci obrátit. Své chyby jsem také opravoval sám, obstojně. Není to ideální, ale zvládl jsem to.