Jak se provádí ohýbání kovových trubek: technologické nuance provádění prací

Trubky ohnuté pod úhlem našly uplatnění v ropném a chemickém průmyslu, strojírenství a přístrojové technice. Neobejde se bez nich žádný architektonický nebo stavební projekt.
Pro ohyby lze použít různé fittingy, ale pak může dojít k únikům, a někdy to není z estetických důvodů přípustné. Atraktivnější vzhled a vysokou spolehlivost zajišťuje ohýbání trubek – proces, který nenarušuje jejich celistvost.
Řekneme Vám, jak nejlépe ohnout kovovou trubku jak studenou, tak horkou technologií. V námi předloženém článku je popsána specifika ohýbání trubek z různých materiálů. Uvedeny jsou zvláštnosti práce s profilovými a běžnými kruhovými trubkami.
Obsah článku:
Specifika procesu ohýbání
Každý kov má své vlastní zvláštnosti, bez jejich zohlednění nelze kovovému válcovanému materiálu dát složitý tvar. Na ohýbanou trubku působí radiální a tangenciální síly.
První deformují průřez a druhé přispívají ke vzniku záhybů. Základním požadavkem na konečný výsledek je, že průřez trubky musí zůstat nezměněn a na stěnách nesmí být žádné vlnky. Ohýbání umožňuje minimalizovat počet svarových spojů při pokládání potrubí s různými odbočkami.
Způsoby ohýbání trubek
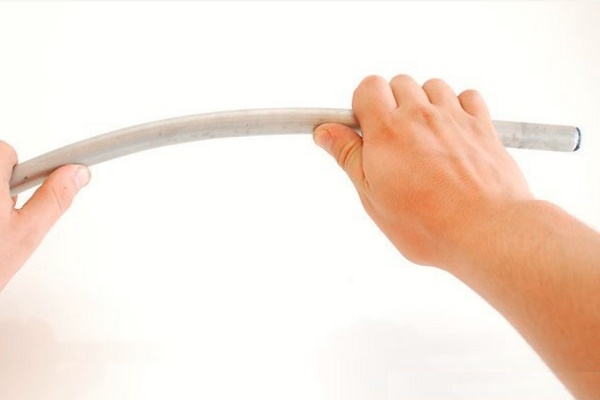
V závislosti na požadovaném úhlu ohybu, materiálu a průměru trubky lze ohyb provést ručně nebo pomocí speciálního zařízení. Rozlišuje se také ohýbání za tepla a za studena, s vyplněním dutiny trubky a bez jejího vyplnění.
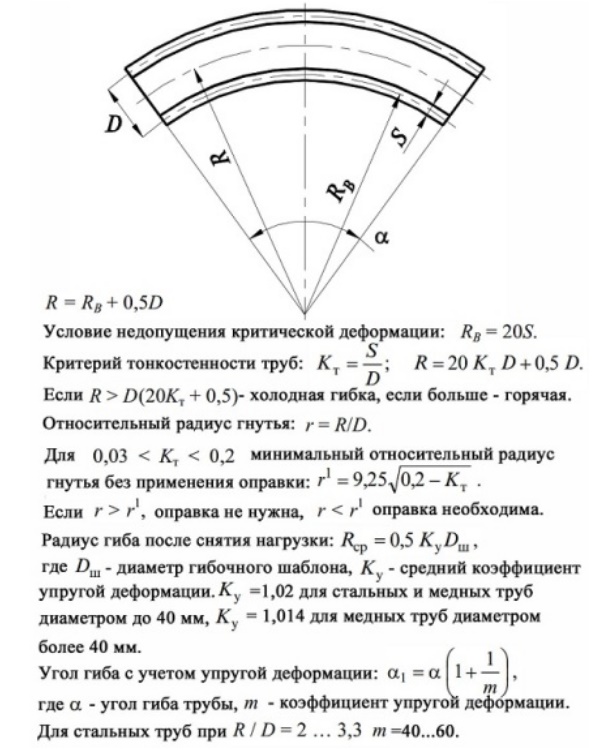
Po ukončení působení zatížení vzniká jev zvaný pružení, který je přímo úměrný modulu pružnosti materiálu. Velikost možné deformace také závisí na použité metodě ohýbání a geometrii objektu.
Specifika horké technologie
Tuto metodu volí se, když je potřeba ohnout trubku o průměru od 10 cm. Trubky se deformují za tepla jak ručně, tak s použitím mechanismů. Existuje pojem minimální poloměr ohybu.
Délka úseku trubky, který je třeba zahřát, se určuje na základě průměru trubky a úhlu ohybu. Přitom zaoblení nemůže být menší než průměr trubky vynásobený 3.
Délku zahřívaného úseku zjistíme podle vzorce:
L = α × d / 15
Ve vzorci: L – hledaná délka v mm, α – úhel ohybu ve stupních, d – vnější průměr trubky v mm, 15 – koeficient. Předpokládejme, že trubku o průměru 200 mm je třeba ohnout pod úhlem 60°, pak L = 60 × 200 / 15 = 800 mm, tj. 4 průměry.
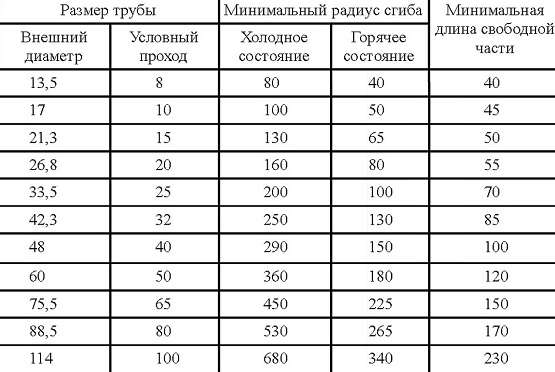
Aby bylo možné trubku ohnout, je třeba ji zahřát na 900°. Optimální teplota pro začátek ohýbání je 760°, na konci 720°C. Při přehřátí se zhoršují pevnostní vlastnosti materiálu.
Proces ohýbání za tepla zahrnuje několik operací:
- výroba šablony;
- plnění pískem;
- označení úseku;
- zahřátí;
- ohýbání.
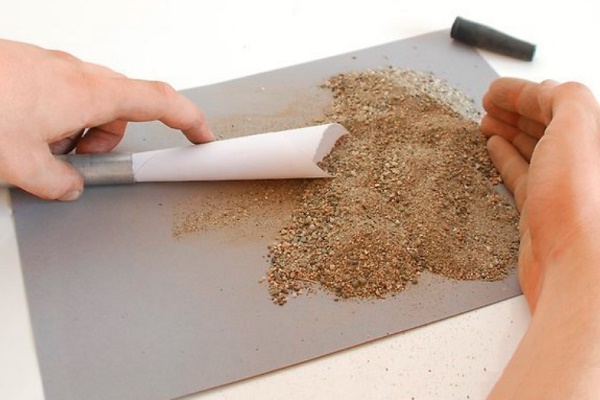
Aby nedošlo k deformaci průřezu trubky a aby se na její vnitřní straně v místě ohybu netvořily záhyby, vnitřní prostor se vyplní křemenným pískem.
Písek se nejprve suší a žíhá, aby se odstranily organické nečistoty, při teplotě 150 až 500 °C, a poté se proseje přes jemné síto s velikostí ok 3,3 x 3,3 mm. Než začnete trubku plnit, je třeba jeden její konec ucpat.
Jako zátky se používají dřevěné nebo kovové zátky s otvorem pro odvod plynů. Jemného a vlhkého písku nelze použít, protože první se tepelným působením speče a pevně přilne ke stěnám trubek.
Druhý v důsledku tvorby páry přispívá ke vzniku vysokého vnitřního tlaku, což může způsobit vyletění zátky. V náplni nesmí být přítomny kamínky, mohly by protlačit stěnu trubky.
Proces plnění trubky je velmi pracný, proto se dopraví k stojanu a dá se do mírně nakloněné nebo svislé polohy. Jelikož kvalita ohybu je přímo závislá na zhutnění náplně, trubka se během procesu nepřetržitě poklepává. Tupý zvuk svědčí o dobrém naplnění polotovaru.
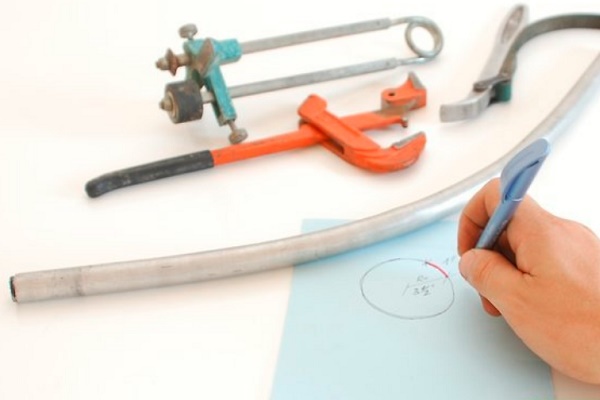
Než přistoupíte přímo k hlavní operaci, na trubce naplněné pískem se vyznačí úseky budoucích ohybů přiložením šablony. Trubky se ohřívají v pecích nebo výhních. Ohýbají se ručně i mechanizovaným způsobem.
V druhém případě se používají speciální desky vybavené opěrnými stojkami, pomocí nichž se upevňuje ohřátý úsek trubky, a přítlačnými prvky, které slouží k držení konce trubky na desce. Na opačný konec trubky se nasadí lano, jehož napnutí pomocí navijáku nebo vrátku způsobí ohnutí trubky.
Aby nedošlo k deformaci stěn trubky, do prostoru mezi stojkou a trubkou se vkládají podložky – rovné nebo zahnuté. Volný konec s nasazeným lanem se zajišťuje pomocí podpěry. Během procesu se kontroluje geometrie trubky pravidelným přikládáním šablony.
Po ohnutí trubky do požadovaného úhlu se zátky odstraní vypálením nebo se jednoduše vyklepnou. Písek se vysype, trubka se očistí a umyje. Provede se konečná kontrola ohybu pomocí šablony.
Ohýbání studenou metodou
Pro změnu konfigurace trubek malých průměrů se používají různá ruční zařízení, pro velké průměry mechanizované ohýbačky trubek. V domácích podmínkách je nejčastěji potřeba ohýbání vodovodních a plynových ocelových trubek, používaných v systémech zásobování vodou a vytápění.
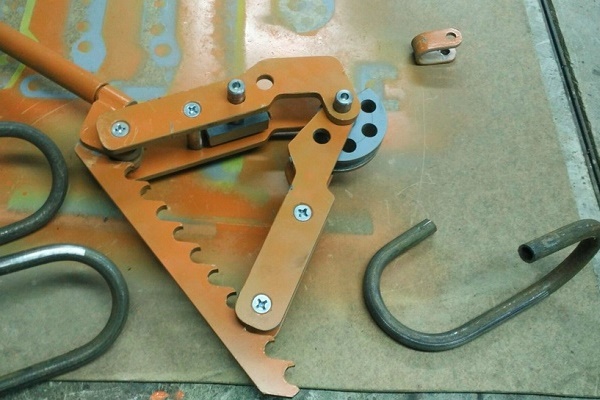
Ohyb trubky pod 90° se nazývá koleno, 180° — oblouk, s vytvořením stupně — kachna, ve tvaru smyčky — spona.
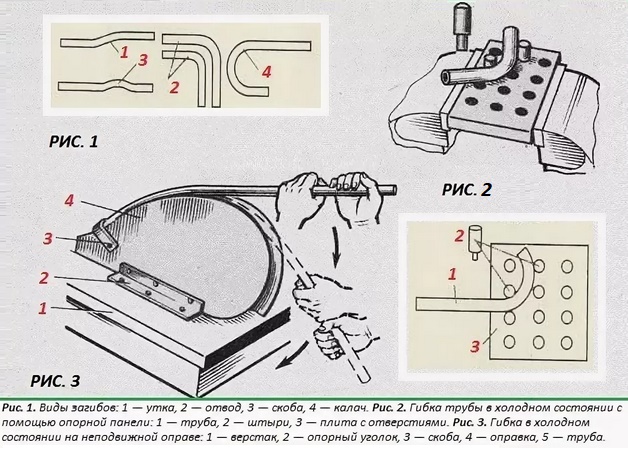
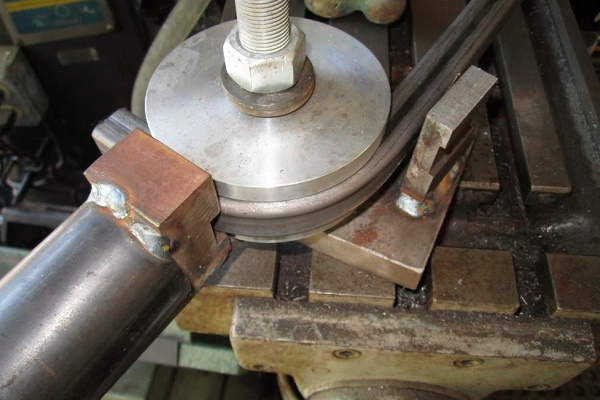
Pro ruční ohýbání existují i jiné pomůcky. Doma se pro výrobu spirály na ohřev vody nerezová trubka o průměru asi 20 mm jednoduše navíjí na úsek trubky velkého průměru. Nejdříve se na velkou trubku navaří třmen, položí se na podpěry a upne.
Trubka se pevně naplní pískem a uzavře zátkami, poté se vloží do třmenu a začne se navíjení. Trubka používaná jako šablona se musí otáčet, takže je potřeba úsilí alespoň dvou osob. Po dokončení navíjení se spirála srovná.
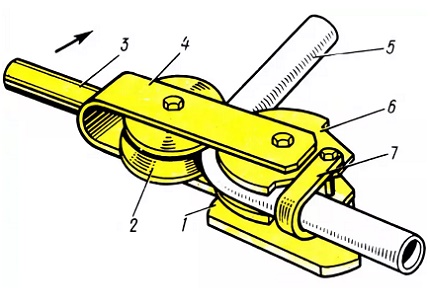
Ohýbání trubky z nerezové oceli nebo jiného materiálu v domácích podmínkách lze provést i na nejjednodušším zařízení. Je vhodné ho používat při malém objemu práce.
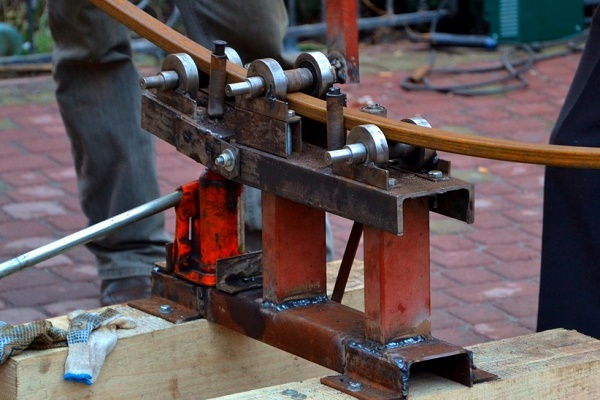
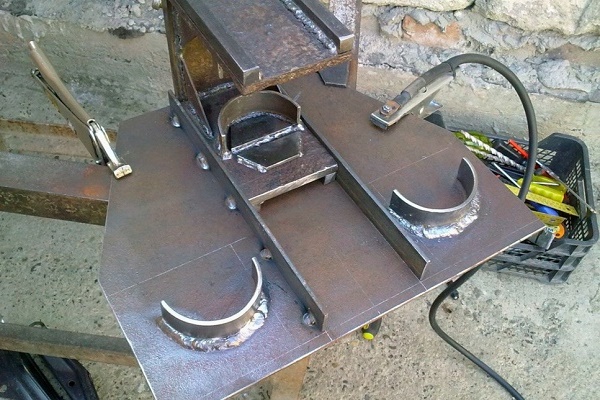
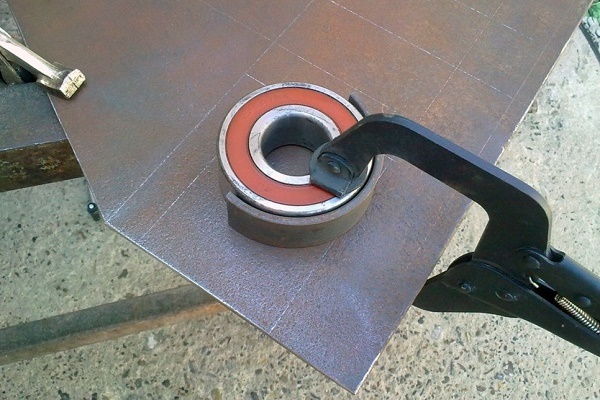
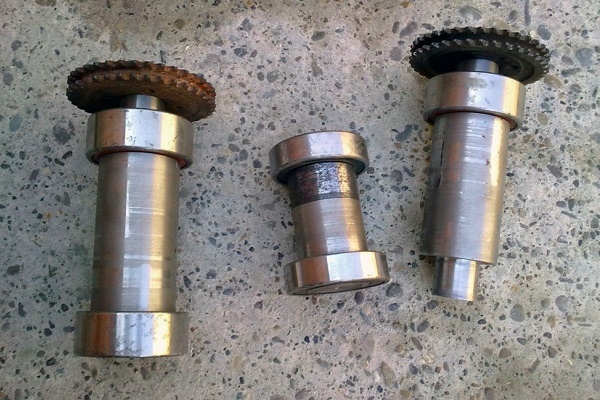
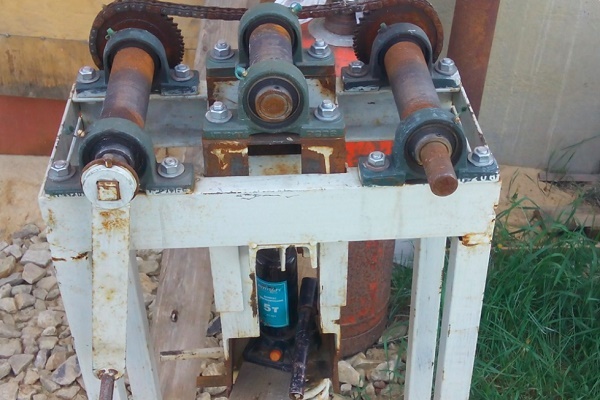
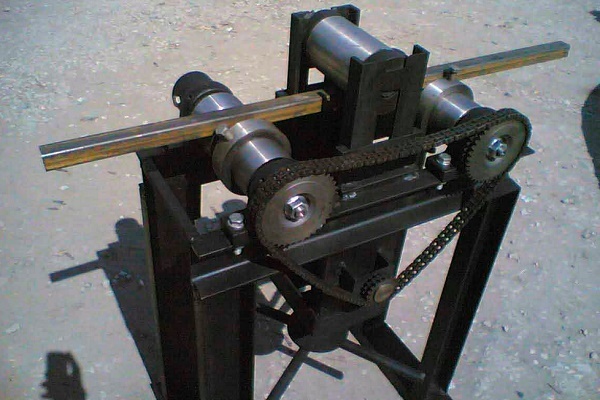
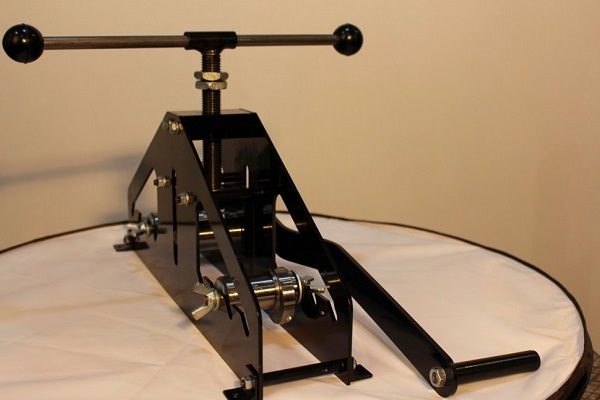
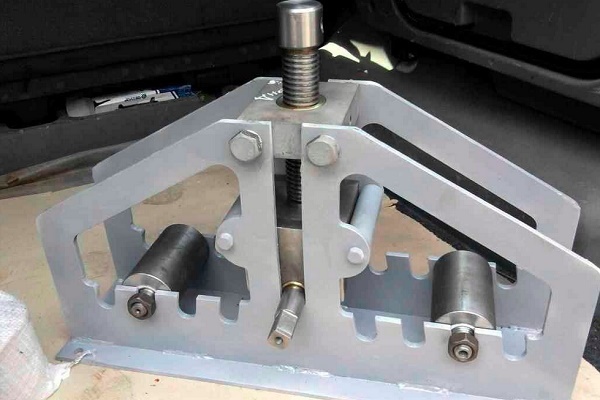
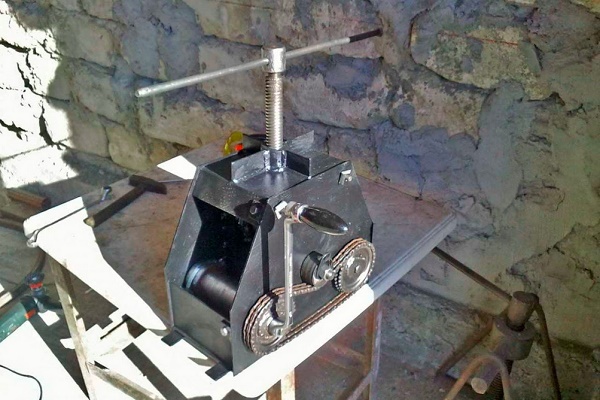
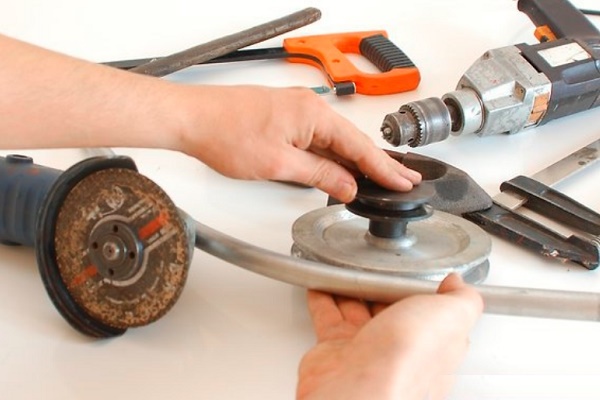
Jednoduchý mechanický stroj na ohýbání trubek si můžete postavit vlastníma rukama, zvláště pokud ovládáte svářečské dovednosti a znáte svářečku:
Pro výrobu primitivního zařízení na ohýbání trubek je potřeba betonová deska, kovové kolíky a příklepová vrtačka. Deska se rozdělí na čtverce 40 x 40 nebo 50 x 50 mm. Do rohů čtverců se pomocí příklepové vrtačky vyvrtají otvory a do nich se vloží kolíky.
Trubka se vloží mezi kolíky a přiložením síly se ohne. Přesnost při tomto způsobu ohýbání není ideální, ale pro použití polotovaru v domácích podmínkách je zcela dostačující. Pro ohýbání s vyšší přesností lze použít zařízení vyrobené na bázi zvedáku.
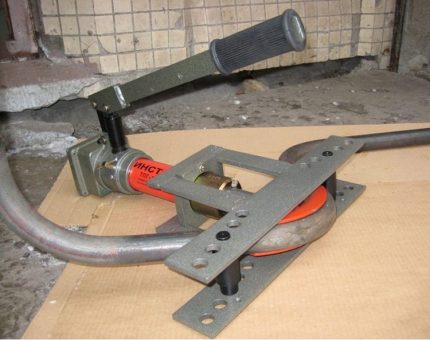
Aby nedocházelo k deformaci vnitřního průměru trubky, používají se prostředky, které tomu zevnitř brání. Jako vnitřní omezovače se nejčastěji používá písek. Do jednoho konce trubky se vloží záslepka, druhým se nasype písek a poté se i ten uzavře zátkou. Následně se provede ohyb.
Někdy slouží jako omezovač pružina speciálně vyrobená pro tento účel. Pro navíjení se používá drát o průměru od 1 do 4 mm. Pružina musí volně vstoupit do trubky v místě ohybu, zvenčí se ponechá část drátu.
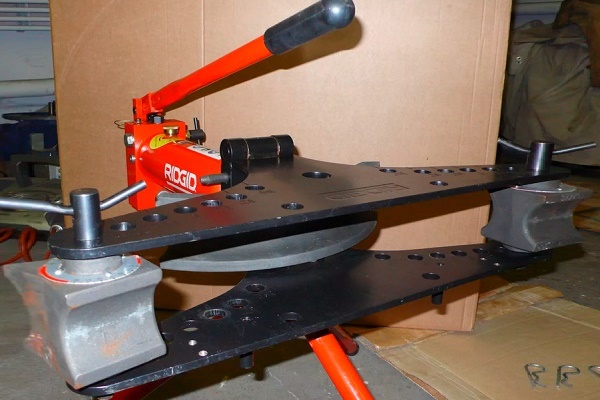
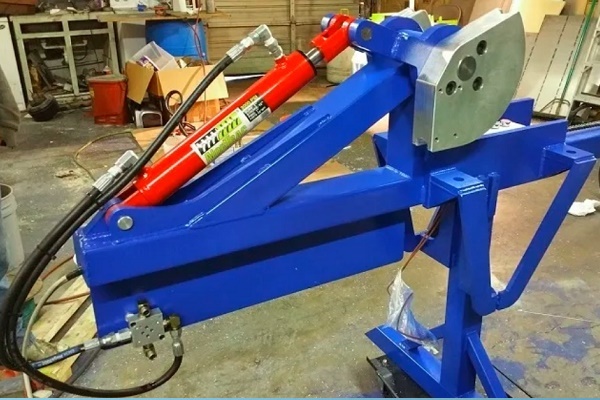
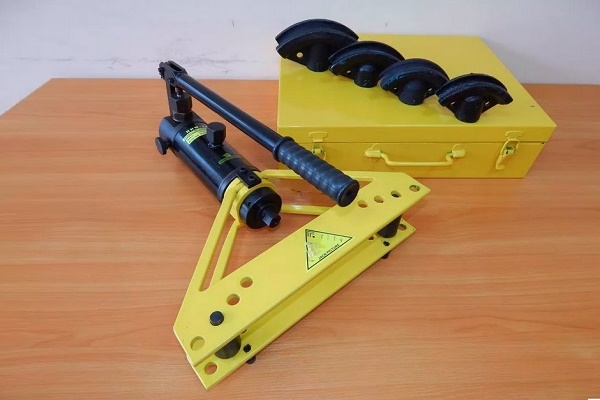
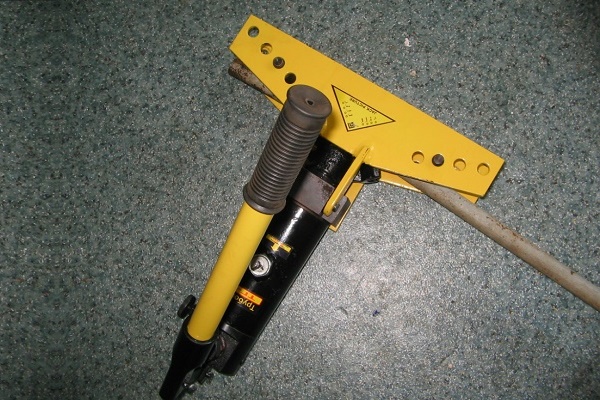
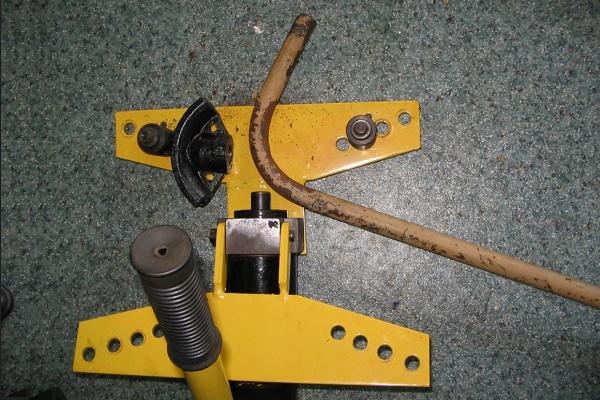
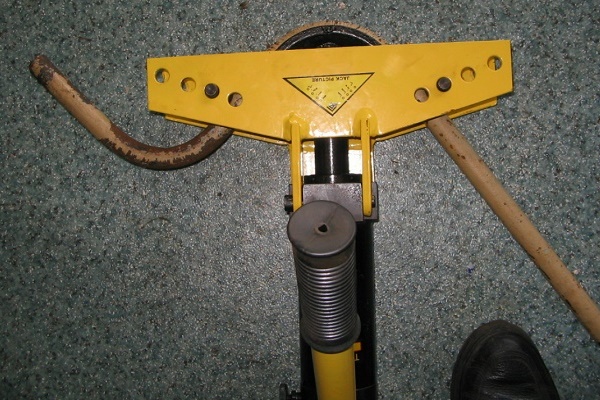
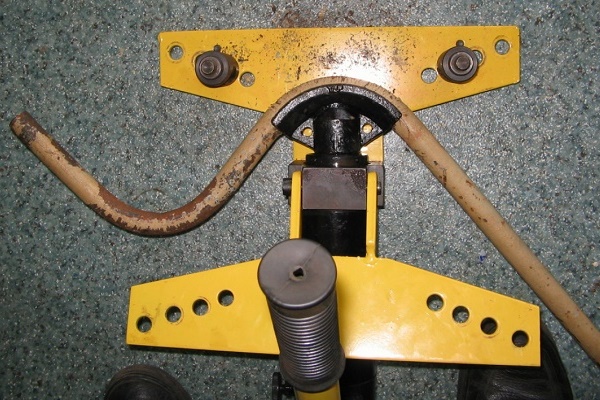
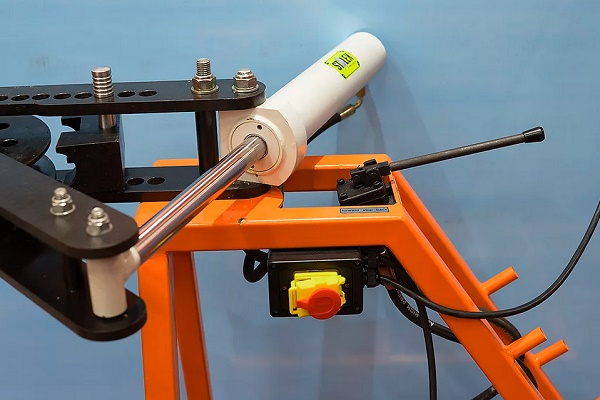
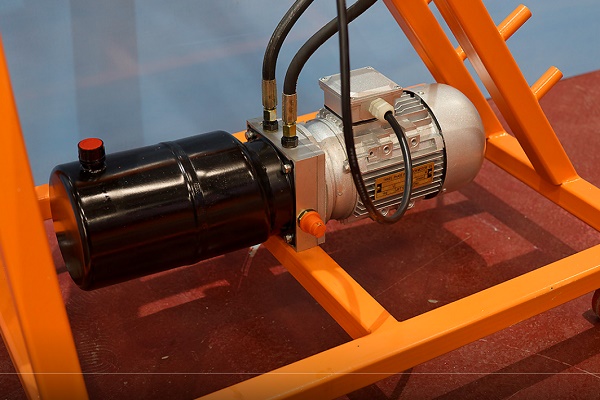
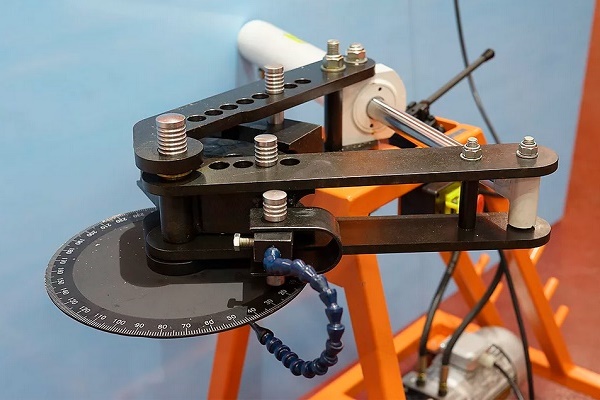
Hydraulický systém ručního nářadí, přenosných a stacionárních strojů výrazně usnadňuje proces ohýbání a urychluje deformaci trubek:
Po provedení ohybu se pružina odstraní tahem za drát. V případě práce s trubkou, která má čtvercový průřez, se pro výrobu pružiny volí drát se stejným průřezem.
Pro tento účel poslouží i svazek drátů složený z jednotlivých úseků, které se jeden po druhém zasouvají dovnitř až k místu budoucího ohybu. Po dokončení operace se úseky rovněž jeden po druhém vytahují. Ručně lze ohnout nerezovou trubku o průřezu do 4 cm a tloušťce stěny 0,3 cm.
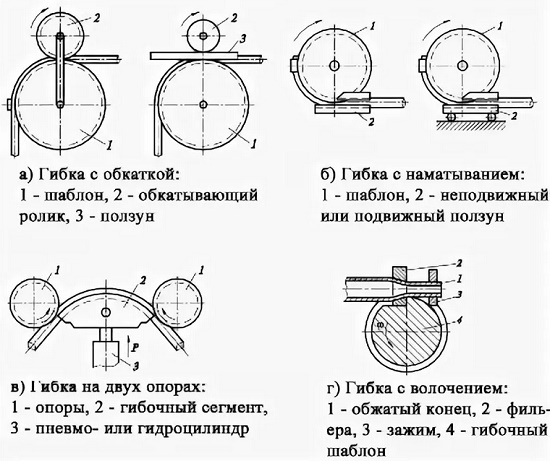
Pro práci s velkými průměry je nutné profesionální vybavení. Existují ohýbací stroje vybavené trnem. Tento konstrukční prvek je obyčejná kovová tyč.
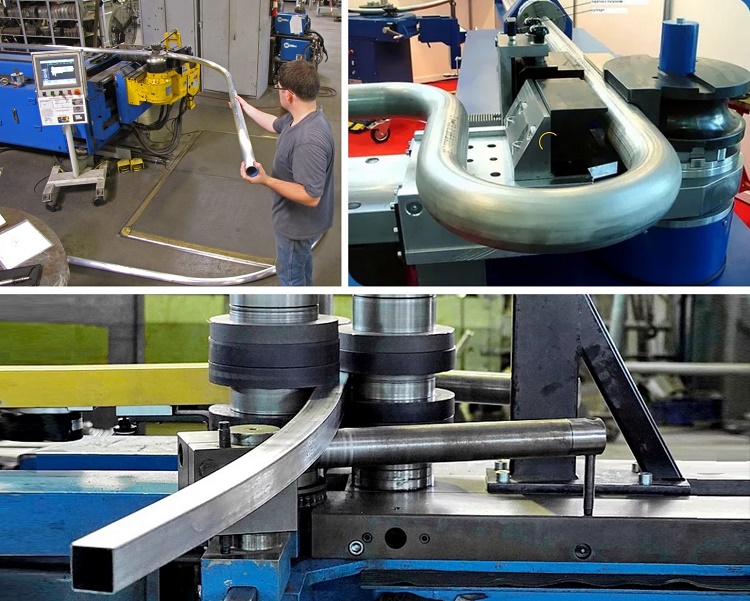
Před zahájením procesu ohýbání se umístí dovnitř, aby se zabránilo deformaci stěn trubky. Trny v sadě mají různé průřezy, takže lze vybrat ten správný pro daný průměr trubkového výrobku.
Změna konfigurace trubek z barevných kovů
Neželezné kovy mají velmi užitečnou vlastnost – vysokou tažnost. Mají však nedostatečnou pevnost. Během ohýbání v důsledku působení tlakových a tahových sil může dojít ke zmačknutí nebo prasknutí trubky. Aby k tomu nedošlo, je nutné přesně dodržovat technologii.
Jak ohýbat trubky z mědi a mosazi?
Pro ohýbání měděných a mosazných trubek se používají jak horká, tak studená metoda. Při volbě první se jako vnitřní náplň volí písek, při druhé roztavená kalafuna. Technologie ohýbání je stejná jako u ocelových trubek.
Trubní výrobky z mědi a mosazi před chladným ohýbáním podléhají žíhání s následným ochlazením. Rozsah teplot pro oba materiály je stejný — od 600 do 700 °C. Rozdíl je v chladicím médiu — měď se vkládá do vody, mosaz se ochlazuje na vzduchu.
Po dokončení procesu se kalafuna odstraňuje vytavením. Aby se zabránilo prasknutí trubky, proces se v žádném případě nezahajuje od středu trubky, pouze od konců. Jako zařízení pro ohýbání se používají jak jednoduché nástroje, tak i složité strojní zařízení.
Ruční ohýbačky trubek pracují na základě fyzické námahy člověka, zatímco hydraulické tuto námahu minimalizují. Oba typy jsou vybaveny vyměnitelnými nástavci pro možnost volby potřebného průměru.
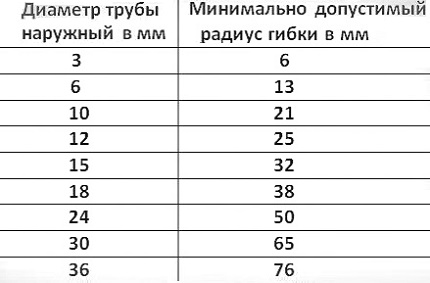
S měděnými a mosaznými trubkami se pracuje mnohem snadněji než s ocelovými, ale deformace kovu při ohýbání probíhá podle stejných fyzikálních zákonů. Na ohýbaném úseku je vnější povrch vystaven tahu, v důsledku čehož se stěny ztenčují.
Uvnitř trubky probíhají opačné procesy — stěna se stlačuje a stává se silnější. Existuje riziko přeměny kruhového průřezu na ovál a zmenšení průchodu, proto nelze přistoupit k ohýbání bez přijetí opatření, která tyto jevy zabraňují.
Ohýbání trubek z hliníku
Základní způsoby ohýbání hliníkových trubek jsou stejné jako u mosazných nebo měděných:
- protlačování mezi válečky;
- válcování;
- odvalování;
- tlak.
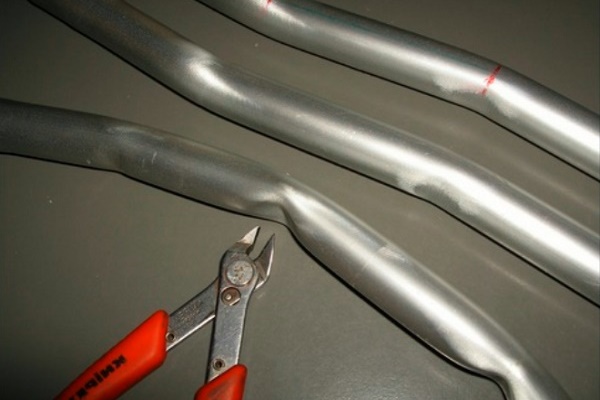
Před rozhodnutím, jak a jakým způsobem ohnout hliníkové trubky, je třeba se s každým seznámit. První metoda se používá pro tenkostěnné trubky o průměru maximálně 10 cm, když je potřeba získat mírný ohyb s malými požadavky na přesnost. Zde je striktně stanoven minimální poloměr. Jeho hodnota je 5-6 průměrů trubky.
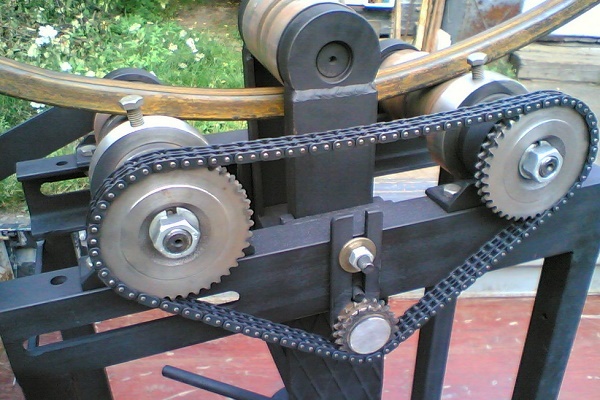
Křivost úseku určuje poloha odkláněcího válečku. Tímto způsobem se nejčastěji vyrábějí dekorativní prvky interiéru. Druhým způsobem se ohýbají trubky velkého průměru, k čemuž se používají tříválečkové ohýbačky trubek. Trubka se protahuje mezi hnacími válečky, jejichž orientace určuje poloměr ohybu.
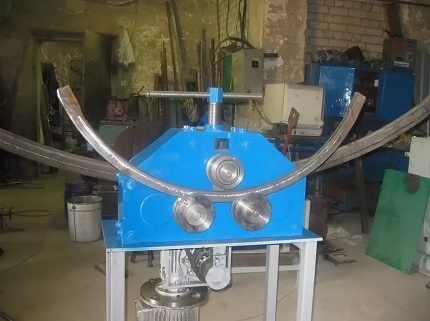
Přesnost této metody je ještě nižší než u předchozí, ale díl lze podrobit opětovnému ohýbání a proces opakovat, dokud není dosaženo požadované geometrie.
Ohýbání tenkostěnných hliníkových trubek lze provést ručně po řádné přípravě:
Metoda odvalování nezahrnuje použití vnitřního plniva, proto se nepoužívá k dosažení malých poloměrů. Při volbě této metody také nelze splnit přísné požadavky na oválnost průřezu v místě ohybu.
Pro deformaci hliníkové trubky tlakem se používají lisy s nainstalovanými raznice s matricí požadovaného tvaru. Požadované geometrie je dosaženo působením tlaku z vnější strany.
V některých případech může být tlak vnitřní, kdy je trubka umístěna do lisovací formy a dovnitř je přiváděna kapalina pod tlakem dostatečným k přitlačení ke stěnám.
Trubky z duralu se ohýbají obtížně, protože tento materiál je poměrně tvrdý a pružný. Pro usnadnění procesu se těsně před ohýbáním žíhají při teplotě 350 až 400 °C, poté se nechají přirozeně ochladit na vzduchu.
Způsoby ohýbání trubek velkých průměrů
Relativně nedávno objevené způsoby – ohýbání trubek za použití proudů průmyslové a vysoké frekvence a ohýbání s napínáním. V prvním případě se používá vysoce výkonné vysokofrekvenční zařízení, ve kterém se trubka o průměru 95–300 mm zahřeje, ohne a ochladí.
Skládá se ze dvou částí – mechanické v podobě ohýbacího stroje a elektrické, která zahrnuje elektrickou část a vysokofrekvenční zařízení.
Trubka se deformuje pouze v ohřátém úseku, který se nachází v zóně induktoru. Změna geometrie na požadovaný rozměr probíhá působením odkloněného válečku. Touto metodou lze získat ohyb s malým poloměrem křivosti.
Ohýbání druhým způsobem se provádí na ohýbacích a napínacích strojích, jejichž součástí je otočný stůl. Na trubku působí velké tahové a ohybové síly. Tím se získají ostře zakřivené ohyby s konstantní tloušťkou stěny po celém obvodu.
Metoda se používá pro ohýbání trubek velkého průměru, používaných v leteckém, automobilovém průmyslu a lodním stavitelství, kde jsou na potrubí kladeny vysoké požadavky. Výhodou je možnost ohýbat trubky se stěnou o tloušťce 2 – 4 mm do úhlu 180⁰.
Specifika ohýbání profilového sortimentu
Profilové trubky mají estetičtější vzhled než jejich protějšky s kruhovým průřezem, proto se často vyskytují v domácích konstrukcích. Při ohýbání na ně zevnitř působí tlaková síla a zvenčí síla tahová. Před zahájením této operace je třeba pečlivě zvolit způsob ohýbání.
K profilovému sortimentu patří trubky s průřezem ve tvaru čtverce, oválu, obdélníku.
Existuje několik nuancí a na ty by se nemělo zapomínat při ohýbání profilových trubek v domácích podmínkách bez specializovaného vybavení:
- Optimální délka ohýbaného úseku pro profilové trubky s tenkými stěnami a průřezem do 2 cm je výška trubky vynásobená 2,5.
- U silnostěnných trubek se délka oblasti ohybu určuje vynásobením průřezu třemi. V opačném případě se nevyhnete praskání materiálu zvenčí nebo jeho deformaci zevnitř.
- Minimální hodnota poloměru zakřivení je průřez ohybu vynásobený 2,5.
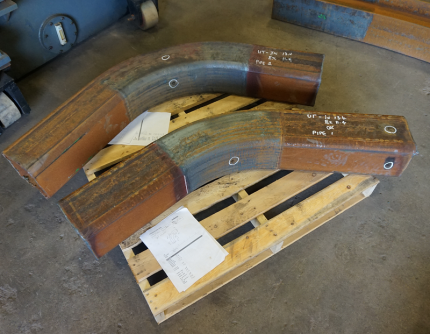
Pokud tyto požadavky nezohledníte, nemůžete ani doufat v dobrý výsledek. Způsoby ohýbání se neliší od těch používaných při práci s výrobky s kruhovým průřezem. Kromě toho lze použít metodu ručního ohýbání s provedením příčných řezů, které se provádějí na třech stranách trubky.
Délka řezů a jejich počet se určují výpočty. Dejme tomu, že máme trubku 40 × 90 mm. Je třeba provést plné otočení, tj. ohnout podél stěny 40 mm pod úhlem 180° s poloměrem 150 mm. Nejprve se vypočítá délka půlkruhu podle vnějšího poloměru:
L = (2π r : 2 = 2× 3,14 × 190) : 2 = 596,6 mm
Pro vnitřní poloměr jsou výpočty stejné:
Lvnitř = (2 × 3,14 × 150) : 2 = 471 mm.
Součet délek řezů na vnitřním poloměru se určí vzorcem: Lvyř = L – Lvnitř = 596,6 – 471 = 126 mm.
Zájemci, kteří chtějí vlastnoručně vyrobit ruční ohýbačku trub nebo stroj na ohýbání profilové trubky vlastníma rukama, v námi navržených článcích najdou množství užitečných informací, schémata a užitečná doporučení.
Pokud vezmeme v úvahu, že bruskou lze provést řez o šířce 5 mm, pak na rovině ohybu o délce 126 mm vznikne 25 zářezů, po jejichž provedení se trubka ohýbá, dokud se okraje výřezů nedotknou. Výřezy se zavaří a svary se začistí.
Existuje ještě jeden způsob, kterým se ohýbají profilové a kruhové trubky, ale lze jej použít pouze v zimním období. K tomu se do konců trubky vloží zátky, nalije se dovnitř voda a čeká se, až zmrzne. Trubka se ohýbá, přičemž se proces kontroluje šablonou, poté se zátky vyjmou a kapalina se odstraní.
Závěry a užitečné video k tématu
Video #1. Jak ohnout trubku pomocí improvizovaných prostředků, se dozvíte z tohoto videa:
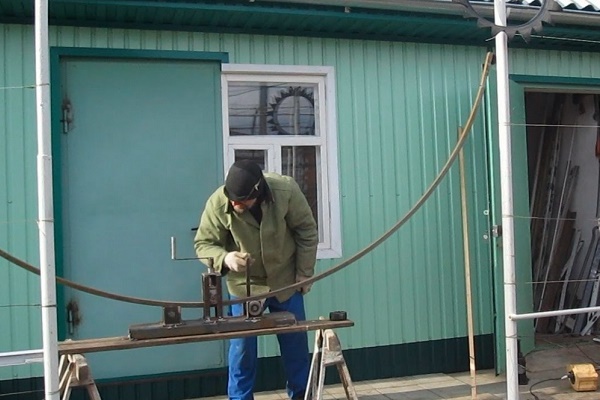
Video #2. Jak ohnout trubku libovolného průřezu do kruhu:
Video #3. Domácí ohýbačka trub – užitečná věc do domácnosti:
Při provádění oprav nebo stavby domu vzniká často potřeba ohnout trubku – kulatou nebo profilovanou. Pokud je objem malý, lze to udělat vlastníma rukama. Hromadné ohýbání trubkových výrobků je možné pouze se speciálním zařízením.
Povězte nám, jak jste ohýbali kovovou trubku pro stavbu skleníku nebo pro jiné účely. Podělte se s návštěvníky webu o technologické nuance, které znáte jen vy. Pište prosím komentáře do bloku níže, přidávejte fotografie k tématu článku, pokládejte otázky.
 Řezání trubek pod úhlem: výhody a nevýhody různých metod + příklad provedení prací
 Tlaková zkouška kovoplastových trubek: postup a nuance provádění prací
 Lisovací tvrovky pro kovoplastové trubky: druh, označení, účel + příkad ontážních prací
 Jak se provádí bezvýkopová pokládka trubek: specifika metody + příklad práce
 Pájení polypropylenových trubek: pravidla provádění prací a rozbor možných chyb
 Výměna trubek v koupelně: podrobný průvodce prováděním prací
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
Výborný článek 🙂