Stroj na ohýbání profilových trubek: jak postavit ohýbačku trubek vlastníma rukama

V domácnosti se stroj na ohýbání profilových trubek nepoužívá tak často, aby bylo nutné kupovat drahé tovární vybavení.
Pokud taková potřeba nastane, lze si jednoduchou ohýbačku trubek snadno vyrobit soukromě, přičemž je třeba nejprve určit, jaký typ této konstrukce bude pro splnění daného úkolu vhodný.
V tomto článku jsou podrobně rozebrány různé typy strojů na ohýbání trubek, popsány principy jejich práce a způsoby konstrukce.
Obsah článku:
Druhy strojů na ohýbání profilových trubek
Existuje mnoho modifikací zařízení pro změnu konfigurace profilových trubek. Souvisí to s minimálním poloměrem ohybu. Pokud se tento důležitý parametr zanedbá, dojde v místě ohybu ke zhoršení pevnostních charakteristik materiálu. Je také třeba znát některé technologické nuance ohýbání kovových trubek a zohlednit je během práce.
Při výběru konstrukce se bere v úvahu materiál obrobku, průměr, tloušťka stěn.
Klasifikace ohýbacích strojů podle typu pohonu
V závislosti na typu pohonu jsou stroje určené pro ohýbání jakýchkoli trubek ruční, elektromechanické a hydraulické.
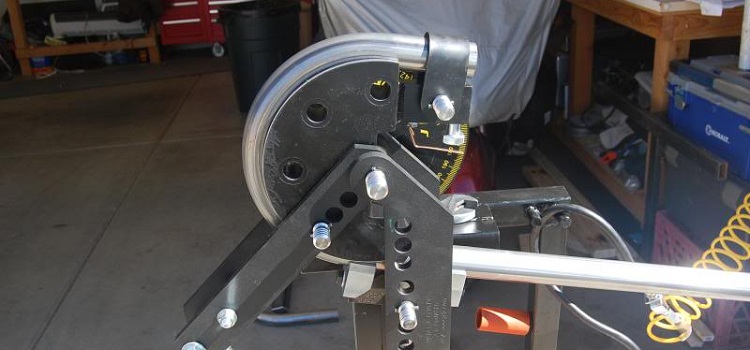
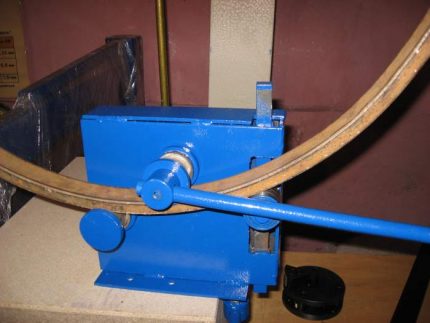
Ruční. Jsou to velmi jednoduché mechanismy, dostupné pro vlastní výrobu i pro člověka, který není zasvěcen do detailů práce s kovem.
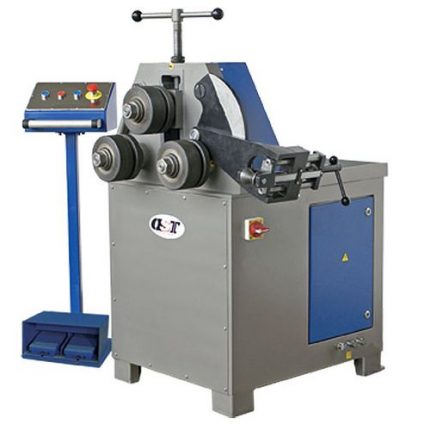
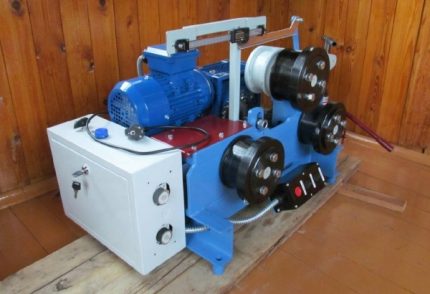
Elektromechanické. Takový stroj má pohon v podobě elektromotoru – krokového nebo běžného, připojeného přes spodní reduktor. Poslední řešení zajišťuje vysoce kvalitní ohyb díky správnému rozložení napětí.
Konstrukce mechanismu není jednoduchá, k jeho výrobě jsou potřeba speciální znalosti a alespoň trochu profesionality.
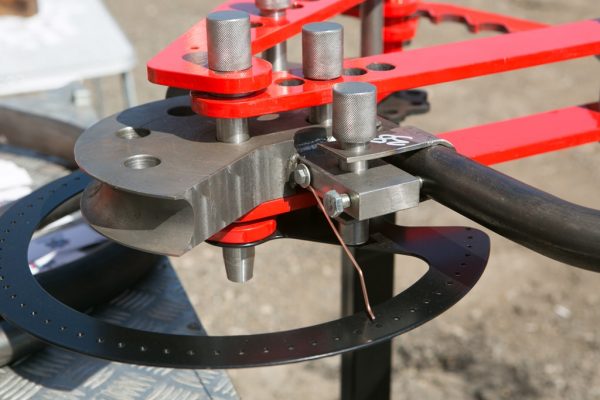
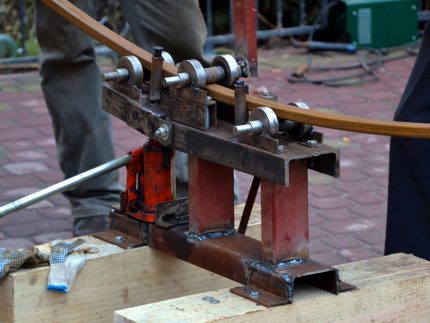
Hydraulické. Pohon u tohoto modelu je ruční. Na rozdíl od jednoduché ruční konstrukce je zde do schématu zahrnut hydraulický válec, což výrazně snižuje svalovou námahu při ohýbání.
Válce umožňují ohýbat profilovou trubku v libovolném potřebném směru. Ruční profilový ohýbač s hydraulikou při své nízké hmotnosti dokáže ohnout trubku o šířce až 10 cm.
Druhy ohýbaček podle způsobu instalace
Existuje rozdělení profilových ohýbaček také podle způsobu instalace. Rozlišujeme zařízení stacionární, přenosné a nositelné. Stacionární stroje mohou mít podobu jak jednoduché betonové desky s tyčemi, tak i solidního zařízení.
Kompaktní přenosné ohýbačky trubek mají opěrnou nohu, zatímco nositelný model žádnou oporu nemá, ta se volí pokaždé při použití zařízení.
Klasifikace strojů podle metody ohýbání
Na způsobu ohýbání závisí konstrukce profilové ohýbačky a její výkonnost. Existují 3 základní metody ohýbání. První je vytlačování, kdy se geometrie profilové trubky mění pomocí deformačního válce, který plní roli průbojníku. Matrice v tomto případě chybí.
K provedení operace jsou zapotřebí 2 pevné opory na protilehlých stranách ohybu, které plní roli matrice. Jako tyto opory se používají otočné botky nebo válce.
Protože síla narůstá postupně a neustále má kolmý směr vzhledem k trubce, tato metoda umožňuje dosáhnout dobrého konečného výsledku. Metoda je použitelná pouze pro práce v malém objemu.
Druhou je lisování. K dosažení ohybu se využívá principu svěráku – úsek trubky se umístí mezi matrici a průbojník.
Profily těchto nástrojů musí pro dosažení kvalitního ohybu přesně kopírovat geometrii součásti. Rovněž je nutné při výpočtu zohlednit zbytkovou deformaci kovu. V domácích podmínkách je tato metoda použitelná, pokud není vyžadována vysoká přesnost.
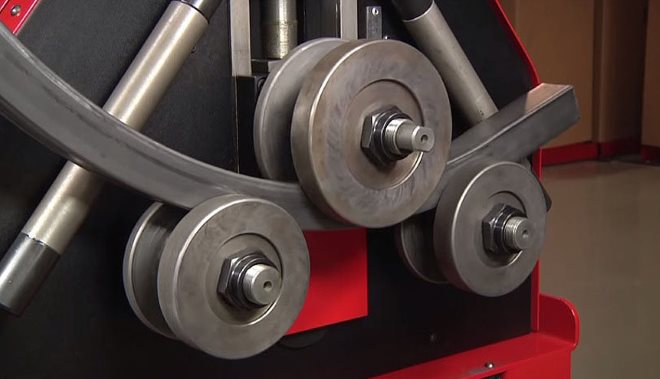
Třetí – válcování – je univerzální způsob používaný pro ohýbání jak tenkostěnných, tak silnostěnných trubek. Ohyb se dosahuje protažením polotovaru mezi válečky – jedním rotujícím a dvěma opěrnými.
Kromě výše zmíněných metod lze ohýbání trubek provádět také následujícími způsoby:
Bez ohledu na zvolenou konstrukci je při vlastní výrobě stroje na ohýbání trubek nutné zohlednit doporučení odborníků. Při výběru materiálu pro rám je třeba vycházet z toho, že tloušťka kovu by měla činit alespoň 1/6 šířky profilované trubky.
Pokud je tedy třeba ohnout trubku s obdélníkovým průřezem o rozměrech 50 x 25 mm, je nutné pro zabránění deformace rámu během ohýbání použít U-profil nebo úhelník o tloušťce nejméně 10 mm. Opěrná deska a razník s matricí by měly být tloušťkou 2krát větší.
Optimální průměr válečků je minimálně trojnásobek rozměrů průřezu. Příruba U-profilu a úhelníku použitého pro výrobu rámu by měla být 2krát, respektive 3krát větší než šířka trubky. Pokud se bude pracovat s ohýbáním profilových trubek obdélníkového průřezu 50 x 25 mm, je zapotřebí U-profil 100 x 10 nebo úhelník 150 x 10.
Vyrábíme hydraulickou ohýbačku
Podívejme se na schéma stroje s hydraulickým pohonem, kde k ohybu dochází protlačením profilové trubky uprostřed razníkem upevněným na zdvihající se pístnici. V důsledku těsného kontaktu polotovaru, který se opírá o dva stacionární válečky, s pohyblivým razníkem přejímá jeho tvar.
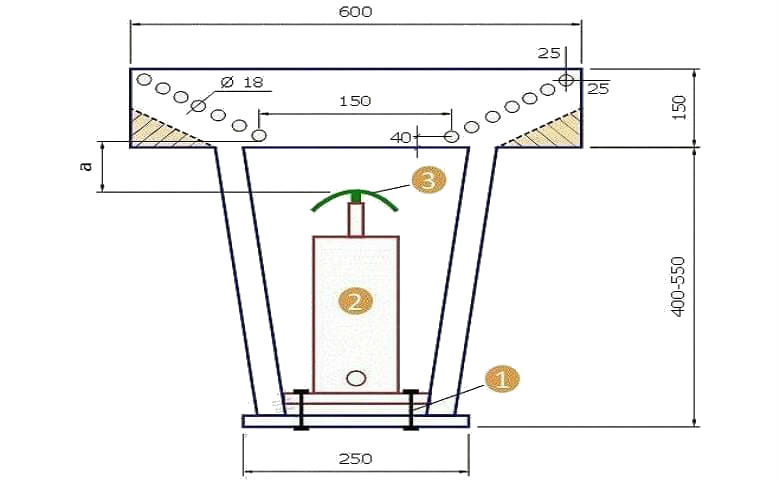
Pro vyznačení pracovní plochy se položí svislá osa a na vzdálenosti od okraje a osy uvedené na výkresu se označí místo spodních otvorů. Poté se označí body umístění horních otvorů, přičemž se ustoupí o potřebnou vzdálenost od okraje. Středy těchto otvorů se spojí přímkou a na ní se vytyčí stejné úseky.
Osy mezilehlých otvorů budou v průsečíku provedených značek s nakloněnou osou. Otvory na pracovní ploše jsou potřebné pro možnost regulace poloměru ohybu profilového přířezu. Vzhledem k tomu, že pracovní plocha se skládá ze dvou zrcadlově umístěných dílů, druhý se označí stejně.
Výšku stroje určují parametry zvedáku a vzdálenost označená na výkresu symbolem «a». Aby bylo možné ohnout profilovou trubku šířky 15 mm, měla by tato mezera v neaktivním stavu zvedáku činit přibližně 20 mm.
V této konstrukci je síla přenášená průbojníkem soustředěna do jeho horní části. V důsledku tohoto působení je vnější poloměr trubky vystaven tahu, což může způsobit ztenčení stěny a v některých případech i protržení. Proto se tento stroj nedoporučuje používat pro deformaci tenkostěnných přířezů.
Válcovací ohýbačka trubek vlastníma rukama
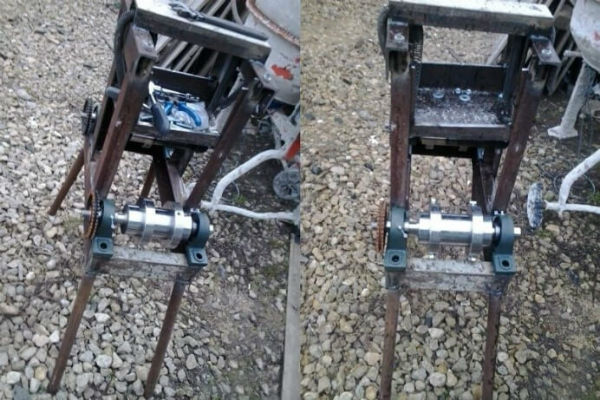
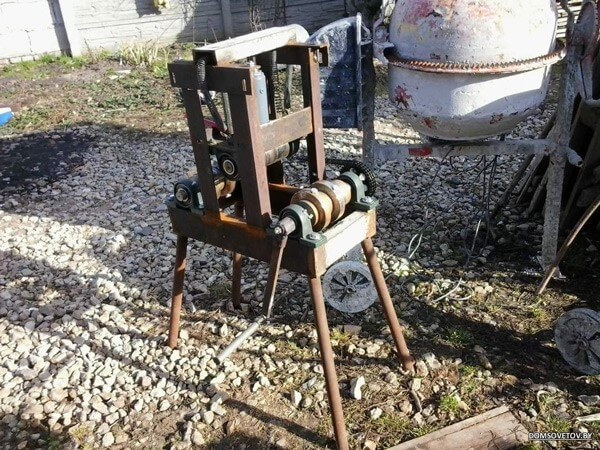
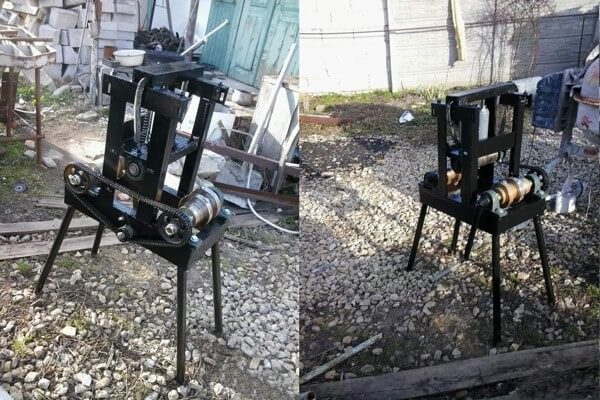
Na takovém zařízení získává přířez požadovaný tvar válcováním. V podmínkách domácí dílny je jednodušší vyrobit 3-válcovou konstrukci s ručním pohonem. Podíváme se na dvě varianty podobných strojů.
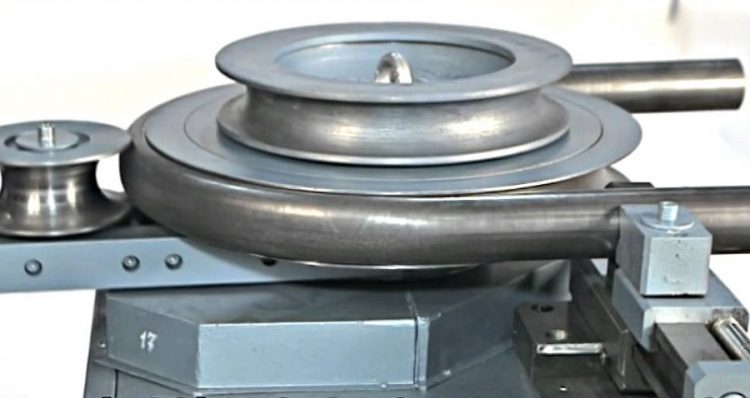
Varianta stroje s otočnou plošinou
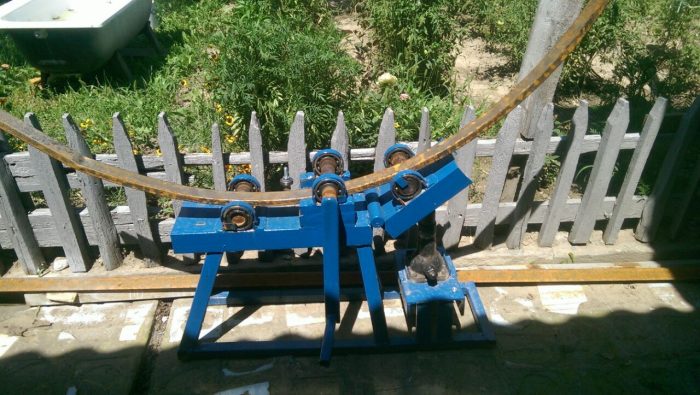
Princip uspořádání takového stroje pro ohýbání trubek s průřezem odlišným od kruhového je následující:
- Hlavní rám je spojen kloubovým spojením s otočnou plošinou, která udává úhel ohybu.
- Plošinu uvádí do pohybu zvedák opírající se o ni pracovní tyčí.
- Protažení profilu se provádí otáčením rukojeti umístěné na mezipřevodní hřídeli.
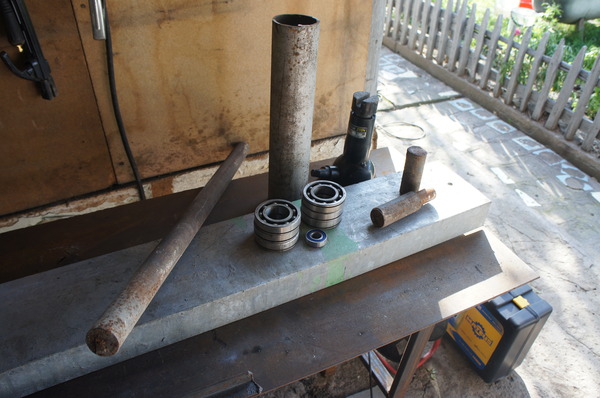
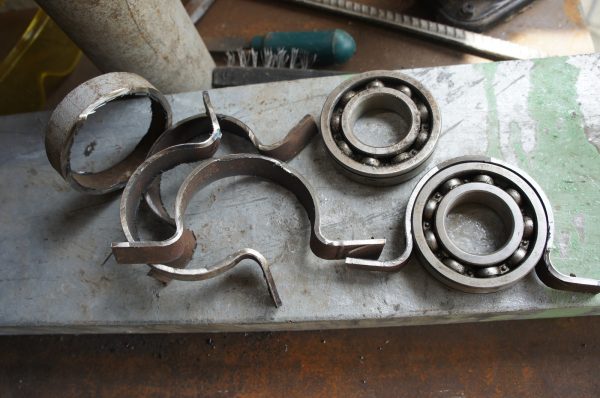
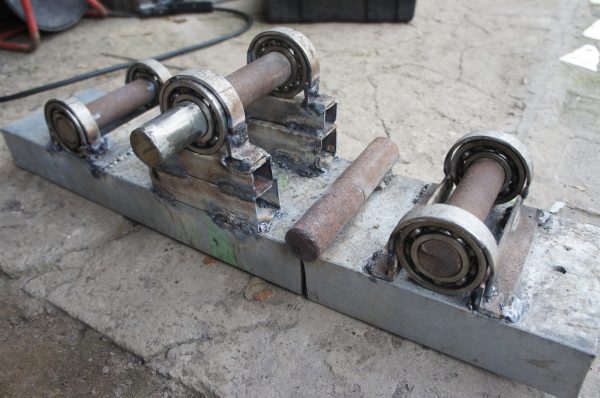
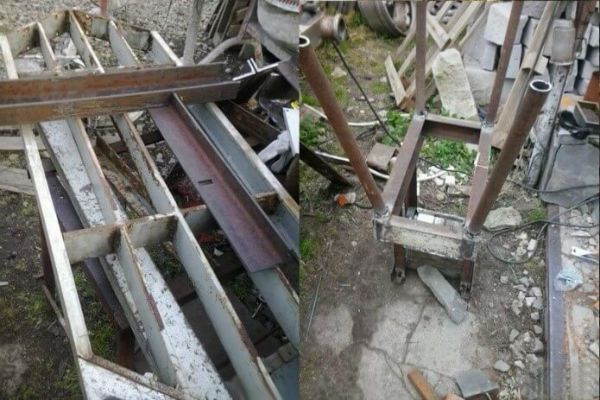
Pro výrobu základny stroje a stojanů bude potřeba profil U s výškou stěny 150 až 200 mm v množství asi 3 m. Jako objímky pro ložiska a základ válců poslouží ocelová trubka s vnitřním průměrem rovným vnějšímu průměru ložisek, která se rozdělí na 6 krátkých úseků.
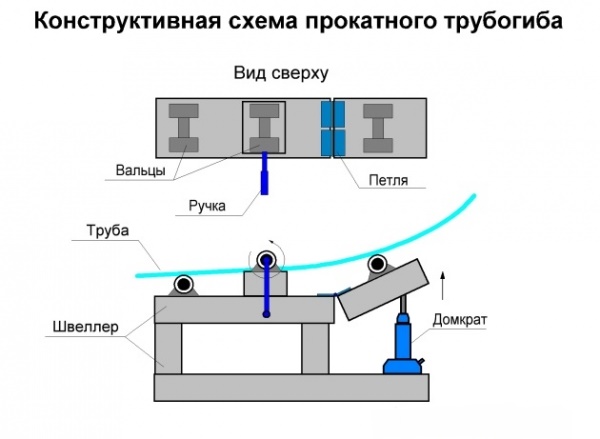
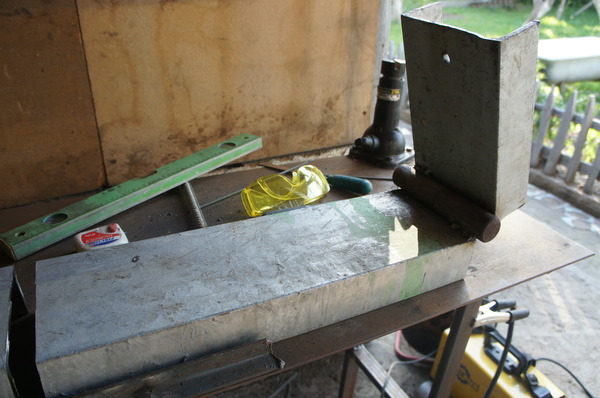
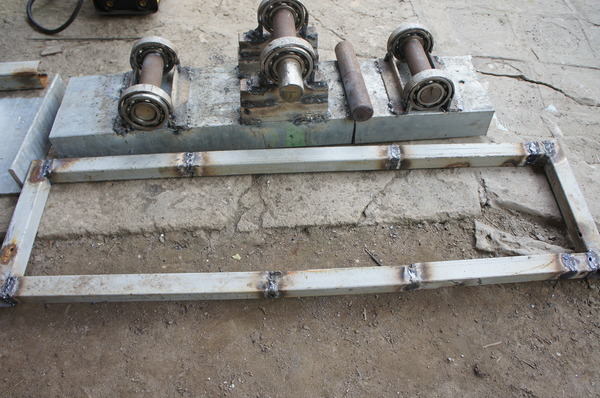
Z U-profilu se vyrobí základna a dvě plošiny. Po odstupu asi 0,5 m od jedné ze stran se přivaří svislý stojan ze stejného U-profilu. Za tím účelem se dva úseky spárují, aby byl stojan dostatečně pevný.
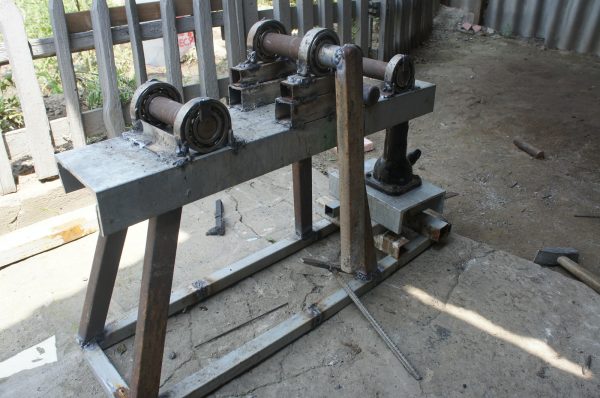
Přísně dodržujte vodorovnost, namontujte pevnou plošinu a k ní přivařte zadní sloupek. Dále vezměte kus profilové trubky a nasaďte omezovače ve výšce ne menší, než je tloušťka profilové trubky, jejíž deformaci se předpokládá provádět na vyráběném stroji.
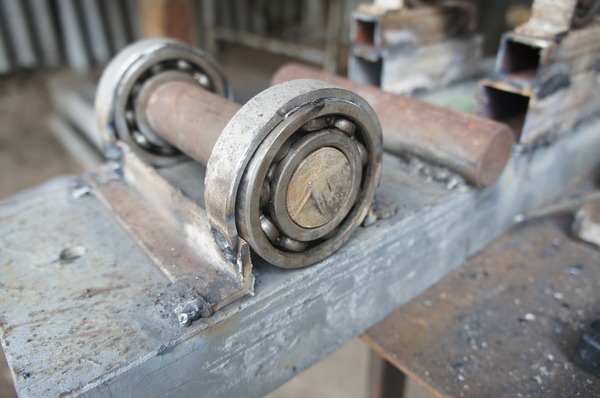
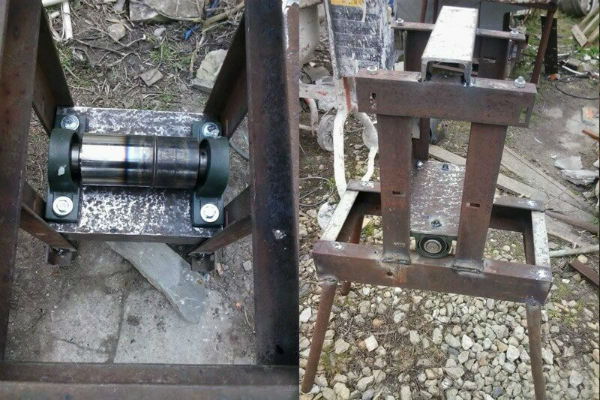
Vodicí plošinu spojte s hlavním rámem pomocí dveřních pantů. Na nasazené omezovače a okraje obou plošin pomocí svařování namontujte ložiska a vyztužte konstrukci úhelníky. Hřídele vložte do ložisek a k prostřednímu připevněte rukojeť.
Pod okraj vodicí plošiny nainstalujte zvedák a upevněte jej na základnu pomocí šroubového spoje.
Montáž ohýbačky trubek s otočnou plošinou proveďte v následujícím pořadí:
Válcovací stroj se třemi válečky
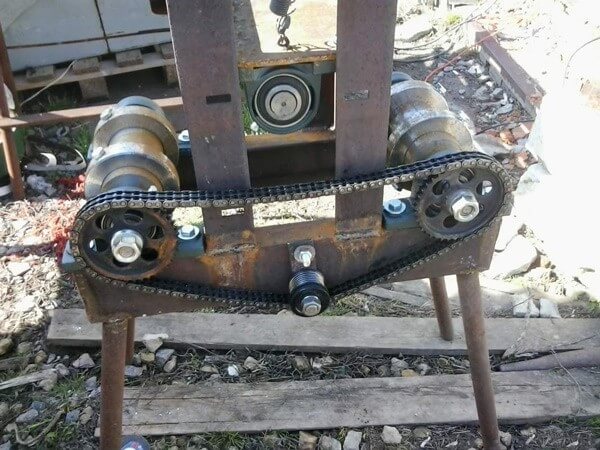
Na tomto stroji se trubka pokládá na válečky umístěné po stranách. Horní pohyblivý váleček se spustí na výrobek shora a tím se zafixuje. Dále se otáčí rukojeť a přes řetěz se přenáší pohyb na hřídele. Trubka se protahuje a mění svou geometrii.
Postupným zesilováním tlaku utahováním přítlačného šroubu a protahováním polotovaru se dosahuje ohnutí trubky v požadovaném úhlu.
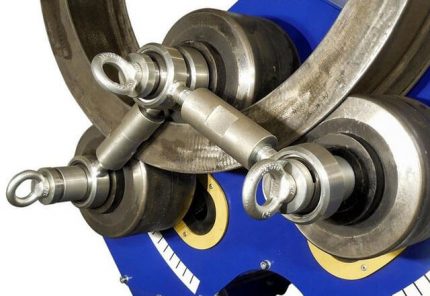
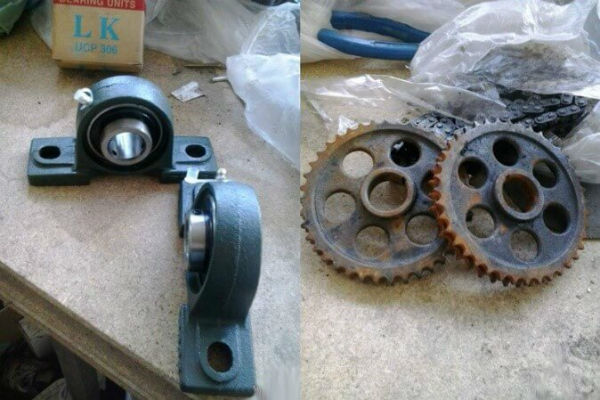
K výrobě stroje pracujícího podle tohoto schématu je nutné připravit polici a profilovou ocelovou tyč pro rám, hřídele, 4 silné pružiny, řetěz, ložiska, spojovací materiál a další díly. Pro upevnění ložisek budou zapotřebí 3 hřídele s parametry odpovídajícími řetězovým kolům a ložiskům.
Dvě hřídele jsou určeny pro boční umístění a třetí (přítlačná) pro zavěšení na pružinách. Tyto prvky bude s největší pravděpodobností nutné objednat v dílně, zbytek lze provést svépomocí.
Součástí přítlačné hřídele jsou ložiska, ozubená kola a kroužky. V kroužcích se řeže závit pro upínací šrouby a vytvářejí se drážky. V policích z U-profilu se vytvoří ložná místa pro přítlačnou hřídel. V závěrečné fázi se sestavuje konstrukce počínaje instalací rámu.
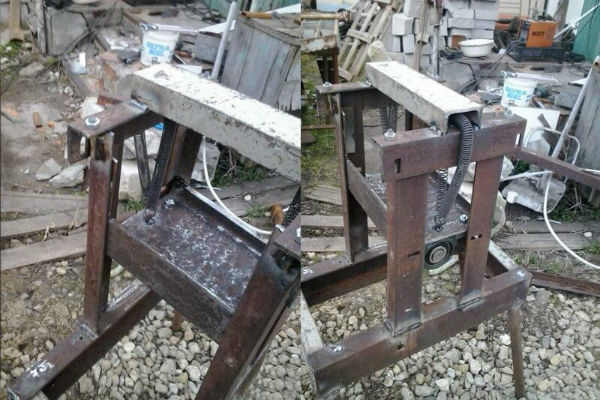
Poté se přítlačná hřídel na pružinách, připojená k polici pomocí pera, zavěsí. Opěrné hřídele se instalují po stranách a mezi nimi se napíná řetěz, přičemž se jako držák používá magnetický úhelník.
Na jednu z nich se připevní rukojeť s otočnou trubkou, poté se provedou práce na montáži zvedáku. Připojí se k plošině šrouby a svařováním.
Při montáži závěsné hřídele se dodržuje určitá posloupnost: nejprve se instaluje na polici, k ní se přivaří matice pro pružiny, plošina se převrátí a připojí se k pružinám. Je třeba mít na paměti, že se zvětšující se vzdáleností mezi válečky se síla potřebná k ohybu snižuje.
Pro sestavení ohýbačky trubek válcového typu bude potřeba:
Na našem webu je několik dalších článků, kde jsou podrobně popsány varianty domácích zařízení pro ohýbání profilových trubek, doporučujeme se s nimi seznámit:
- Jak postavit ohýbačku profilových trubek vlastníma rukama: přehled nejlepších domácích výrobků
- Jak vyrobit ohýbačku trubek vlastníma rukama: příklady nejlepších domácích výrobků
Jak ohnout profilovou trubku jednoduchým způsobem?
Nejprimitivnějším zařízením pro změnu tvaru profilové trubky je použití dřevěné šablony. Lze ji použít při ohýbání tenkostěnných trubek z oceli nebo hliníku. K výrobě takového improvizovaného stroje se vezmou desky, spojí se jakýmkoli způsobem a vyřízne se šablona.
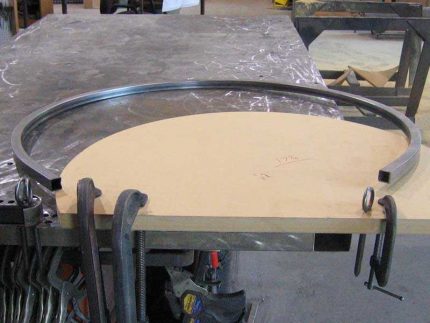
V místě dotyku s trubkou by tloušťka šablony měla být o několik centimetrů větší než výška průřezu profilové trubky. Okraj šablony je proveden se sklonem, jinak by trubka mohla sklouznout.
Konstrukce je opatřena dorazem a připevněna k nějaké stabilní základně. Trubka se umístí mezi rovinu šablony a doraz a začne se ohýbat materiál od okraje trubky. Pokud se proces ohýbání zahájí od středu, tenkostěnná trubka se může zploštit.
Do trubky lze vložit kovovou tyč o průměru rovném průchozímu průřezu trubky, nebo jednoduše vzít kus trubky a nasadit jej na konec obrobku. V každém případě to bude pohodlnější.
Více podrobností o tom, jak ohnout profilovou trubku bez speciálního vybavení, si přečtěte v tomto materiálu.
Podle stejného principu se vyrábějí výkonnější stroje. V tomto případě je síla vytvářena pomocí navijáku a trubka je upevněna pevněji, aby se neuvolnila.
Závěry a užitečné video k tématu
Základní pravidla pro výrobu stroje na zpracování profilových trubek:
Ohýbačka trubek, konstrukčně přibližující se továrnímu provedení:
Ze všech variant ohýbacích strojů na profily je třeba vybrat konstrukci, která nejlépe odpovídá účelu jejího použití. Někdy stačí ten nejjednodušší mechanismus, aby zajistil potřebné množství ohýbaného profilu bez zvláštních finančních nákladů.
Máte osobní zkušenost se stavbou stroje na ohýbání trubek? Možná můžete sdělit užitečné informace k tématu článku a zveřejnit fotografii vyrobeného zařízení? Prosím, zanechte komentáře, podělte se o zkušenosti, ptejte se v bloku níže.
 Jak ohnout profilovou trubku vlastníma rukama bez specíálních pomůcek
 Montáž HDPE trubek svépomocí: návod na svařování + jak ohnout nebo narovnat takové trubky
 Výrobky z polypropylenových trubek vlastníma rukama: varianty pro domácnost
 Jak vyrobit židli z polypropylenových trubek vlastníma rukama: podrobný návod na výrobu
 Montáž měděných trubek svépomocí: technologie instalace měděného potrubí
 Technologie svařování polypropylenových trubek svépomocí: přehled metod a nuancí
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky