Tlaková zkouška kovoplastových trubek: postup a nuance provádění prací

Úspěšnou alternativou k tradičním ocelovým trubkám jsou technologické výrobky z kovoplastu. Zvláštní oblibu získaly v sanitární oblasti. Kovoplast se používá při montáži a opravách tlakových potrubí, beztlakových okruhů teplé a studené vody, jakož i topných systémů.
Při vytváření spojů se používá jednoduchý a dostupný způsob – opresování kovoplastových trubek. Povíme Vám, jak se tato práce provádí, jaké nástroje bude potřebovat instalatér pro vlastní potřebu pro stavbu nebo obnovu systémů. Naše doporučení Vám pomohou dosáhnout co nejkvalitnějšího výsledku.
Obsah článku:
Opresování: pojem v širším smyslu
Samotný pojem „opresování“ je třeba ve vztahu ke kovoplastovým trubkám chápat v širším smyslu slova. Například pod opresováním se často rozumí standardní zkoušky prováděné hydraulickým nebo pneumatickým způsobem.
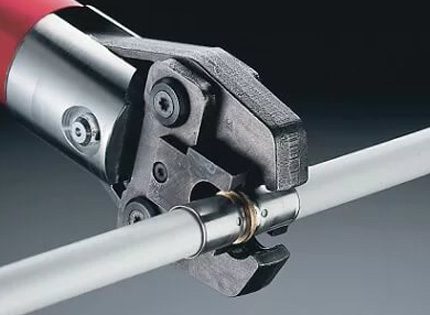
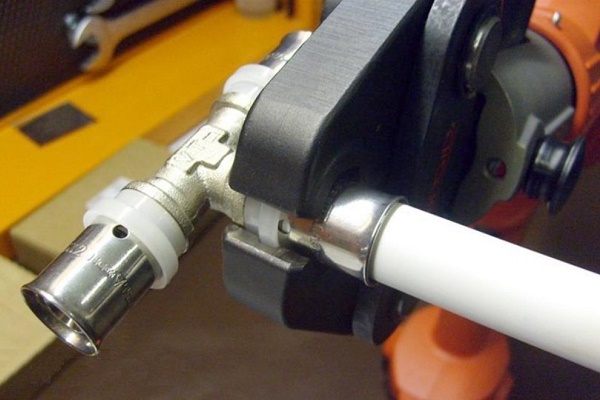
Ale moderní praxe ukazuje, že termín „opresování“ také logicky odpovídá postupu spojení fitinku a kovoplastové trubky. Tento typ spojení se provádí technologií silového lisování pomocí speciálního nástroje (lisovacích kleští).
Bez ohledu na podmínky montáže a použité technologie je zařízení vodovodních nebo jiných vedení na bázi kovoplastových trubek doprovázeno zkouškami těsnosti a pevnosti.
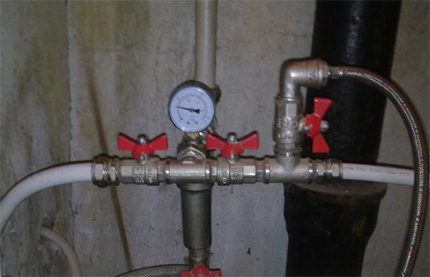
Zpravidla se zkušební proces provádí hydraulickým způsobem. Ale není vyloučena možnost provádění zkoušek pneumatickou metodou.
Způsoby opresování kovoplastu
Hydraulický způsob spočívá v naplnění kovoplastových trubek vodou a následném zvýšení tlaku na nastavené hodnoty. Zkoušky mohou zahrnovat celou nainstalovanou trasu nebo pouze její jednotlivé úseky.
Pneumatický způsob zahrnuje použití stlačeného vzduchu místo vody. Tato metoda tlakové zkoušky je považována za méně účinnou a nebezpečnější ve srovnání s hydraulickou variantou. A nezáleží na tom, zda se zkoušejí kovové trubky nebo kovoplastové.
Varianta #1: hydraulická
Proces se nijak neliší od standardní varianty, která se používá u ocelových vodovodních tras. Jediným nuancem je to, že pracovní tlaky pro plastové trubky mají nižší hodnoty, než jaké jsou přijaty pro kovové výrobky.
Odpovídajícím způsobem se zkušební tlak vypočítá s ohledem na standardní nastavení pracovního tlaku pro plast podle vzorce:
Ri = Rrp * 1,5,
V ní Ri – zkušební tlak; Rrp – pracovní tlak plastové trubky.
Teplota vody uvnitř potrubí je přitom povolena v rozmezí kladných hodnot 5 – 40 °C.
Průběh postupu:
- Připravte zkoušený úsek (nainstalujte kohouty, zátky).
- Nainstalujte v různých bodech trasy 2 manometry.
- Na horní úrovni trasy nainstalujte odvzdušňovač.
- Na spodní úrovni trasy připojte vodní čerpadlo.
- Naplňte trasu přívodem vody od spodní úrovně k horní.
- Otevřete odvzdušňovač, aby se vypustil vzduch ze systému.
Uvnitř trasy z kovoplastových trubek by se měl tlak zvyšovat pomalu, bez prudkých skoků. Takové podmínky zvýšení tlaku zajišťuje ruční hydraulický lis.
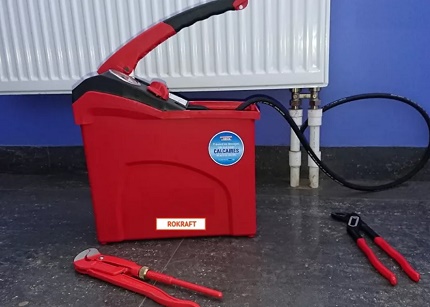
Do okamžiku, kdy se hodnota tlaku přiblíží k pracovní úrovni, doporučuje se periodicky vizuálně kontrolovat místa možných netěsností.
Takovými místy obvykle jsou:
- spojení „trubka v trubce“;
- kontakt trubky a tvarovky;
- body instalace kohoutků a zátek.
Zvýšení tlaku uvnitř kovoplastových trubek na hodnotu překračující pracovní parametr 1,5krát je povoleno pouze při nepřítomnosti osob v blízkosti zkoušeného potrubí.
Stanovený zkušební tlak uvnitř potrubí musí být udržován po určitou dobu. Pro vodovod z kovoplastových trubek určený pro provoz v domácích podmínkách je přijata minimální doba pěti minut.
Během přijaté minimální doby zkoušky není pokles tlaku v bodech instalace kontrolních manometrů povolen. Pokud jsou na kontrolních přístrojích pozorovány změny směrem dolů, tento stav svědčí o neúplné těsnosti systému.
Je třeba snížit tlak na pracovní hodnotu a důkladně zkontrolovat místa možných netěsností po celém úseku kovoplastových trubek. Zjištěné vady odstranit a postup zkoušky opakovat.
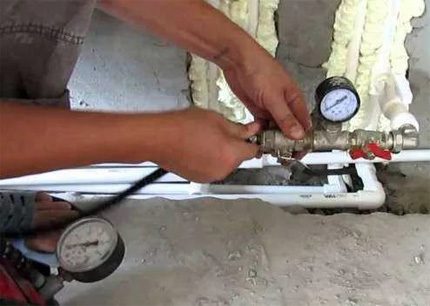
Zkoušky těsnosti jsou úspěšné, pokud splňují následující podmínky:
- vizuálně nejsou zjištěny žádné netěsnosti;
- vizuálně nejsou zjištěny žádné praskliny stěn trubek;
- pět minut nebyl zaznamenán žádný pokles tlaku na kontrolních manometrech;
- nejsou patrné žádné deformace potrubí.
Mezitím je třeba upřesnit: pokud doba výdrže překročí pětiminutový interval, je přípustný mírný pokles zkušebního tlaku v důsledku přirozené změny teploty vody uvnitř kovoplastových trubek.
Varianta #2: pneumatická
V případě nemožnosti provedení hydraulické tlakové zkoušky z jakýchkoli důvodů je přípustná alternativa – pneumatická zkouška.
Metodika pneumatických zkoušek se liší poněkud odlišným způsobem kontroly těsnosti, ale celkově prakticky opakuje hydraulický způsob. Tato technologie se u trubek používá méně často, ale pro tlakové zkoušky jednotlivých zařízení, například expanzních nádob, kotlů, výměníků tepla apod., nachází široké uplatnění.
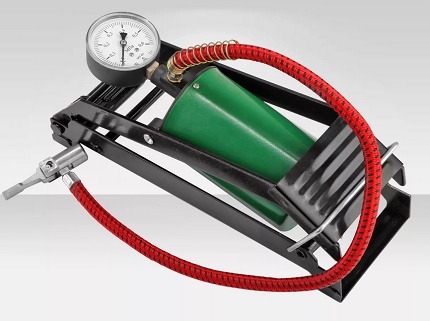
Pro zjištění míst úniků při pneumatické tlakové zkoušce se obvykle používá mýdlový roztok. Smontované potrubí se naplní vzduchem pod tlakem Ri = Rrp * 1,15 a místa potenciálních úniků se postříkají mýdlovým roztokem. Únik vzduchu se zjišťuje podle nafukování bublin.
Tato metoda kontroly umožňuje vizuálně odhalit i nepatrné úniky. Pro osobu provádějící kontrolu je však poměrně obtížné sledovat přítomnost úniků na místech obtížně přístupných vizuálnímu pozorování.
Pneumatická metoda zkoušení se dobře hodí pro testování těsnosti spojů kovoplastových trubek s fitinkami nebo podle schématu „trubka v trubce“. Ale pokud je třeba vyzkoušet potrubní systém na pevnost, tato metoda rozhodně není nejlepší. Zde je nutné přistoupit k testování hydraulickým způsobem.
Opresování jako způsob spojení
Praxe montáže kovoplastových trubek zahrnuje použití několika způsobů vhodných pro provádění různých spojů:
- pájením;
- maticové;
- lisované;
Poslední ze tří způsobů právě představuje lisování kovoplastové trubky v oblasti jejího spojení s fitinkou.
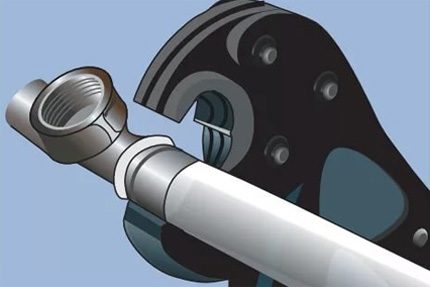
Metodika takového lisování se vyznačuje jednoduchými úkony, které zvládne i neprofesionální instalatér. Jediným háčkem je, že k práci jsou potřeba tzv. lisovací kleště – speciální nástroj, díky kterému vzniká spolehlivé lisované spojení.
Celkově je pro provádění prací s použitím metody lisování potřebná následující sada nástrojů:
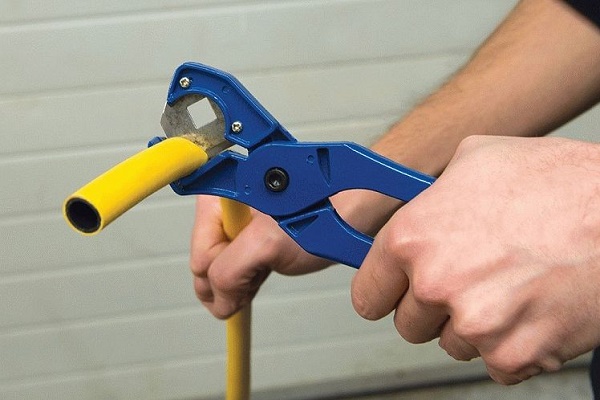
- řezačka na kovoplastové trubky;
- kalibrátor, expandér, nástroj na sražení hran;
- lisovací kleště.
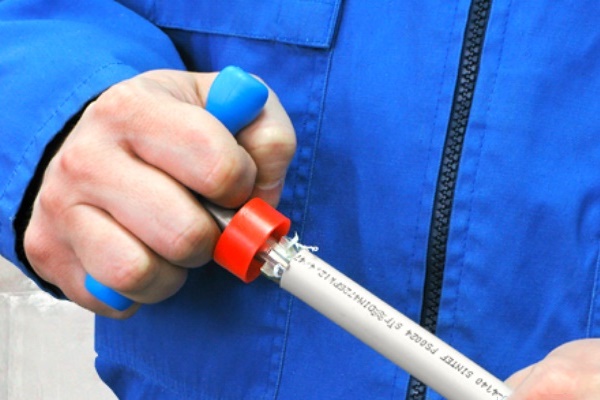
Řezačkou se provádí rovný řez na požadovaný rozměr, bez deformace trubky a v pravém úhlu. Kalibrátorem a nástrojem na sražení hran se koncová část kovoplastového rukávu připraví pro následné spojení s fitinkou.
Někdy je pro práci potřeba také expandér. Lisovací kleště v procesu zaujímají zvláštní místo. Právě pomocí tohoto nástroje se provádí lisování připraveného spoje.
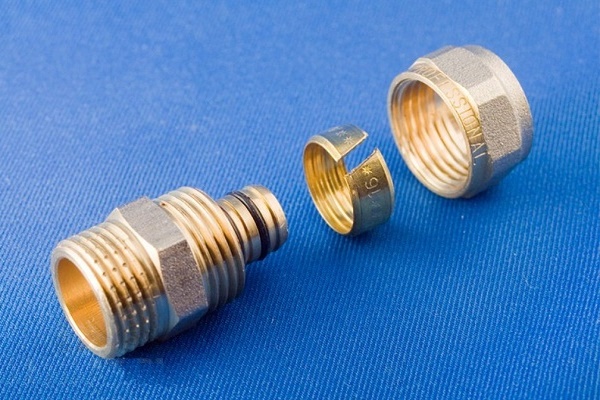
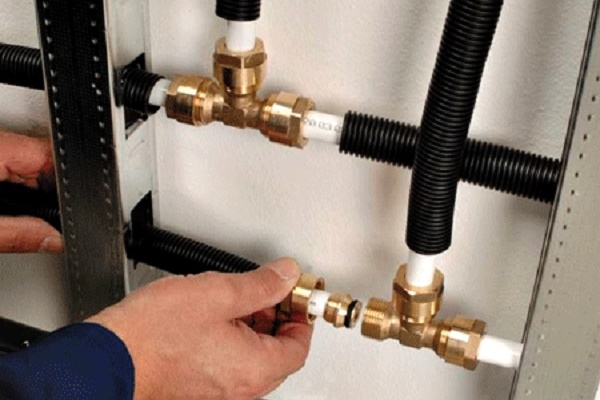
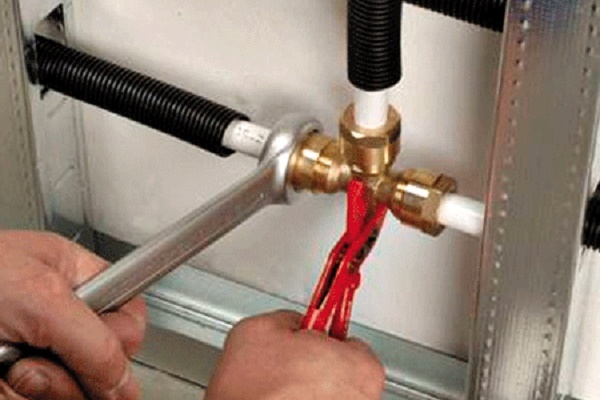
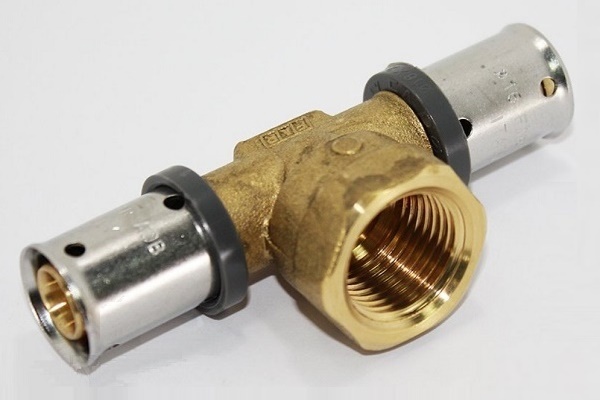
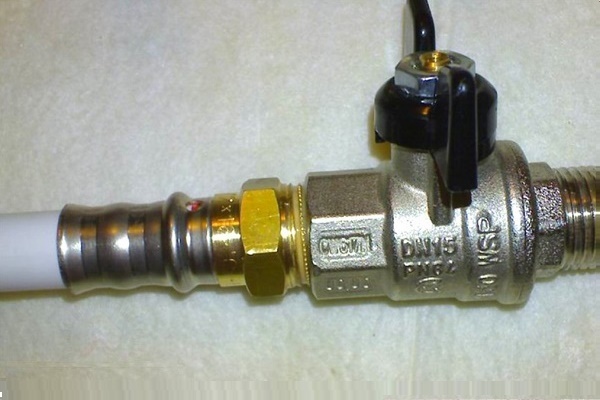
Při montáži kovoplastových potrubí se používají lisovací a kompresní (neboli závitové) fitinky, jejich kroky instalace jsou v mnohém podobné:
Jak opresovat kovoplastovou trubku
Postup lisování v části spojení kovoplastové trubky s fitinkem zahrnuje následující posloupnost kroků:
- Oříznutí kovoplastové trubky na míru.
- Provedení kalibrace jejích koncových částí.
- Sejmutí zkosení po vnitřním poloměru.
Poté se provede instalace lisovací objímky na koncovou část trubky.
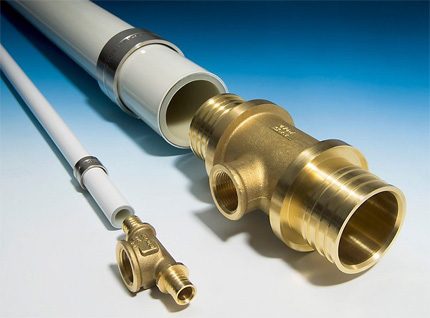
Po těchto krocích se do vnitřku kovoplastové trubky z konce, kde je umístěna lisovací objímka, vsune šroubení fitinku. Posune se lisovací objímka po těle trubky a nastaví se rovnoběžně se šroubením. Návod na práci s lisovacími fitinky při sestavování kovoplastového potrubí najdete zde, doporučujeme se seznámit s užitečnými informacemi.
Na oblast spoje se přiloží lisovací kleště vybavené nástavcem odpovídajícím průměru zpracovávaného potrubí. Stisknou se rukojeti nástroje až na doraz.
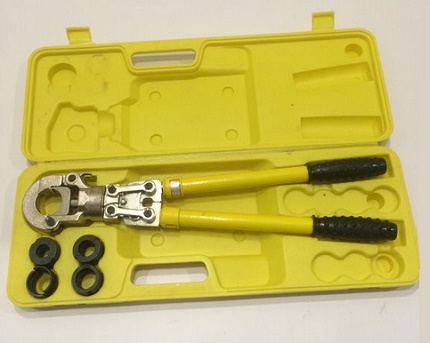
Tyto kroky jsou typické pro provádění lisování pomocí ručního nástroje. Mezitím kromě ručních lisů existují elektrická, hydraulická a pneumatická zařízení.
Tyto konstrukční varianty se v běžném životě obvykle používají zřídka. Jejich určením je průmyslově-výrobní sféra. Konfigurací se také výrazně liší od ručních modelů.
Je třeba poznamenat některé zvláštnosti při práci s lisovacími kleštěmi. Vždy je povoleno pouze jednorázové lisování. Pokud se z nějakého důvodu nepodařilo provést kvalitní lisování na první pokus, nepokoušejte se akci opakovat. Vadné lisování je nutné odstranit a postup lisování provést znovu.
Výhody a nevýhody lisování
Při hodnocení spojení kovoplastových trubek provedeného pomocí lisovacích kleští nelze nezmínit výhody a nevýhody.
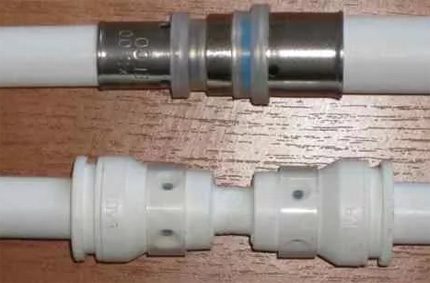
Jedny i druhé určují podmínky, kde právě tato metoda bude vhodná.
Seznam zaznamenaných výhod vypadá následovně:
- vytváří se bezúdržbové spojení;
- určeno pro vysoké provozní tlaky;
- vysoká mechanická odolnost;
- dlouhá životnost;
- snadná, jednoduchá a rychlá montáž.
Z hlediska existujících nevýhod odborníci také vyzdvihují některé faktory a obvykle je spojují s kritérii údržby nebo montáže:
- vytváří se nerozebíratelné spojení;
- je vyžadován speciální nástroj (lisovací kleště).
Nevýhodou je také to, že každá chyba při lisování znehodnotí celou práci.
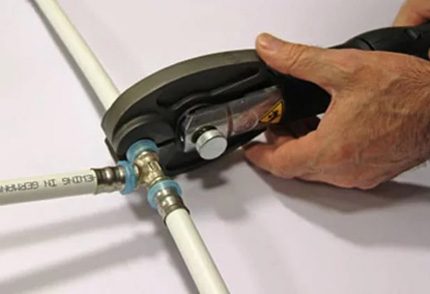
K uvedeným nevýhodám lze přidat vysokou cenu hlavního nástroje – lisovacích kleští.
Pravda, ruční zařízení pro domácí podmínky nemá tak vysokou cenu jako automatické konstrukce. Ale i v tomto případě se nevyplatí kupovat, protože potřeba nástroje je v podstatě jednorázová.
Závěry a užitečné video k tématu
Z videoklipu se lze dozvědět, jak pracovat s lisovacími kleštěmi mechanického typu, a to – jak lisovat fitinky kovoplastových trubek.
Montáž metaloplastových trubek metodou krimpování se doporučuje provádět při okolní teplotě alespoň +10 °C. Zakoupený materiál (trubky) je vhodné nechat aklimatizovat v nových podmínkách alespoň 24 hodin a teprve poté začít s montáží.
Smontovaný vodovodní systém je nutné otestovat na těsnost a pevnost prostřednictvím hydraulických a pneumatických zkoušek.
Máte zkušenosti s prací s metaloplastovými trubkami a s jejich spojováním? Ovládáte technologické nuance této práce, které nebyly v článku zmíněny? Pište, prosím, komentáře do níže uvedeného blokového formuláře, pokládejte otázky a publikujte fotografie.
 Lisovací tvrovky pro kovoplastové trubky: druh, označení, účel + příkad ontážních prací
 Řezání trubek pod úhlem: výhody a nevýhody různých metod + příklad provedení prací
 Jak se provádí ohýbání kovových trubek: technologické nuance provádění prací
 Montáž kovoplastových trubek svépomocí: technologie spojování a příklady rozvodů
 Pájení polypropylenových trubek: pravidla provádění prací a rozbor možných chyb
 Výměna trubek v koupelně: podrobný průvodce prováděním prací
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky
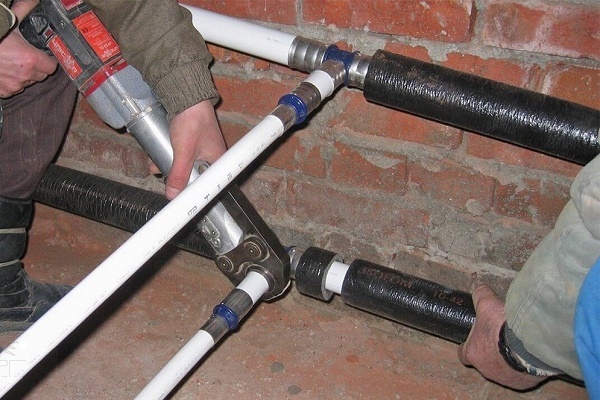
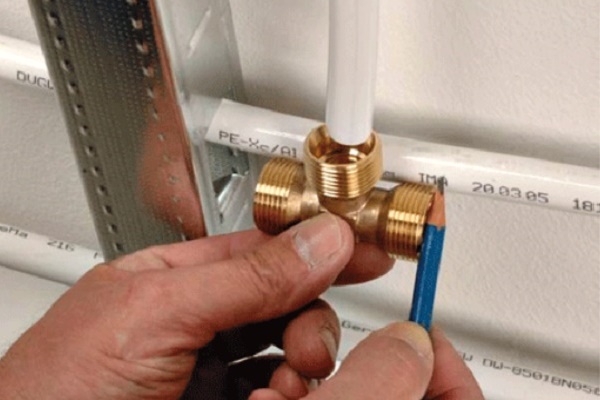
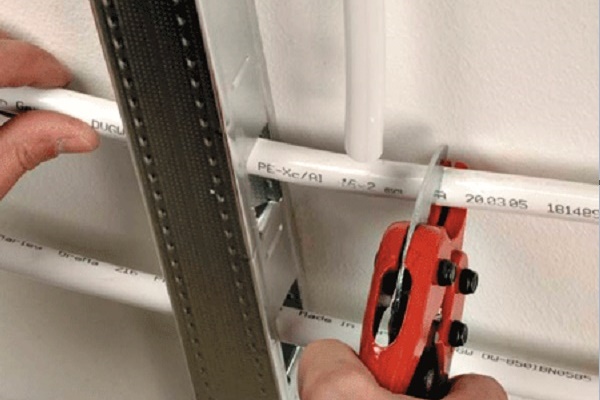
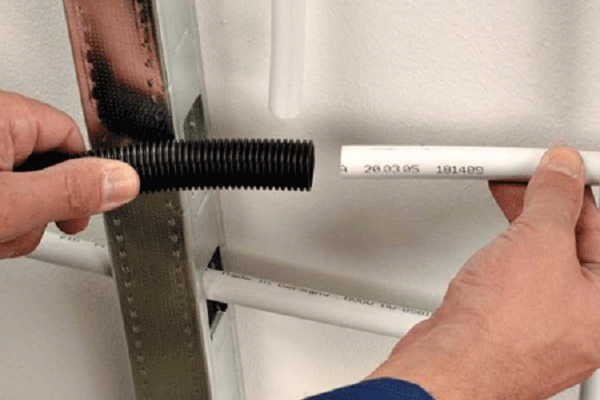
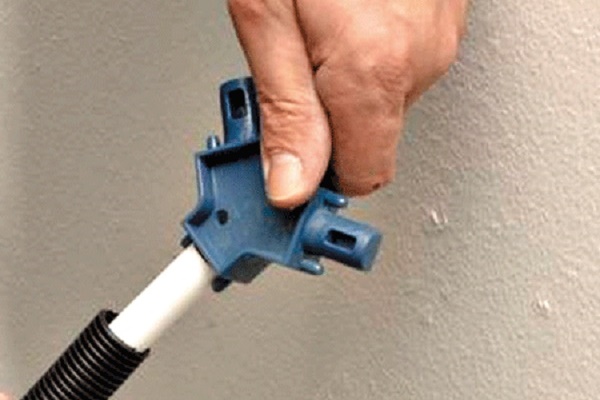
Při dostupnosti potřebného nářadí (speciální řezačky trubek a lisovacích kleští) není provedení lisování metaloplastových trubek velký problém a lze jej poměrně snadno provést svépomocí. Pokud je něco nejasné, stačí se podívat na pár videí, kterých je na internetu plno. Jiná věc je, že ne každý to nářadí má a není zrovna levné.
Nemá smysl si je kupovat, pokud se tím profesionálně nezabýváte. Já jsem si ty lisovací kleště prostě pronajal, dnes je spousta firem, kde to lze udělat.
Dobrý den. Je nutné při výrobě trubek v místě řezu srazit hranu?