Polyethylenové trubky pro plynovod: typy a specifika pokládky potrubí z polyethylenu
Dříve se pro průmyslové a domovní komunikace používaly trubky z litiny, oceli, mědi. S nástupem polymerů, které nejsou horší než kovové výrobky v pevnosti, odolnosti proti opotřebení a inertnosti vůči chemickým látkám, se trubkový materiál začal vyrábět z polypropylenu, polyethylenu, polyvinylchloridu, polybutylenu atd.
Dobře se osvědčily polyethylenové trubky pro plynovod – praktické, elastické, lehké, výrazně usnadňující dopravu a montáž. Pokud jste se rozhodli plynofikovat rodinný dům, není na škodu se dozvědět podrobněji o technických vlastnostech, podmínkách a způsobech montáže trubek z polyethylenu.
Obsah článku:
Trubky z HDPE pro plynovod
Polyethylen o nízkém tlaku se používá nejen pro výrobu prvků plynovodu. Používá se také pro zařízení jiných komunikací – vodovodu, kanalizace, ochranných technických potrubí. Druhy trubek se liší složením, vlastnostmi, označením.
Zastavíme se u výrobků pro přepravu plynu, jejichž výroba podléhá požadavkům GOST R 50838-2009 (zastaralá redakce – GOST R 50838-95).
Druhy a typové rozměry
Polymerní tlakové trubky pro plyn mohou být pouze z polyethylenu nebo vyztužené dalšími vrstvami.
Rozlišují se tedy tři typy:
- polyethylenové, včetně těch označených žlutými pruhy;
- polyethylenové s vnitřními nebo vnějšími koextruzními vrstvami;
- polyethylenové s termoplastickým ochranným pláštěm, který je třeba před montáží odstranit.
Všechny druhy trubkového materiálu jsou určeny pro přepravu různých plynů, odpovídajících normám GOST 5542 a používaných jako surovina nebo palivo pro průmyslové a domovní potřeby. Jsou přijata omezení pro použití potrubí: max. pracovní tlak – 1,2 MPa, max. pracovní teplota -/+40°C.
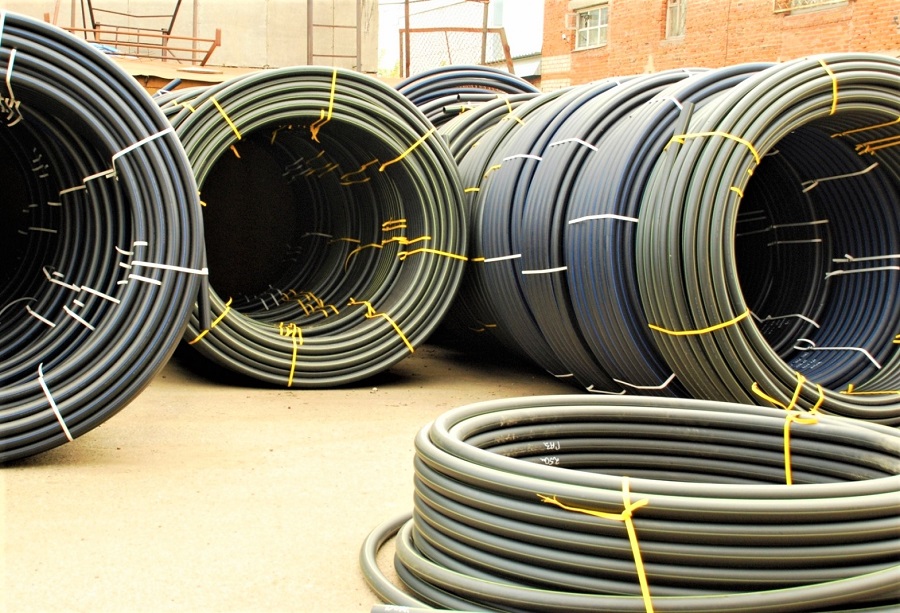
Průmyslové výrobky jsou dodávány v délkách 5–24 m, násobcích 0,25 m, ale častěji ve střední délce, vhodné pro přepravu speciální technikou – například 13 m. Navíjení tenké trubky do svitku předpokládá různou délku, ale nejčastěji se setkáme se svitky o délce 200, 500, 700 m. Je možná výroba výrobků i jiné délky, ale pouze po dohodě se zákazníky.
V závislosti na tloušťce stěn a pracovním tlaku se trubky dělí na dva typy:
- PE-80. Tloušťka stěny – 2–3 mm, pracovní tlak – 3–6 MPa; vhodné pro plynovody a vodovody;
- PE-100. Tloušťka stěny – 3,5 mm, pracovní tlak – 8–12 MPa; jedná se o vylepšenou verzi PE 80, liší se tepelnou odolností a zvýšenou hustotou.
PE (varianty – PE, PE) v názvu znamená polyethylen, čísla 80 a 100 jsou značky polyethylenu.
Z hlediska ekonomické výhodnosti se značka PE 100 používá při montáži plynovodu vysokého tlaku nebo ve zvláštních případech – například pro rekonstrukci staré opotřebované magistrály nebo výstavbu experimentálních větví s tlakem od 0,6 MPa a výše.
Technické vlastnosti a označení
Na polyethylenové trubky vyrobené v továrních podmínkách jsou kladeny požadavky uvedené v GOST R 50838-2009. Patří mezi ně doporučení týkající se vzhledu a technických vlastností.
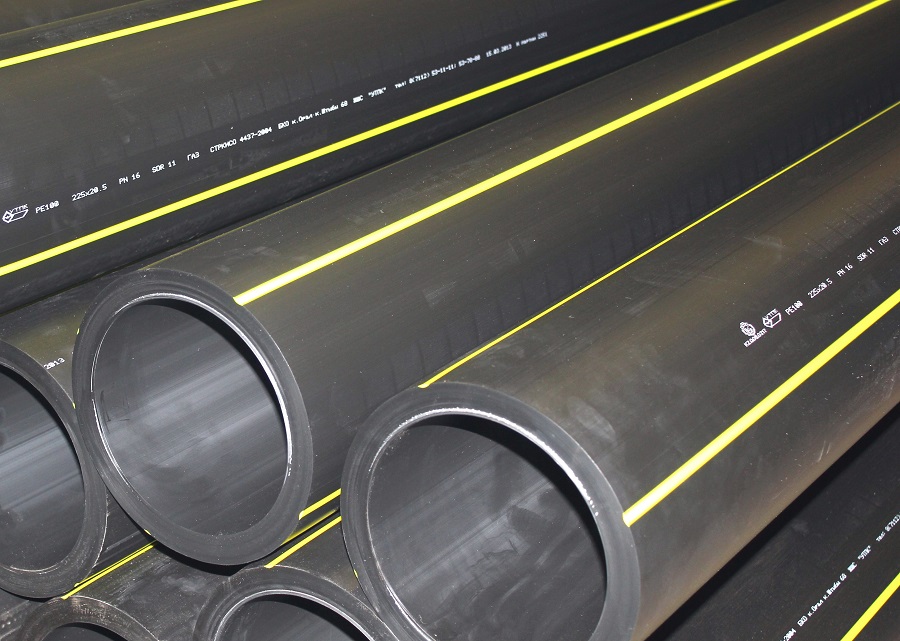
Z hlediska barvy je možná variabilita:
- PE 80 – žluté;
- PE 100 – žluté, oranžové, černé se žlutými/oranžovými pruhy, rovnoměrně rozloženými.
V dokumentu jsou uvedeny normy pro takové vlastnosti, jako je odolnost při stálém vnitřním tlaku, prodloužení při přetržení, odolnost proti šíření trhlin, termická stabilita, svařitelnost.
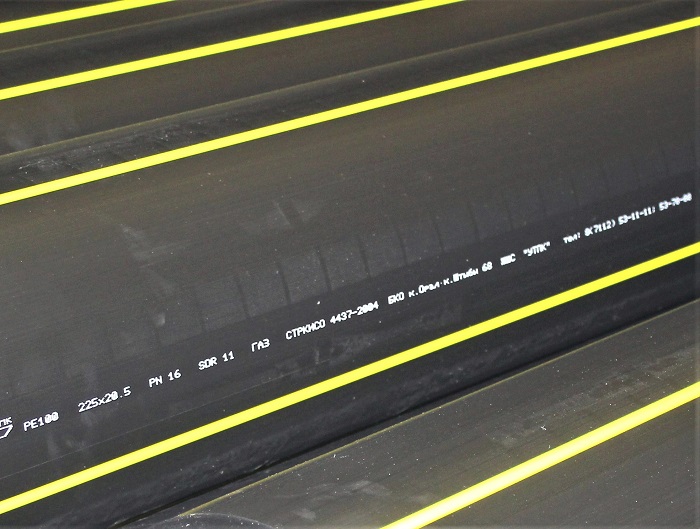
Označení nesmí ovlivňovat kvalitu materiálu, tedy vyvolávat trhliny, bubliny apod.
Písmena a číslice musí být snadno čitelná, srozumitelná a jasná. Povinně uváděné údaje jsou:
- ochranná známka nebo název výrobce;
- symbolické označení trubky;
- datum výroby;
- jmenovitý průměr/tloušťka stěny;
- účel;
- GOST.
Ostatní údaje – název země, číslo šarže atd. – se uvádějí podle přání.
Jako příklad rozebereme jeden ze vzorků:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 PLYN GOST R 50838-2009
- OOO «Sfera» — výrobce
- PE-80 – typ polyethylenové trubky
- SDR 11 – standardní rozměrový poměr
- 150 – průměr
- 10,5 – tloušťka stěny
- PLYN – účel
- GOST R 50838-2009 – normativní dokument
Podle označení lze snadno určit, zda trubky vyhovují pro domácí nebo průmyslové použití, zda odpovídají účelu a průměru.
Výhody a nevýhody polyethylenu
Díky výhodám polyethylenu se používá k přepravě tak nebezpečného paliva, jako je zemní plyn.
Mezi hlavní výhody patří takové vlastnosti, jako jsou:
- Elektroizolační vlastnosti. Polyethylen je plnohodnotný dielektrikum, nevede elektrický proud. Při montáži není nutné uzemnění.
- Odolnost vůči působení agresivních chemických látek, které mohou být obsaženy v půdě nebo ve výrobě.
- Nepřítomnost koroze, možnost použití ve vlhkém prostředí.
- Plasticita, díky níž je potrubí chráněno před pohyby půdy, roztažností při zamrzání a vodními rázy.
- Pasivita vůči přenosu akustických kmitů.
Stupeň odolnosti proti opotřebení je poměrně vysoký – výrobci moderních PE trubek pro plyn poskytují záruku 30 až 50 let.
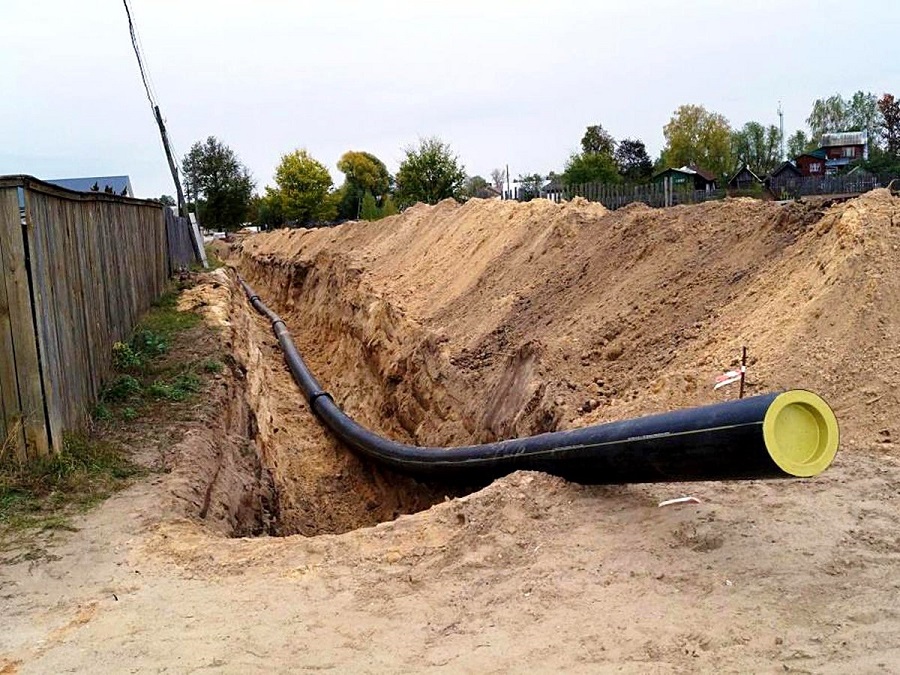
K nevýhodám patří vlastnost polyethylenu zvaná fotodegradace. To znamená, že materiál pod vlivem ultrafialového záření rychle stárne a rozpadá se. Aby se nějak zlepšila odolnost polyethylenu vůči slunečnímu záření, přidává se do materiálu jako stabilizační prostředek černý pigment.
Mezi dalšími nedostatky – malý rozsah pracovních teplot dopravovaného média, propustnost pro kyslík, závislost technických parametrů na vnější teplotě.
Kvůli uvedeným nedostatkům se plynovody z polyethylenových trubek používají pouze v půdě, na otevřených úsecích se instalují kovové alternativy.
Montáž polyethylenových plynových trubek
Samostatně provádět montáž plynovodu k rodinnému domu nebo průmyslovému objektu je zakázáno. Tím se musí zabývat organizace, která má licenci a na základě licence oprávnění k provádění tohoto druhu prací. Ta také následně provádí údržbu – provádí kontrolu, testování nebo opravy.
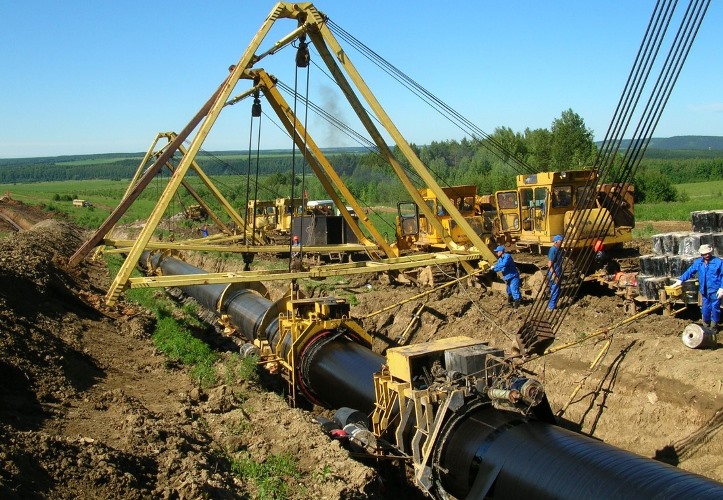
Nejprve se získá povolení k provádění stavebních prací, vytvoří se balík projektové a rozpočtové dokumentace a vytyčí se geodetická osa. Poté se provede příprava, která zahrnuje plánování trasy, zemní práce, přepravu a rozložení trubek, instalaci nástroje pro svařování. A teprve poté se přistoupí k samotným montážním pracím – pokládce a svařování trubek.
Přehled způsobů spojování trubek
Polyethylen se vyznačuje tím, že při zahřívání mění své vlastnosti a taje. Této vlastnosti se využívá k vytvoření nerozebíratelných spojů plynovodu – tedy pro svařování trubek.
Rozlišují se dva způsoby svařování:
- tupý, bez použití tvarových prvků;
- elektrotvarovkový, s použitím elektrorezistorových fitinek.
První způsob se používá pro průmyslové účely, pro svařování trubek velkého průměru, druhý – pro vytváření domovních plynových odboček od centrálního vedení.
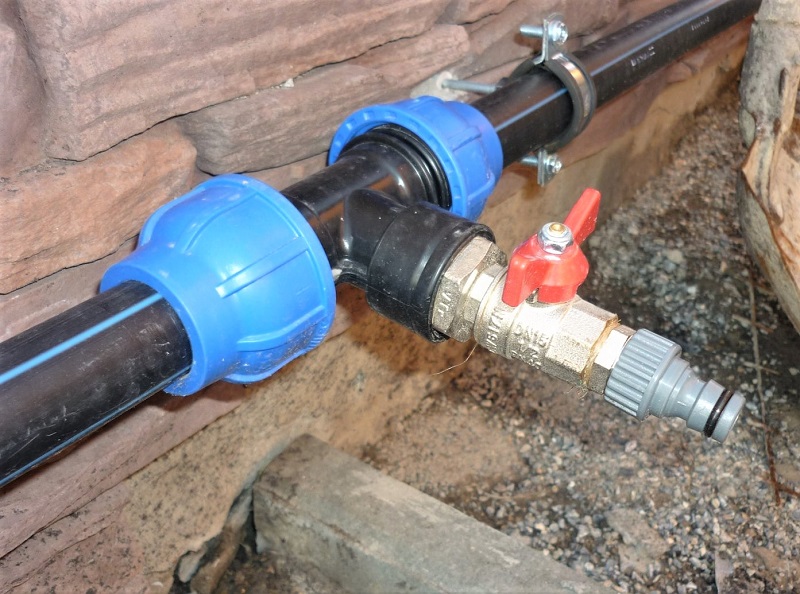
Je-li potřeba rozebíratelné spojení, použije se třetí způsob – kompresní. Konce trubek se spojují lisovacími fitinkami, które lze v případě potřeby sejmout nebo vyměnit.
Nejprve se podíváme na to, jak se provádí svařování. Přípravné práce probíhají podle jednoho plánu:
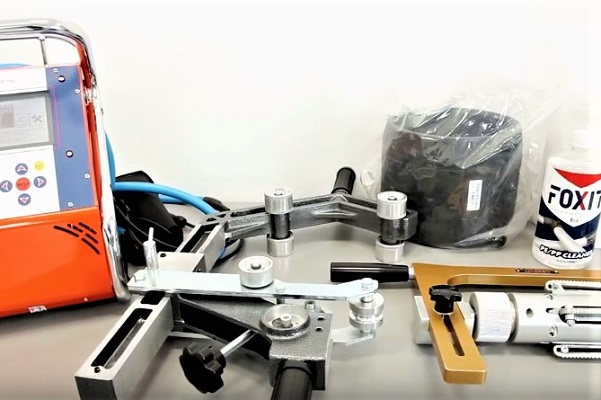
- Výběr a kontrola materiálů pro montáž a nástrojů. Ohřívače, škrabky a čelní frézy se čistí, odstraňují se zbytky polyethylenu a prach, otírají se rozpouštědlem. Třecí plochy a uzly se mažou. Volí se vložky a svorky odpovídajícího průměru.
- Volba parametrů svařování. Nástroje se programují, zadávají se určité parametry do paměti ohřívacího zařízení.
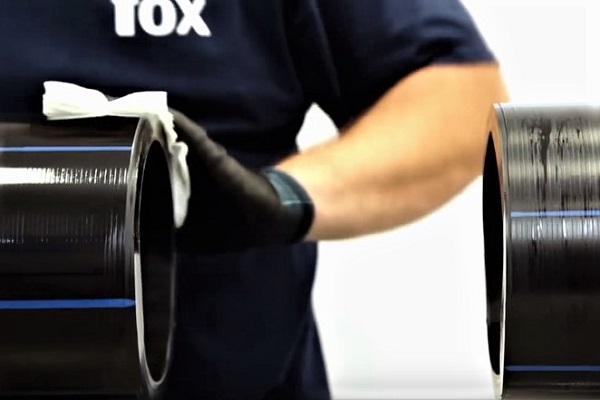
- Příprava pracovního místa. Konce trubek se očistí od písku, nalepené hlíny, prachu, otřou se. Volné konce se zakryjí zátkami. Zoxidované čelní plochy se očistí škrabkami.
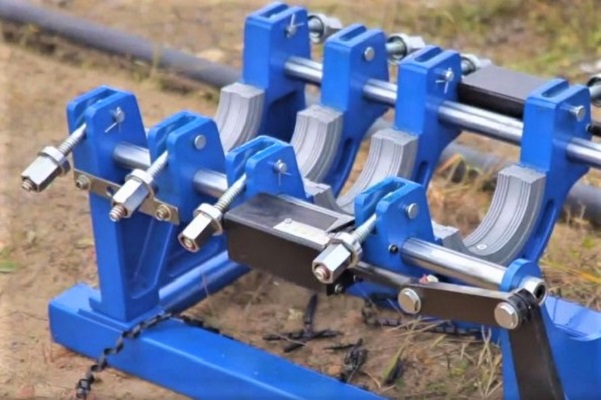
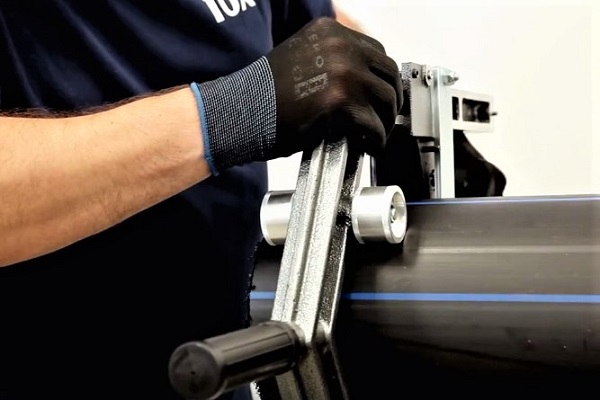
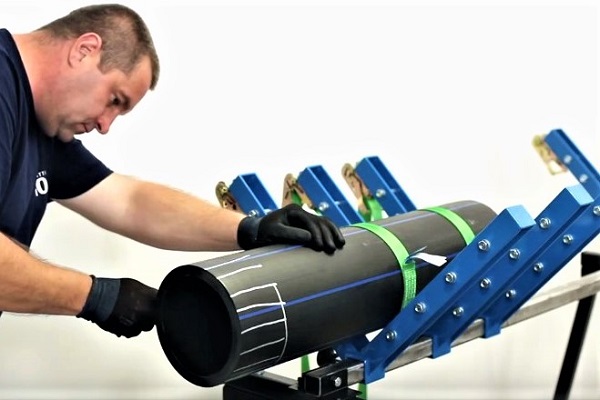
- Fixace a centrování trubek. Před svařováním je nutné odstranit ovalitu, proto se konce trubek vycentrují a poté upevní v požadované poloze – přesně proti sobě.
- Opracování čelních ploch. Z povrchu na koncích se odstraní tříska o tloušťce 0,1–0,3 mm. Mezera mezi kusy spojenými natupo nesmí být větší než 0,3 mm. Po očištění je nutné provést svařování bez zanesení nečistot.
Po přípravných pracích se provede svařování.
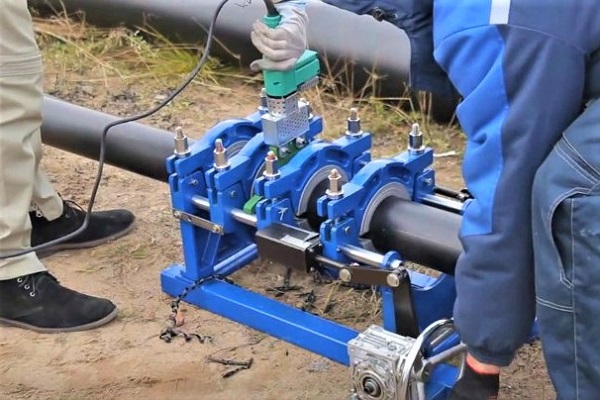
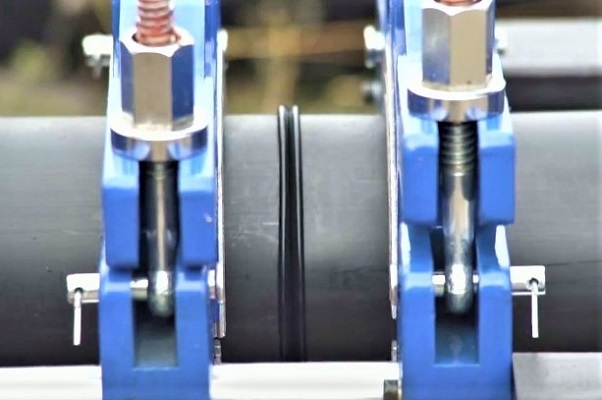
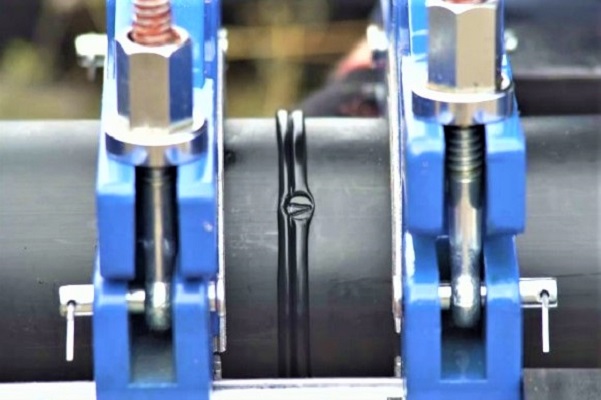
Spojení při tupém svařování probíhá díky „srostnutí“ natavených čelních ploch. Natavení lze dosáhnout pomocí ohřívacího nástroje s kotoučovým pracovním prvkem.
Během svařování je důležité zohlednit kritéria, jako je teplota a doba natavení, síla tlaku čelních ploch, doba trvání období sesazení, tlak během sesazení a doba ochlazování.
Postup prací:
Znaky spolehlivého svaru – rovnoměrná homogenní jizva, nemožnost oddělit trubku při vynaložení úsilí. Svarové spojení tavnou metodou je považováno za velmi pevné a nevyžaduje další opatření k utěsnění.
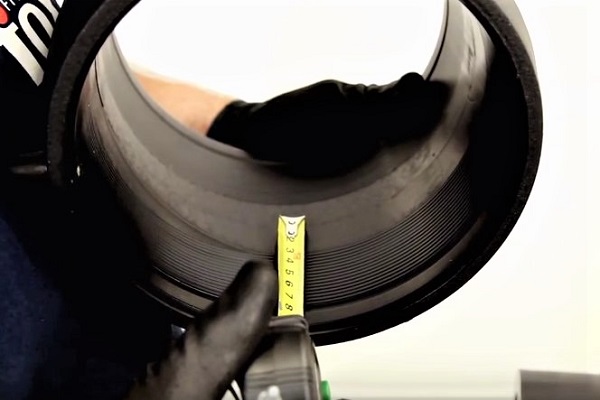
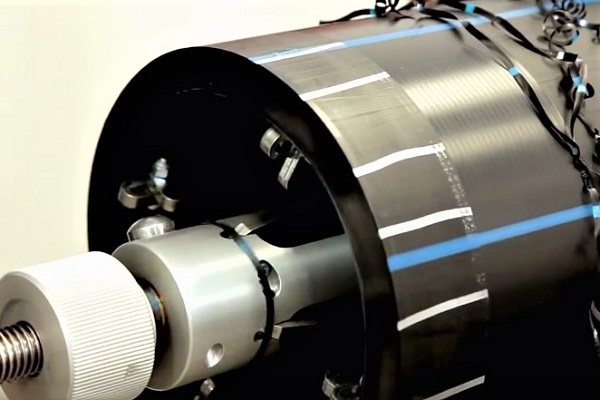
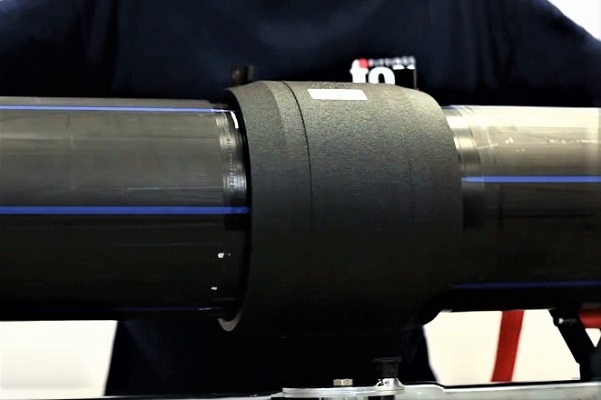
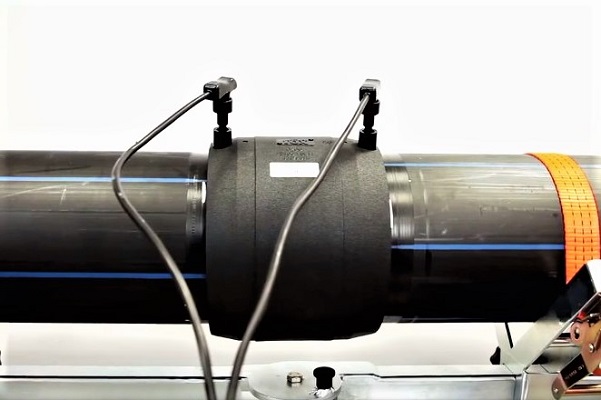
Druhý způsob – elektrofúzní – se liší přítomností spojovacích prvků – spojek, přechodek, odboček, T-kusů. Na vnitřním povrchu fitinek je upevněna kovová spirála, která se zahřívá elektrickým proudem a roztaví polyethylen. V důsledku toho fitinky „srostou“ s trubkami a vytvoří nerozebíratelné spoje.
Při výběru prvků pro spojování polyethylenových plynových trubek, stejně jako během provádění postupu, je třeba vzít v úvahu parametry jako napětí proudu, doba svařování a chlazení.
Technologie je jednodušší než u svařování na tupo a probíhá v následujícím pořadí:
Moderní svářečky jsou vybaveny ovládacím panelem s displejem. Procedura se provádí podle programu zvoleného v závislosti na typu trubky.
Rozebiratelné spoje se při stavbě plynovodu používají velmi zřídka. Používají se k tomu také tvarovky, ale ty se upevňují mechanicky, bez zahřívání.
Spojovací prvky se skládají ze dvou částí – lisovacího kroužku a tělesa. Utahováním závitových dílů vzniká pevné, ale nestabilní spojení. Pokud je vyžadována dodatečná spolehlivost, části tvarovky se sešroubují šrouby a maticemi.
Pravidla pro zřízení plynovodu z HDPE
Při montáži a provozu polyethylenových trubek je třeba dodržovat mnoho pravidel, která zajišťují jak funkčnost plynovodu a zařízení, tak bezpečnost uživatelů.
Existuje řada zákazů pro pokládku potrubí. Například není dovoleno vést plyn pomocí HDPE trubek ve skalnatých a silně vzdouvajících se půdách, stejně jako v půdách 2. typu sedavosti. Pokud je oblast náchylná k zemětřesení a seismická aktivita přesahuje 6 stupňů, je pro pokládku komunikací nutné použít jiný materiál.
Pokud je povoleno používat HDPE trubky, je nutné splnit řadu podmínek. Například na strmých svazích je třeba zajistit plynovod proti možnému vymletí výkopů a přijmout dodatečná opatření pro jejich zpevnění.
Při křížení podzemních kolektorů nebo kanálů, kanalizačních nebo silových vedení, studní se polyethylenové trubky umísťují do kovových pouzder. Vzdálenost od povrchu plynovodu k vnitřní stěně pouzdra je nejméně 10 cm.
V jednom výkopu lze umístit dva nebo více plynovodů, ale za předpokladu zajištění přístupu ke každé větvi pro údržbu nebo opravu.
V severních oblastech, kde teplota klesá pod -40 °C, se hloubka montáže zvyšuje na 2,0–3,2 m.
O tom, jak se provádí pokládka plynovodní linky v pouzdře s jejím zavedením do plynofikovaného domu, seznámí následující článek, který doporučujeme přečíst všem vlastníkům venkovských nemovitostí.
Závěry a užitečné video k tématu
Pravidla pro svařování elektrotavnou spojkou:
O zvláštnostech svařování na tupo:
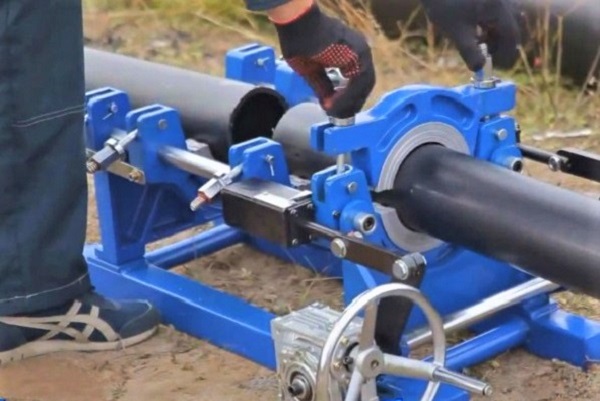
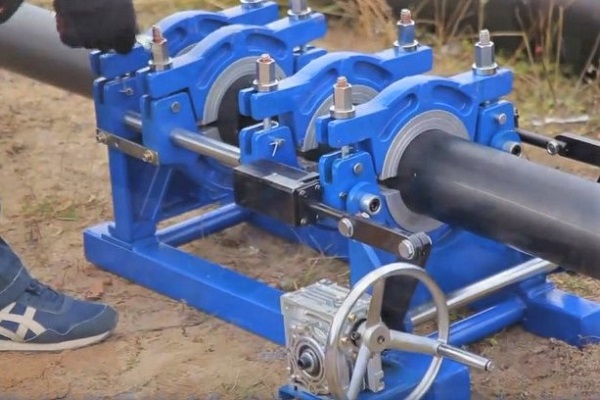
Jak funguje svářečka pro HDPE trubky:
Použití polyethylenových trubek pro plynofikaci průmyslových a obytných objektů se stalo tradičním.
HDPE je pevný a spolehlivý materiál, který nevyvolává obavy. Montáž plynovodu by se však měli zabývat výhradně montéři plynových sítí, kteří mají zkušenosti a znají technologii svařování polyethylenu.
Prosím, zanechte své komentáře v blokovém formuláři níže, přidejte fotografie k tématu článku, pokládejte otázky. Podělte se o vlastní zkušenosti s instalací polyethylenového plynovodu. Není vyloučeno, že vámi poskytnuté informace a doporučení budou užitečné pro návštěvníky webu.
 Měděné trubky pro plyn: specifika a normy pokládky měděného potrubí
 Pokládka plynovodu v chráničce přes zeď: specifika zařízení vstupního uzlu do domu pro plynové potrubí
 Tlaková zkouška plynovodu: jak se provádějí kontrolní testy těsnosti
 Výstup plynovodu ze země: požadavky a specifika uspořádání výstupního uzlu
 V domě se mění plynové trubky: nuance provádění výměny plynových trubek v bytovém domě
 Jak přemístit plynovou trubku v bytě: pravidla přemístění a rady pro umístění
 Kolik stojí připojení plynu k rodinnému domu: cena organizace dodávky plynu
 Nejlepší pračky se sušičkou: hodnocení modelů a rady pro kupující
 Co je to barevná teplota světla a nuance výběru teploty lamp podle svých potřeb
 Výměna plynového ohřívače v bytě: dokumentace výměny + základní normy a požadavky